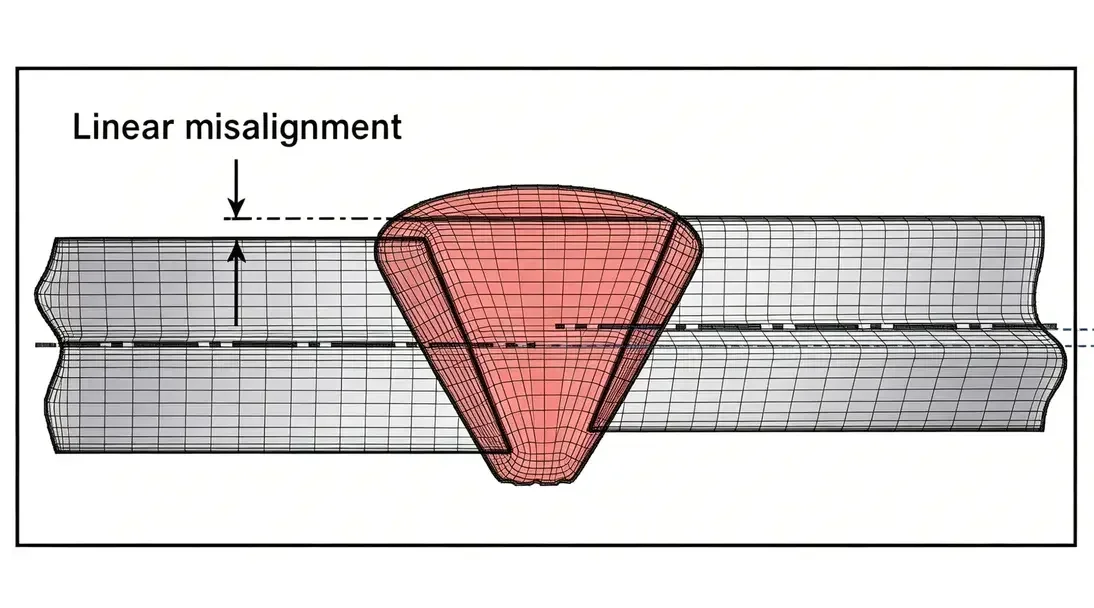
La precisión geométrica de las uniones soldadas es un factor clave que determina el rendimiento mecánico y la vida útil de las estructuras metálicas. Entre los defectos comunes de soldadura, la "desalineación", también conocida como "desajuste" en la terminología de AWS/ASME y "alto-bajo" en el uso diario, es un defecto típico pero difícil de detectar.
Aunque pueda parecer un problema estético menor, la desalineación altera significativamente la distribución de las tensiones en las uniones, provoca grietas por fatiga y acelera la corrosión. Es una de las principales causas de fallos prematuros en tanques de presión, tuberías de proceso y proyectos de estructuras de acero.
Esta guía proporciona una visión general completa de la desalineación en soldaduras, incluyendo su definición estándar, métodos de medición, mecanismos de fallo, límites de aceptación internacionales y controles de calidad en todo el proceso. Está destinada a ser una referencia práctica paraprocedimiento de soldaduradesarrollo, fabricación en el lugar y control de calidad.
1. Definición y métodos de medición estándar para detectar desalineación en las soldaduras
1.1 Definición fundamental
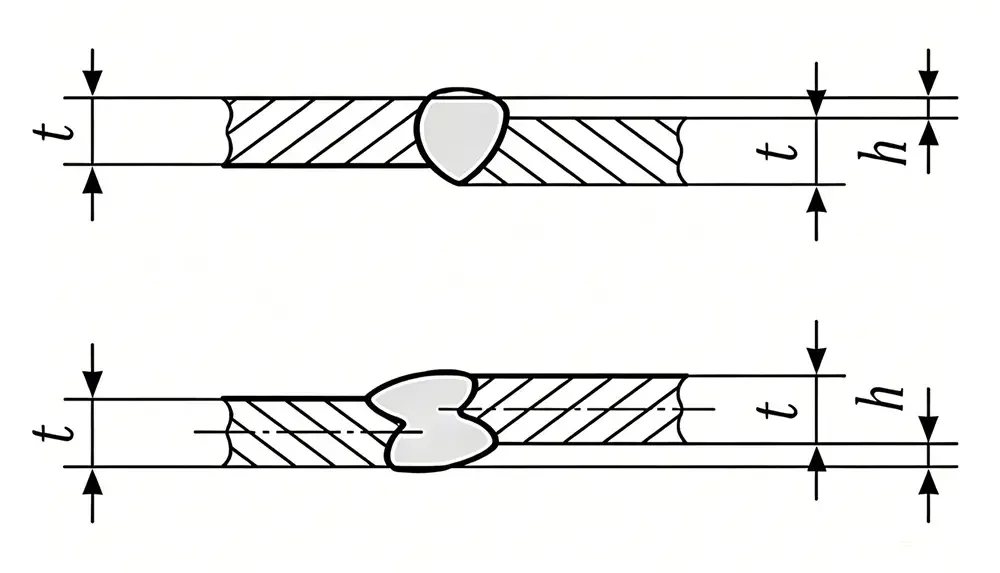
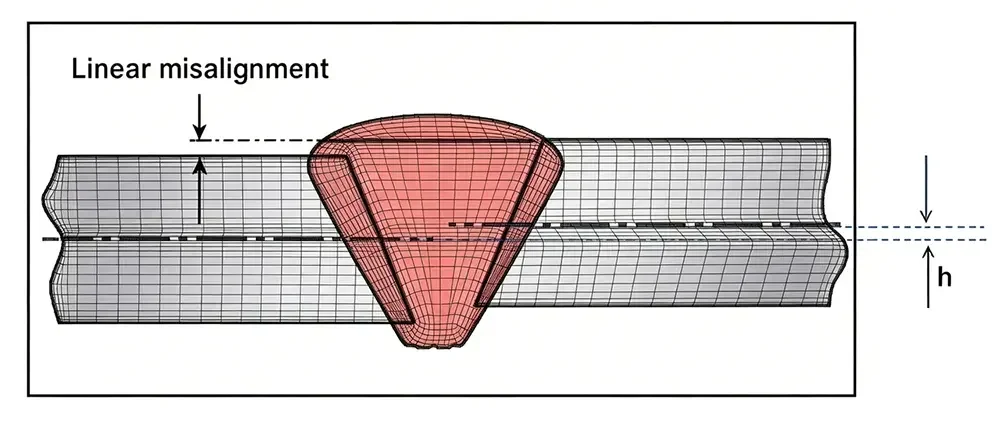
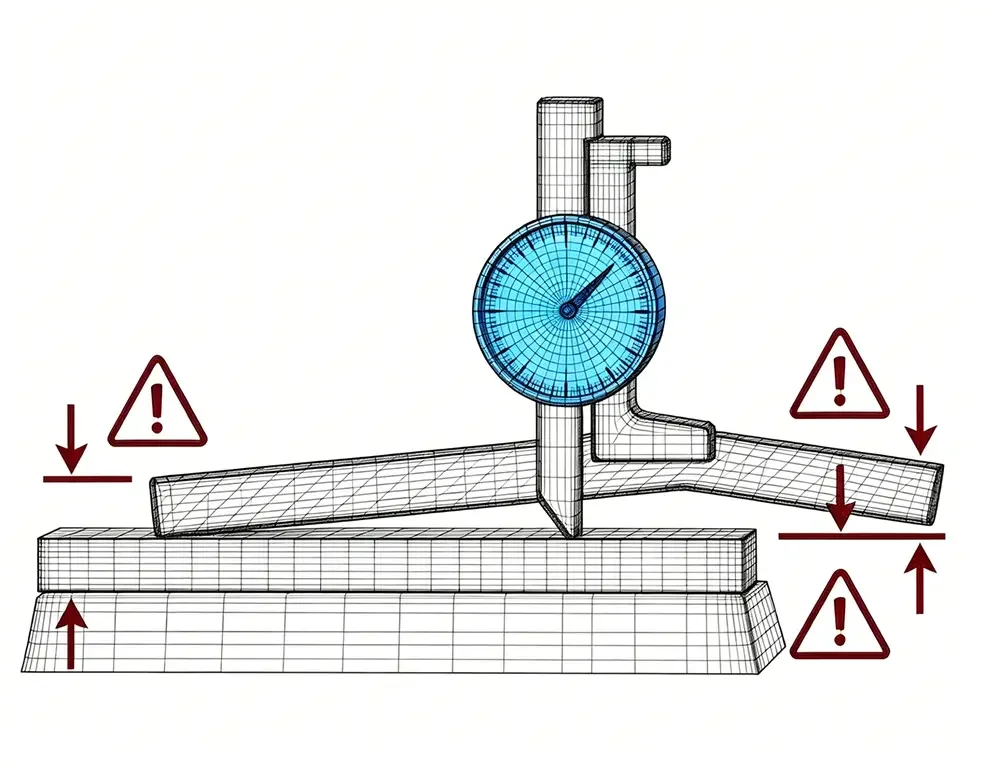
La desalineación en la soldadura es el desplazamiento longitudinal en altura entre dos superficies de la chapa en el centro de la soldadura. Debe distinguirse de la separación en la ranura transversal. El valor de la desalineación es la diferencia máxima en altura entre las superficies de la chapa, en ambos lados de la soldadura, excluyendo el refuerzo de la soldadura.
-
Término estándar según la norma ISO 6520-1:2017:Desalineación, código de error 507
-
Término utilizado en sistemas AWS/ASME: Incompatibilidad
-
Término común en el taller: "Hi-lo", una de las desviaciones dimensionales más frecuentes que se encuentran durante el montaje.
1.2 Procedimiento estándar de medición
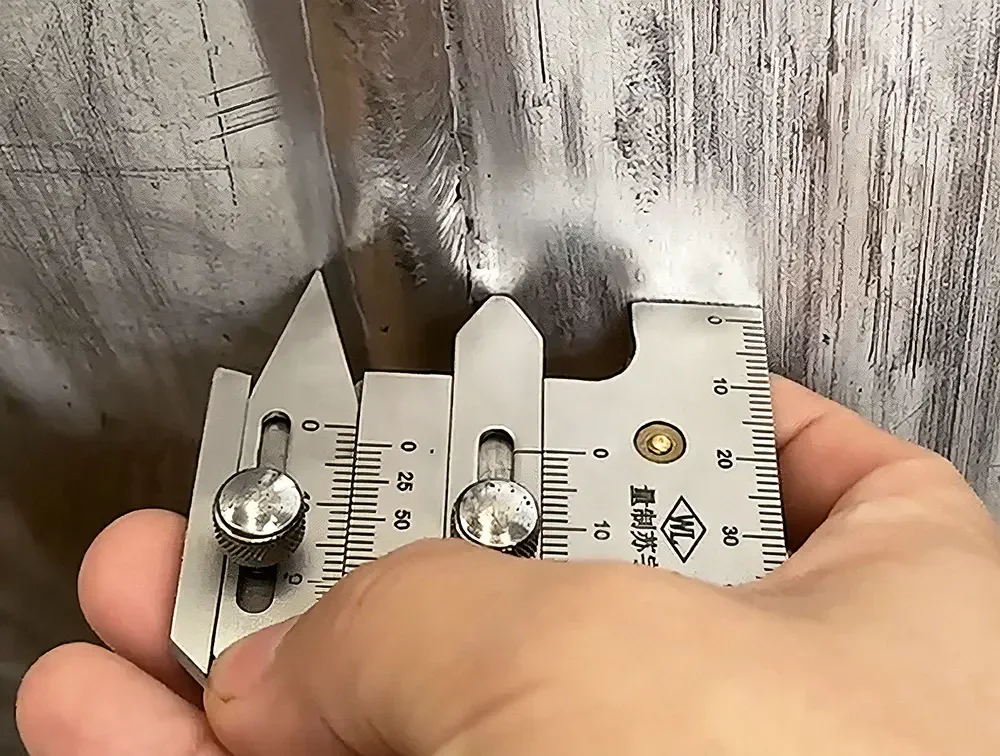
La medición precisa es la base del control de la desalineación. Los diferentes tipos de articulaciones requieren procedimientos de muestreo y operación estandarizados:
-
Alineación de datos: Utilice una báscula de precisión o un calibrador Vernier de alta precisión. Presione firmemente la superficie de referencia contra la superficie superior del metal base, deslice la sonda de medición para que haga un ligero contacto con la superficie inferior y registre la lectura. No aplique una fuerza excesiva que pueda deformar el material base y distorsionar los resultados.
-
Muestreo puntual: Para soldaduras en placas planas, realice una medición cada 300-500 mm a lo largo de la longitud de la soldadura. Para uniones circunferenciales de tuberías o cilindros, mida en al menos cuatro posiciones igualmente espaciadas (0°, 90°, 180°, 270°). Utilice la lectura máxima como el valor final de aceptación.
-
Regla de dos mediciones: Realice la primera medición después de la soldadura provisional y antes de la soldadura final, para poder ajustar la posición rápidamente. Realice una segunda medición después de la soldadura final para la aceptación y la documentación de calidad.
1.3 Conceptos erróneos comunes
-
❌"Es solo un pequeño ajuste y no afecta al rendimiento.": La desviación es un defecto estructural, no un problema estético. Para una placa de 10 mm de grosor, una desviación de 1 mm equivale al 10% del grosor de la placa, lo que excede los límites de aceptación de la mayoría de las normas estándar.
-
❌"La soldadura puede compensar desalineaciones.": El refuerzo por soldadura consiste únicamente en el metal de soldadura depositado. La discontinuidad y la alteración estructural en el metal base permanecen, por lo que la fuente de concentración de estrés no se elimina.
-
❌"La diferencia de ajuste y el desalineamiento son el mismo problema.": La separación entre las ranuras es la abertura transversal en la unión, mientras que el desajuste es el desplazamiento longitudinal en la altura. Ambos son defectos de ajuste, pero tienen causas y métodos de corrección completamente diferentes.
2. Cómo la falta de alineación afecta el rendimiento de las uniones soldadas
El diseño con estructuras soldadas asume una distribución uniforme de la tensión. La discontinuidad en la sección, causada por el desajuste, interrumpe las vías de carga y reduce la resistencia mecánica, la vida útil y la resistencia a la corrosión.
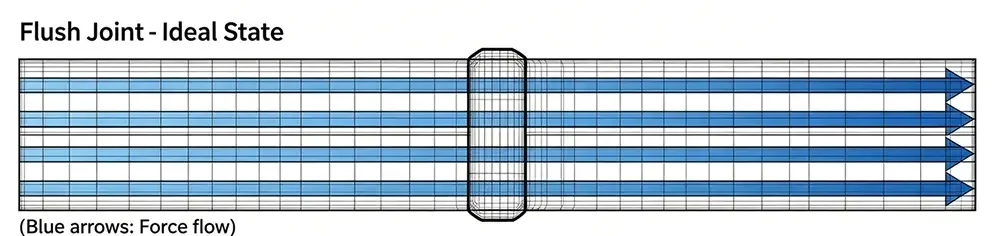
2.1 Deterioro de las propiedades mecánicas
Efecto de concentración de tensionesEn un ensamblaje perfecto, las líneas de fuerza se transmiten sin problemas. El paso resultante de la desalineación provoca una desviación brusca de las líneas de fuerza, creando una zona de alta concentración de estrés en la base del paso.
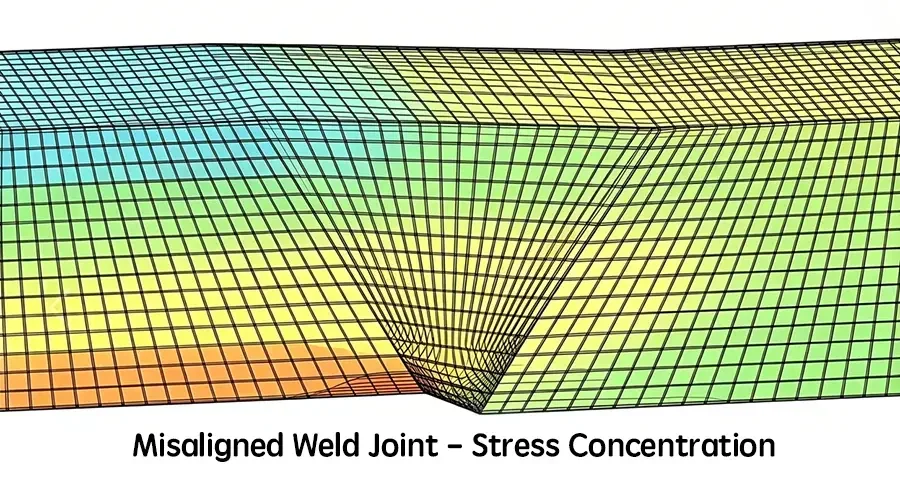
Factor de concentración de estrés, Kt
-
Cuando la desviación alcanza el 10% del grosor de la placa, el factor de concentración de esfuerzosKtalcanza un valor de 1,6-1,9, lo que significa que la tensión local es un 60%-90% mayor que el valor de diseño nominal. Esta zona se convierte en un lugar principal para la fractura frágil y el inicio de grietas.
-
Cuando la desviación alcanza el 20% del grosor de la placa,Ktaumenta hasta 2,3-2,8. Incluso bajo una carga de diseño normal, la tensión local real puede alcanzar casi el triple del valor de diseño.
Efecto de la excentricidad en la sección
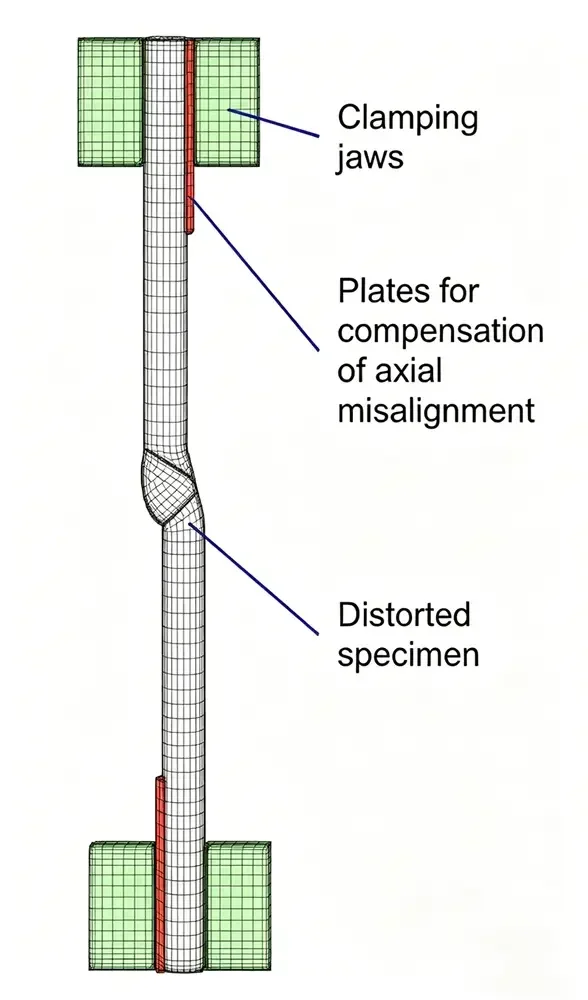
-
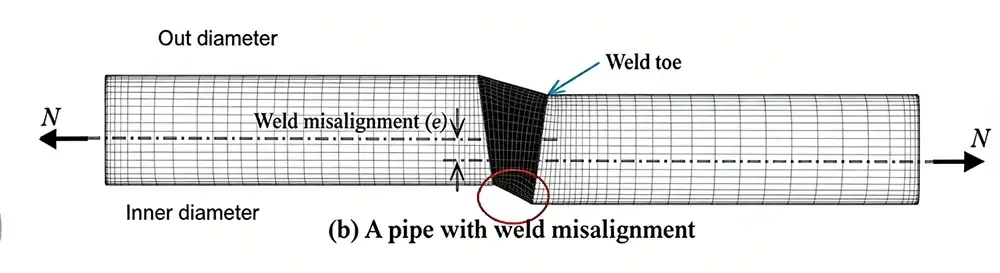
Carga adicional por flexión: La desalineación modifica el modo de carga de la articulación. La carga axial original de tensión se convierte en un estado combinado de tensión y flexión, lo que añade una tensión de flexión secundaria. La capacidad real de carga de la articulación disminuye significativamente por debajo de los valores teóricos de diseño, y puede producirse una fractura repentina en condiciones de trabajo extremas.
-
Área de contacto efectiva reducida: La falta de alineación reduce la sección efectiva de unión del metal base en la articulación, disminuyendo el área de carga del componente y, por lo tanto, reduciendo la capacidad de carga máxima de la unión.
2.2 Menor vida útil ante fatiga
En estructuras soldadas sometidas a cargas cíclicas (maquinaria de elevación, puentes, tuberías de energía), el impacto de la desalineación en la vida útil debido a la fatiga es especialmente significativo.
La falta de alineación reduce directamente la clase de resistencia a la fatiga (valor FAT) de la articulación. La vida útil en fatiga es inversamente proporcional al cubo del rango de esfuerzo. La investigación en la industria indica que cuando el factor de concentración de esfuerzo alcanza 2.0, la vida útil de la articulación puede disminuir a una octava del valor de diseño. Los componentes diseñados para una vida útil de 10 años pueden desarrollar grietas por fatiga en articulaciones mal alineadas y fallar en un plazo de 1-2 años.
Parámetros de cálculo de referencia:
-
Grosor de la placat= 20 mm
-
Desalineación medidac= 2 mm
-
Rango de tensión de diseño: Δσ = 100 MPa
-
Detalle de soldadura: soldadura en hombro transversal, FAT original = 90 metros
2.3 Fallo por corrosión acelerada
En ambientes corrosivos, incluyendo plantas de procesamiento químico, ubicaciones costeras o al aire libre, y en condiciones de alta temperatura y presión, el desalineamiento puede acelerar significativamente la corrosión localizada:
-
Corrosión en hendiduras: La estrecha abertura resultante de la desalineación atrapa medios corrosivos y contaminantes. La limitada difusión de oxígeno dentro de la abertura crea una diferencia de concentración de oxígeno, lo que acelera la corrosión local. El acero inoxidable es especialmente susceptible a la corrosión por picaduras en estos puntos, lo que puede penetrar gradualmente en el material base.
-
Grietas por corrosión inducida por el estrés (GIC): El efecto de concentración de tensiones en las zonas susceptibles a la corrosión acelera significativamente la propagación de grietas. En ambientes con cloruros, condiciones ácidas o escenarios de alta temperatura, este tipo de fallo es difícil de detectar y puede progresar rápidamente, llegando a un estado crítico antes de ser identificado.
3. Límites de aceptación según los principales estándares internacionales de soldadura
Los códigos de soldadura en diferentes industrias y regiones especifican requisitos cuantitativos para la desviación, que constituyen la base fundamental para la aceptación de calidad. Los límites indicados se aplican a los espesores de placas convencionales que oscilan entre 1 y 50 mm.
Tabla 1: Límites de aceptación para la desviación de soldadura según la norma
Principios fundamentales para una solicitud estándar
-
Verifique el sistema de códigos aplicable antes de comenzar el proyecto; no establezca límites basándose únicamente en la experiencia.
-
Los límites proporcionales se hacen más estrictos a medida que disminuye el grosor. No se deben aplicar valores fijos uniformes a todos los grosores.
-
Todos los datos de medición y los registros de corrección deben ser archivados para garantizar la trazabilidad de la calidad y para las inspecciones de terceros.
4. Métodos de control y corrección en todo el proceso
El principio fundamental de la gestión de desajustes es la prevención, seguida de la corrección. La corrección después de la soldadura es difícil y conlleva un alto riesgo; la gran mayoría de los desajustes deben eliminarse antes de la preparación y la soldadura.
4.1 Corte y montaje previo: Control de fuentes
La causa principal de muchos problemas de desajuste no reside en la preparación de las piezas, sino en el corte previo y en la calidad de los materiales que llegan.
-
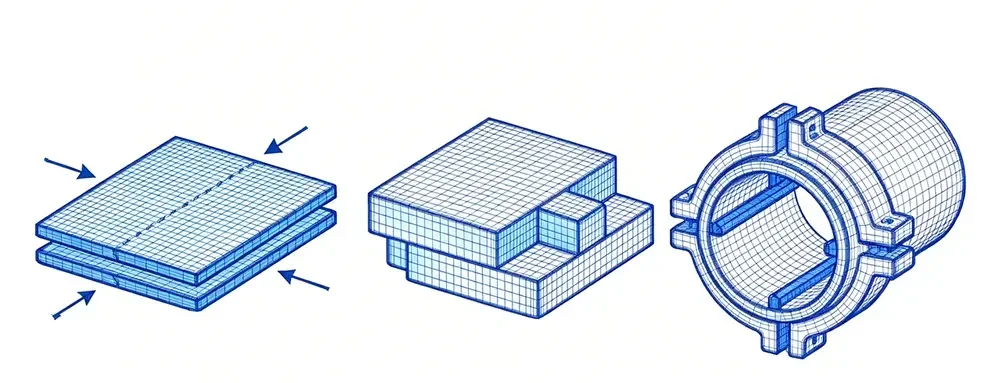
Inspección de calidad en el corte:Mantener un control estricto de la rectitud de los bordes de las placas y tuberías. Los materiales base con bordes ondulados, curvaturas u otras deformaciones deben ser rectificados antes de pasar al siguiente proceso. Para proyectos de alta precisión,Corte láserSe prefiere para proyectos de alta precisión, ya que permite mantener una geometría precisa del borde.
-
Verificación del grosor de la base: Mida el grosor de los materiales utilizados en la misma unión en varios puntos para evitar el desajuste causado por las tolerancias de grosor acumuladas.
-
Tratamiento previo de placas con diferente grosor.: Al unir placas de diferentes espesores, es necesario realizar una transición de 1:3 en la superficie de unión, de acuerdo con los requisitos del código, antes de realizar la soldadura, para evitar la necesidad de lijar o rectificar después de la soldadura.
-
Limpieza de la superficie de agarreEliminar completamente el aceite, la óxido, la escama de óxido y otros contaminantes de la zona de soldadura, para prevenir deformaciones desiguales durante la soldadura, lo que podría causar indirectamente un desalineamiento.
4.2 Soldadura de piezas y ensamblaje: Control central
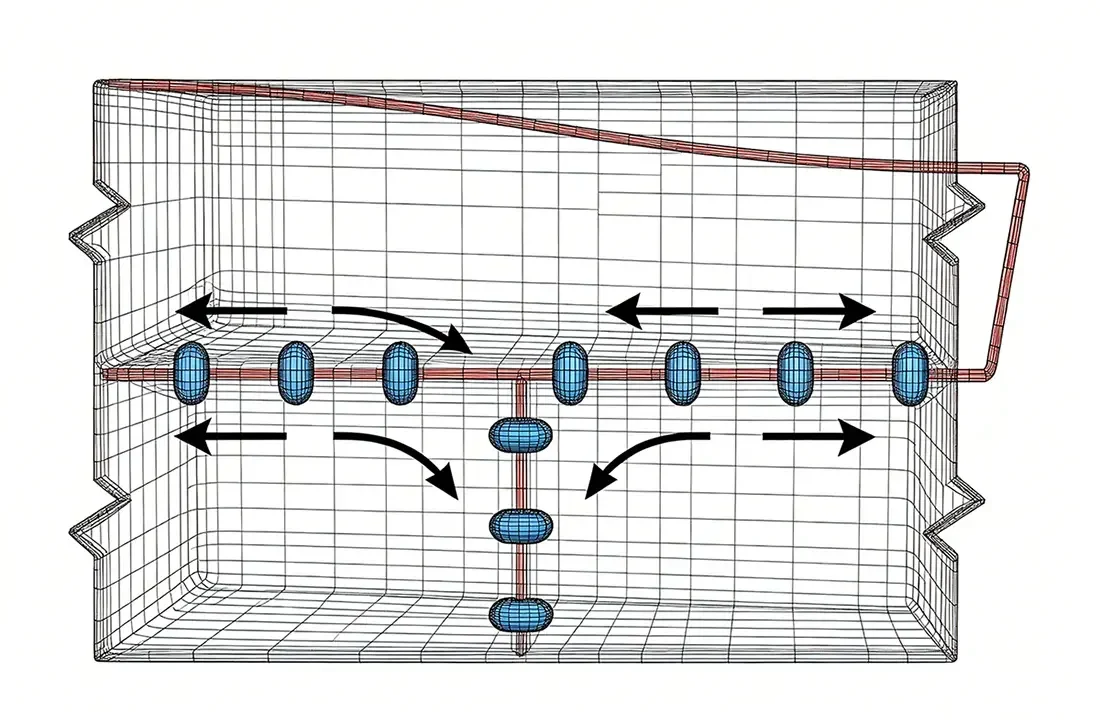
El proceso de ajuste es el más crítico para controlar la desalineación. Los procedimientos de ajuste estandarizados eliminan la mayoría de los problemas de desalineación.
-
Herramientas especializadas para la instalación.: Utilice bloques de posicionamiento, mordazas rápidas y plantillas de ajuste que coincidan con la geometría de los componentes. Utilice herramientas modulares para soldaduras largas y componentes grandes; utilice mordazas internas y externas para asegurar la concentricidad de las uniones en tuberías y cilindros.
-
Primero, alinear; segundo, dar la primera vela.: Coloque el material base sobre una plataforma de trabajo horizontal, verifique la alineación con una regla o nivel láser, y asegúrese de que las superficies estén niveladas y que las líneas centrales coincidan antes de aplicar las soldaduras provisionales.
-
Procedimiento estandarizado para la soldadura con chapa: Utilizar soldadura por puntos simétrica y segmentada. Para soldaduras en hombros de placas planas, colocar puntos de soldadura cada 300-500 mm, distribuidos simétricamente desde el centro hasta los extremos. Los puntos de soldadura no deben ser excesivamente grandes, pero deben tener suficiente resistencia para evitar grietas y movimientos durante la soldadura final.
-
Revisión posterior a la soldadura provisional: Volver a medir la desviación después de completar la soldadura provisional. Una pequeña desviación de hasta 2 mm puede corregirse con herramientas; una desviación superior a 2 mm requiere la eliminación de las soldaduras provisionales y la reajuste. La soldadura con desviaciones fuera de tolerancia está prohibida.
4.3 Proceso de soldadura: Control de deformación y desplazamiento
La expansión y contracción térmica debido al calor generado durante la soldadura pueden provocar que el material base se desalinee. Incluso una preparación adecuada puede resultar en una desalineación si se utilizan procedimientos de soldadura incorrectos.
-
Procesos que requieren una baja intensidad de calor.: Para placas delgadas y componentes con paredes delgadas, se prefiere la soldadura MIG o TIG pulsada. Seleccione los parámetros adecuados para controlar la entrada de calor y minimizar la deformación.
-
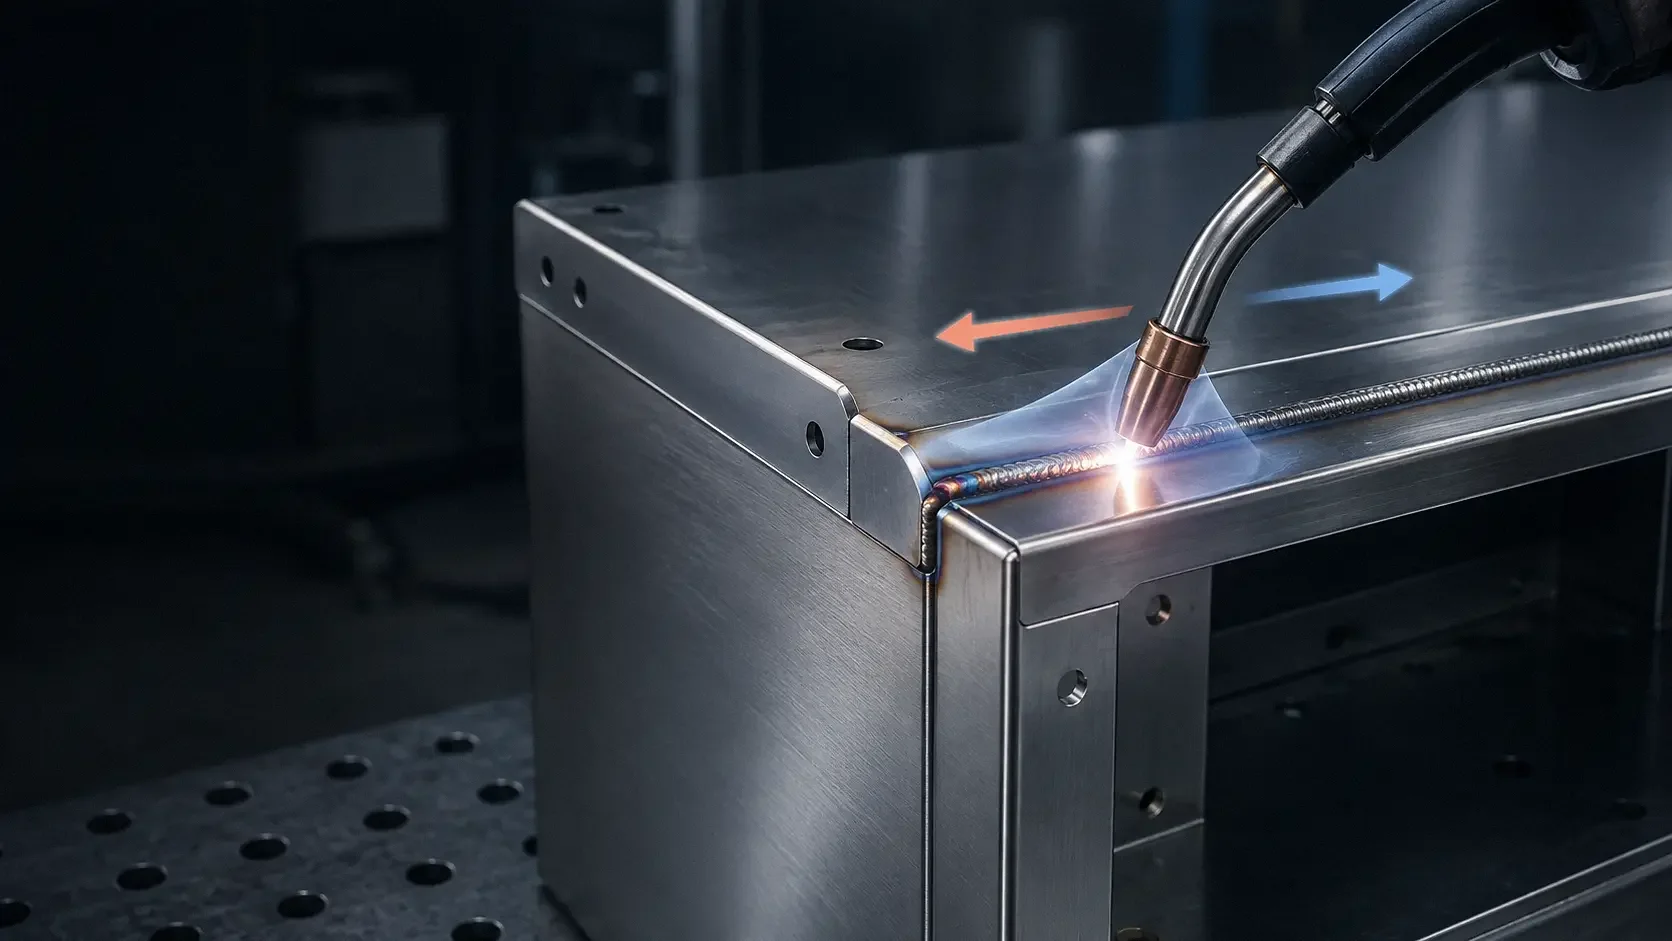
Soldadura simétrica y soldadura con desplazamiento hacia atrás: Para soldaduras largas, utilice una secuencia alternada: "delante/detrás" y "izquierda/derecha" para equilibrar la entrada de calor. Para soldaduras de más de 1 metro, utilice la técnica de soldadura con "pasos hacia atrás" para reducir la deformación general debido a la contracción.
-
Soporte para la almohadilla de respaldo: Para uniones en "butt" de placas delgadas, se pueden instalar placas de cerámica o de cobre. Esto garantiza la formación uniforme de la soldadura en la parte posterior y previene el desplazamiento del material base debido al colapso de la soldadura.
4.4 Corrección de desalineación: Prioridad y ámbito de aplicación
Cuando se produce una desalineación, seleccione los métodos de corrección según su prioridad. Está prohibido utilizar métodos de ajuste aleatorios para compensar la desalineación.
Tabla 2: Métodos de corrección de desalineación en las soldaduras, ordenados por prioridad
4.5 Requisito obligatorio: transición de 1:3
De acuerdo con las normas ASME B31.3 y GB/T 150: cuando la diferencia de espesor de la placa excede los límites establecidos, se debe fabricar un cono de transición suave con una pendiente mínima de 1:3.
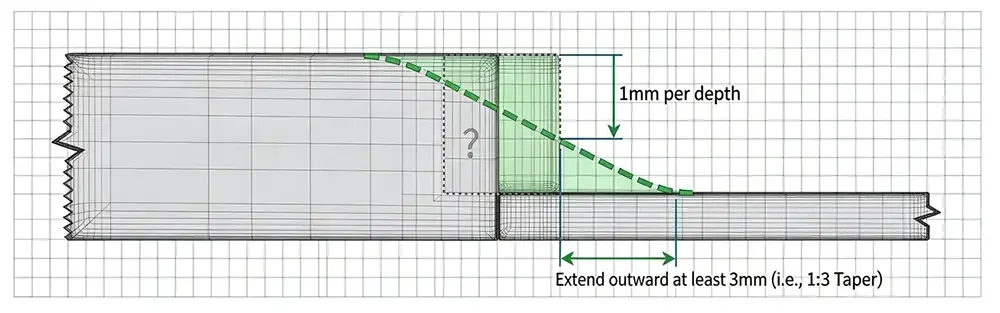
Este rediseño geométrico redirige el flujo de fuerzas internas, elimina las concentraciones de estrés críticas en las esquinas afiladas y convierte la discontinuidad abrupta en una transición gradual y suave.
4.6 Inspección de calidad y trazabilidad
-
Inspección final después de la soldadura: Volver a medir la desviación en los puntos especificados en el plano. Para las uniones corregidas, realizar pruebas de detección de fisuras o pruebas de partículas magnéticas, si es necesario, para verificar la presencia de grietas en la superficie.
-
Mantenimiento de registros: Registrar los datos de medición, las acciones correctivas, los identificadores de documentos, los estándares aplicables y los detalles del punto de medición en el archivo de calidad, para mantener la trazabilidad.
-
Mejora continua: Registrar la frecuencia de la desviación de las trazas en diferentes estructuras y procesos, optimizar el diseño de las herramientas y los procedimientos operativos, y reducir gradualmente las tasas de defectos.
5. Directrices prácticas para la gestión de desalineaciones
-
Estandarizar la documentación de los procesos: Incluir los límites de desalineación directamente en la especificación del procedimiento de soldadura. Definir valores permitidos específicos para diferentes espesores, formas de uniones y normas aplicables, para evitar juicios basados en la experiencia en el lugar de trabajo y garantizar la ejecución consistente del proceso.
-
Fortalecer la conciencia de calidad de los operadores.: Muchos operadores que trabajan en primera línea consideran el desalineamiento como un problema estético y no reconocen su impacto en la seguridad estructural. Es importante realizar una formación técnica regular, utilizando estudios de casos de fallos, para inculcar el principio de que "el desalineamiento genera concentraciones de estrés" y desalentar prácticas informales como "suficientemente bien".
-
Priorizar el control de los procesos: Una vez que se produce el desajuste, la corrección posterior a la soldadura es costosa y a menudo ineficaz. El enfoque más eficiente y confiable es trasladar el control a las etapas iniciales de corte y preparación, y reducir las desviaciones en la fuente a través de una mejor herramienta y una optimización del proceso.
Conclusión
La falta de alineación en las soldaduras es uno de los defectos menos apreciados en la soldadura. Puede ser difícil de detectar, pero tiene un impacto significativo en el rendimiento mecánico, la vida útil y la resistencia a la corrosión de las estructuras soldadas, y puede contribuir a un fallo prematuro.
Desde la preparación de los materiales y la correcta colocación, hasta la ejecución de la soldadura y la inspección de calidad, la estandarización en cada etapa elimina los riesgos estructurales ocultos. Dominar los límites de aceptación según diferentes códigos y aplicar un control integral en todo el proceso es la base fundamental para garantizar un servicio duradero y fiable de las estructuras soldadas.