Una pieza puede realizar un doble limpio en la primera operación, pero aún así fallar en la siguiente. Un borde formado puede chocar con el punzón superior. Una superficie visible puede desprenderse de la matriz inferior, dejando una línea. Un doble de 90 grados puede abrirse después de que la pieza salga de la prensa plegadora.
Estos no son siete versiones del mismo problema. Surgen de diferentes condiciones en el material, el diseño plano, las herramientas, la secuencia de doblado y el método de posicionamiento. La forma más práctica de resolverlos es identificar la condición que causó el defecto, y luego corregir esa condición en lugar de modificar toda la pieza.
Los ejemplos y los dibujos que se muestran a continuación provienen de la experiencia real en la fábrica. Ilustran cómo se abordaron problemas como la fisuración, la interferencia, las marcas, el "rebote", la fijación inestable, los radios grandes y el abultamiento en el borde de la dobladura en la prensa plegadora.
1. Grietas en la zona de flexión
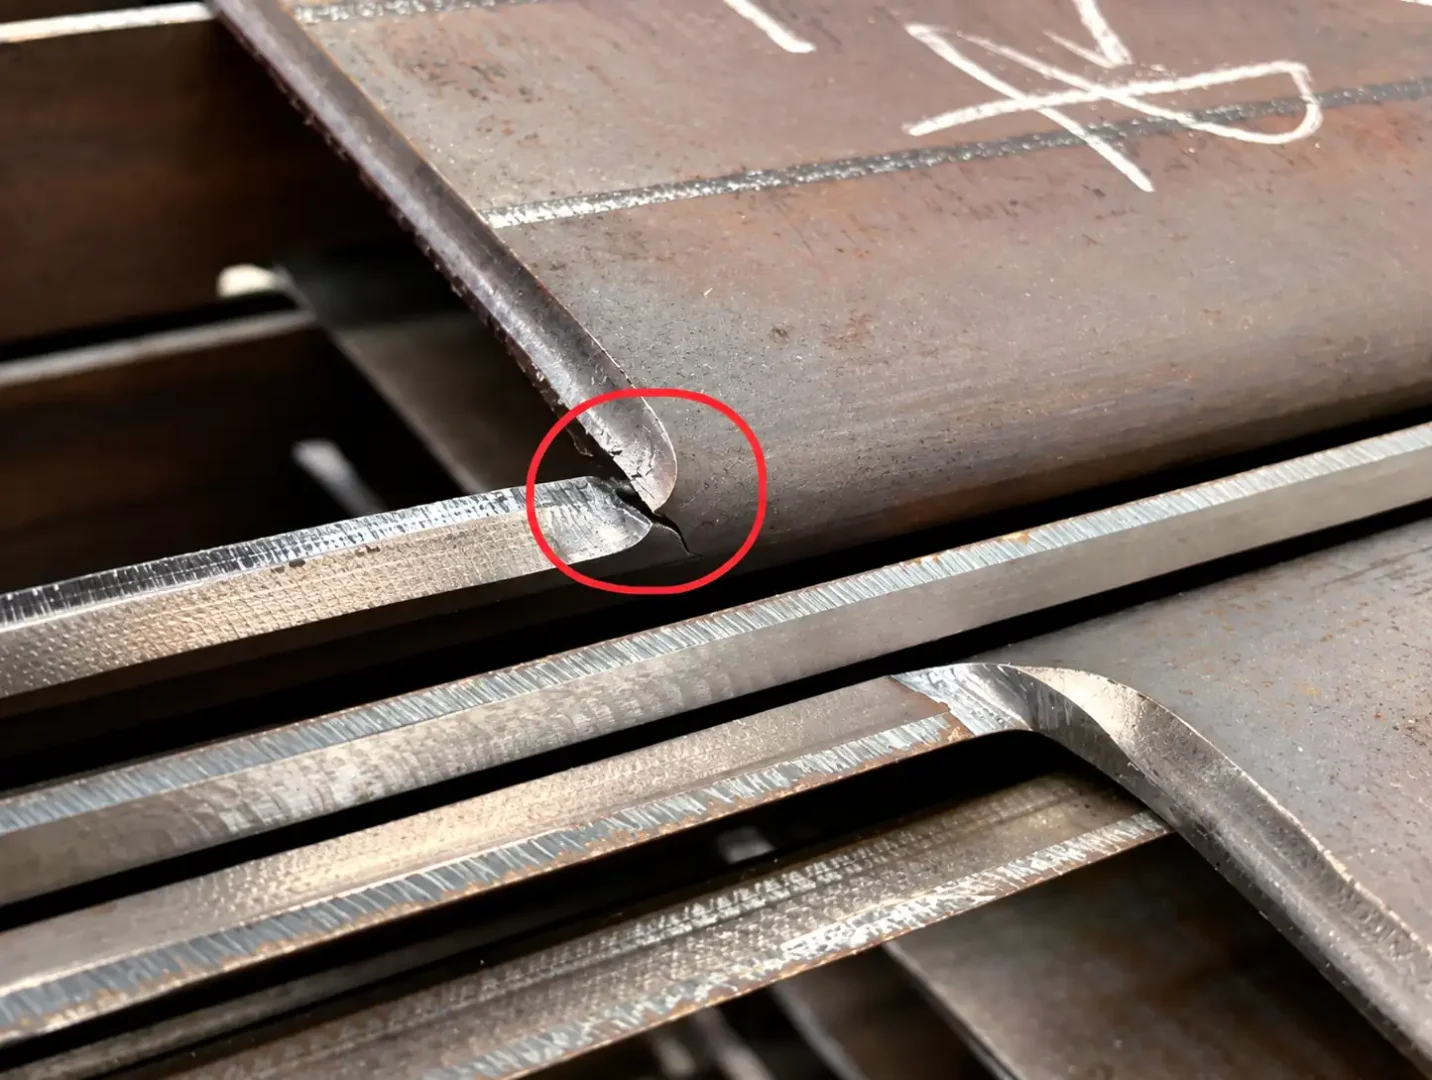
Las grietas suelen comenzar en un borde cortado y se hacen visibles a medida que se moldea la pieza. Un borde cortado con láser, cortado o perforado puede presentar rebabas o pequeñas grietas. Las cargas de flexión concentran estas debilidades, y la grieta se extiende desde el borde hacia la zona de flexión.
Las causas habituales son sencillas:
- Astas o rebabas que quedan en el borde cortado.
- Una línea de curvatura que se extiende en paralelo a la dirección de la laminación del material.
- Un radio de curvatura interior demasiado pequeño.
- Concentración de tensión local cerca de la curva.
Comience revisando el borde antes de que llegue a la prensa de doblez. Es importante eliminar rebabas, especialmente cuando la doblez está cerca de un borde cortado. La dirección de la doblez también es importante. Si el diseño lo permite, cambiar la relación entre la línea de doblez y la dirección de la deformación reduce la probabilidad de que se produzca una grieta en el borde.
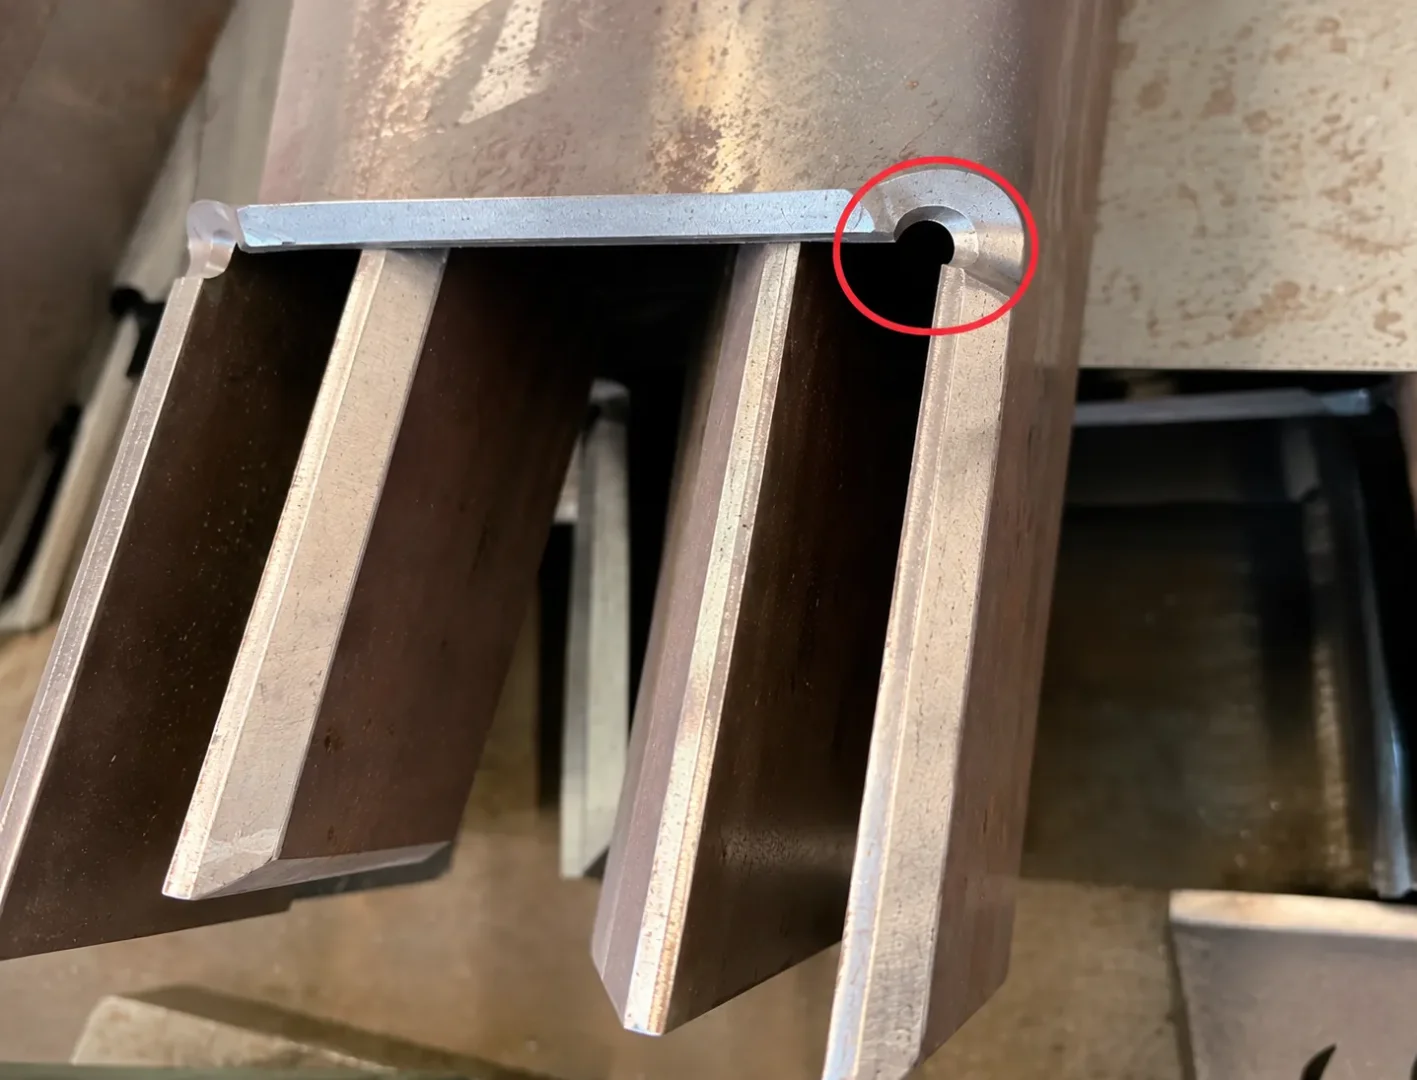
Si la geometría concentra demasiada tensión en una esquina, añada un orificio o una ranura de alivio cerca de la curva.
Una solución para la fisura puede detenerla en la esquina.
En la sección en forma de U mostrada a continuación, se observaron grietas en la esquina durante el proceso de fabricación. Se añadió un orificio de alivio en la zona crítica. Este orificio permite que el material se deforme en lugar de concentrar la tensión en el borde de la curva.
2. Interferencia en la flexión
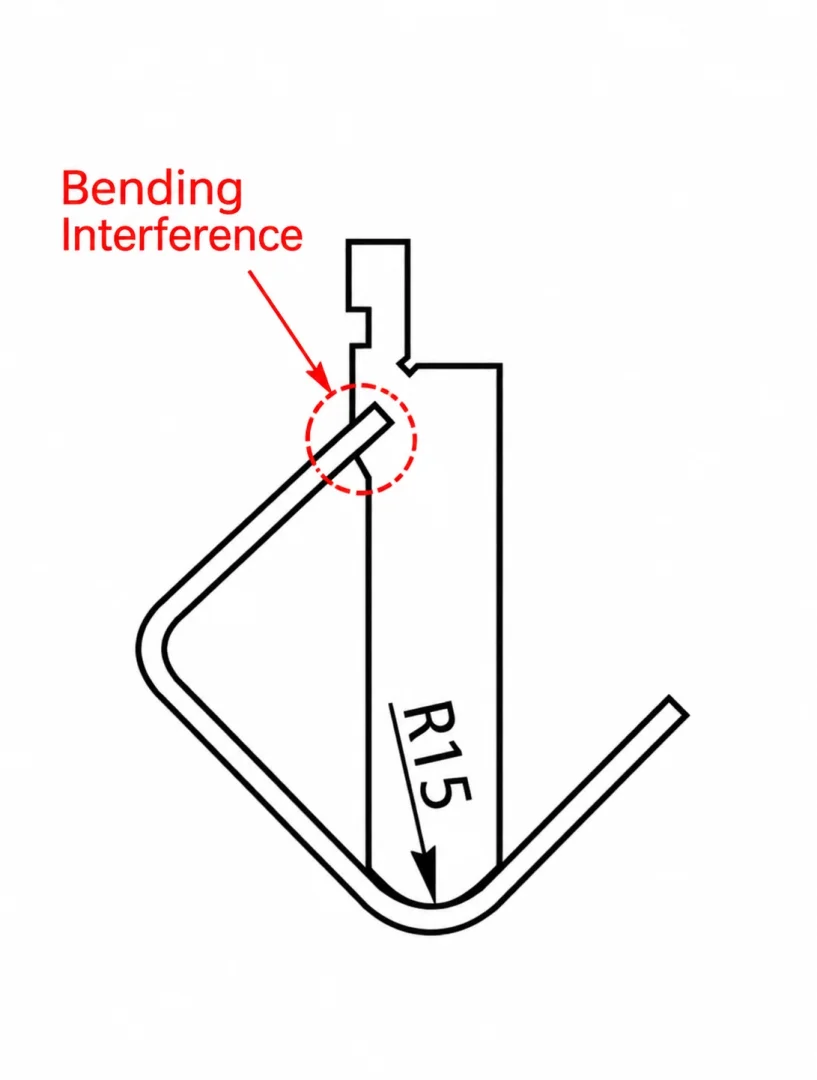
La interferencia suele aparecer en la segunda o tercera curvatura. Una flange o pared ya formada choca con el punzón, el molde o la prensa antes de que la siguiente curvatura alcance su posición requerida.
La pieza puede parecer perfectamente razonable si se analiza cada curva por separado. El problema solo se hace evidente cuando la pieza, en su estado de formación, tiene que atravesar toda la secuencia de curvas.
Las soluciones habituales son modificar el perfil del punzón, mecanizar el punzón existente localmente, cambiar la secuencia de doblado, ajustar las dimensiones de la pestaña, o rediseñar la zona de interferencia.
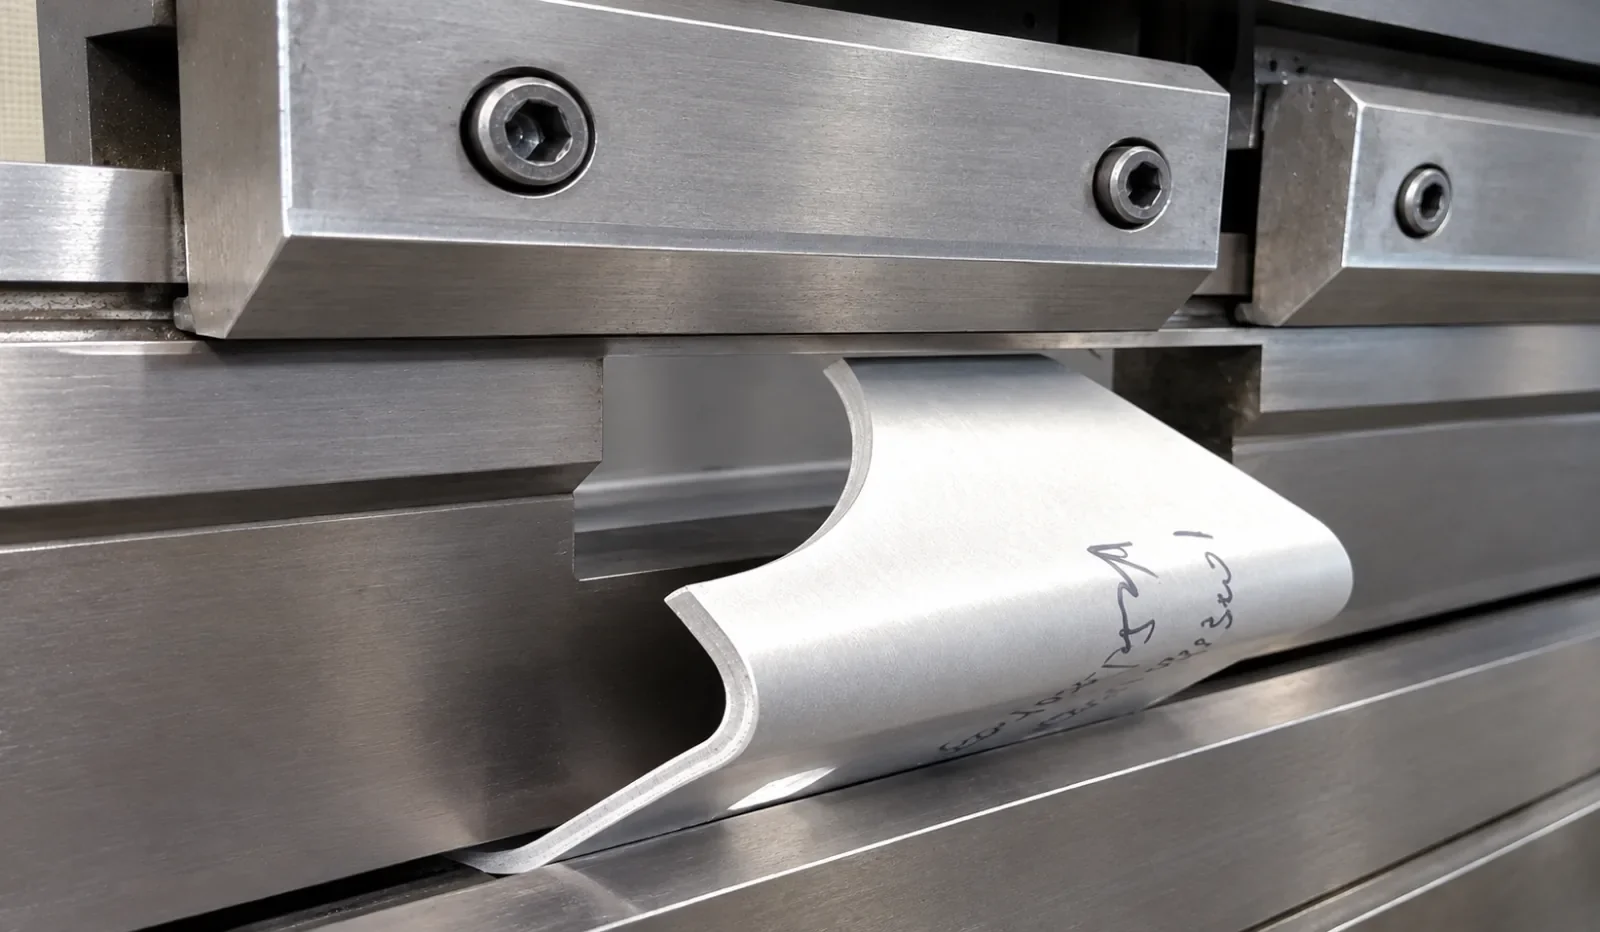
R15: Canal en forma de U: espacio de ajuste para la herramienta de estampado en la parte superior.
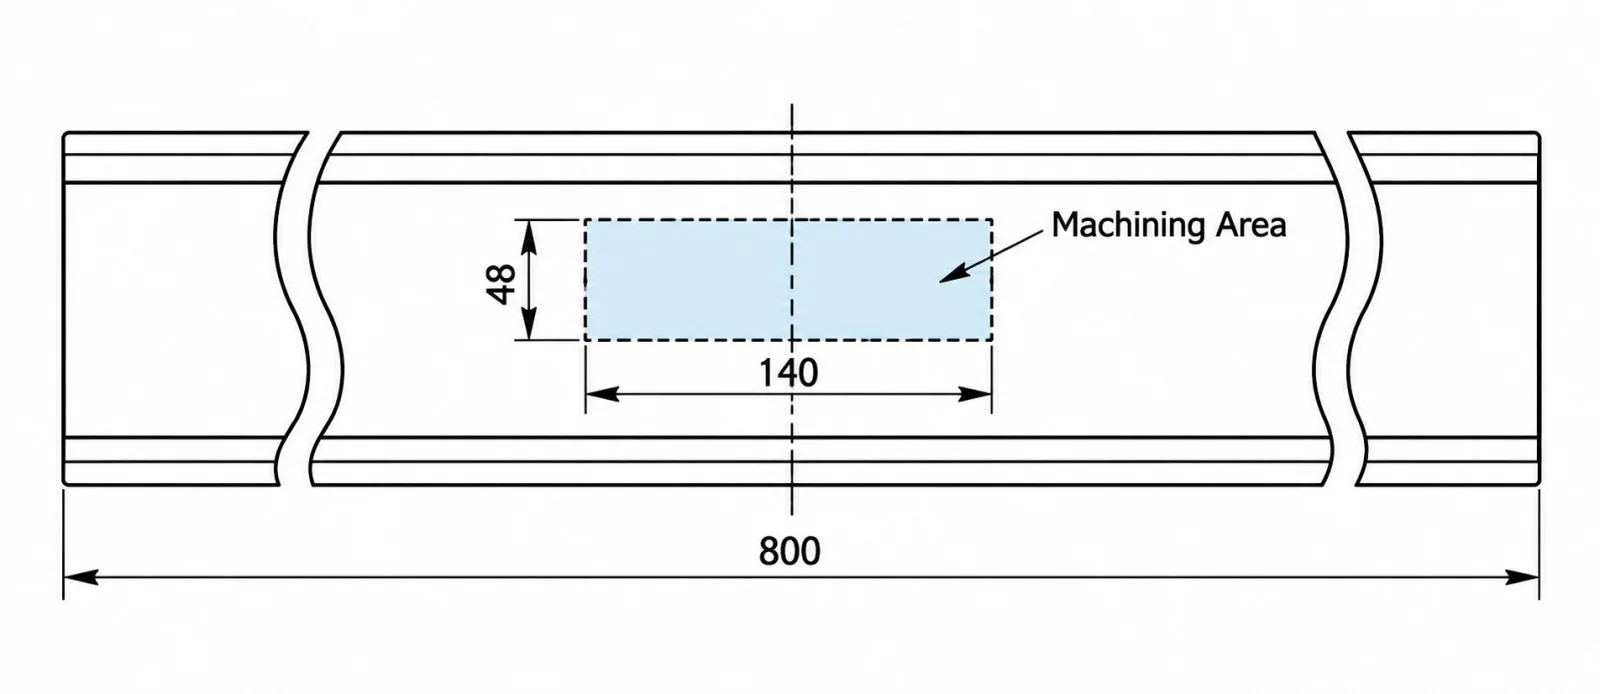
Un canal en forma de U tenía un radio de curvatura interior de R15. Durante el proceso de conformado, la pieza de trabajo chocaba con el punzón recto existente en la parte superior. La solución no consistió en un nuevo punzón de 800 mm. Se fabricó una sección de 140 × 48 mm en el centro del punzón de 800 mm con radio de curvatura R15.
Ese espacio permitió que la sección formada pasara por la herramienta, mientras que el resto del punzón permanecía disponible para doblar.
3. Marcas de doblez en la superficie
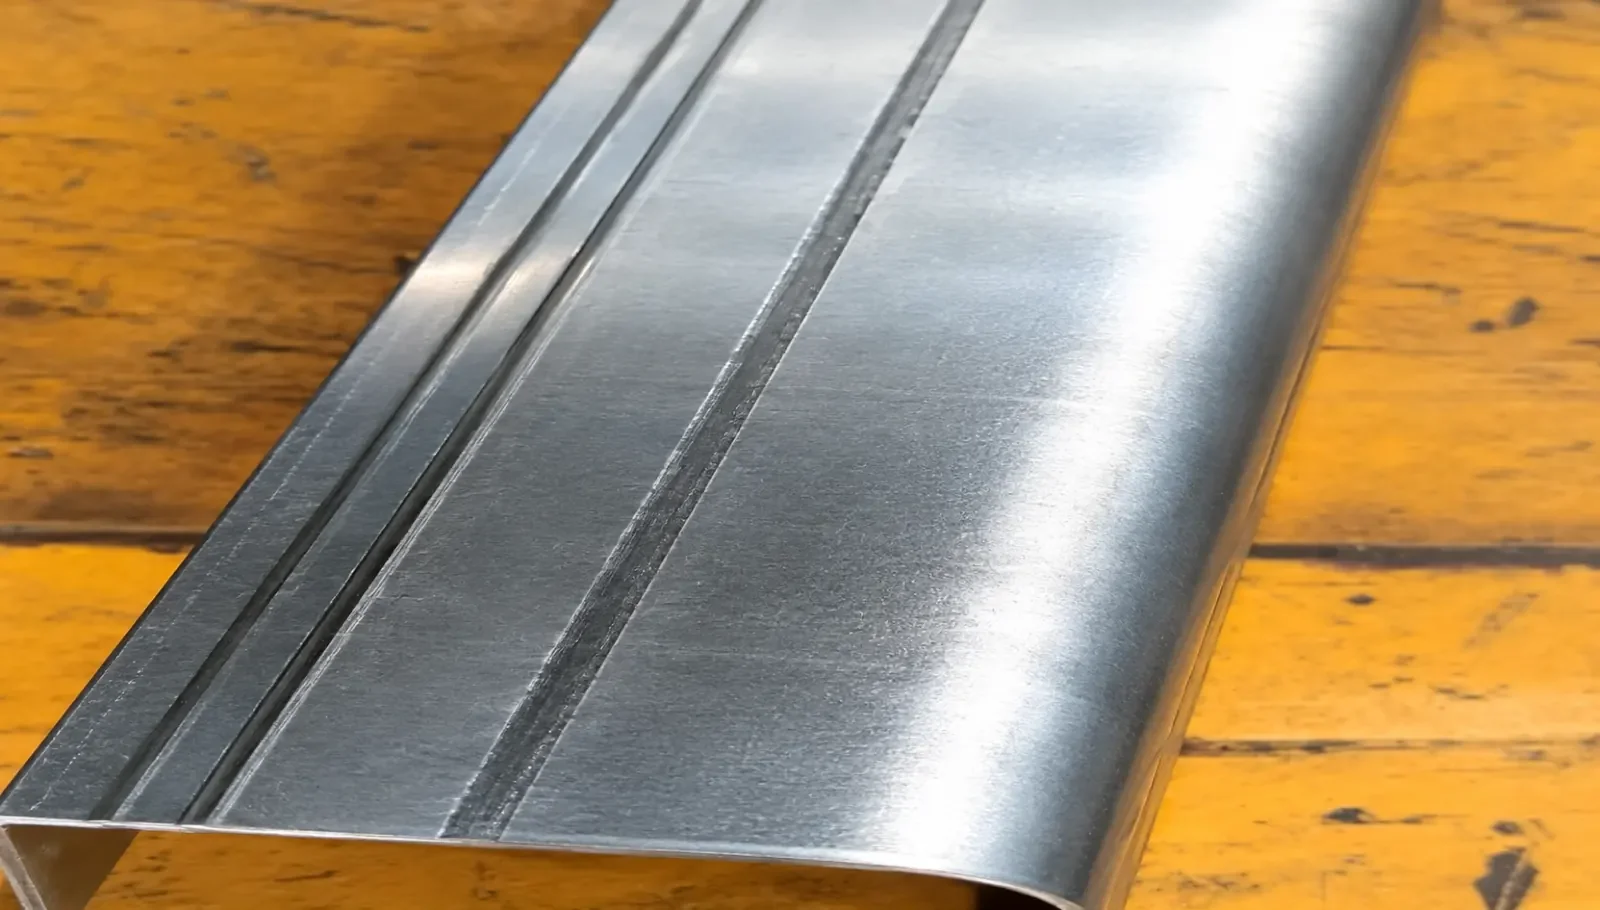
Las marcas son comunes en la chapa visible. Durante el doblado con dies en V, la chapa se mueve contra los bordes del die. La presión de contacto y la fricción pueden dejar una línea o una marca en la superficie.
Esto podría ser aceptable en un marco interno. Sin embargo, es diferente en un panel de acero inoxidable visible, una cubierta de encuadre, una parte de un electrodoméstico o un componente arquitectónico.
La dureza del material, el ancho de la abertura de la matriz, el radio del borde de la matriz, el estado superficial y la presión de contacto influyen en la marca. Una abertura en forma de "V" más amplia distribuye el contacto sobre un área más grande. Un radio mayor en el borde inferior de la matriz también reduce la profundidad de la marca.
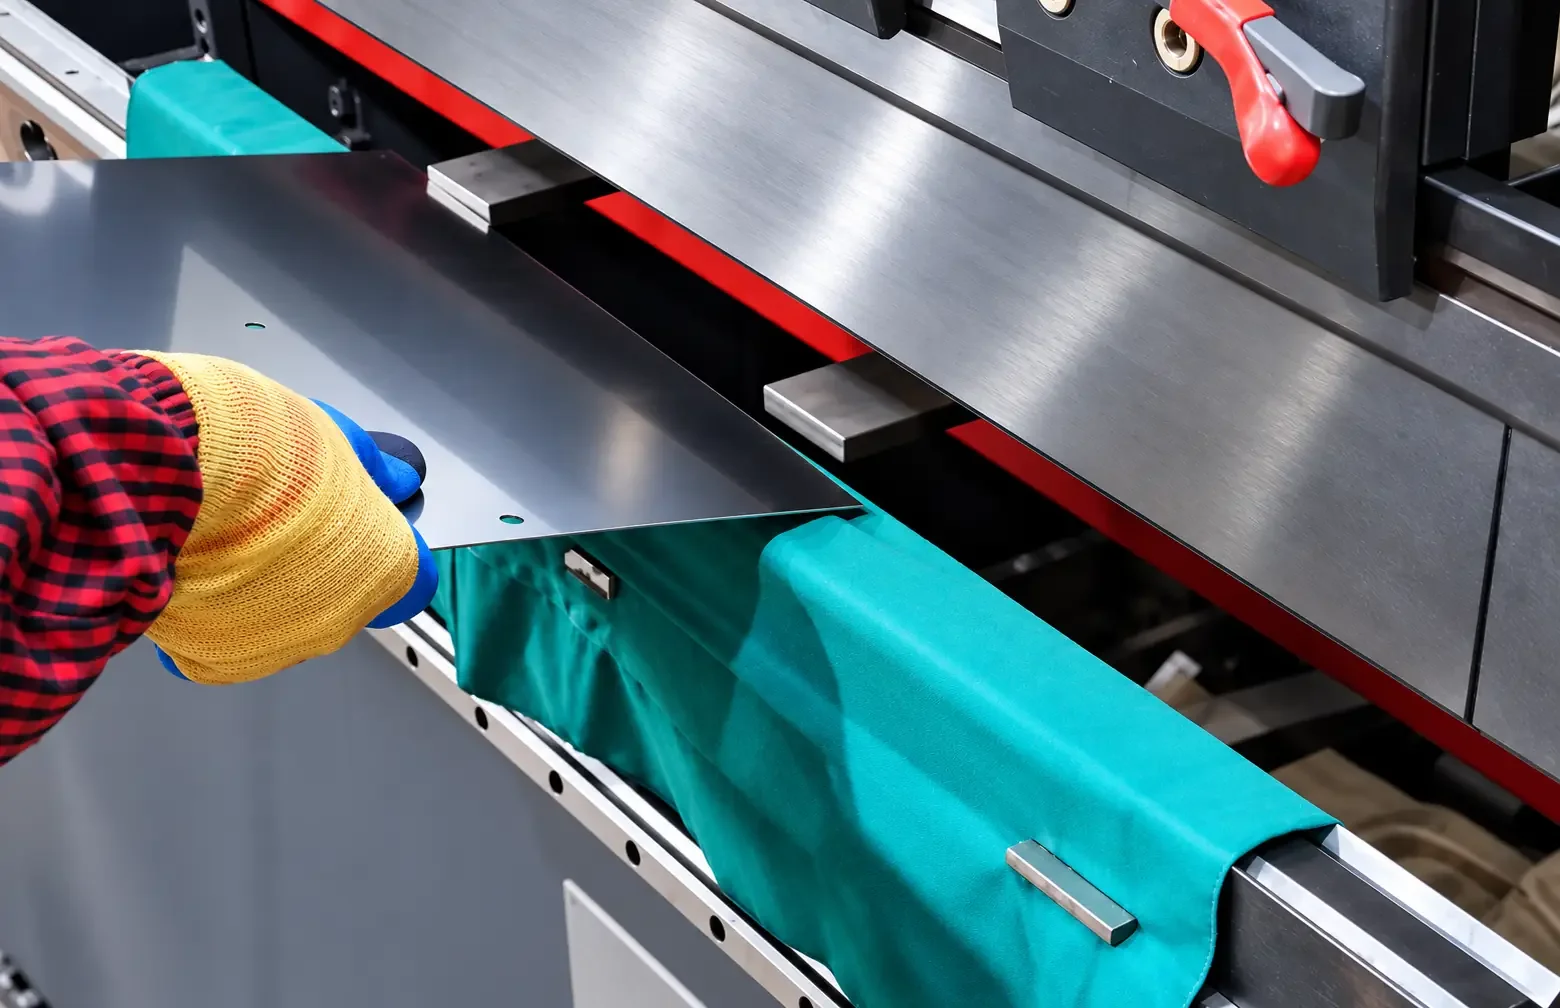
Proteger la cara, o cambiar el contacto.
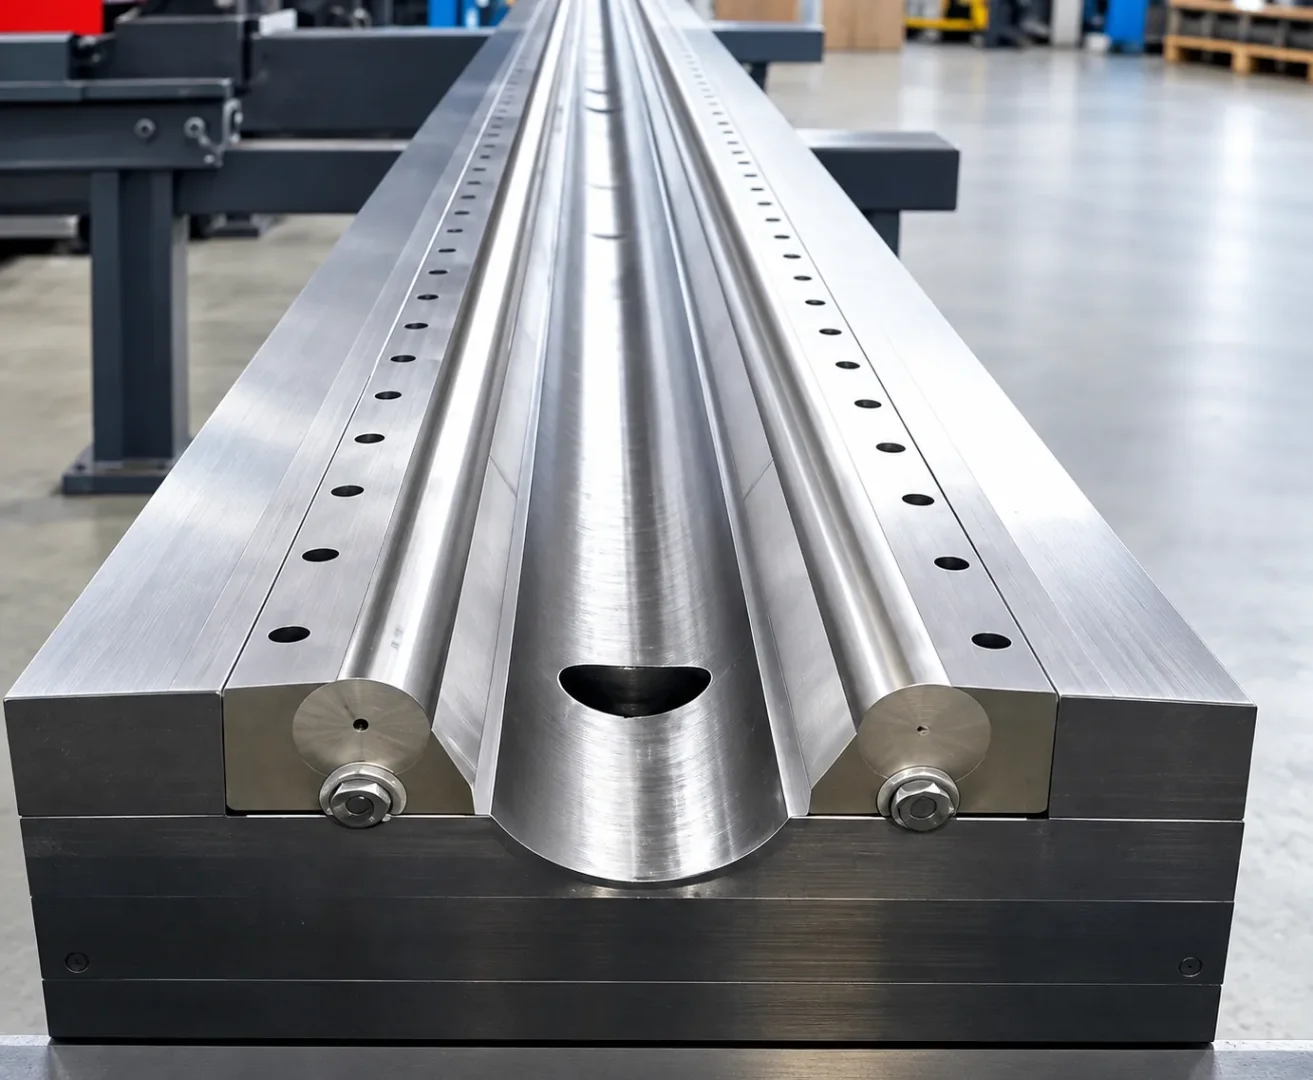
Una lámina protectora o película crea una capa física entre la lámina y las herramientas. Es una forma directa de proteger una superficie crítica para la apariencia. Una matriz inferior de tipo rodillo modifica el contacto en sí: la superficie de contacto rueda con la lámina en lugar de forzar a la lámina a deslizarse con fuerza sobre los bordes de la matriz fija.
4. Recuperación después de doblar
El metal no siempre permanece en la posición en la que lo coloca la prensa de doblez. Durante el proceso de doblez, el material se deforma de forma plástica y elástica. Una vez que se elimina la fuerza de conformado, la parte elástica vuelve a su forma original y la doblez se abre ligeramente.
La recuperación (springback) varía según la resistencia a la tracción, el módulo de elasticidad, el grosor, el radio de curvatura, la geometría de la pieza y el método de conformado. La relación entre el radio y el grosor también influye en la forma en que se deforma la pieza, por lo que un ángulo de curvatura teórico por sí solo no es suficiente.
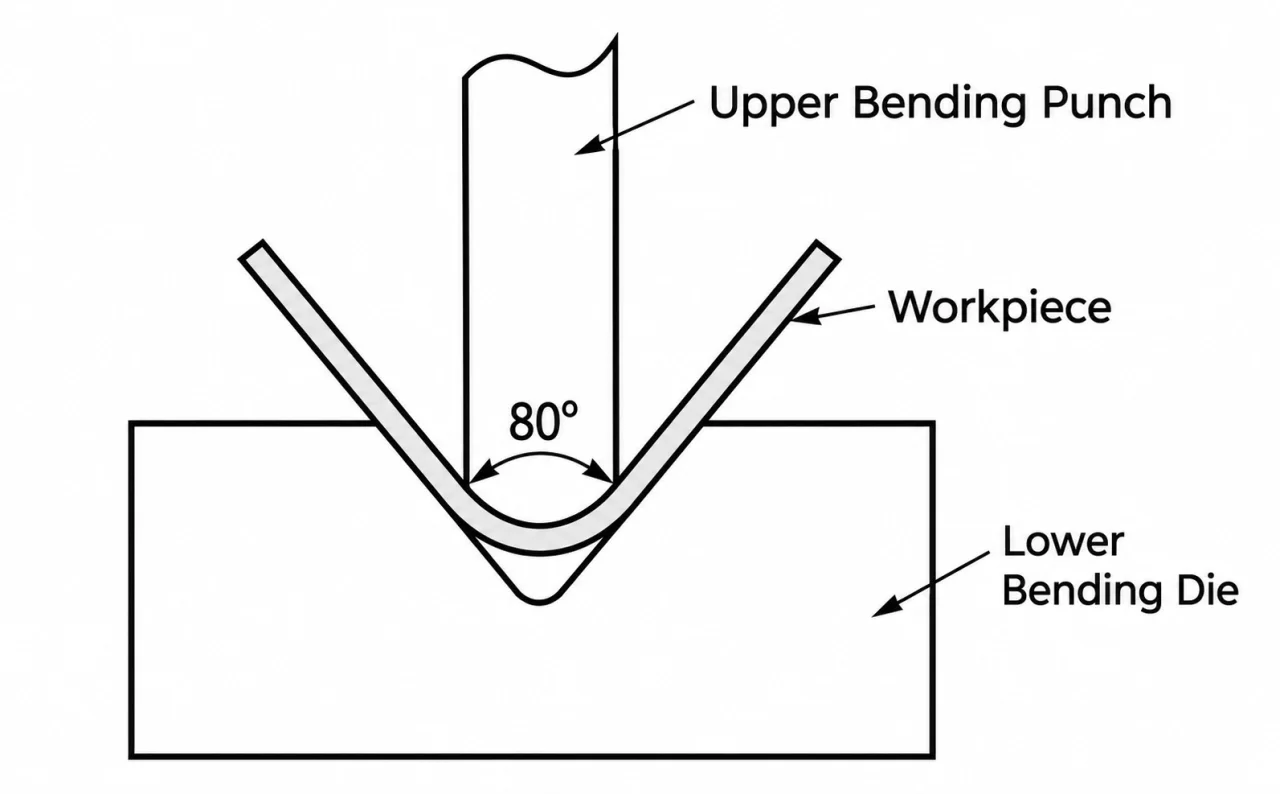
Ajustar hasta 80° para llegar a 90°
El sobre-doblez es la solución práctica cuando el material se abre después de ser moldeado. En el ejemplo de fábrica que se muestra a continuación, una condición de conformado de 80° produjo un ángulo de doblez final de 90° debido al fenómeno de "retorno elástico". Las pruebas y los datos del proceso permiten determinar el ángulo de compensación necesario para la tarea.
5. La pieza se desliza durante el doblado.
A veces, el problema no es la curvatura en sí. La pieza no puede mantenerse en la posición correcta el tiempo suficiente para crear la curvatura.
Esto ocurre cuando la pieza de trabajo no tiene suficiente soporte en la matriz inferior o no cuenta con un borde fiable para el sistema de posicionamiento trasero. La abertura de la matriz inferior puede ser demasiado ancha para la pestaña. El borde de referencia puede ser demasiado corto. La forma de la pieza puede impedir un contacto estable con el sistema de posicionamiento trasero, lo que provoca que la pieza se mueva antes de comenzar el proceso de conformado.
Para este tipo dedoblar el metal con aireUn espacio de apertura de la matriz de aproximadamente 4 a 6 veces el grosor de la lámina es una referencia útil. Si el borde de la lámina es demasiado corto para el espacio de apertura de la matriz, la lámina no se asentará de forma segura en ambos lados de la matriz en V.
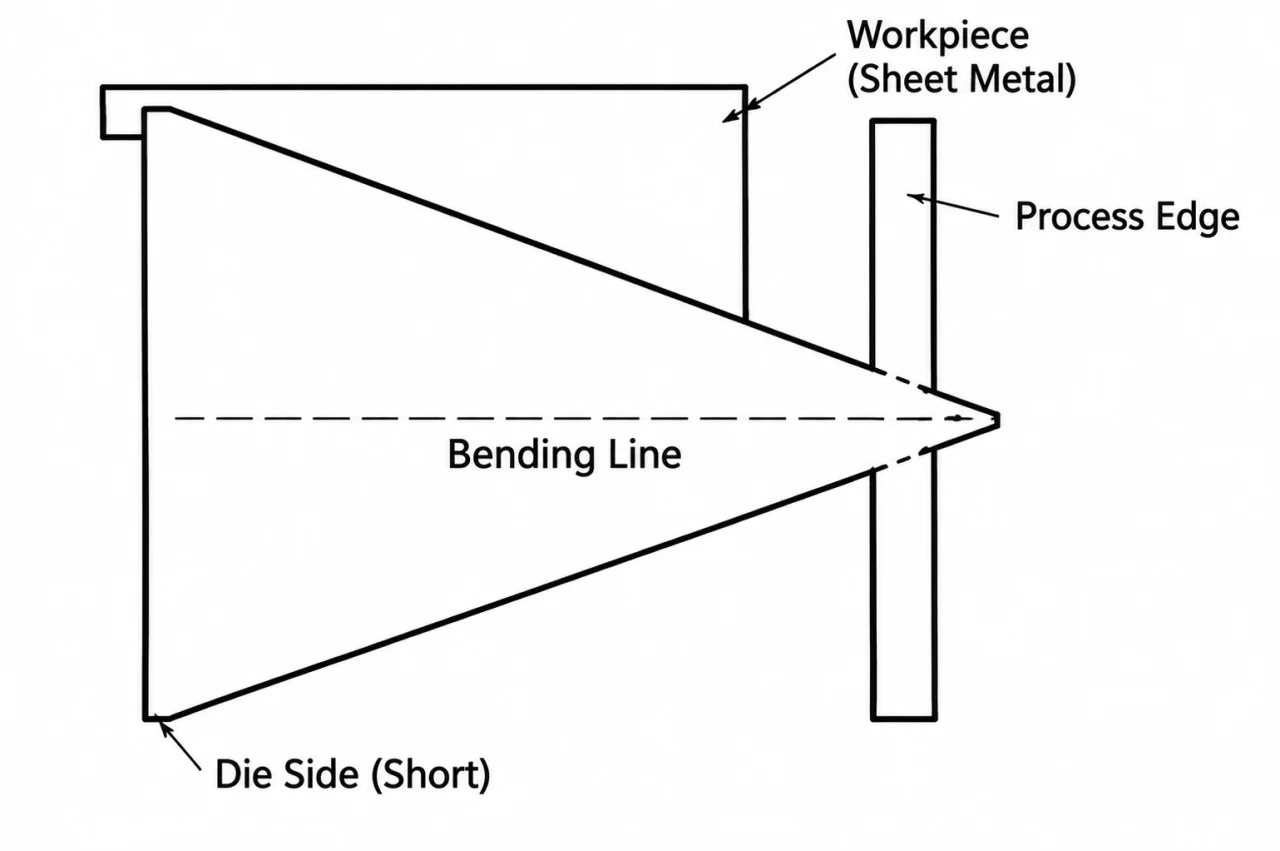
Añadir un borde de proceso o una plantilla de ubicación.
Algunas piezas complejas no tienen suficiente material recto para una posición fiable. Se puede añadir un borde temporal a la pieza, y luego retirarlo después de doblarla. Para materiales más gruesos, se puede cortar y colocar una plantilla de posicionamiento separada contra la guía.
6. Crear una curva amplia sin utilizar una herramienta específica.
Las curvas de radio amplio presentan un problema de herramienta. Un proyecto puede requerir radios de R100, R125 o incluso mayores cuando no hay un punzón y un molde correspondientes en el conjunto de herramientas. Se puede fabricar una herramienta específica, pero para cantidades pequeñas, la herramienta puede tardar más y ser más costosa de lo que justifican las piezas.
El método de doble curvatura ofrece otra alternativa. En lugar de formar la curva completa de una sola vez, la curva se construye mediante una serie de dobleces más pequeños.
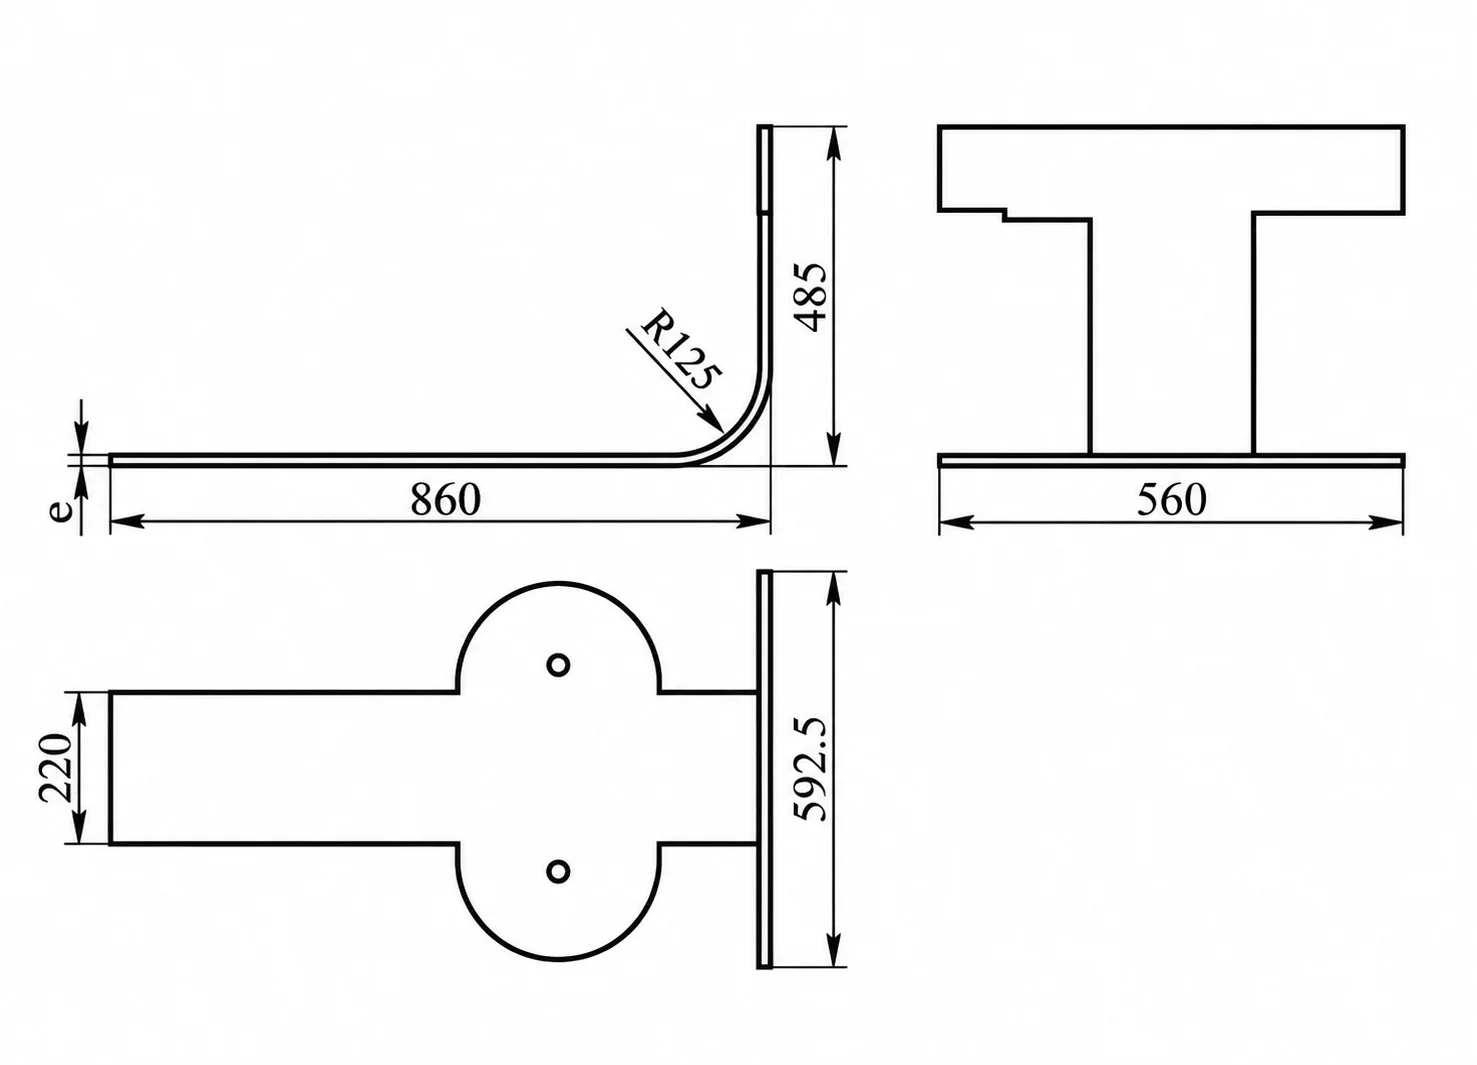
Radio de 125 mm formado con herramientas de 45 mm y ocho dobleces.
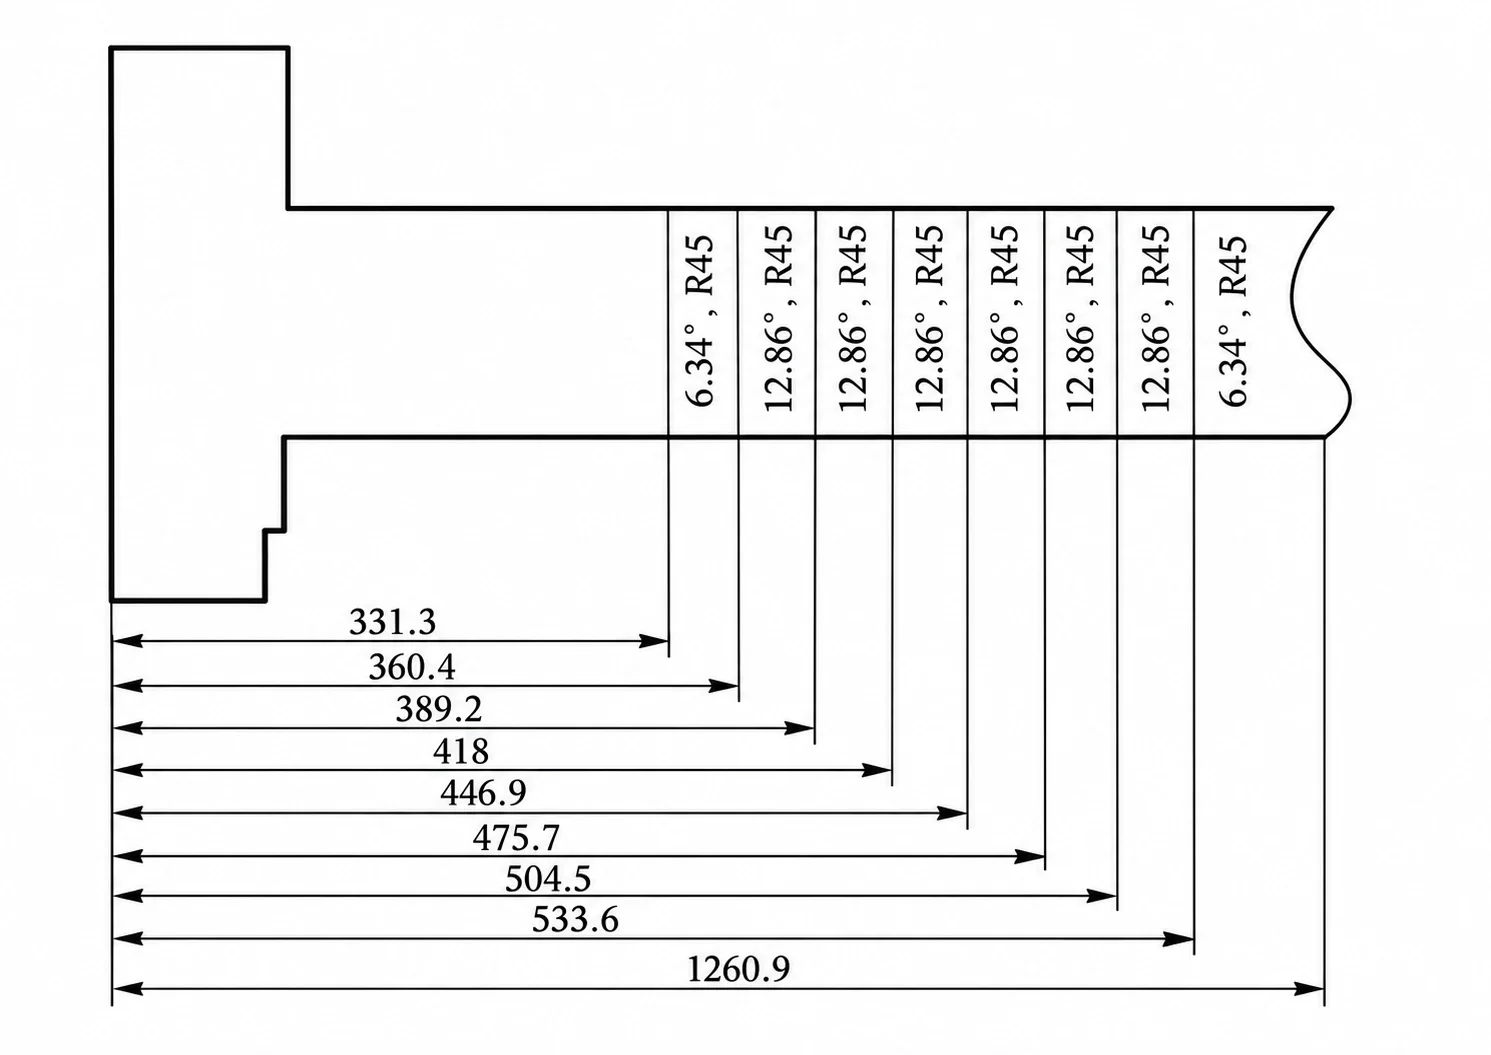
La parte inferior requería un radio de 125 mm y un ángulo de 90°. El radio se modeló en 3D y luego se dividió en varios pasos de conformado. Se utilizó un radio de conformado de 45 mm, y el arco grande se realizó con ocho dobleces individuales.
El plano definido las posiciones de curvatura y el ángulo de cada curvatura antes de que la pieza llegara a la prensa de doblez. El dibujo muestra dos curvaturas de 6,34° en los extremos y seis curvaturas de 12,86° entre ellas.
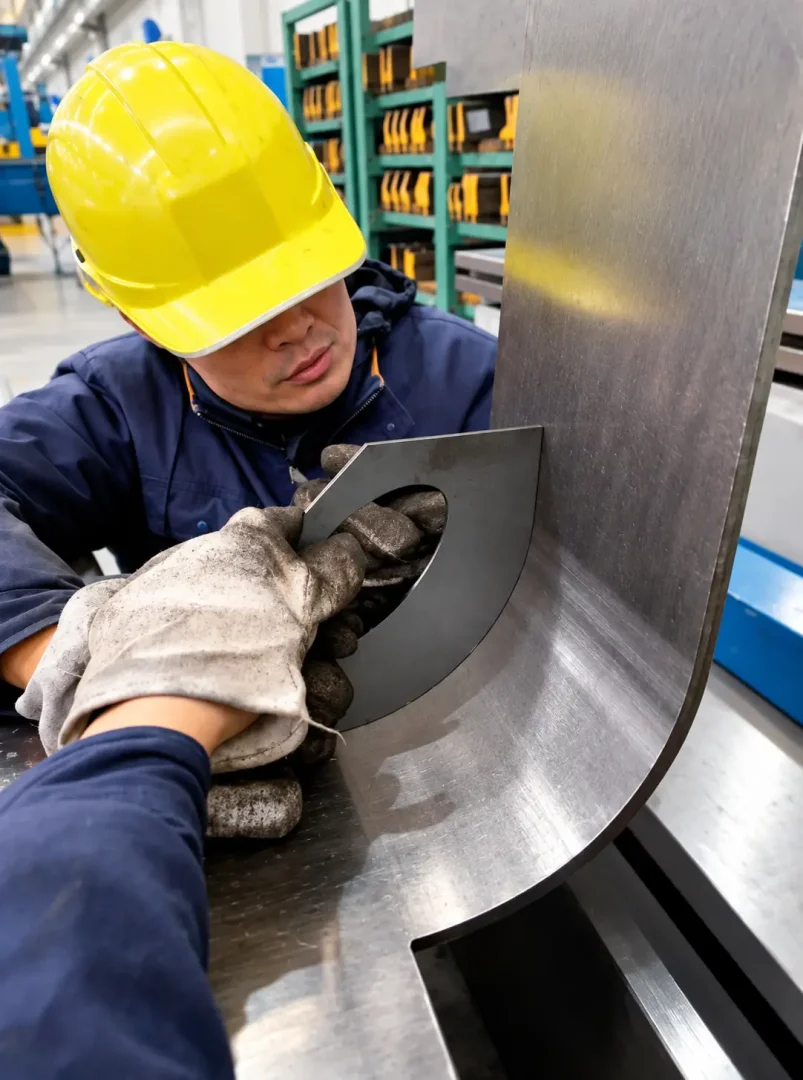
7. Desplazamiento en el borde de la curva.
El final de una curva puede generar un defecto diferente. A medida que el material se comprime alrededor de la curva, el metal se desplaza hacia afuera en el borde, creando una pequeña protuberancia. La pieza final puede ser más ancha en la curva que el perfil original plano.
La deformación es más evidente en materiales más gruesos, en radios de curvatura más pequeños, y cuando el borde de la curva debe quedar a ras con otro componente. El lijado puede eliminarla después de doblar, pero la solución más efectiva es planificar el movimiento del material en el diseño plano.
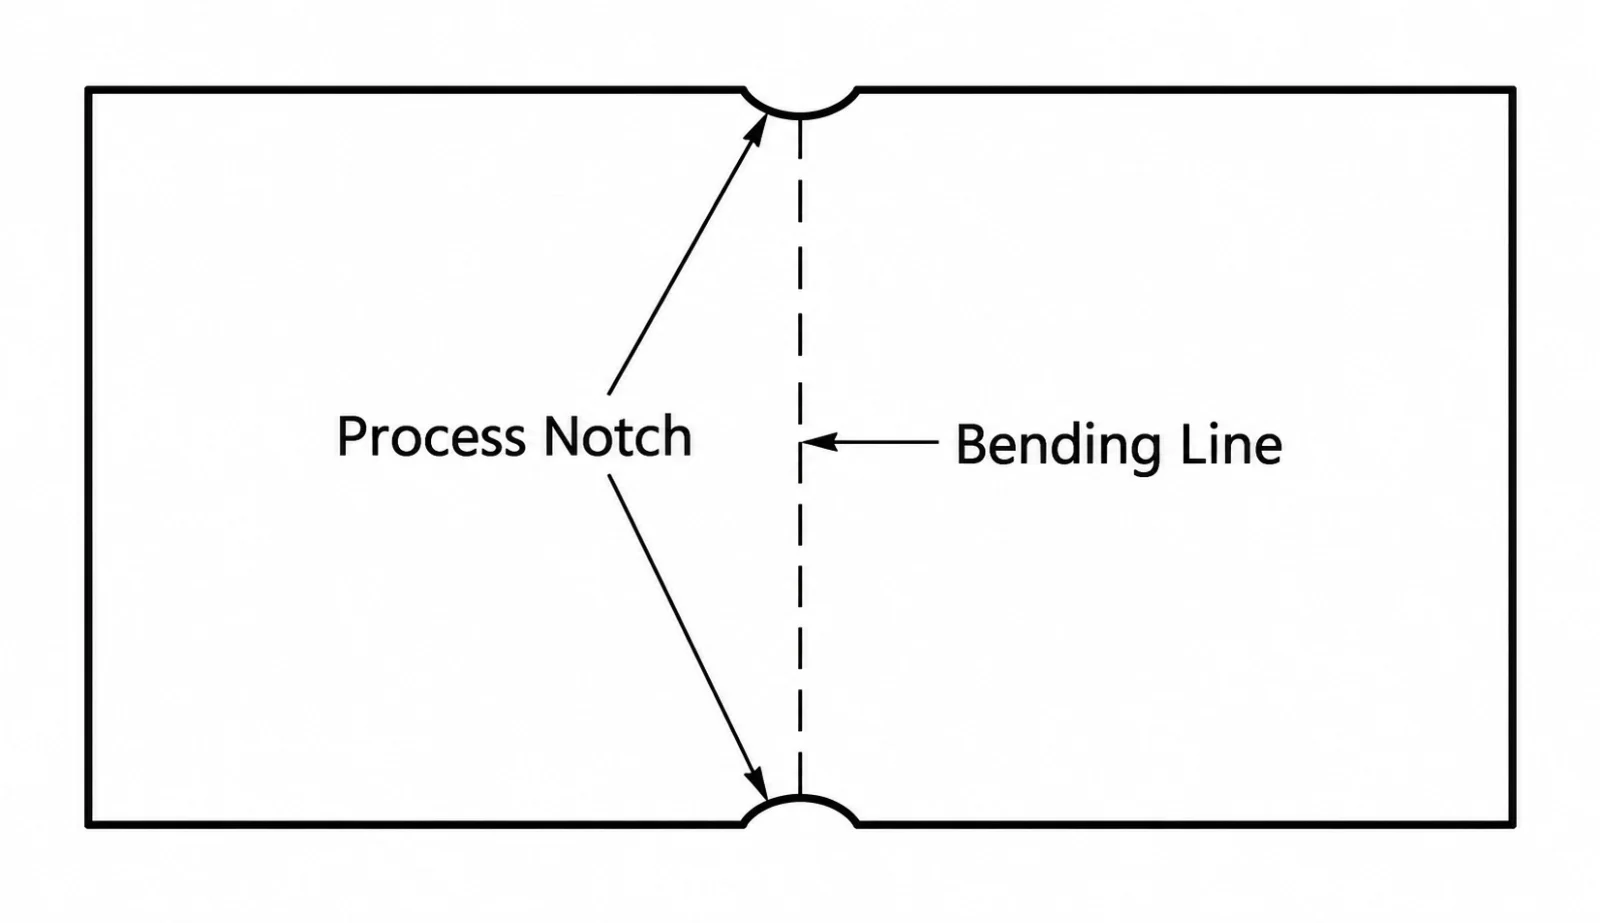
Añade una marca de corte antes de doblar.
Cree una pequeña muesca de relieve en cada extremo de la línea de curvatura. Una muesca redondeada con un diámetro mayor a aproximadamente 1,5 veces el grosor del material proporciona espacio para que el material desplazado se mueva y reduce la cantidad que sobresale más allá del borde requerido.
Verifique la curvatura antes de que la pieza llegue a la prensa de doblez.
La mayoría de los defectos de doblado son más económicos de prevenir que de reparar. Revise estos puntos antes de comenzar la producción:
- Radio de curvatura en función del grosor del material
- Dirección de la curvatura y estado del borde
- Alineación y secuencia de doblado de herramientas
- Longitud de la rosca y acceso para la medición posterior
- Requisitos de la superficie y comportamiento de retorno elástico.
- ¿Requiere un radio específico una herramienta especial?
Una cubierta delgada de acero inoxidable con un acabado estético y una robusta estructura de acero al carbono pueden pasar por una prensa, pero no requieren el mismo tipo de herramientas ni proceso. La pregunta fundamental siempre es la misma: ¿con qué superficie entrará en contacto esta pieza, dónde estará soportada y cómo se moverá el material durante su formación?
Preguntas frecuentes
¿Qué causa que el metal dla chapa se agriete en una esquina?
Las astillas o pequeños defectos en el borde de corte, un radio interior insuficiente, una doblez paralela a la dirección de la deformación y la concentración local de tensiones pueden provocar la formación de grietas. El desbarbado y la creación de un agujero o ranura de alivio abordan el problema en su origen.
¿Cómo puede una flauta preformada evitar golpear el punzón?
Verifique toda la secuencia de dobleces, no cada doblez por separado. Un perfil de punzonado diferente, una sección de ajuste mecanizada localmente, una secuencia de dobleces modificada o una modificación en el borde pueden eliminar el choque.
¿Por qué una curva de 90 grados se abre después de doblarse?
El material recupera su forma elástica una vez que se elimina la fuerza de conformado. El sobre-flexión compensa este fenómeno de "retorno elástico". El ejemplo ilustrado utilizó una condición de conformado de 80° para obtener un ángulo final de 90°.
¿Es posible crear un radio grande sin utilizar una herramienta específica para radios?
Sí. Una gran curva puede aproximarse utilizando múltiples curvas más pequeñas. El ejemplo R125 en este artículo utilizó herramientas de R45 y ocho curvas ubicadas individualmente.