¿Qué tipo de tratamiento térmico realmente modifica?
El tratamiento térmico se suele resumir como calentar y enfriar el acero, pero esta descripción omite el aspecto más importante. El objetivo real es controlar qué fases se forman, dónde se forman a lo largo de la sección, qué tan fina se vuelve la microestructura y cuánto estrés o deformación residual permanece cuando la pieza vuelve a la temperatura ambiente.
Dos piezas fabricadas con el mismo tipo de acero pueden tener propiedades muy diferentes, como dureza, resistencia, facilidad de mecanizado y estabilidad dimensional. Estas diferencias pueden deberse a la temperatura de la austenización, el tiempo de remojo, la velocidad de enfriamiento, la severidad del temple, el grosor de la sección o el proceso de revenido posterior.
Por lo tanto, una descripción útil del proceso necesita más que un simple punto de ajuste del horno. Debe identificar:material, estado inicial, rango de temperatura, tiempo a esa temperatura, atmósfera, medio de enfriamiento y agitación, tiempo de transferencia, ciclo de revenido y pruebas de aceptación.
1. Comience con la química, no con el horno.
El tratamiento térmico no es alquimia. Simplemente reorganiza los elementos de carbono y aleación que ya están presentes en el acero; no crea una reacción que la composición no puede soportar. Los tratamientos superficiales termoquímicos, como la carbonización y la nitruración, son un caso aparte, ya que modifican deliberadamente la composición de la superficie.
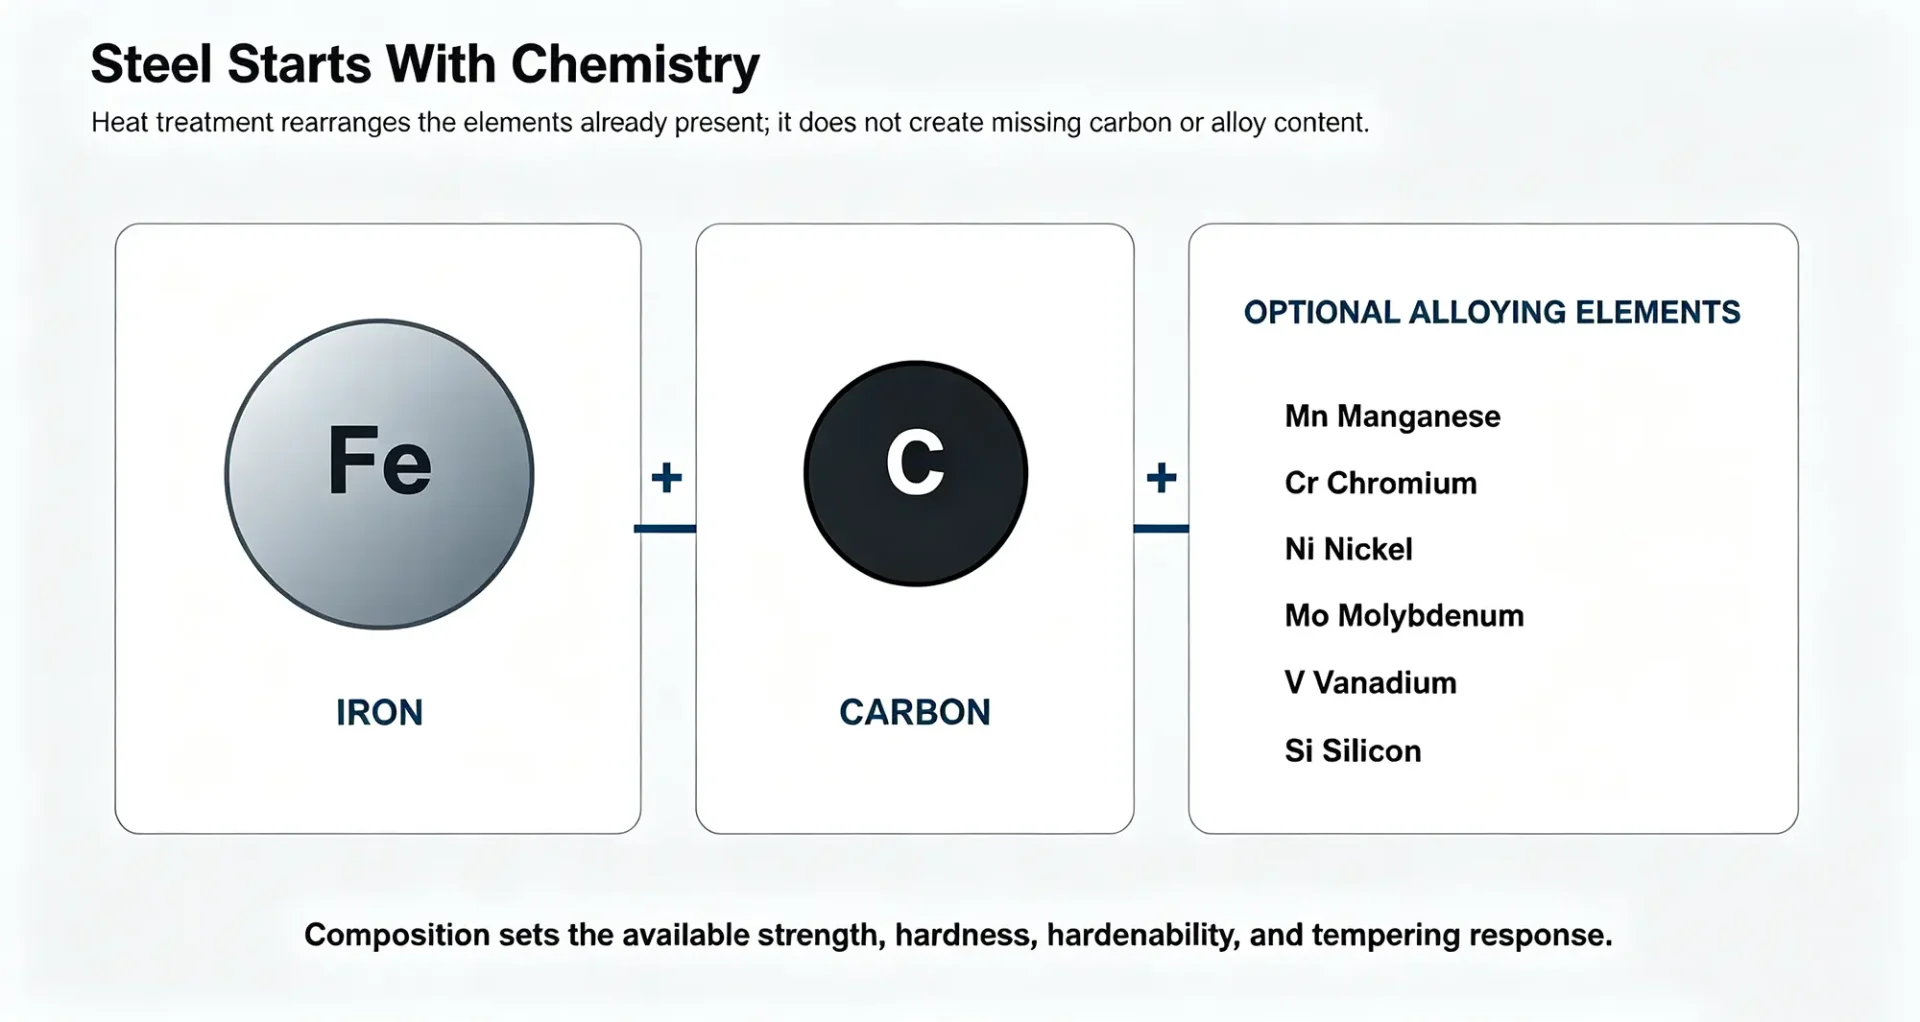
El carbono influye fuertemente en la dureza martensítica máxima que puede alcanzar un acero de carbono o de baja aleación. Los elementos de aleación pueden aumentar la capacidad de endurecimiento, la resistencia al temple, la tenacidad, la resistencia a la corrosión, o una combinación de estas propiedades. Sus efectos no son intercambiables, y la misma dureza nominal puede ocultar microestructuras y rendimiento muy diferentes.
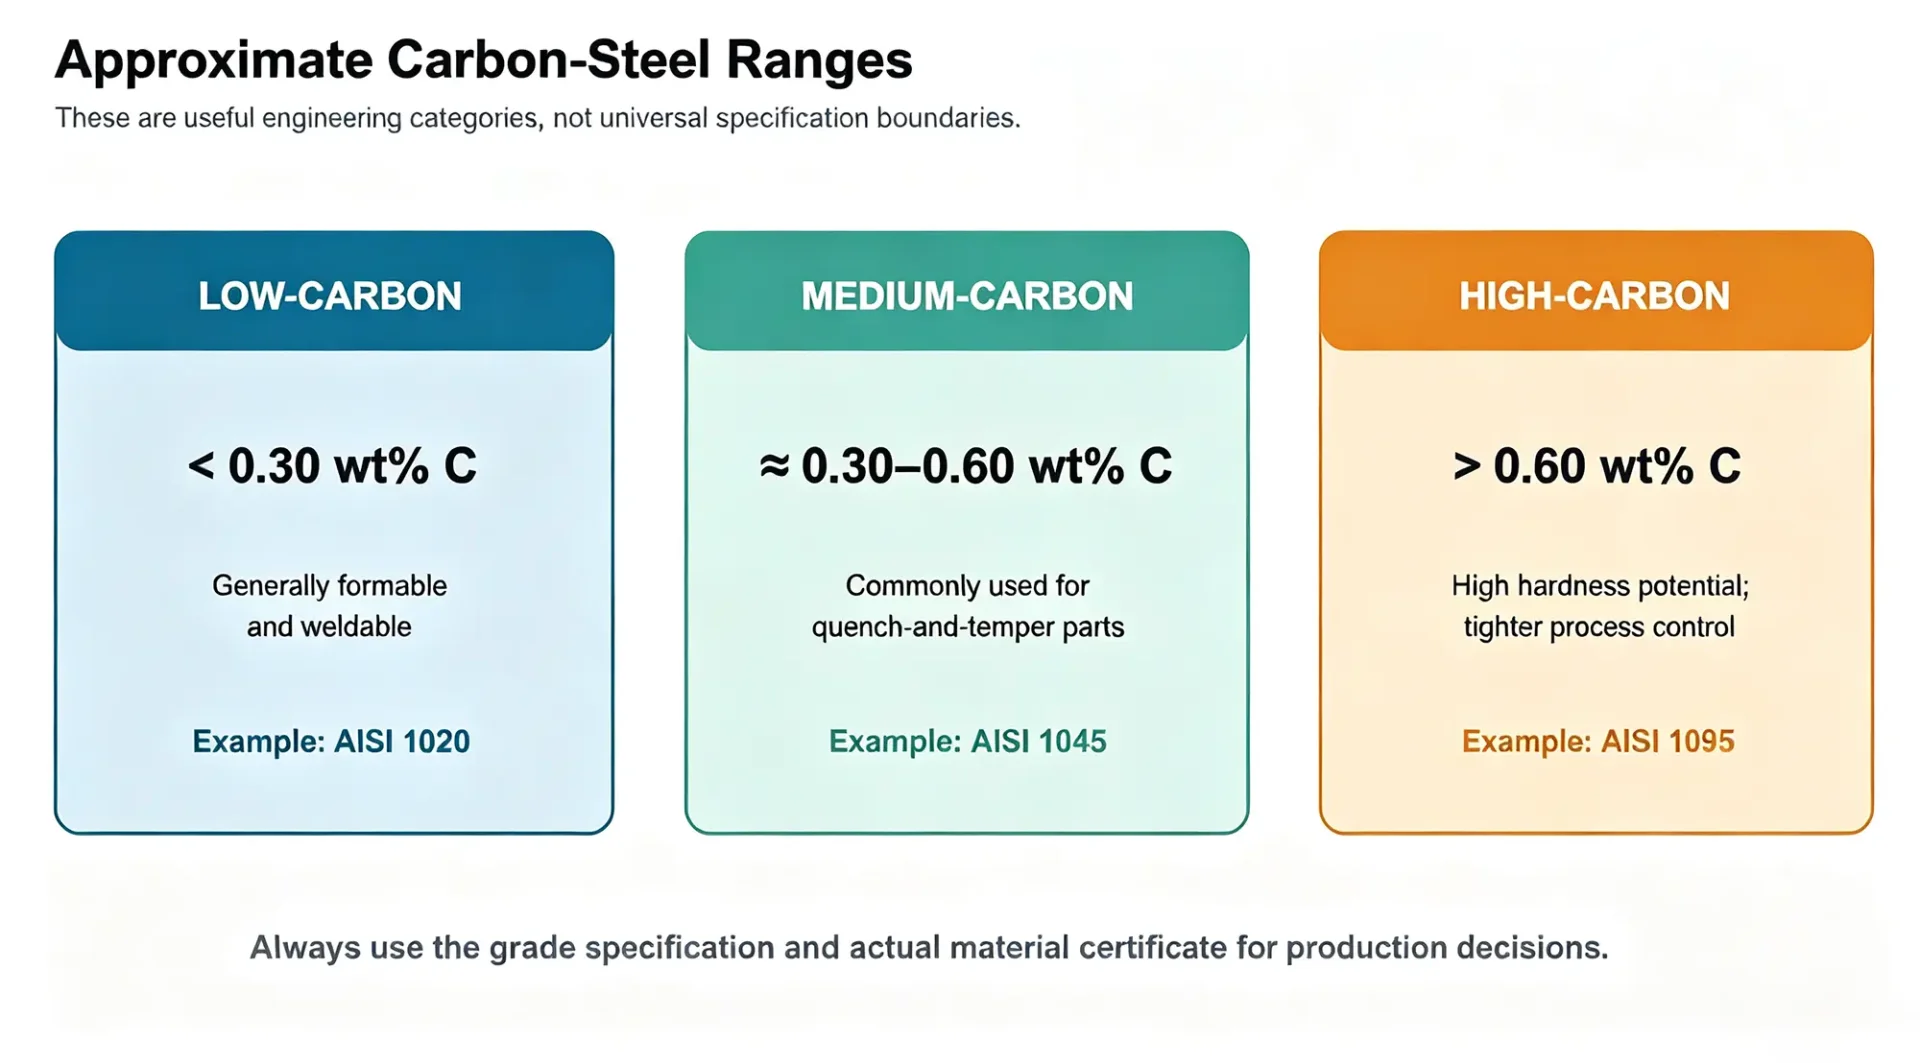
Las categorías de acero al carbono son aproximadas.
Las etiquetas de bajo, medio y alto contenido de carbono son una forma abreviada de ingeniería, no límites de especificación universales. Las especificaciones de la calidad y el certificado del material real tienen prioridad. Por ejemplo, el AISI 1045 se considera comúnmente como un acero de medio contenido de carbono y se utiliza a menudo cuando se requiere un tratamiento de temple y templado, pero la profundidad de endurecimiento que se puede alcanzar aún depende del tamaño de la sección y de las condiciones de temple.
2. Estructura cristalina y equilibrio de fases
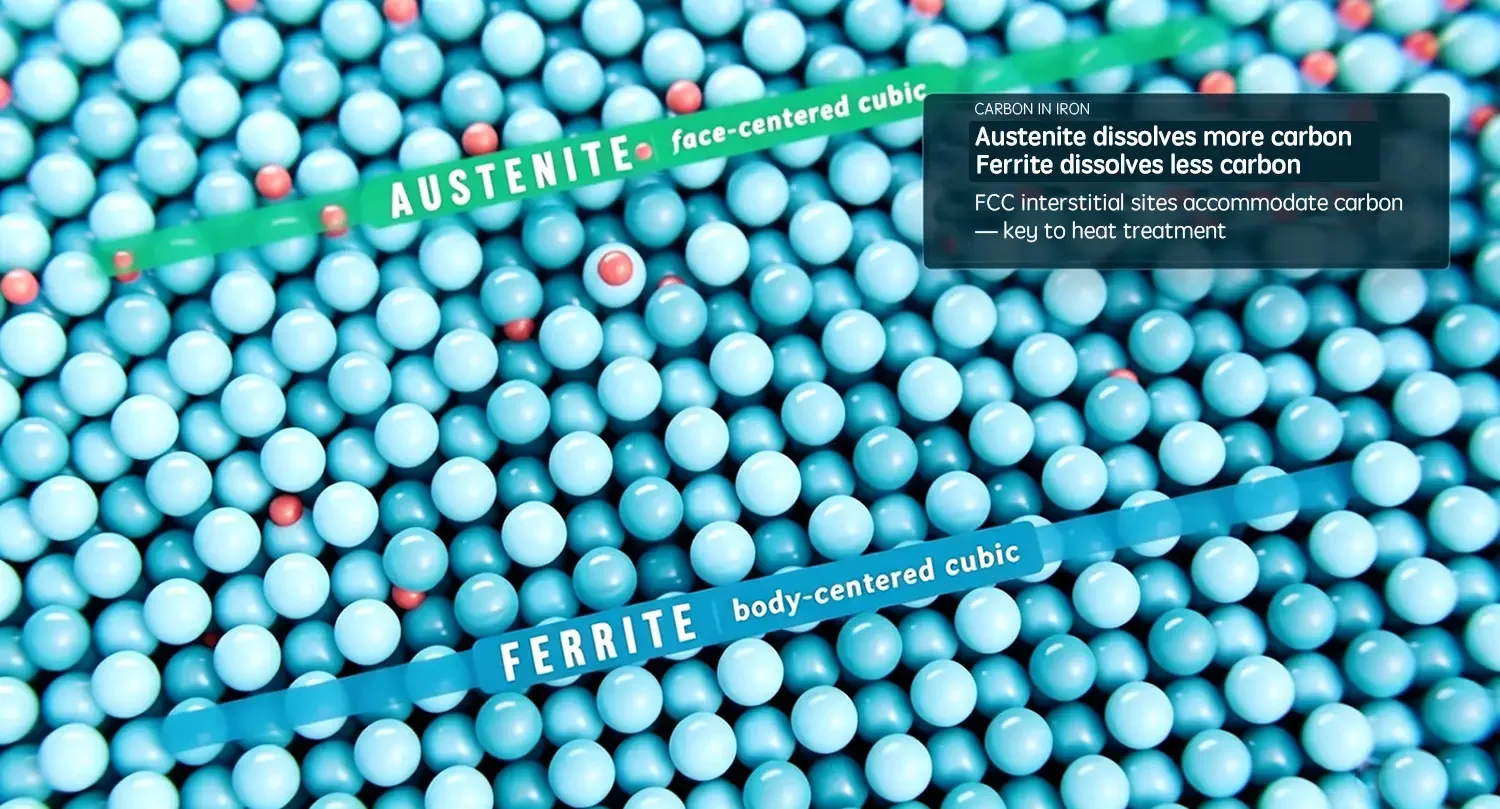
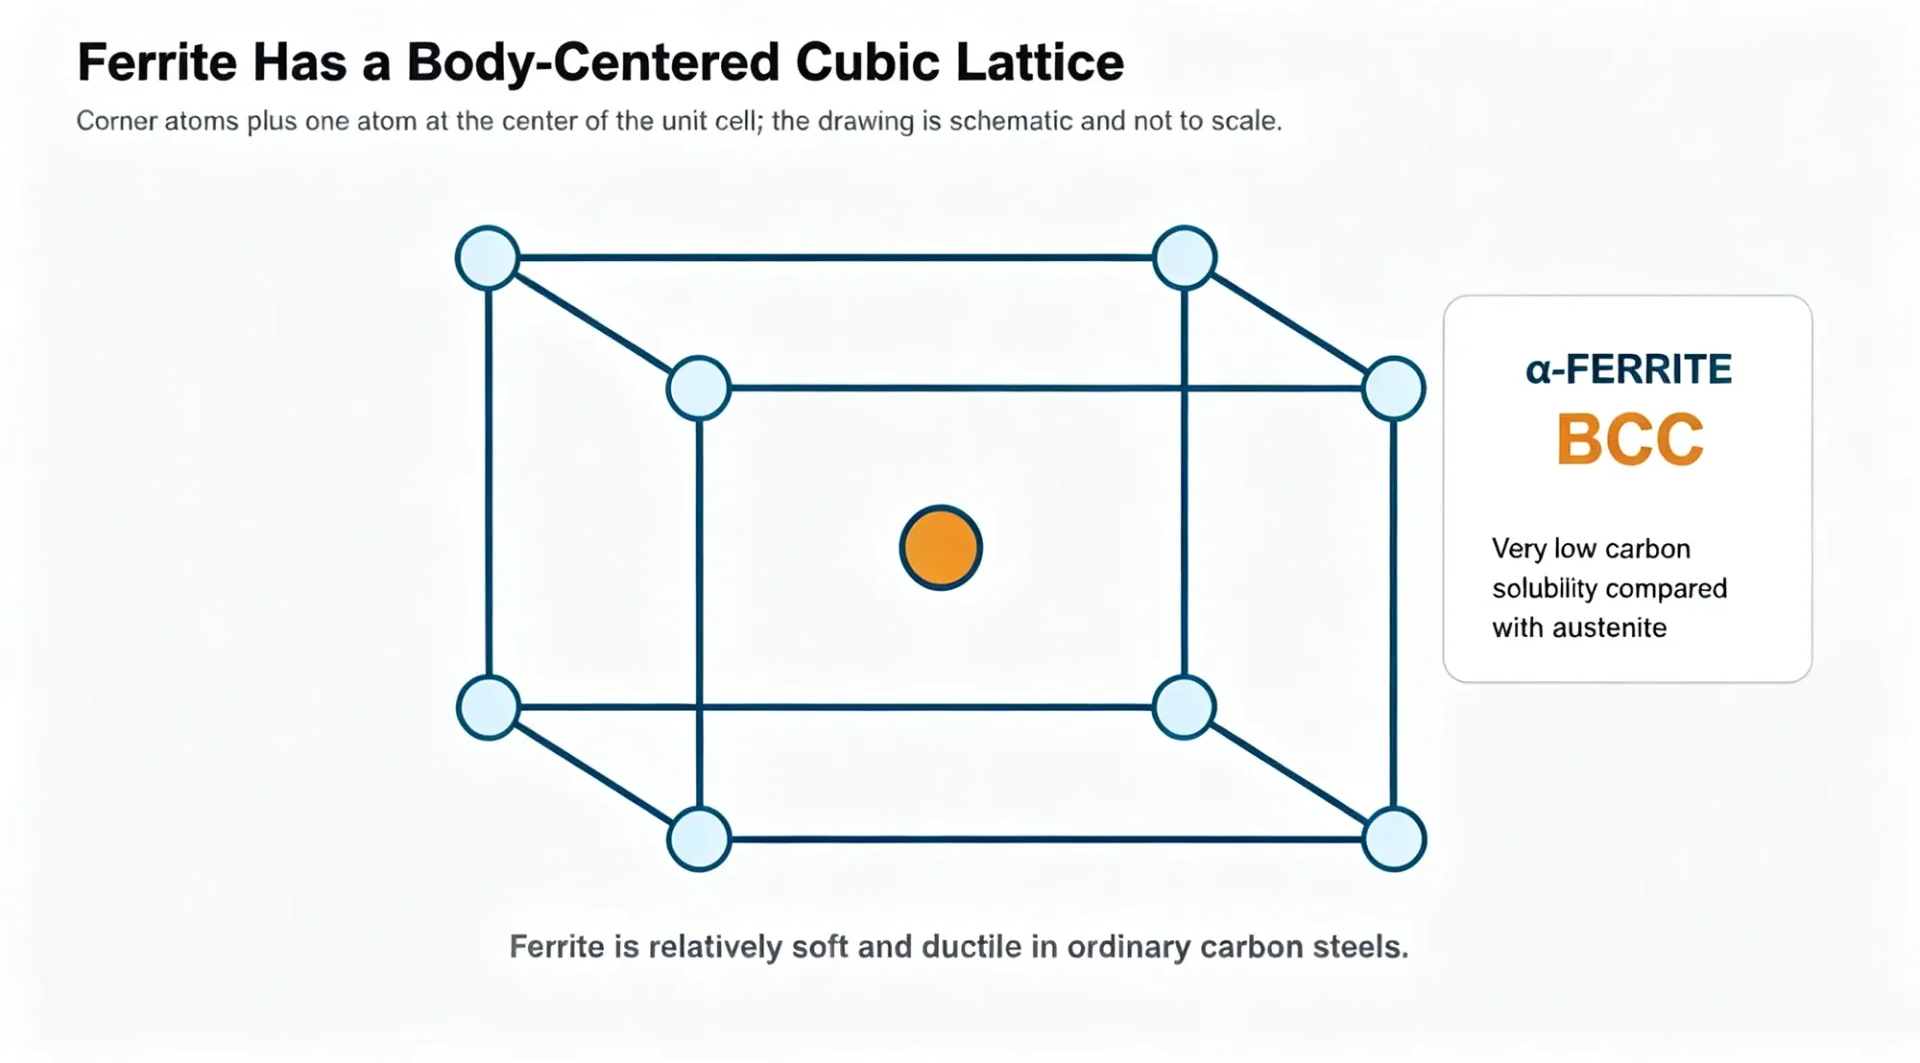
El acero cambia porque el hierro puede adoptar más de una estructura cristalina. A temperaturas normales, el ferrita tiene una estructura cúbica centrada en el cuerpo. Es relativamente blando y dúctil, y solo puede disolver una pequeña cantidad de carbono. El austenita, estable en un rango de temperatura más alto, tiene una estructura cúbica centrada en las caras y puede contener una cantidad mucho mayor de carbono en solución sólida.
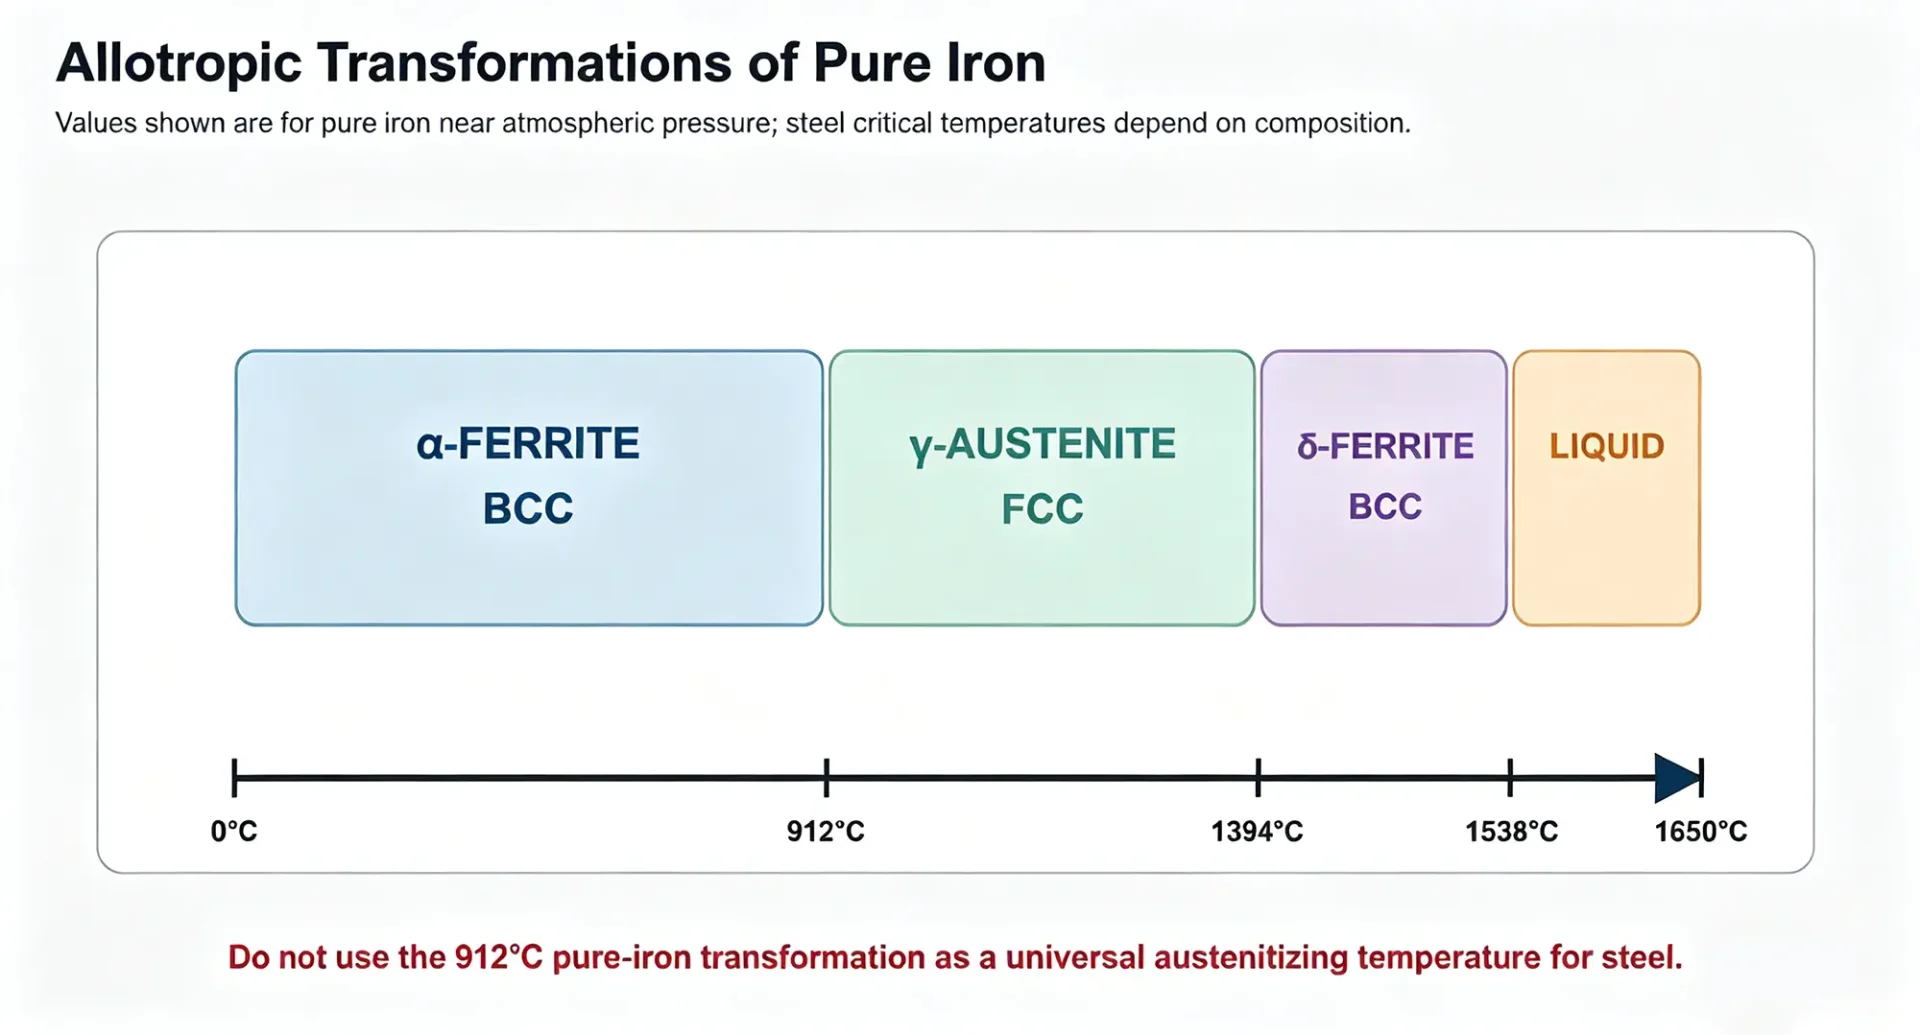
El hierro puro es un punto de referencia, no una receta para fabricar acero.
Cerca de la presión atmosférica, el hierro puro es ferrita alfa por debajo de aproximadamente 912°C, austenita gamma entre aproximadamente 912°C y 1394°C, ferrita delta entre aproximadamente 1394°C y el punto de fusión, que se acerca a 1538°C, y estado líquido por encima de ese punto. El carbono y los elementos de aleación desplazan las temperaturas críticas, por lo que nunca se debe considerar 912°C como una temperatura universal para la austenización del acero.
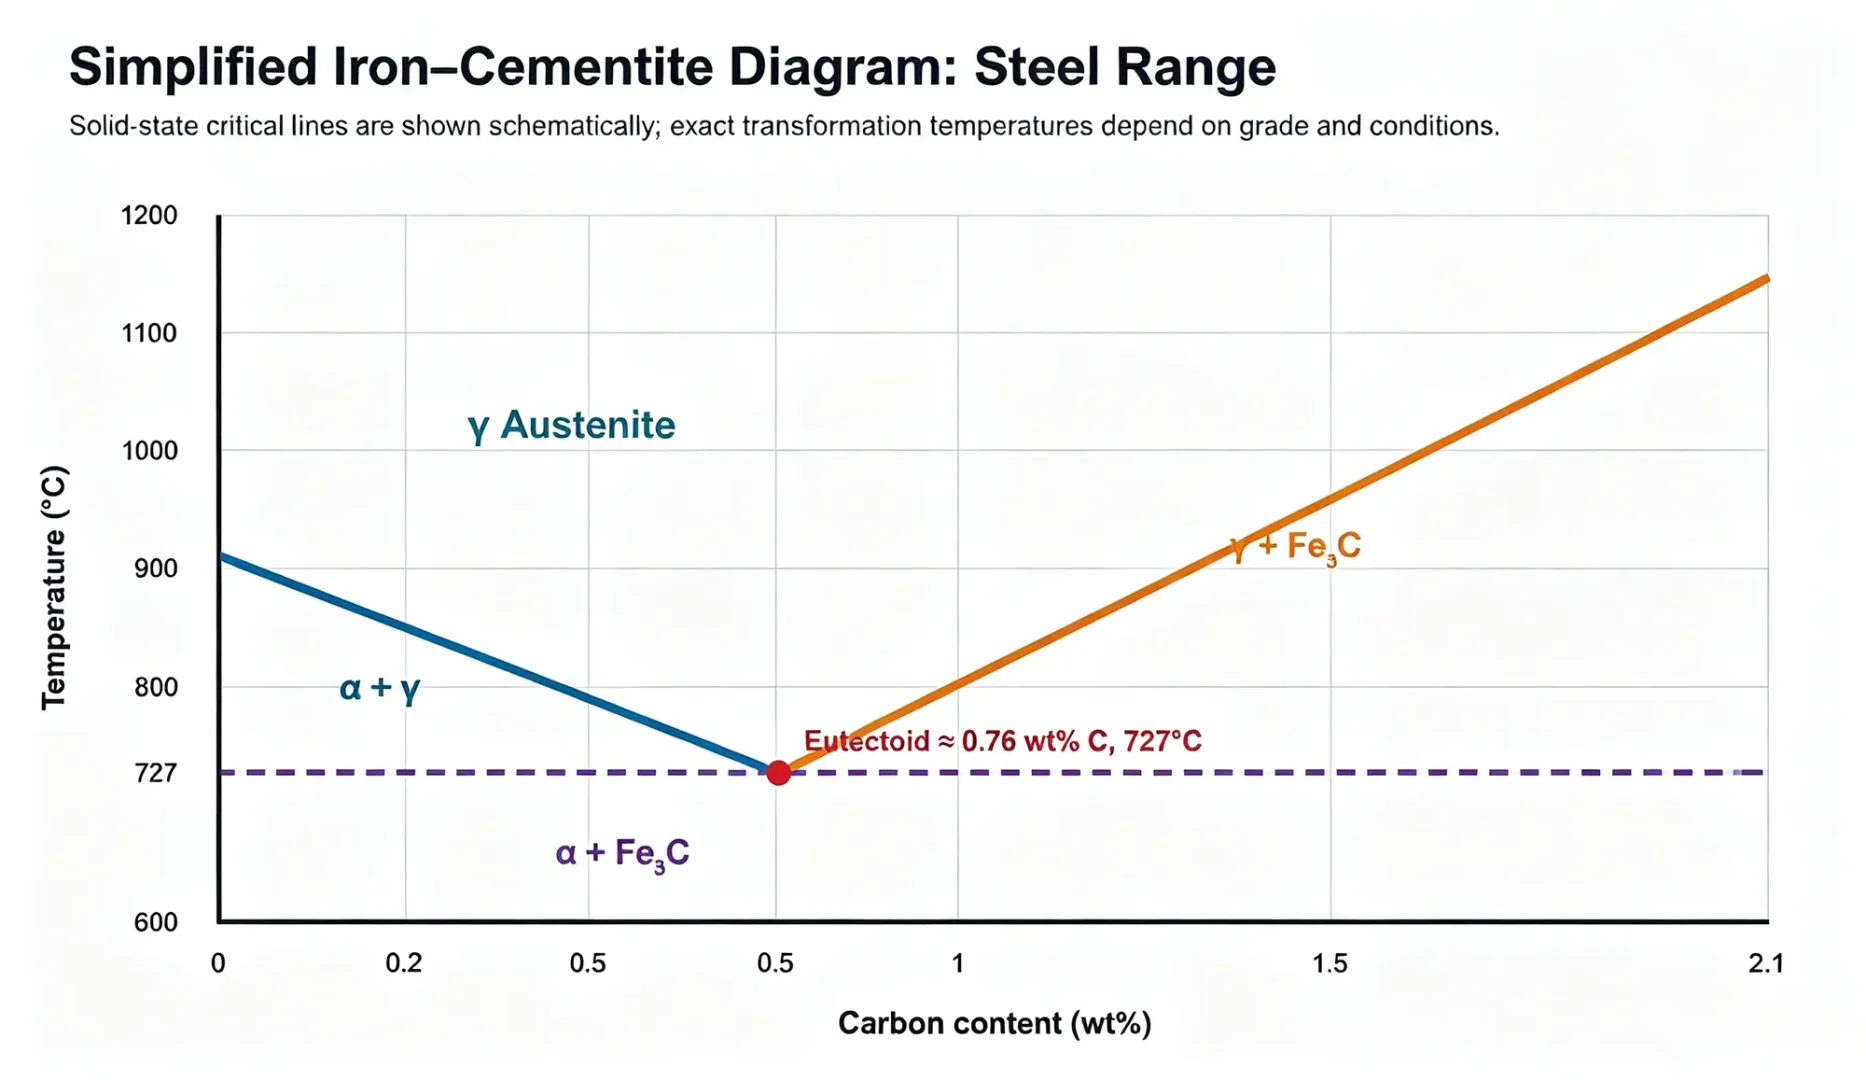
Utilice el diagrama hierro-cementita como una guía.
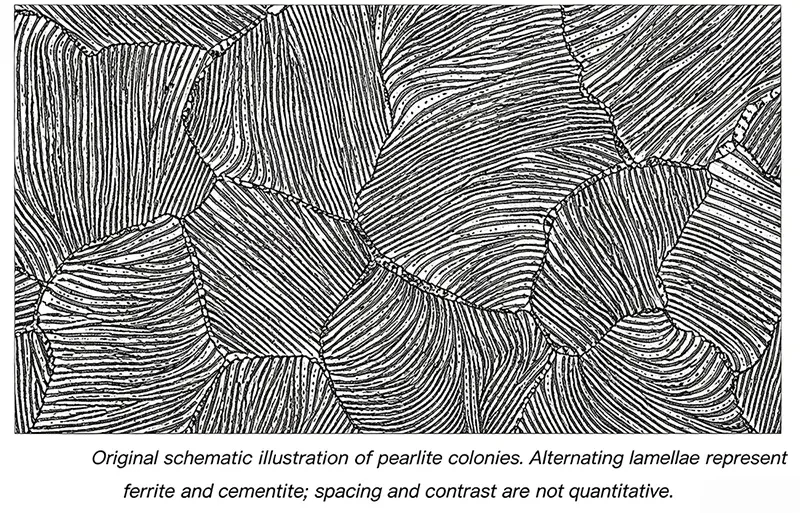
El diagrama de fases hierro-cementita muestra las relaciones de equilibrio entre la temperatura y el contenido de carbono. En el rango de acero, el punto eutectóico se muestra comúnmente cerca de un 0,76% en peso de carbono y 727°C. Al enfriar lentamente a esta composición, la austenita se transforma en perlita, una mezcla laminar de ferrita y cementita.
El diagrama es un mapa de las posibles fases de equilibrio, no un cronograma de un proceso basado en el tiempo. No le indica con qué rapidez ocurre la transformación, si una sección gruesa se enfría de manera uniforme, o si la trayectoria real produce perlita, bainita, martensita o una mezcla.
La solubilidad del carbono explica por qué es importante el tratamiento con austenitización.
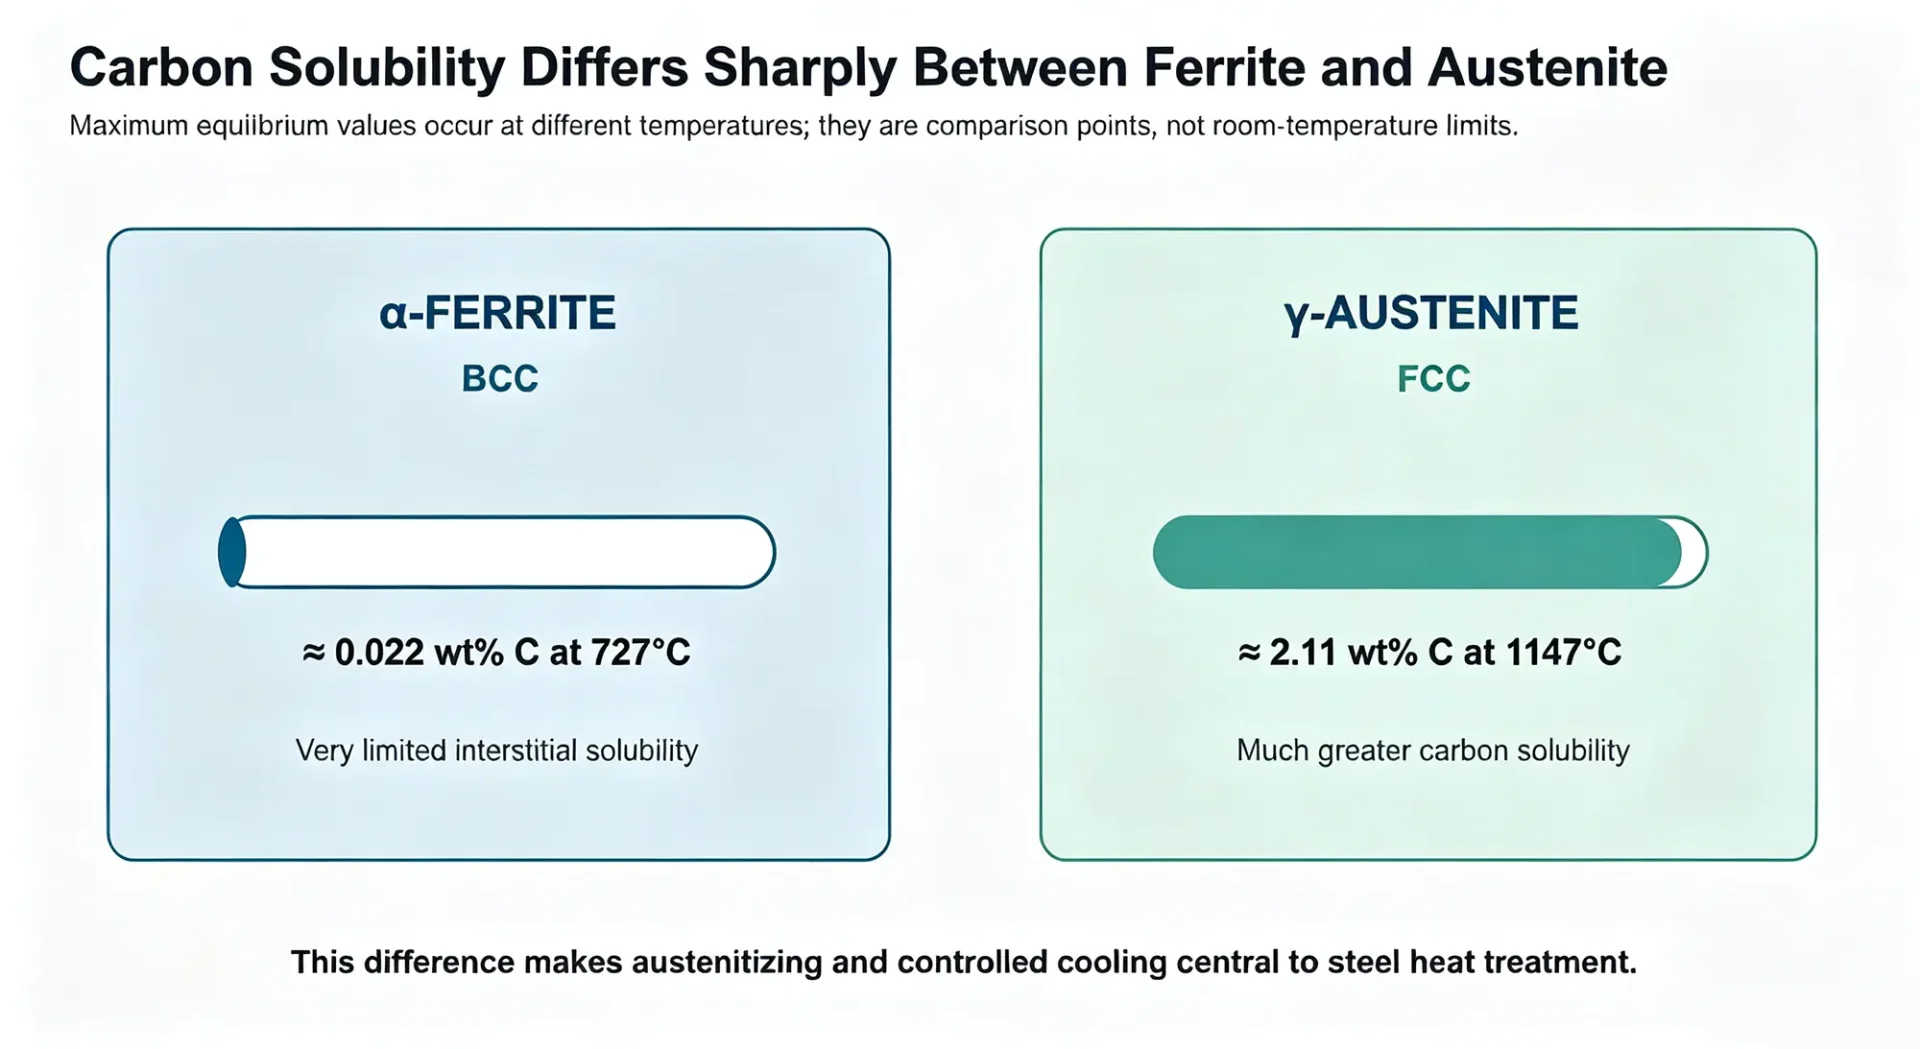
El ferrita solo puede disolver aproximadamente el 0,022% en peso de carbono a 727°C, mientras que el acero austénitico puede disolver aproximadamente el 2,11% en peso de carbono a 1147°C. Estos son los valores de equilibrio máximos a diferentes temperaturas, y no representan los límites de solubilidad a temperatura ambiente. La diferencia es lo que permite que el carbono se redistribuya durante el proceso de austenización y, posteriormente, se separe, precipite o quede atrapado a medida que el acero se enfría.
3. El tiempo y la velocidad de enfriamiento determinan la trayectoria de transformación.
Los diagramas de fases indican qué es estable en equilibrio. Las decisiones sobre el tratamiento térmico también deben considerar la cinética: cuánto tiempo tarda la transformación y qué ocurre durante un proceso de enfriamiento real. Los diagramas de tiempo-temperatura-transformación describen el comportamiento isotérmico después de la austenización. Los diagramas de transformación con enfriamiento continuo describen las transformaciones durante el enfriamiento continuo y suelen ser más cercanos al enfriamiento por inmersión o al enfriamiento en aire.
Interpretar un diagrama TTT
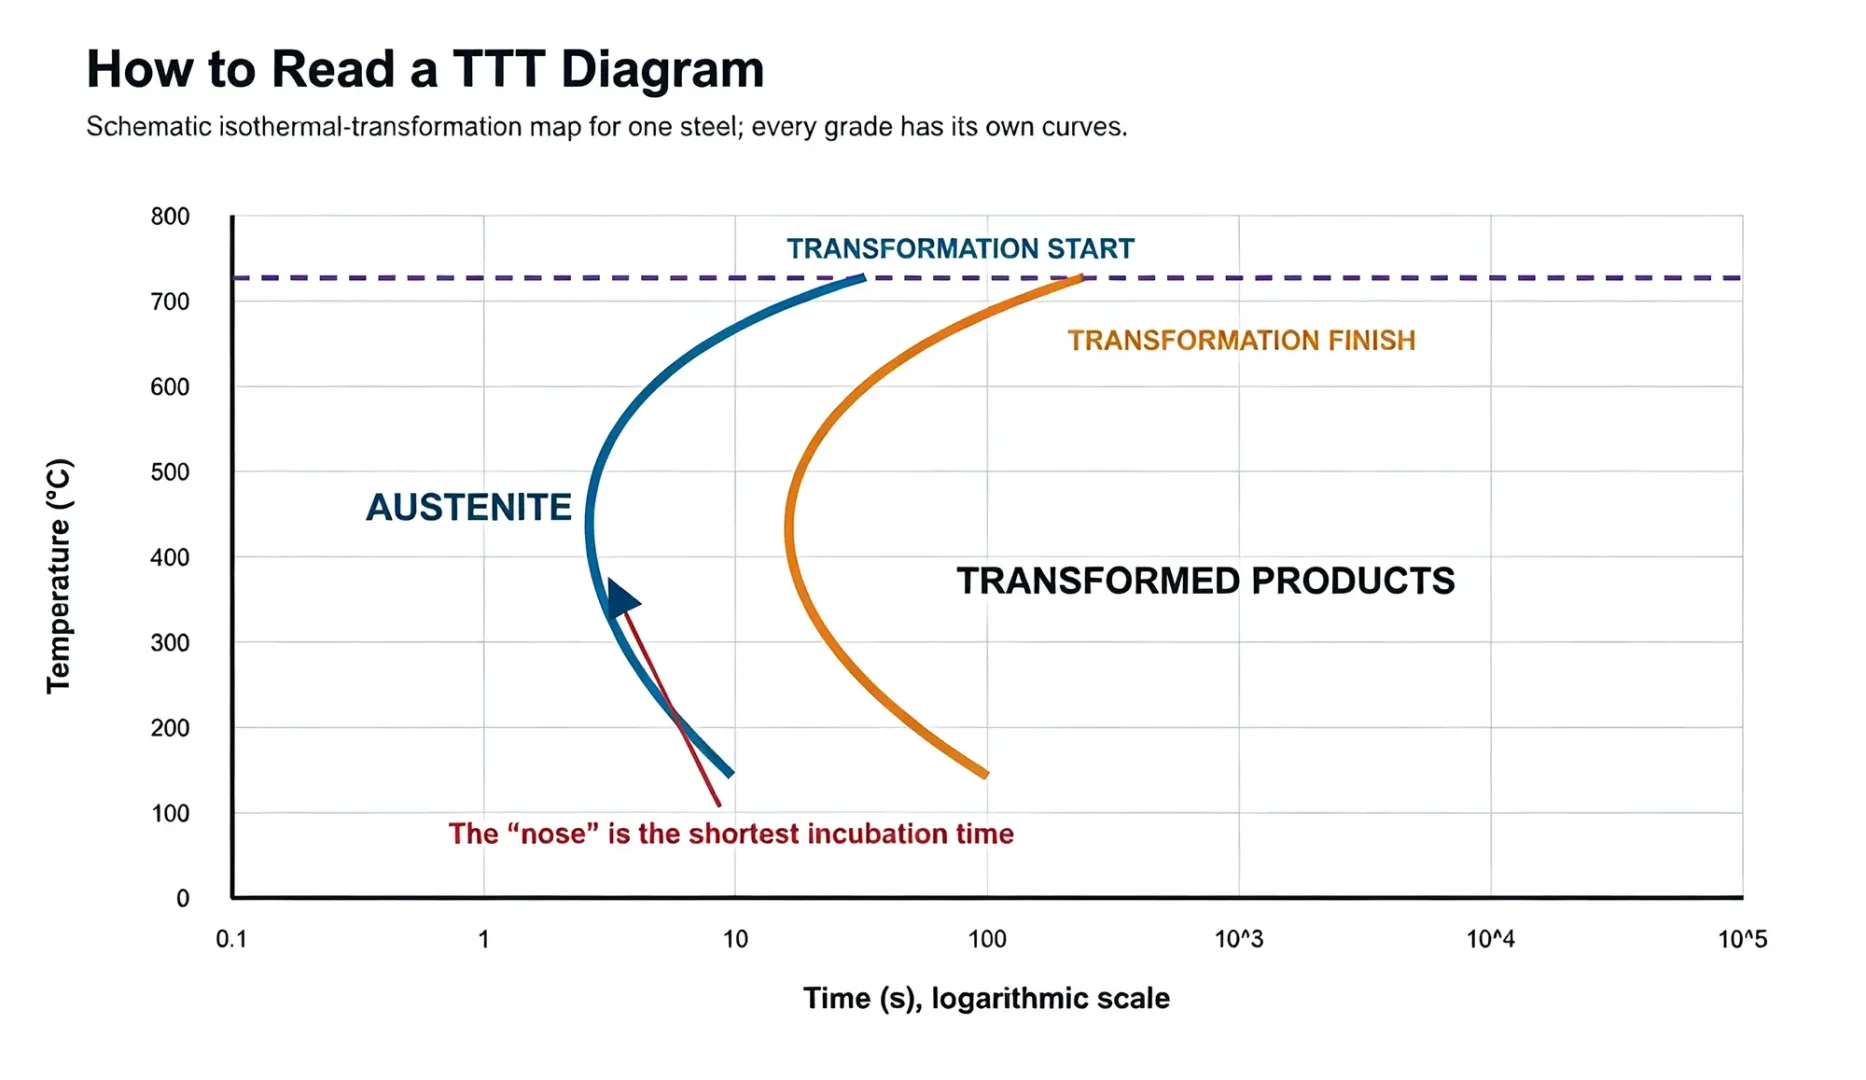
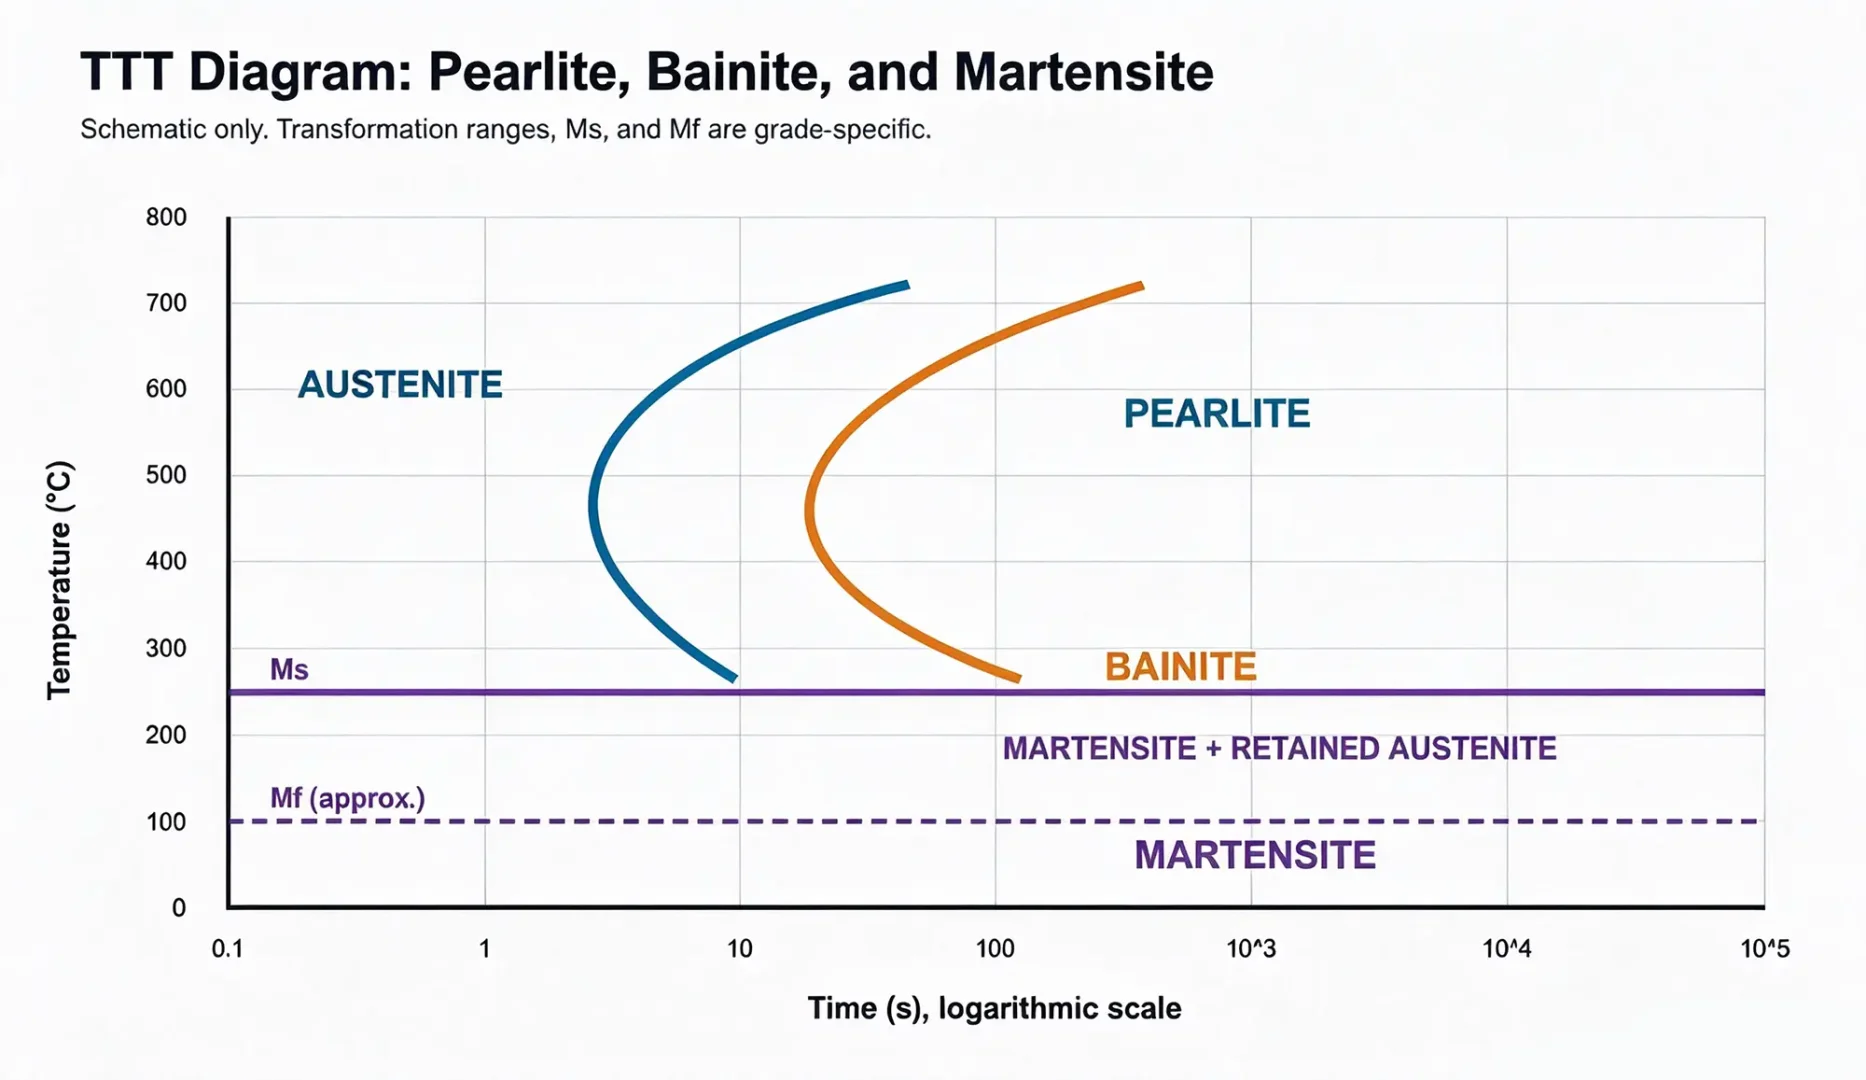
Un diagrama TTT típico tiene curvas de inicio y finalización. El punto más a la izquierda de la curva de inicio se conoce a menudo como la "nariz", ya que representa el tiempo de incubación más corto para una transformación por difusión. Una trayectoria de enfriamiento destinada a producir principalmente martensita debe evitar entrar en la región de transformación relevante de ferrita, perlita o bainita antes de alcanzar la temperatura de inicio de la martensita.
La martensita es dura debido a que el carbono está atrapado.
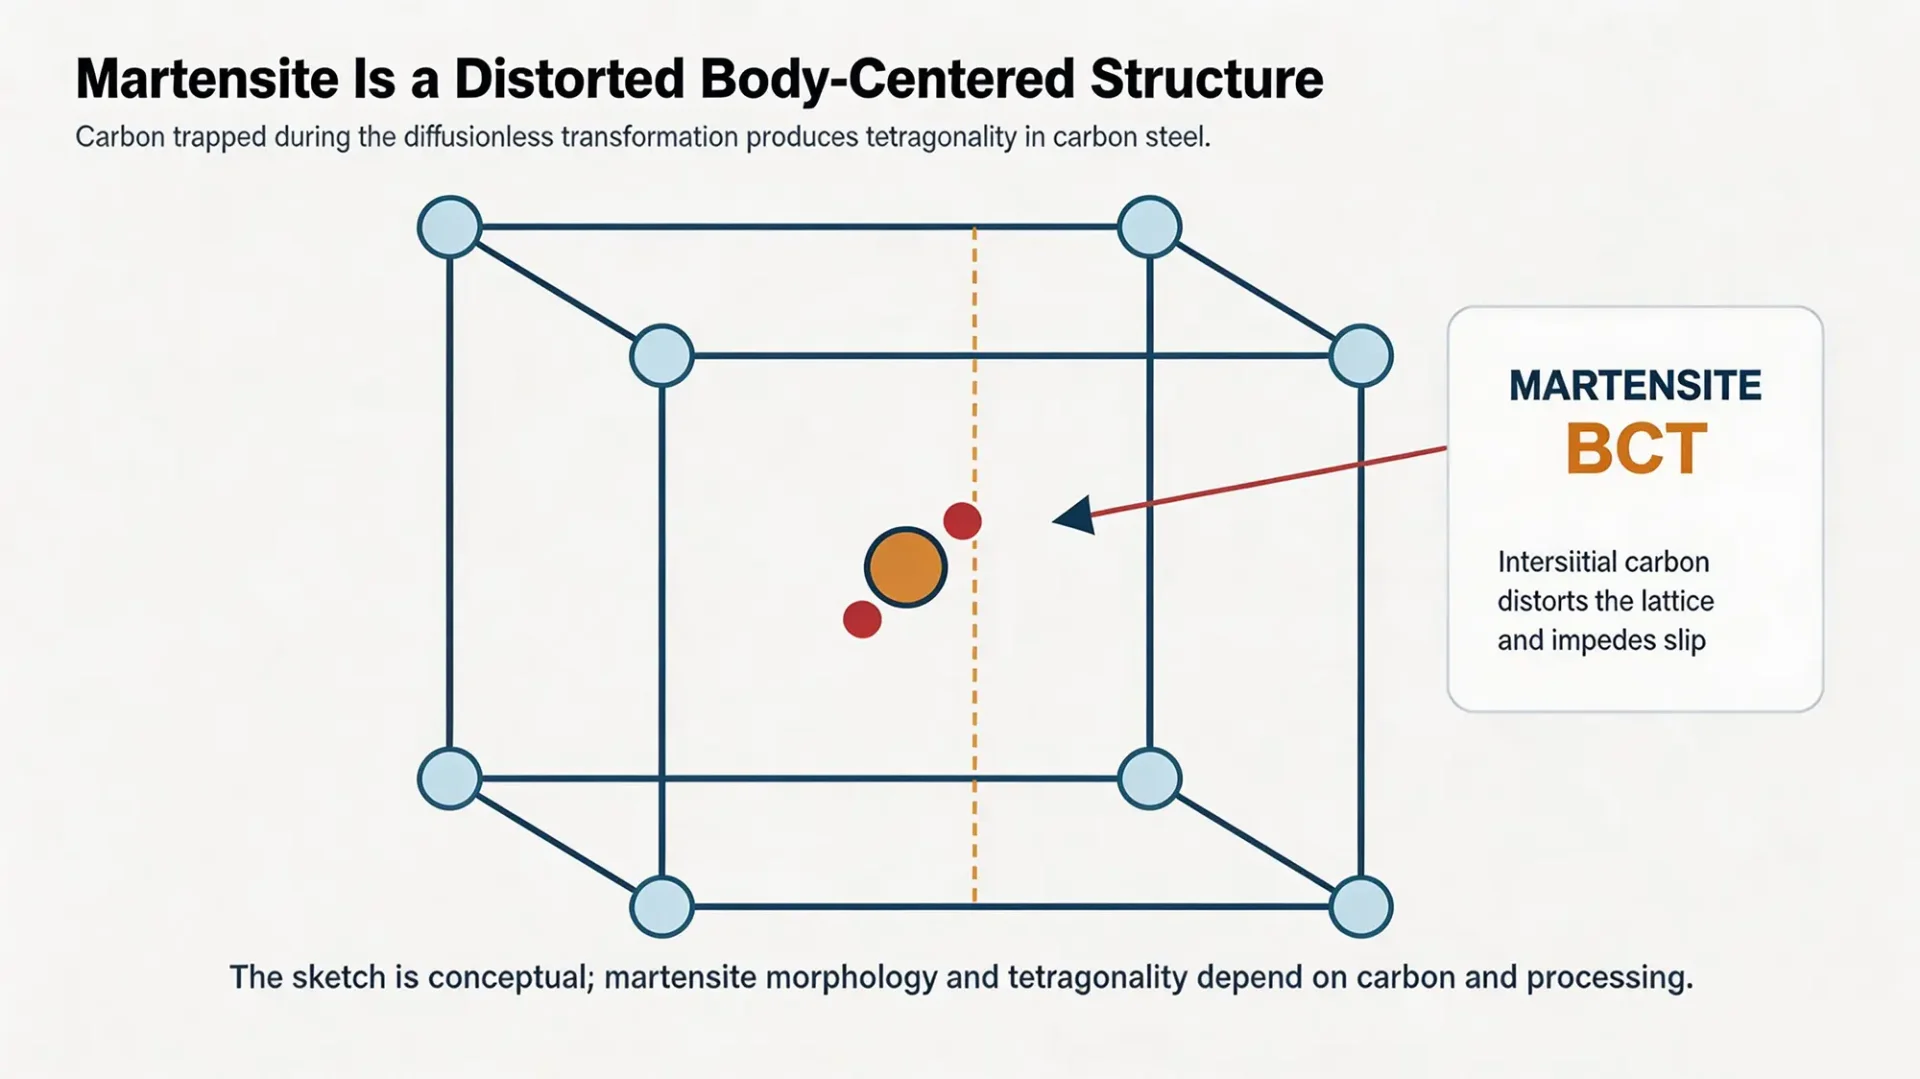
La martensita se forma mediante una transformación sin difusión. La red de hierro cambia rápidamente, mientras que el carbono no tiene tiempo para redistribuirse a largas distancias. En el acero al carbono, el carbono atrapado produce una distorsión tetragonal centrada en el átomo, lo que dificulta el movimiento de los dislocaciones. Como resultado, se puede obtener una dureza muy alta, junto con una alta tensión interna y una resistencia limitada en el estado inmediatamente después del tratamiento térmico.
La formación de martensita no es el final del proceso para la mayoría de las piezas de ingeniería. El acero templado se somete comúnmente a un tratamiento de revenido poco después para reducir la fragilidad, aliviar ciertas tensiones y ajustar el equilibrio final entre dureza y resistencia.
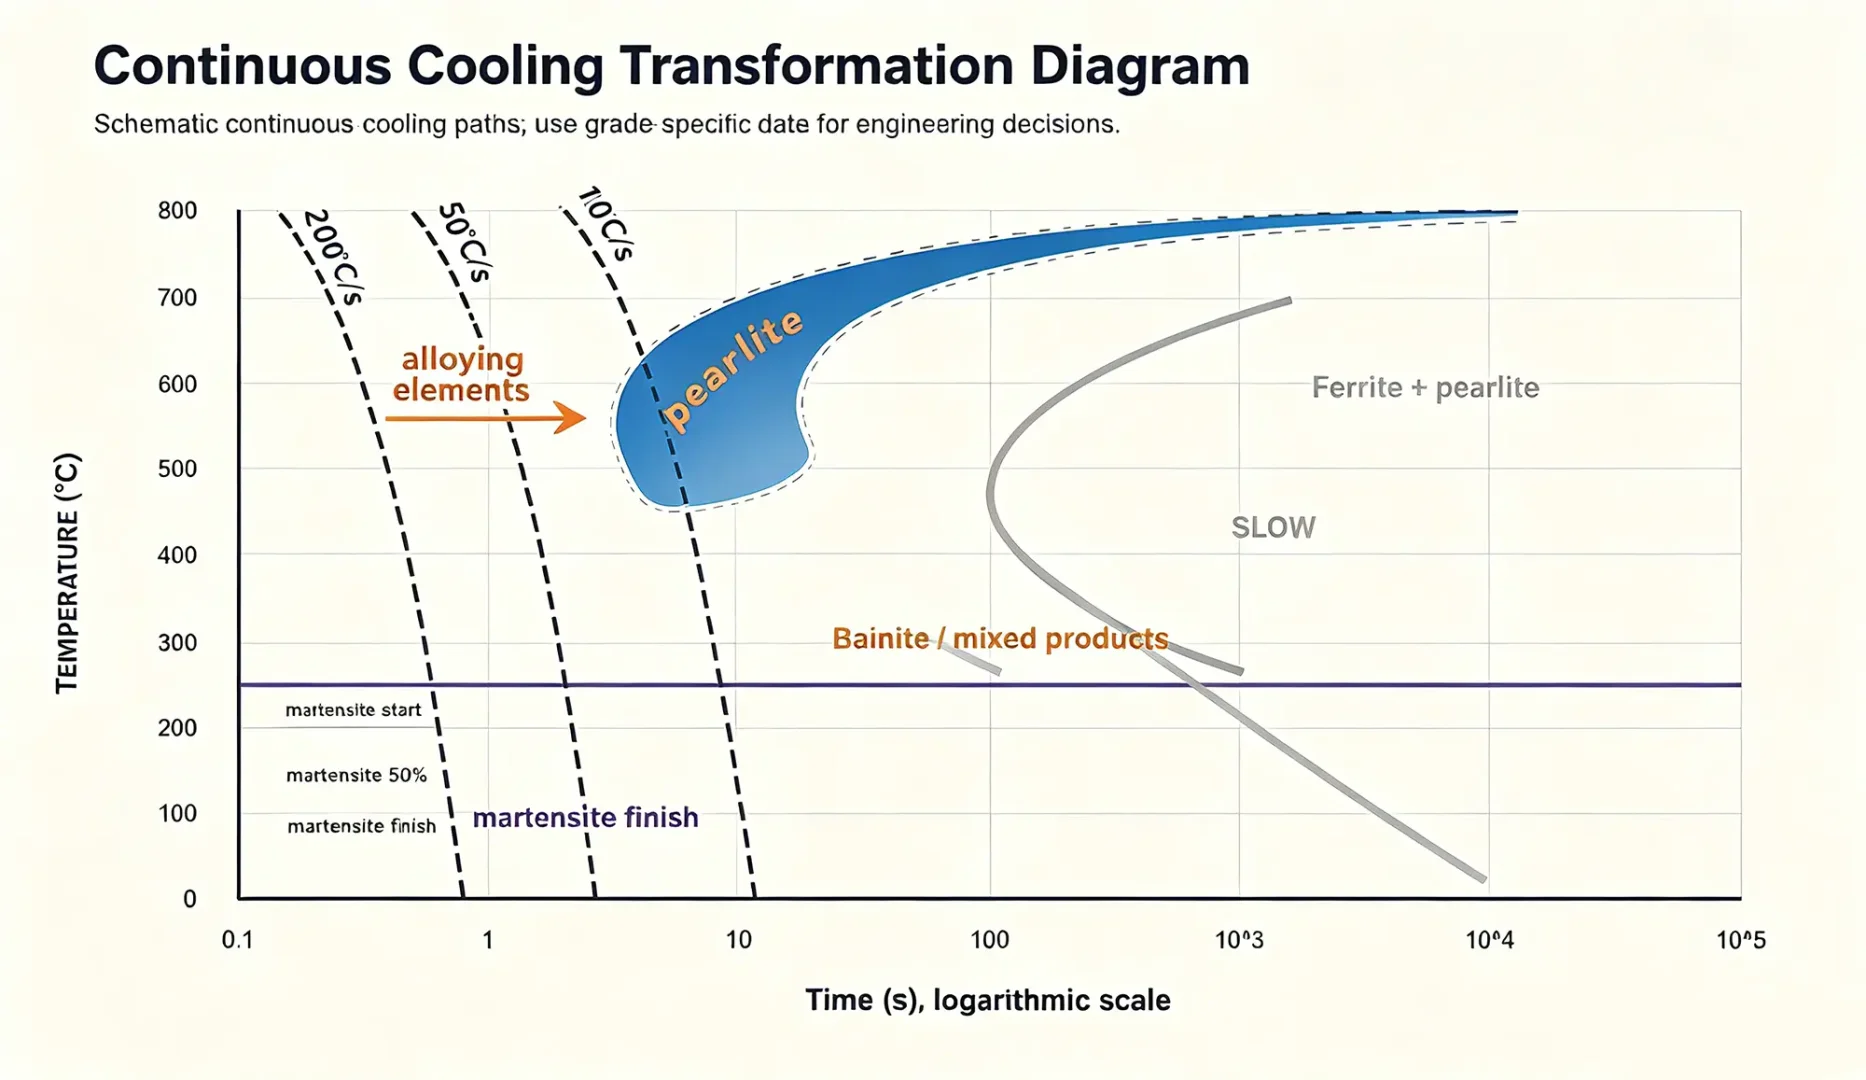
Los diagramas de CCT se acercan más a la refrigeración real.
Un diagrama CCT (Curva de Transformación Continua) muestra las trayectorias de enfriamiento continuas en las regiones de transformación. Una trayectoria rápida puede evitar la transformación por difusión y producir principalmente martensita. Una trayectoria moderada puede atravesar regiones que forman bainita o productos mixtos. Una trayectoria lenta puede producir ferrita y perlita. Las etiquetas no son garantías: la trayectoria real en el centro de una gran parte puede ser mucho más lenta que la trayectoria cercana a la superficie.
4. Cuatro métodos básicos de tratamiento térmico
Los términos "recocido", "normalización", "refrigeración" y "temple" describen diferentes intenciones térmicas. No deben reducirse a una única temperatura o a un ciclo de horneado genérico.
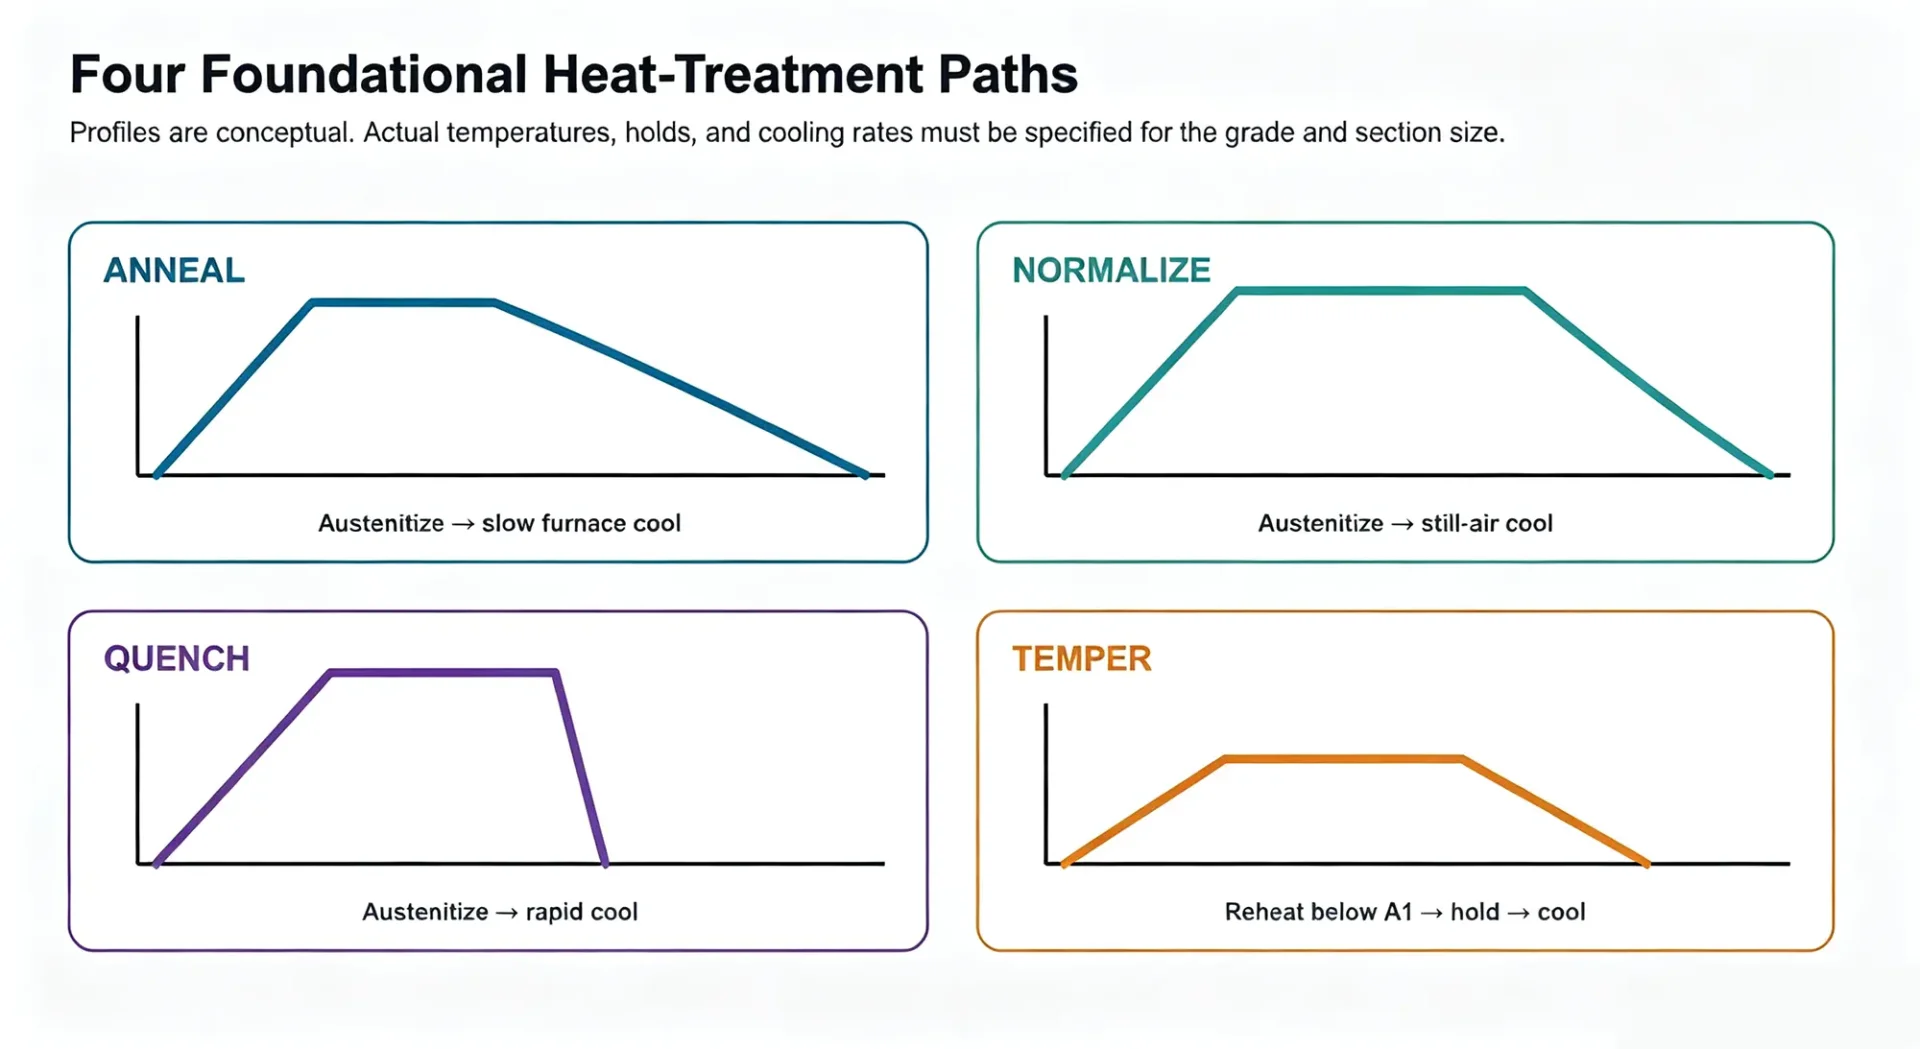
Recocido.Un tratamiento de templado completo generalmente utiliza un enfriamiento lento en el horno para obtener una condición más suave y fácil de mecanizar. Otros tratamientos de templado tienen diferentes objetivos, por lo que el término debe especificarse en una descripción del proceso.
Normalización. La pieza se calienta hasta el rango austenítico adecuado y se enfría en aire ambiente. En comparación con un tratamiento térmico completo, el enfriamiento más rápido suele producir una estructura más fina y una resistencia ligeramente mayor.
Apagar.El enfriamiento rápido tiene como objetivo suprimir los productos de difusión y formar la martensita a la profundidad requerida. Los métodos de enfriamiento con agua, polímeros, aceite, gas e interrupción difieren en su intensidad, uniformidad, riesgo de incendio, deformación y riesgo de grietas.
Enfriamiento controlado. El revenido consiste en recalentar el acero endurecido por debajo de la temperatura crítica inferior, mantenerlo a esa temperatura y luego enfriarlo bajo condiciones controladas. Generalmente, temperaturas de revenido más altas reducen la dureza y la resistencia, pero mejoran la tenacidad y la estabilidad dimensional, aunque la respuesta depende del tipo de acero y del tiempo de revenido.
5. La dureza no es lo mismo que la capacidad de endurecimiento.
La dureza es una resistencia medida a la deformación bajo un método de prueba definido. La tenacidad describe la profundidad a la que un acero puede desarrollar una estructura endurecida bajo una condición de enfriamiento específica. Dos aceros con un contenido de carbono similar pueden alcanzar una dureza superficial máxima similar, pero uno puede mantener una alta dureza a mayor distancia de la superficie endurecida, debido al contenido de aleación que retrasa la transformación por difusión.
Lo que revela la prueba de "extinción" de Jominy
El estándar ASTM A255 utiliza una muestra de 25,4 mm de diámetro y 101,6 mm de largo para el método de enfriamiento rápido. Un extremo se enfría con agua, se lija una superficie y se mide la dureza a distancias específicas desde el extremo enfriado. Una curva de dureza que disminuye gradualmente indica una mayor capacidad de endurecimiento; una disminución pronunciada indica que la dureza se pierde más rápidamente a medida que la velocidad de enfriamiento disminuye con la distancia.
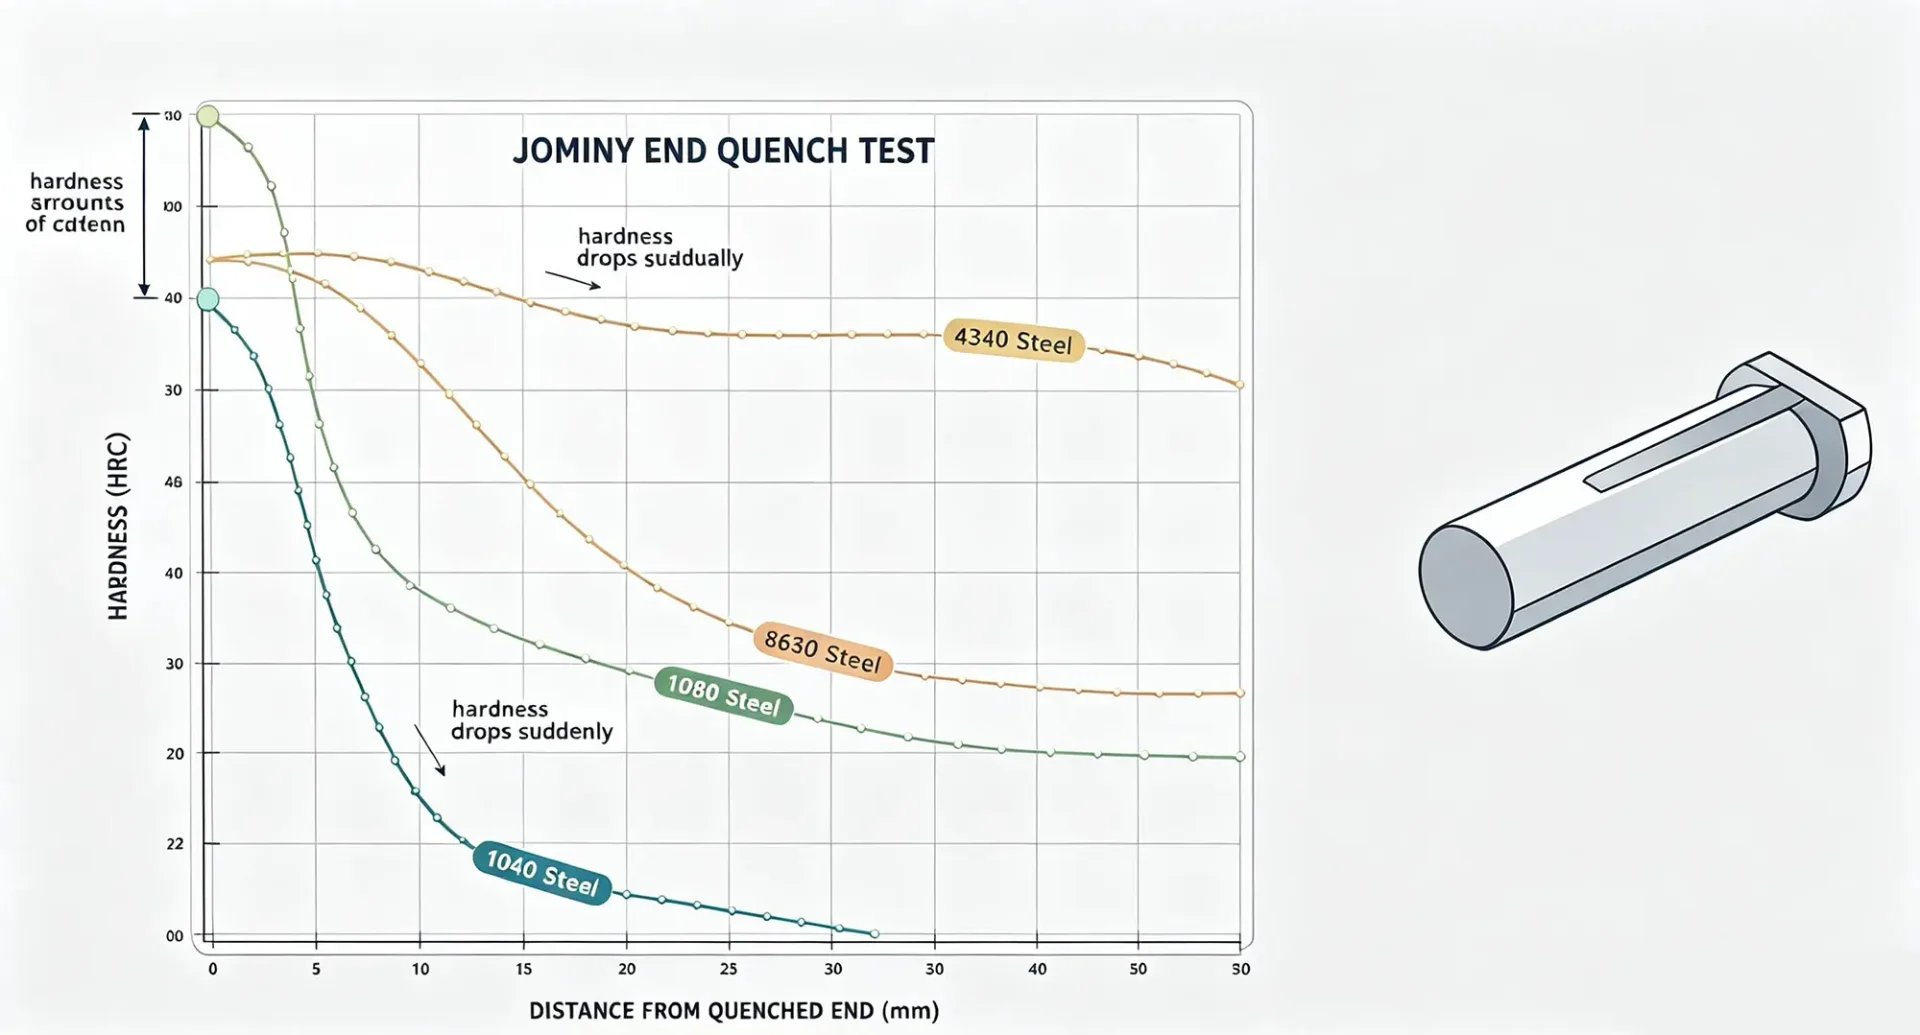
La prueba no predice directamente cada sección de producción. La geometría, la agitación del enfriamiento, la temperatura del baño, el estado de la superficie, el tiempo de transferencia y el historial del horno siguen siendo factores importantes. Los datos de Jominy son más útiles cuando se utilizan en combinación con correlaciones de tamaño de sección, simulaciones o experiencia práctica validada.
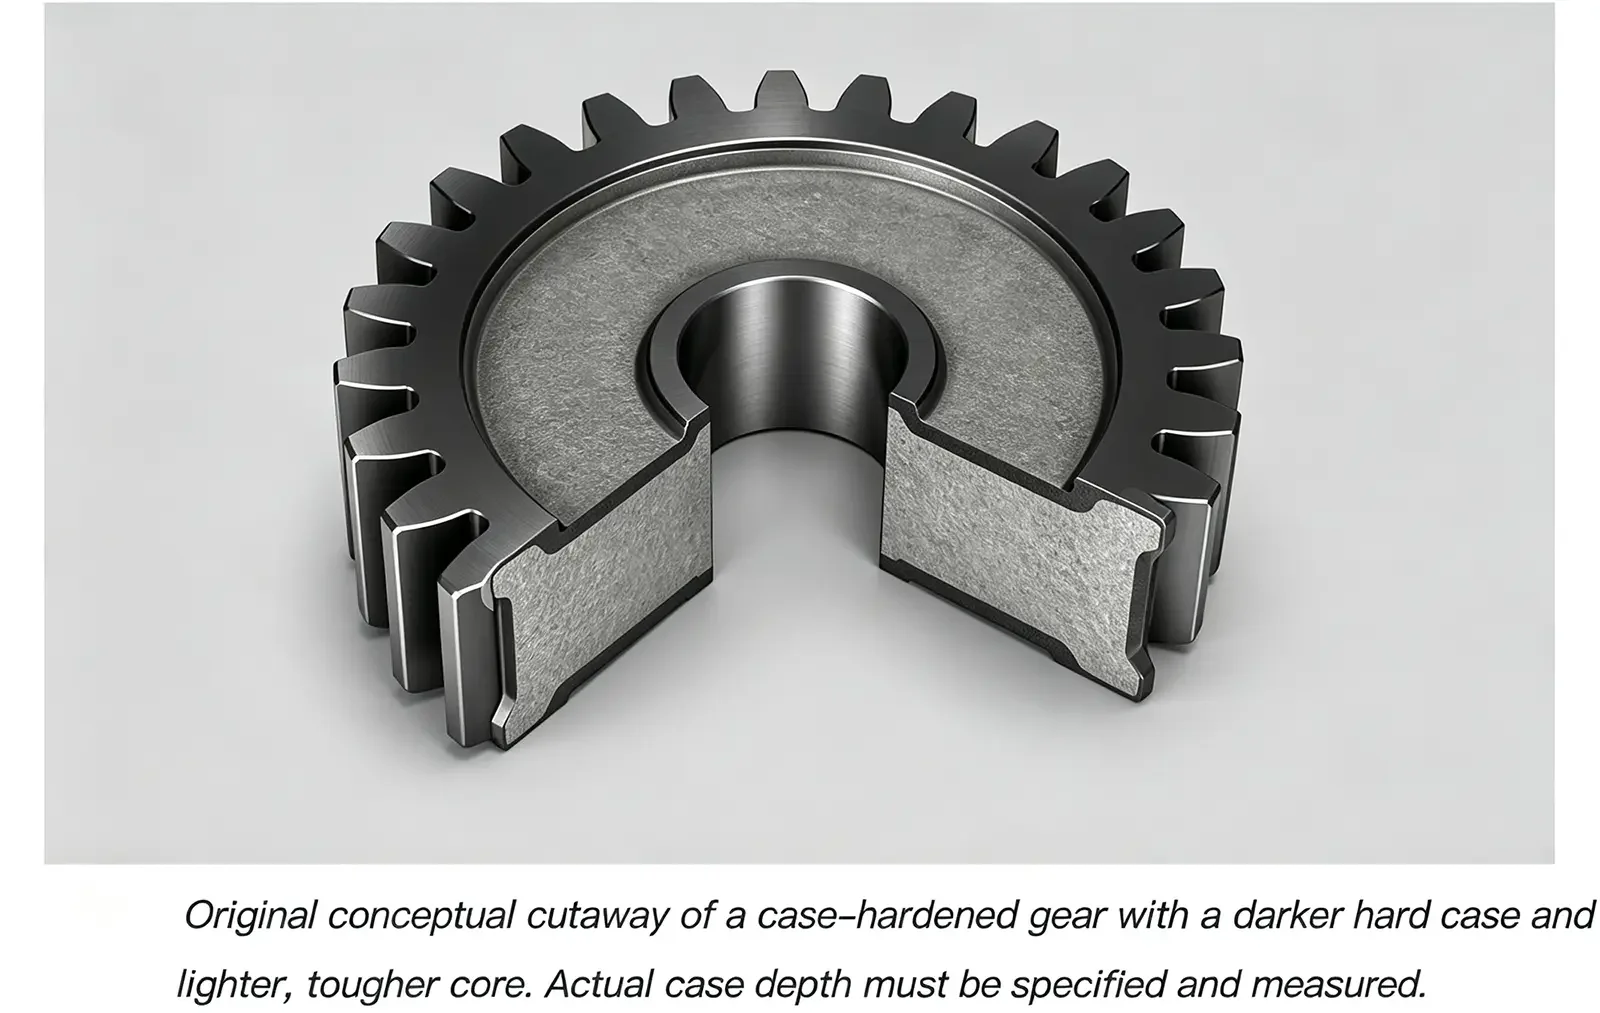
6. El tratamiento superficial puede separar los requisitos de resistencia al desgaste y los requisitos del núcleo.
Una pieza con tratamiento superficial puede no ser siempre la mejor opción. En muchos casos, engranajes, ejes y componentes sujetos a desgaste se benefician de una superficie dura sobre un núcleo más resistente. La elección del tratamiento depende del tipo de aleación y de la profundidad de endurecimiento requerida.
El tratamiento por inducción y por temple con llama transforma una superficie ya rica en carbono mediante un calentamiento y enfriamiento local rápidos; no añaden carbono. La cementación añade carbono a temperatura elevada antes del temple. El nitrurado introduce nitrógeno y generalmente se realiza a temperaturas inferiores al rango de austenización, lo que puede reducir la deformación en comparación con un proceso de temple basado en el enfriamiento. Estos métodos no son intercambiables.
7. Conectar el plan de tratamiento térmico con toda la ruta de fabricación.
El tratamiento térmico interactúa con la forja y el fundido.mecanizadomolienda, recubrimiento y inspección final. Un proceso que cumple con los requisitos de dureza en una muestra, aún puede fallar en una pieza real si la deformación elimina el margen de molienda, la descarburación reduce la dureza superficial, una esquina afilada se agrieta durante el tratamiento térmico, o el centro se enfría demasiado lentamente.
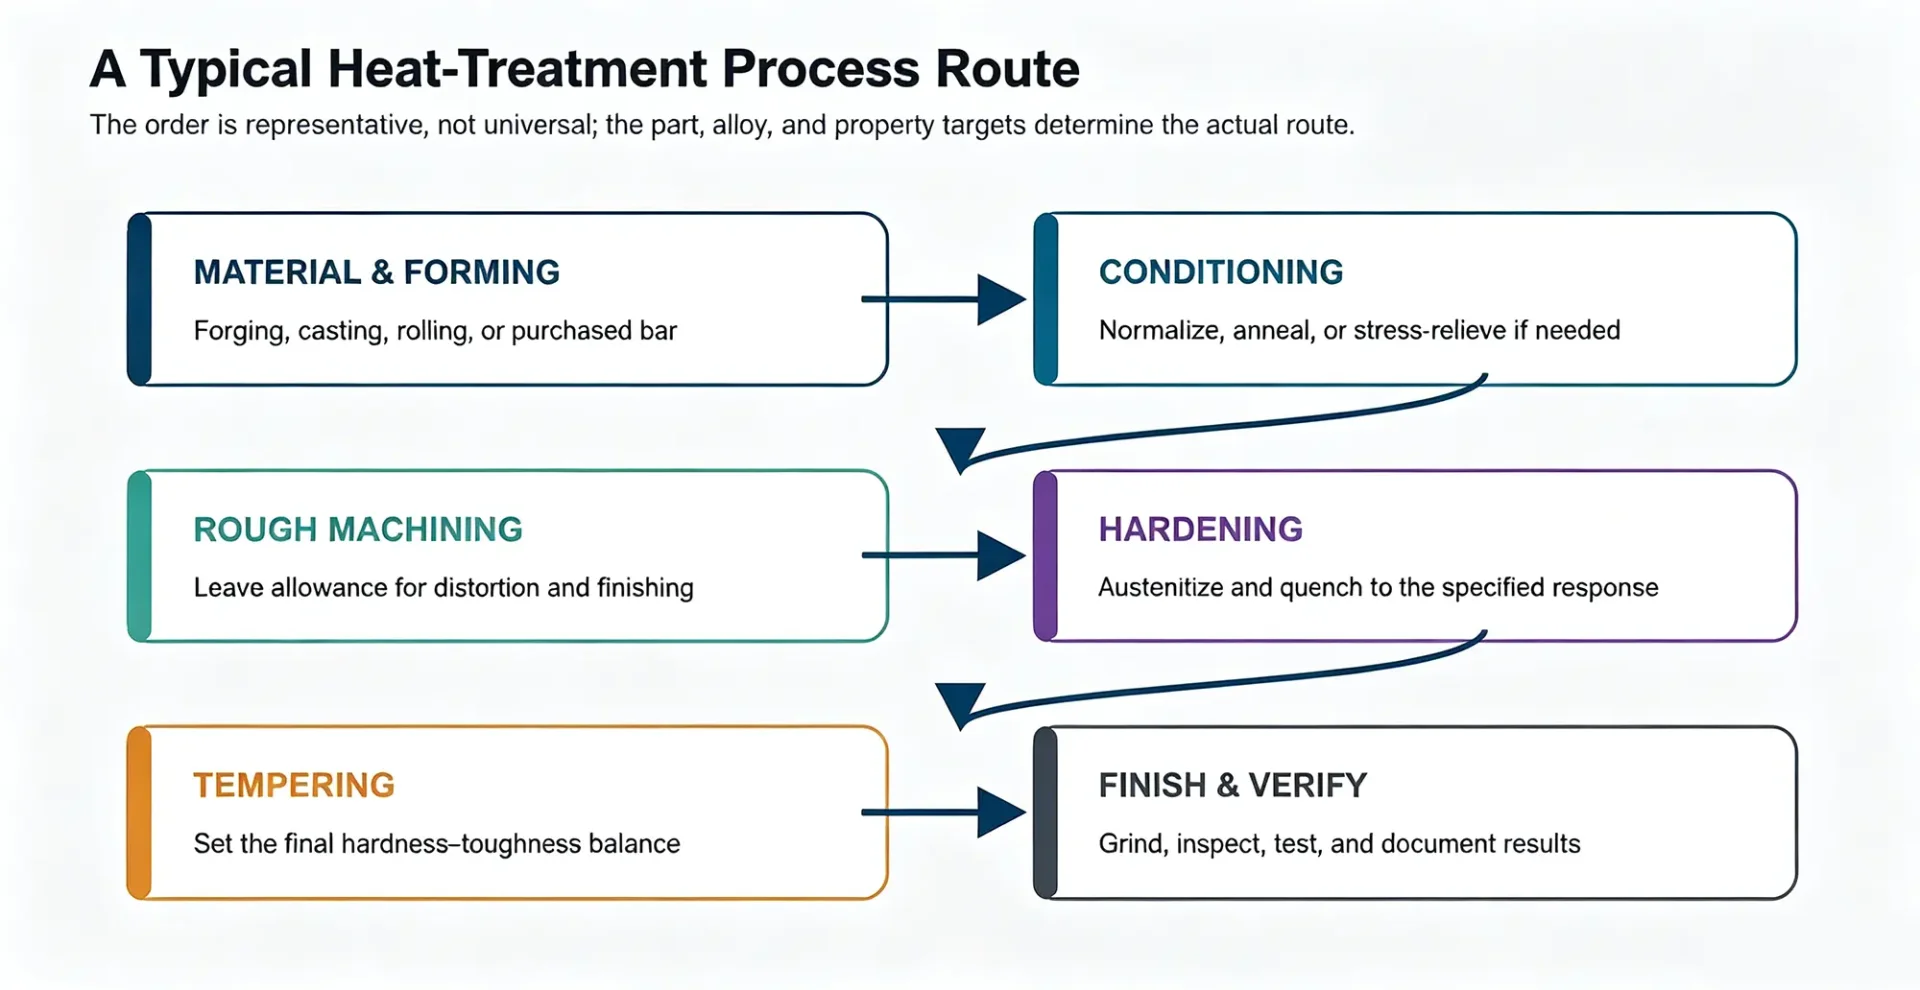
Un viajero de producción debe especificar claramente la secuencia. También debe indicar dónde se verifican la identidad del material, la uniformidad del horno, la atmósfera, las condiciones de enfriamiento, la dureza, la profundidad de la capa, la microestructura, la deformación y la inspección de grietas. Los puntos de control adecuados dependen de las consecuencias de un fallo y de los requisitos del dibujo.
Errores comunes que hay que evitar
- Utilizar la temperatura de austenización como una constante general para el acero. Las temperaturas críticas dependen de la composición y de las condiciones iniciales; utilizar el rango de procesos específico para cada tipo de acero.
- Considerar la dureza superficial como prueba de la dureza completa. Medir o inferir el perfil de dureza a la profundidad requerida.
- Considerar que cada proceso de enfriamiento rápido es una solución sin definir el medio y las condiciones. Factores como la agitación, la concentración, la temperatura del baño y el tiempo de transferencia pueden alterar significativamente el resultado.
- Omitir el revenido después del endurecimiento martensítico. Esto puede aumentar el riesgo de formación de grietas, y el martensita sin templar rara vez es una condición final aceptable para piezas sometidas a carga.
- Utilizar un diagrama TTT o CCT genérico para otro tipo de acero. Incluso aceros que parecen similares en principio pueden tener un comportamiento de transformación diferente debido a la química, el tamaño de los granos y el procesamiento previo.
- Asumiendo que el color indica el tratamiento térmico, el color del óxido depende del ambiente, el acabado superficial, la contaminación y el manejo; verifique las propiedades mediante pruebas definidas.
Preguntas frecuentes
¿Significa siempre una mayor dureza un mejor rendimiento?
No. Una mayor dureza puede mejorar la resistencia al desgaste y la resistencia, pero podría reducir la tenacidad y aumentar la sensibilidad a grietas, daños por abrasión y cargas de impacto. El valor objetivo debe derivarse de las condiciones de uso, no de una preferencia general por el número más alto posible.
¿Por qué dos piezas del mismo lote pueden tener diferentes durezas?
El grosor de la sección, la carga en el horno, la uniformidad de la temperatura, el tiempo de transferencia, el estado de la superficie, el flujo de enfriamiento, la orientación de la pieza y la agitación local pueden alterar la trayectoria de enfriamiento. La composición química del material también varía dentro de los límites permitidos.
¿Es posible endurecer el acero AISI 1045 por completo?
Puede desarrollar una respuesta útil de enfriamiento y templado, especialmente en secciones más pequeñas, pero su capacidad de endurecimiento es limitada en comparación con muchos aceros aleados. Si la parte central alcanza la estructura requerida, depende del tamaño, la geometría y la severidad del enfriamiento.
¿Cuál es la forma más segura de elegir un ciclo de tratamiento térmico?
Comience con el dibujo y la especificación de los materiales. Luego, utilice las recomendaciones de los proveedores, los estándares actuales, los datos de transformación específicos para cada grado, el análisis del tamaño de la sección, la capacidad del horno y el tratamiento térmico, y una prueba de validación con las pruebas requeridas. Un diagrama de flujo es útil para comprender el mecanismo, no para liberar un lote de producción.
Resumen final
El tratamiento térmico del acero funciona porque la composición, la estructura cristalina, el tiempo, la temperatura y la velocidad de enfriamiento interactúan. La química define la respuesta disponible. El tratamiento con austenita establece la austenita inicial. El enfriamiento selecciona perlita, bainita, martensita o una mezcla. Finalmente, el revenido ajusta la estructura endurecida hacia el equilibrio deseado de dureza, resistencia, tenacidad y estabilidad.
Las descripciones de procesos más fiables conectan esas ideas metalúrgicas con controles concretos: identificación del material, tamaño de la sección, uniformidad del horno, atmósfera, condiciones de enfriamiento, tiempo de transferencia, templado y verificación. Es esto lo que convierte un ciclo térmico en un proceso de fabricación repetible.
Referencias y lecturas adicionales
ASTM International. ASTM A255-20a, Métodos de prueba estándar para determinar la dureza de los aceros.Anuncio activo actualmente, revisado en agosto de 2026.
Instituto Nacional de Estándares y Tecnología. Tratamiento térmico y propiedades del hierro y el acero.Monografía 18 de NBS.
Instituto Nacional de Estándares y Tecnología. Serie Avanzada de Fabricación de NIST, 100-14.Incluye una discusión sobre los diagramas TTT y CCT.
Universidad de Cambridge, Grupo de Investigación en Transformaciones de Fase y Propiedades Complejas. Materiales de enseñanza y de referencia sobre la transformación de fases.