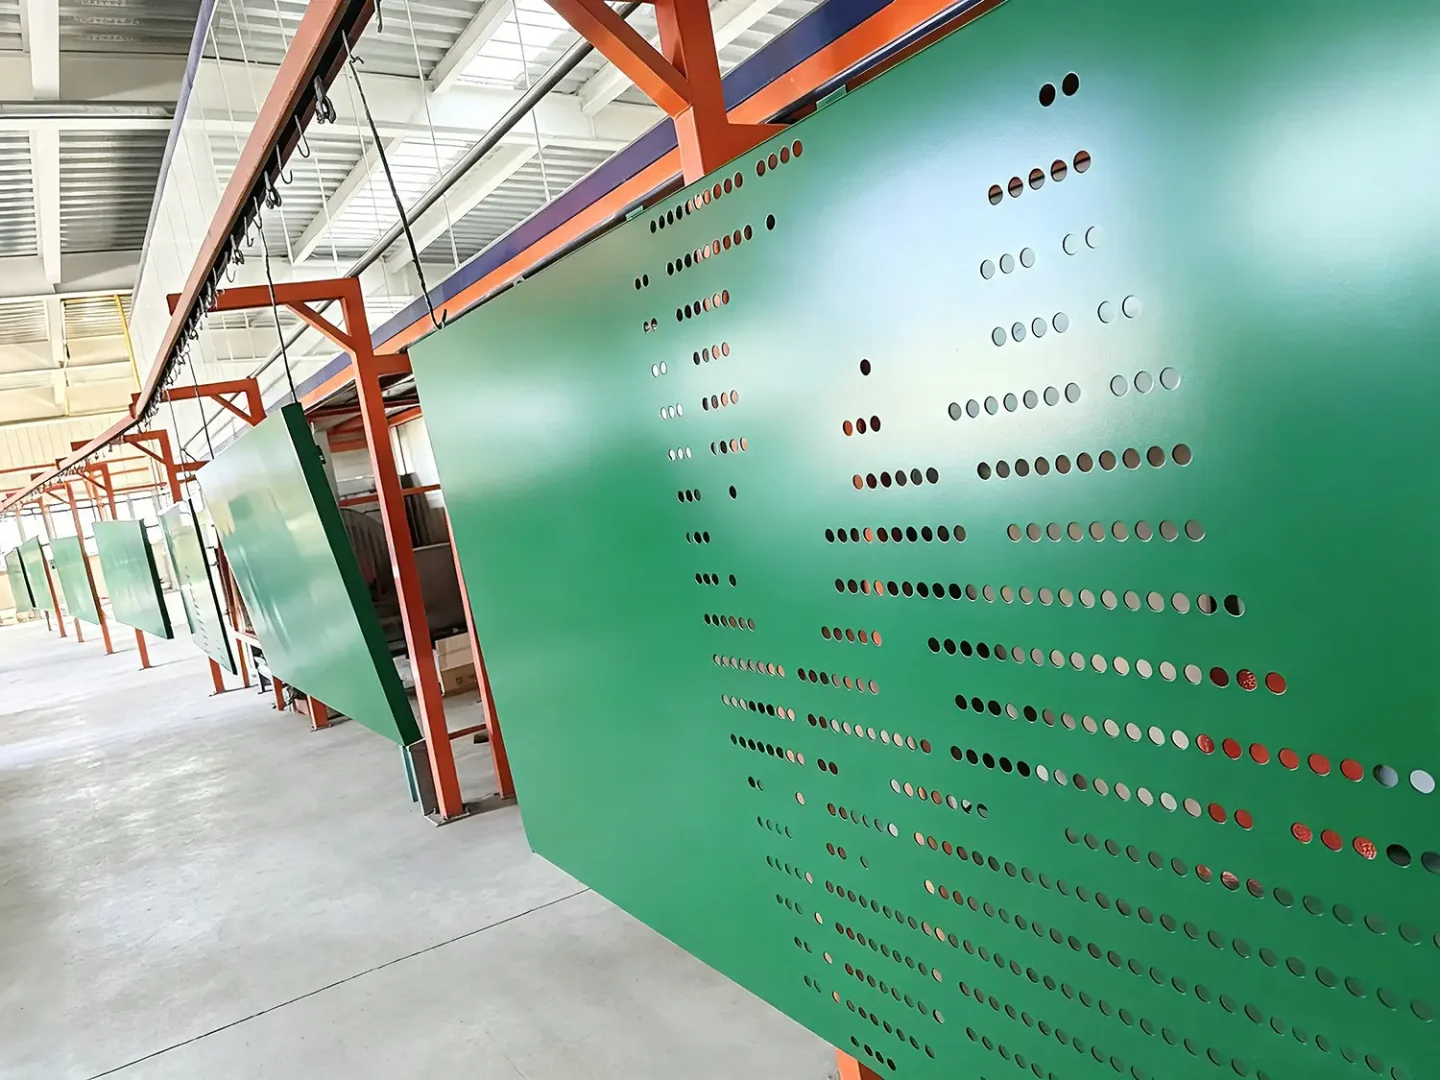
Un problema de acabado rara vez aparece al primer día. Se manifiesta meses después, como óxido en un borde cortado, decoloración alrededor de una puerta expuesta al sol, huellas dactilares que parecen no desaparecer, o reflejos que dificultan la lectura de un panel de control. En ese momento, la muestra de color que parecía perfecta en la sala de conferencias deja de ser relevante.
El color sigue siendo importante, pero es solo una parte visible de algo mucho más grande.sistema de finalización. El sustrato, el pretratamiento, la química del recubrimiento, el grosor del film, el proceso de curado, la textura y los detalles del borde suelen tener una mayor influencia en la vida útil que simplemente el nombre del color.
Una especificación fiable comienza con el entorno en el que funcionará el producto. Una vez que esto está claro, el color puede desempeñar un papel útil: controlar el deslumbramiento, facilitar la identificación de señales de seguridad, hacer que las etiquetas sean más fáciles de encontrar, ocultar marcas de manipulación habitual y crear consistencia en toda una línea de productos.
1. Consider el color y el acabado como un sistema integrado.
Dos paneles pueden tener el mismo tono de gris, pero su rendimiento puede ser muy diferente. Uno podría utilizar una base galvanizada bien preparada y un recubrimiento de calidad exterior; el otro podría utilizar un pretratamiento deficiente y un recubrimiento en polvo para interiores. Sus muestras de color pueden ser similares, pero su resistencia a la corrosión y al desgaste no lo serán.
 Con el fin de cumplir con los requisitos técnicos, el sistema de acabado incluye:
- Sustrato: acero laminado en frío, acero galvanizado, aluminio, acero inoxidable o cualquier otro aleación.
- Preparación de la superficie: limpieza, recubrimiento, tratamiento con abrasivos, o cualquier otro pretratamiento adecuado para el sustrato y el proceso.
- Química de recubrimientosPor ejemplo, sistemas basados en epoxi, poliéster, polvo híbrido, acrílico, poliuretano o fluoropolímeros.
- Solicitud y tratamiento: grosor del film, perfil del horno, cobertura en las esquinas y recovecos, y controles para la corrección de errores.
- Apariencia: color, brillo, textura y variación aceptable entre lotes y componentes.
- Diseño detallado: enmascarado de las roscas y puntos de anclaje, drenaje, protección de los bordes, selección de elementos de fijación y compatibilidad de sellos.
|
La regla práctica No apruebe un acabado basándose únicamente en un código de color. Apruebe una especificación completa del recubrimiento y una muestra física realizada sobre el sustrato previsto, utilizando el proceso previsto. |
2. Comience por el entorno del servicio
Las preguntas correctas son las más básicas: ¿Está la estructura en interiores o en exteriores? ¿Recibirá luz solar directa, condensación, sal, aceites, productos de limpieza o un manejo frecuente? ¿Es necesario limpiarla cada turno? ¿Existen regulaciones sobre los colores de señalización en el lugar de instalación? Las respuestas ayudan a reducir rápidamente las opciones de acabado.
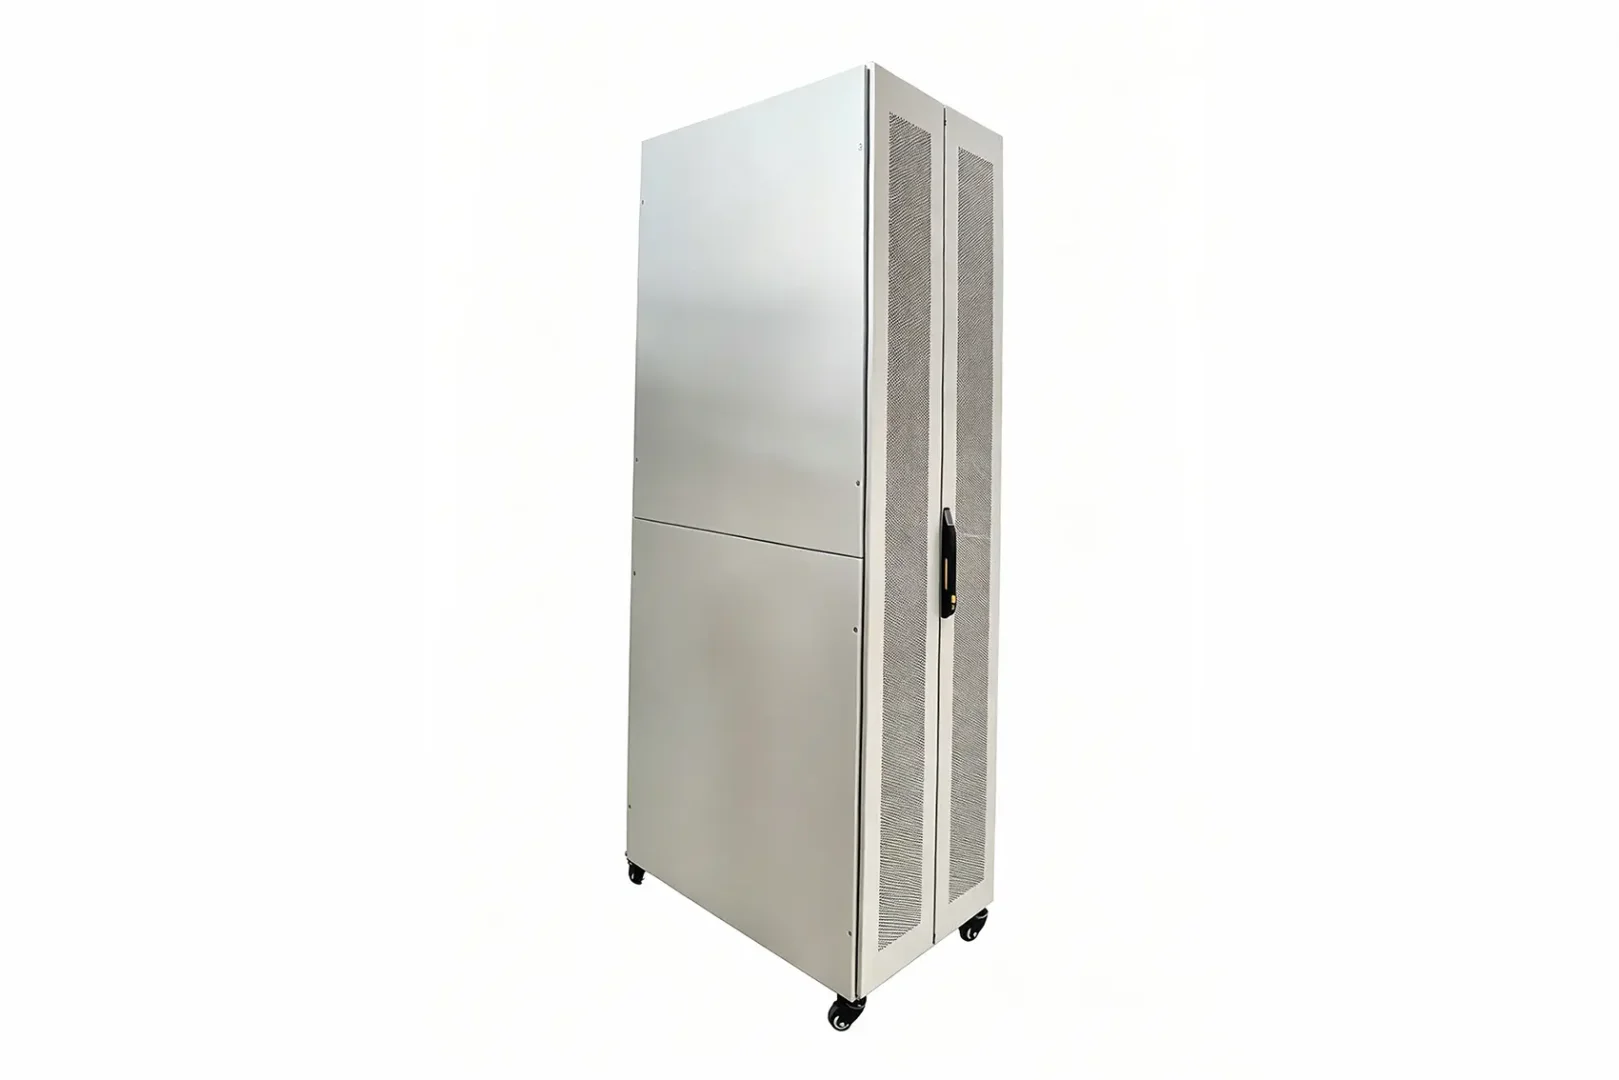
Centro de datos interno yEnvolventes informáticas
En un centro de datos con condiciones controladas, el color de la carcasa generalmente tiene un efecto menor en la temperatura del equipo que el diseño del flujo de aire, el rendimiento de los ventiladores, la disposición de las unidades y el calor generado por el propio equipo. Las afirmaciones de que un color de carcasa más claro reducirá significativamente la demanda de refrigeración deben estar respaldadas por pruebas en la instalación real.
El color sigue siendo útil en interiores. Los acabados neutros, mate o de bajo brillo, pueden reducir los reflejos de la iluminación general, mantener la consistencia visual de las estanterías largas y proporcionar suficiente contraste para las etiquetas de los productos e indicadores de estado. Los acabados muy oscuros y brillantes tienden a mostrar huellas dactilares y pequeños arañazos; los acabados muy claros y brillantes pueden producir un deslumbramiento molesto.
 Envolventes de control para el suelo de fábrica
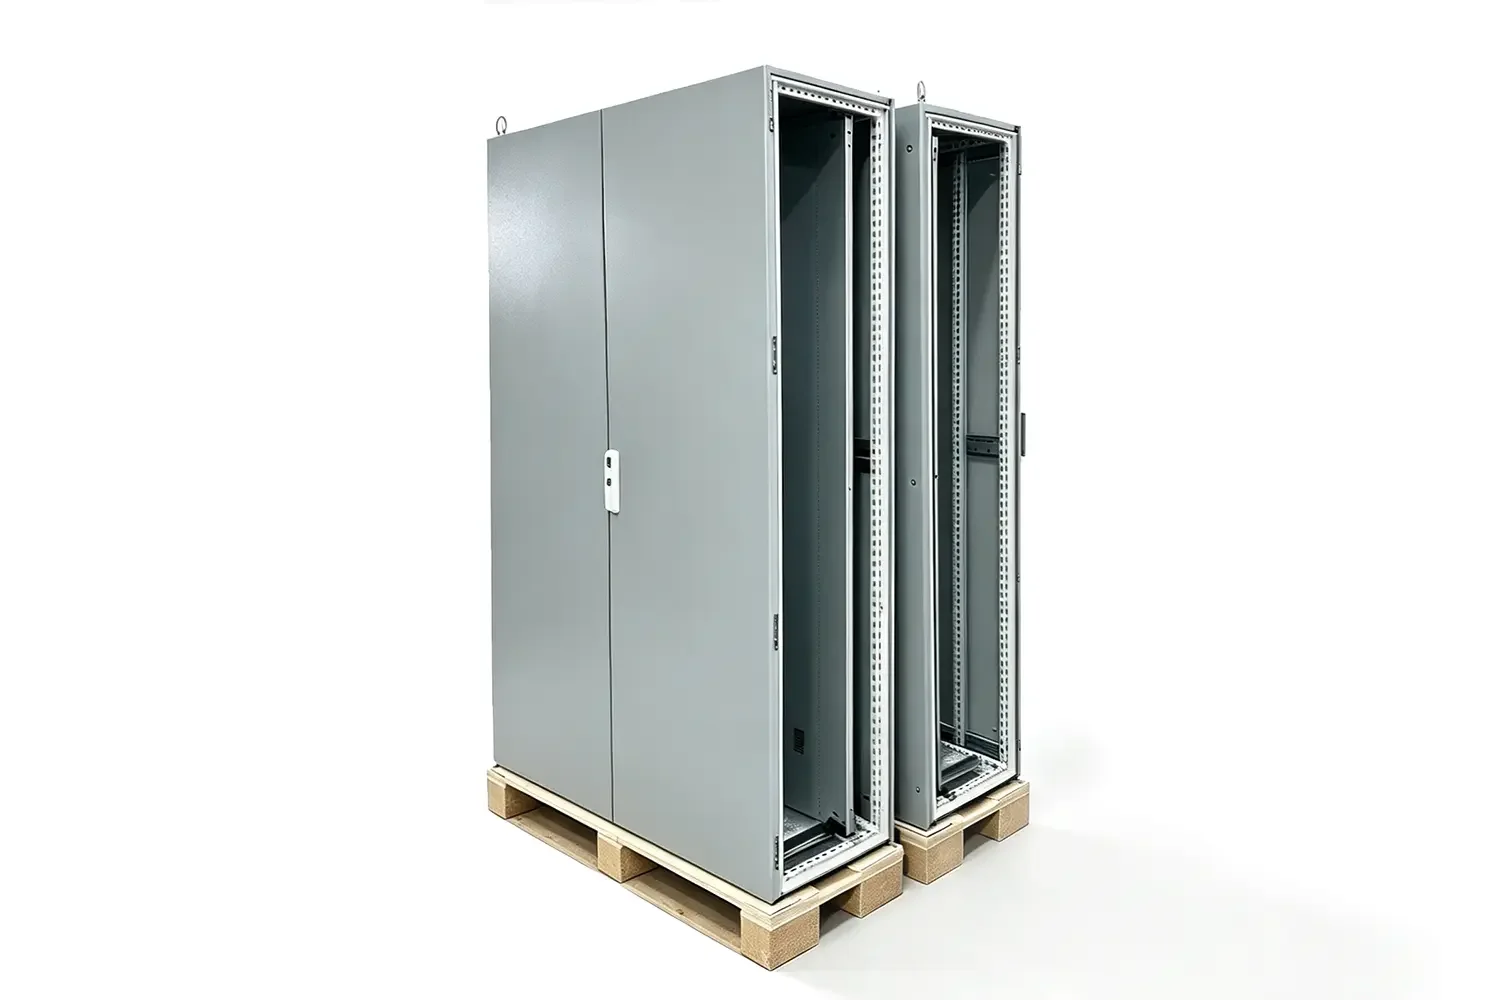
Las estructuras de las fábricas pueden estar expuestas al polvo, a la niebla de aceite, a los refrigerantes, a los productos de limpieza, a golpes y a un acceso frecuente. En estos casos, la compatibilidad química y la adherencia son más importantes que el color base, ya sea gris o azul.
Los grises medios y los azules apagados pueden hacer que las marcas de manejo sean menos evidentes, pero no hacen que la superficie sea más limpia. Los intervalos de inspección y limpieza deben basarse en el riesgo del proceso, no en la capacidad del color para ocultar la suciedad. Utilice contrastes alrededor de los manijas, desconexiones, puntos de acceso y etiquetas, donde mejore la identificación, reservando los colores de seguridad regulados para sus significados específicos.
 Envolventes exteriores para energía y servicios
El servicio en exteriores implica la exposición a múltiples factores: radiación ultravioleta, lluvia, condensación, ciclos de temperatura, contaminantes en el aire y, a veces, sal. Una descripción genérica como "recubrimiento en polvo gris para exteriores" no proporciona suficiente información para predecir el rendimiento.
Una superficie exterior más clara puede reducir la absorción de calor solar en comparación con una superficie más oscura, pero el resultado depende de la reflectancia solar medida, la química del recubrimiento, el brillo, el pigmento y la exposición – no simplemente del nombre de un color familiar. Especifique el rendimiento que necesita, incluyendo pruebas de resistencia a la intemperie y a la corrosión, y asegúrese de que las puertas, las uniones, las vías de drenaje, los elementos de fijación y los bordes cortados estén diseñados para el mismo entorno.
Envolventes y equipos para laboratorios y equipos médicos.
Una superficie blanca puede parecer limpia, pero el color no garantiza la higiene. Para equipos de laboratorio y médicos, es importante considerar la facilidad de limpieza, la resistencia a los desinfectantes y reactivos utilizados, transiciones suaves, juntas selladas cuando sea necesario, y un acabado que permita una limpieza repetida sin deformarse ni cambiar de color.
Los colores neutros claros con un acabado mate son comunes, ya que crean una apariencia tranquila y reducen los reflejos. El nivel final de brillo aún debe ser probado bajo la iluminación de la habitación y utilizando el método de limpieza requerido. Las texturas gruesas pueden ocultar imperfecciones de fabricación, pero también pueden ser más difíciles de limpiar.
 Guía de aplicación: Puntos de partida útiles
|
Solicitud |
Un punto de partida razonable. |
Qué verificar |
|
Tecnología de la información y datos en interiores |
Acabado neutro mate o con poco brillo. |
Contraste de la etiqueta, reflejos, visibilidad de arañazos, flujo de aire y diseño térmico. |
|
Controles de fábrica |
Color neutro o azul apagado en tonos medios, con pocos detalles funcionales. |
Resistencia a aceites y productos químicos, capacidad de adherencia, áreas de impacto, método de limpieza. |
|
Utilidades exteriores |
Color exterior de tonalidades claras o medias, con señales de advertencia que cumplen con las normativas. |
Corrosividad, exposición a los rayos UV, reflectancia solar, sal, bordes afilados, elementos de fijación. |
|
Laboratorio o ámbito médico |
Luz suave, limpia y de color neutro. |
Compatibilidad con desinfectantes, durabilidad al limpiar, costuras, brillo bajo la iluminación de trabajo. |
3. Utilice el color para explicar el producto.
Un buen diseño de color facilita la comprensión rápida de la disposición. Debe reforzar la estructura física y los puntos de operación, en lugar de dividir grandes paneles en bloques arbitrarios.
Separar los colores base, estructurales y funcionales.
- Color base: el acabado dominante en puertas, paneles laterales y otras superficies grandes.
- Color estructural: un tono secundario discreto en los marcos, soportes, paneles de ventilación o módulos reemplazables, cuando esa distinción sea útil.
- Énfasis funcional: se utiliza con moderación para controles, indicadores de estado, señales de peligro, puntos de servicio o para la identificación.
Los diseñadores a veces utilizan una proporción de 70/20/10 para los colores base, secundarios y de acento. Puede ser una herramienta útil para la verificación visual, pero no es un estándar industrial. Las proporciones reales deben seguir la estructura del diseño y la información que necesitan los usuarios.
No confíe únicamente en el color.
Un parche rojo o un mango amarillo podrían pasar desapercibidos para un usuario con daltonismo, podrían verse diferente bajo una iluminación inusual, o podrían perder su significado cuando varios colores llamativos compiten por la atención. Combine el color con etiquetas, símbolos, forma, posición o protección, según sea necesario. Mantenga un contraste suficiente entre el texto y el fondo para que siga siendo legible después de un uso normal.
Mantener los colores de seguridad específicos
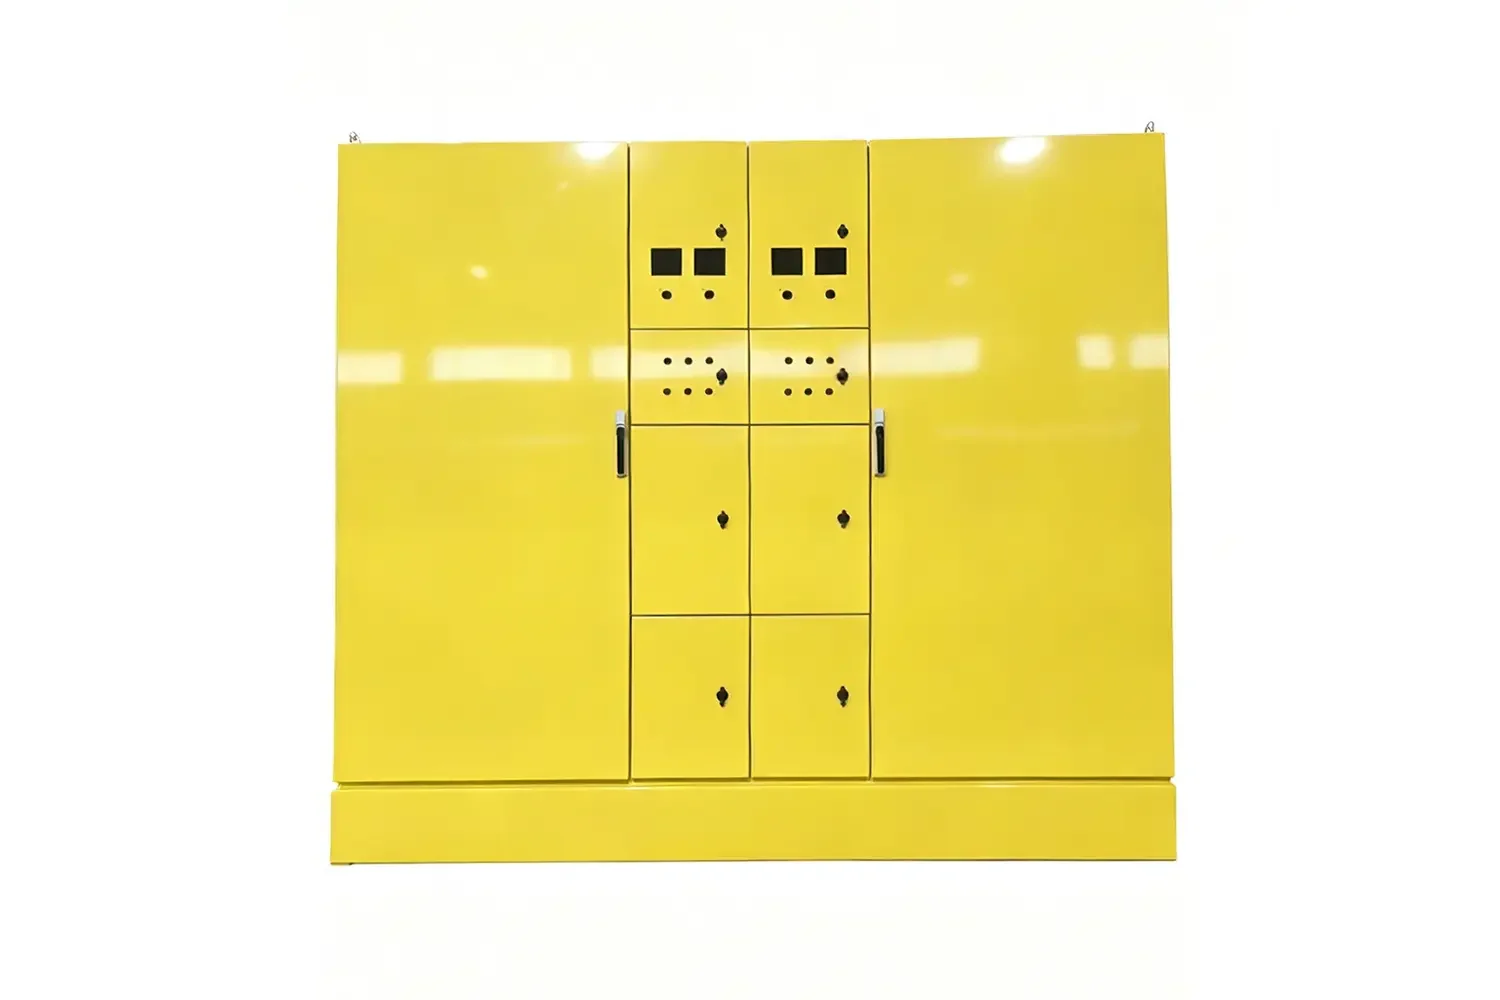
En Estados Unidos,OSHA, 29 CFR 1910.144Se asigna el color rojo a ciertos peligros y funciones de seguridad, y el color amarillo a las advertencias y los peligros físicos. Esta norma es más específica que una paleta de colores corporativa general. Los requisitos del proyecto también pueden hacer referencia a las normas ANSI, NFPA, de los clientes o locales, por lo que es importante verificar los documentos pertinentes antes de finalizar el diseño.
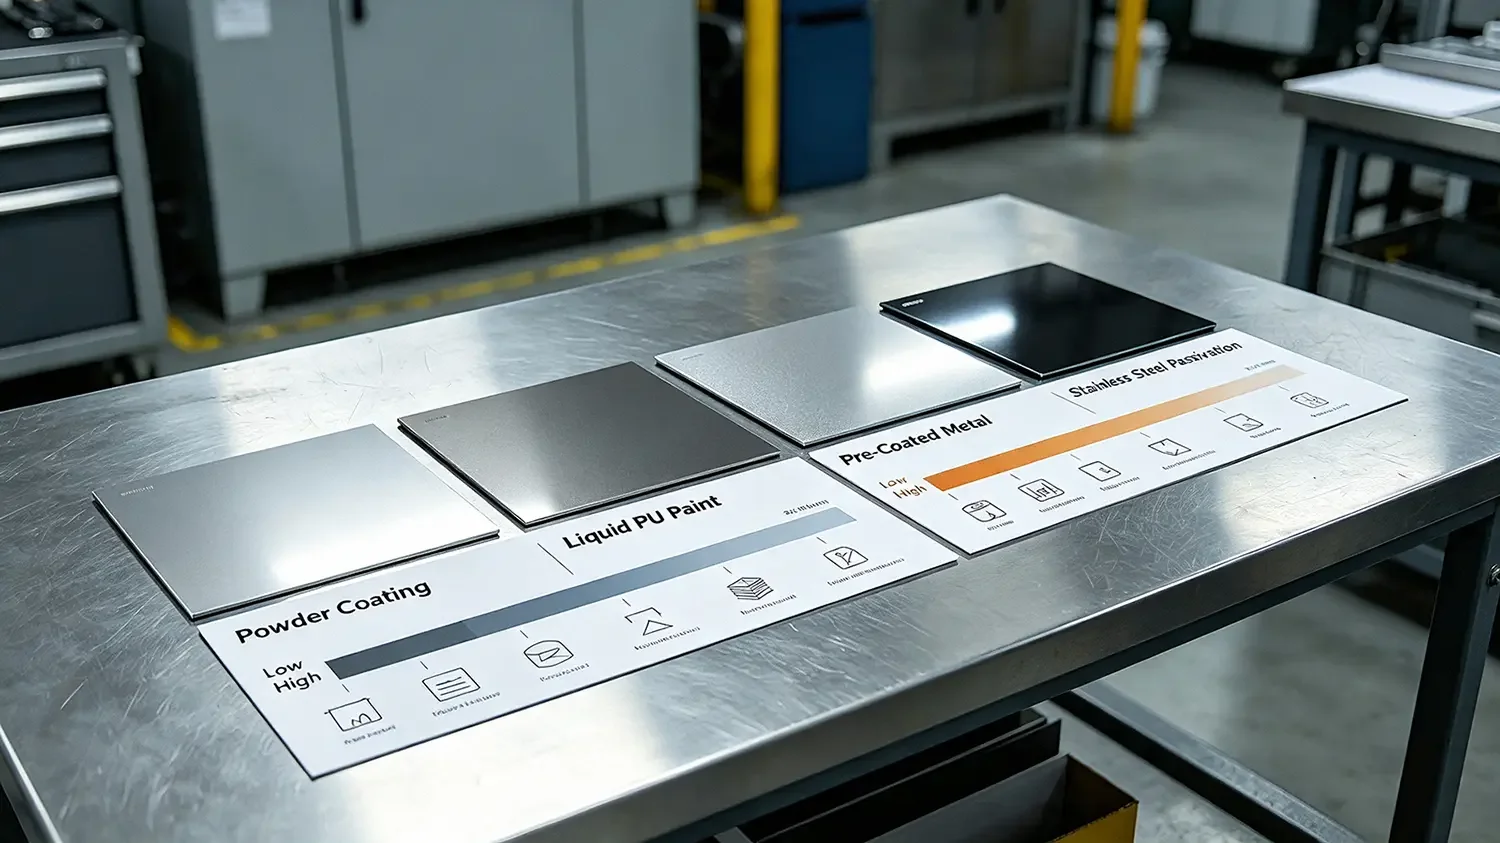
 4. Elija el proceso de recubrimiento antes de discutir el color.
El recubrimiento en polvo es común para láminas metálicas fabricadas, pero no siempre es la mejor opción para cada tipo de carcasa. La decisión depende del volumen de producción, el material base, la geometría de la pieza, las necesidades de reparación en el campo, la exposición a productos químicos y los procesos de pretratamiento y curado disponibles.
|
Ruta final |
A menudo es una opción adecuada para |
Puntos a tener en cuenta |
|
Recubrimiento en polvo |
Piezas metálicas para producción que pueden soportar el proceso de curado en horno; acabados duraderos aplicados en la fábrica. |
Cobertura en zonas de difícil acceso, aplicación de la resina en zonas de difícil acceso, máscaras de protección, verificación de la curación, método de reparación. |
|
Recubrimiento líquido |
Grandes ensamblajes, requisitos de películas delgadas, químicas especializadas o facilidad para realizar reparaciones en el campo. |
Control de disolventes y emisiones, condiciones de flash y curado, sobre-pulverización, consistencia del operador. |
|
Acero galvanizado o con acabado previo |
Proyectos que se benefician de la aplicación de protección metálica o recubrimiento en bobina directamente en la fábrica. |
Bordes cortados, que causan daños, efectos de soldadura, compatibilidad galvánica, apariencia en las uniones. |
|
Acabado en acero inoxidable o aluminio. |
Aplicaciones corrosivas o que requieren limpieza, donde el sustrato forma parte de la estrategia de acabado. |
Aleación y tratamiento térmico, dirección superficial, huellas dactilares, ataque químico, pares galvánicos |
|
acabado de aluminio
|
El sustrato es parte de la estrategia de acabado.
|
ataque químico, pares galvánicos
|
Los polvos epoxi generalmente ofrecen una fuerte adherencia y resistencia química, pero no son la opción habitual para una exposición prolongada a los rayos UV. Los polímeros de poliéster y otras químicas orientadas al exterior son más comunes en exteriores. Los sistemas híbridos se utilizan a menudo en interiores. Estas son categorías amplias, no garantías; los datos del proveedor y las pruebas del proyecto deben respaldar la selección final.
 5. Redactar una especificación final que un proveedor pueda cumplir.
Una especificación breve y comprobable ayuda a prevenir la mayoría de los desacuerdos sobre el acabado. Incluya los siguientes elementos:
- Describa el entorno del servicio.Uso interior o exterior, rango de temperatura esperado, humedad o condensación, exposición a la radiación UV, sal, productos químicos, abrasión y agentes de limpieza.
- Identifique el sustrato y la secuencia de fabricación.Indique si el recubrimiento se aplica antes o después de los procesos de soldadura, estampado, doblado y acabado de los bordes.
- Defina la preparación de la superficie.Indicar el sistema de limpieza y pretratamiento requerido, incluyendo los controles para la eliminación de escamas de soldadura, aceites y productos de corrosión.
- Indique el sistema de recubrimiento.Indique el nombre de la química o la clase de producto aprobada, el número de capas si es relevante, el grosor del recubrimiento deseado y los requisitos de curado.
- Controla la apariencia utilizando más que un simple código de color.Incluir la norma de color, el rango de brillo, la textura, las condiciones de visualización y un panel maestro físico aprobado.
- Ocultar documentos y áreas de contacto.Marcar los puntos de soldadura, las interfaces de las juntas, los puntos de conexión eléctrica, las bisagras, los cierres y otras áreas donde el grosor de la capa de recubrimiento afecta al funcionamiento.
- Defina las pruebas de aceptación y los límites.Enumere el método de prueba, la preparación de la muestra, las condiciones de exposición, los criterios de evaluación, el plan de muestreo y la variación permitida.
- Plan para las reparaciones y para la producción de futuros lotes.Defina los materiales de retoque, los registros de control de color, la trazabilidad, y qué ocurre cuando el proveedor del recubrimiento o del pretratamiento cambia.
6. Adapte la prueba a la falla que le preocupa.
Un resultado de prueba solo es útil cuando está vinculado a un modo de fallo realista. La frase "Supera 1.000 horas" es incompleta sin especificar el método de prueba, la preparación del panel, el estado del grabador, los criterios de evaluación y una explicación de cómo se utilizará el resultado.
- ASTM D3359Ofrece métodos de prueba con cinta para evaluar la adherencia de recubrimientos en sustratos metálicos. Es una herramienta de cribado práctica, y no una medición precisa de la resistencia de la unión.
- ASTM B117describe el funcionamiento de un aparato de salpicaduras de sal. La norma ASTM advierte que los resultados de las pruebas de salpicaduras de sal aisladas no predicen de forma fiable el rendimiento en entornos naturales, por lo que la prueba no debe utilizarse directamente para estimar la vida útil del equipo.
- ASTM D4587Cubre la exposición a luz ultravioleta fluorescente y a la condensación para recubrimientos. El ciclo y el método de evaluación especificados son importantes, ya que diferentes condiciones pueden producir diferentes niveles de degradación y clasificaciones.
- ASTM D2244Describe los cálculos para pequeñas diferencias de color derivadas de las mediciones de los instrumentos. El comprador y el proveedor deben acordar la ecuación y el margen de tolerancia para las diferencias de color.
- ISO 12944-5yISO 12944-6proporcionar un marco para la selección y la prueba de sistemas de pintura protectores para acero en entornos corrosivos definidos. La norma ISO también señala que los resultados de laboratorio ayudan en la selección, pero no son predicciones exactas de la vida útil.
Según la aplicación, un plan de validación completo también puede incluir la medición del grosor del film, pruebas de curado, resistencia al impacto o la abrasión, pruebas químicas en puntos, exposición a detergentes o desinfectantes, medición del brillo y una inspección después de ciclos térmicos. Realice pruebas con piezas representativas del proceso de producción cuando la geometría, las soldaduras, los bordes cortados o los materiales mezclados sean importantes.
7. Errores comunes en las especificaciones
- Especificar únicamente un código de color RAL, Pantone o un color personalizado.Una referencia de color no define el pretratamiento, la química, el grosor, el tiempo de curado o la durabilidad.
- Considerar las horas de laboratorio como una garantía.Las pruebas aceleradas comparan sistemas bajo condiciones específicas; no proporcionan una simple conversión de vida útil basada en un calendario.
- Usar un producto en polvo en interiores, pero destinado al uso en exteriores.Un acabado puede parecer correcto al momento de la entrega, pero puede decolorarse o deteriorarse rápidamente si su composición química y los pigmentos no están adecuados para la exposición a los rayos UV.
- Ignorando los bordes, los agujeros y las soldaduras.Las pruebas en paneles planos pueden no revelar áreas de cobertura deficiente o un pretratamiento inadecuado en los detalles reales de la estructura.
- Recubrir accidentalmente roscas o puntos de conexión eléctrica.Los requisitos de protección deben formar parte del plan de dibujo e inspección, y no ser una nota informal tomada en el taller.
- Seleccionar únicamente la textura para ocultar las marcas de fabricación.Una textura pesada puede afectar la limpieza, la impresión de etiquetas, las juntas y la uniformidad del color.
- Usar demasiados colores de acento.Cuando se enfatiza cada característica, resulta difícil encontrar alguna en particular.
Preguntas frecuentes
¿Cuál es el color más resistente para una estructura metálica exterior?
No existe un color que sea "el más duradero" de forma universal. La durabilidad exterior depende principalmente de la estabilidad del pigmento, la química del recubrimiento, la preparación del sustrato, la integridad del film y el entorno. Los colores neutros claros y medios suelen ser prácticos, ya que pueden limitar la absorción de calor solar y hacer que el desvanecimiento o la acumulación de polvo sean menos evidentes, pero el sistema elegido aún necesita ser validado en cuanto a resistencia a la intemperie y a la corrosión.
¿El color de la estructura afecta a la temperatura?
Puede utilizarse tanto en exteriores como cerca de una fuente de calor intensa. Una superficie con mayor reflectancia solar generalmente absorberá menos energía solar que una superficie más oscura y con baja reflectancia. Sin embargo, dentro de un centro de datos climatizado, el calor de los equipos, el flujo de aire y el diseño de refrigeración suelen ser los factores predominantes. No se debe atribuir un beneficio en términos de energía de refrigeración al color sin datos específicos relacionados con la instalación.
¿Es el recubrimiento en polvo mejor que la pintura líquida?
No siempre es el mejor método. El recubrimiento en polvo es eficiente y duradero para muchas piezas metálicas fabricadas en fábrica, mientras que los sistemas líquidos pueden ofrecer químicas especializadas, películas más delgadas, requisitos de curado más bajos o una reparación más sencilla en el lugar. El pretratamiento y el control del proceso pueden ser tan importantes como la categoría de recubrimiento.
¿Es siempre más fácil de mantener un acabado mate?
Los acabados mate y de textura fina suelen ocultar mejor las huellas dactilares y los pequeños arañazos que los acabados brillantes. Sin embargo, los acabados lisos pueden ser más fáciles de limpiar. El equilibrio adecuado depende de si la principal preocupación es la apariencia, la facilidad de limpieza, el reflejo o la resistencia al desgaste.
¿Cómo se debe garantizar la consistencia del color en todos los proveedores?
Utilice un panel maestro físico, un brillo y una textura definidos, tolerancias de color instrumentales acordadas y condiciones de visualización consistentes. Mantenga muestras y registros de lotes aprobados. Un código de color compartido por sí solo puede no prevenir diferencias visibles entre las químicas de los recubrimientos, los sustratos o las líneas de aplicación.
Conclusión final
Un buen acabado de la estructura es casi aburrido, pero de la mejor manera posible: resiste las condiciones ambientales, mantiene su legibilidad, se limpia como se espera y no destaca defectos que podrían evitarse.
Comience por las condiciones de servicio y los modos de fallo que son importantes. Seleccione el sustrato, el pretratamiento, el recubrimiento, el color, el brillo, la textura y el plan de pruebas como un sistema integrado. A continuación, utilice el color de forma intencional: para aclarar la estructura, garantizar un funcionamiento seguro y mantener la consistencia visual de la familia de productos, sin exigir que el color realice tareas que corresponden a la ingeniería.
Referencias técnicas
Las siguientes fuentes son puntos de partida útiles. Antes de citar una norma en una especificación de compra, asegúrese de verificar la edición actual y todos los requisitos específicos del proyecto.
- OSHA, 29 CFR 1910.144 – Código de colores para la señalización de peligros físicos
- ISO 12944-5 – Sistemas de pintura protectores
- ISO 12944-6 – Métodos de prueba de rendimiento en laboratorio
- ASTM B117 – Aparato para ensayo de sal en niebla
- ASTM D3359 – Evaluación de la adherencia mediante prueba con cinta
- ASTM D4587 – Exposición a la condensación UV fluorescente de recubrimientos
- ASTM D2244 – Cálculo de tolerancias de color y diferencias de color