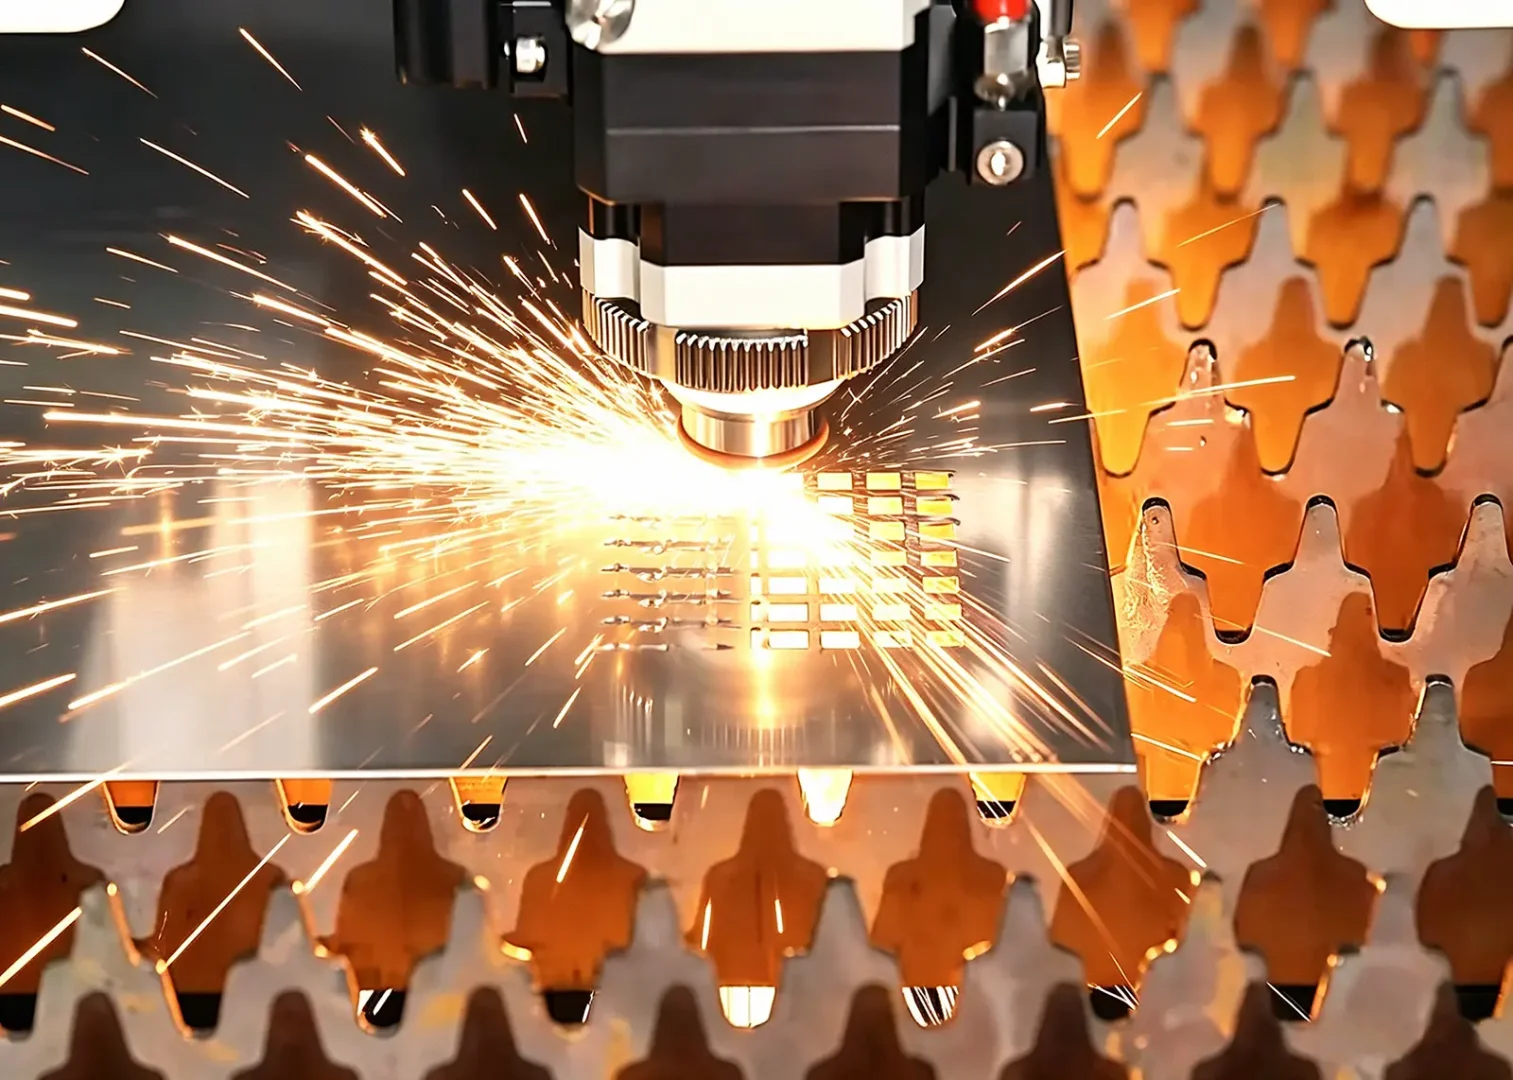
Corte láseres una tecnología fiable enFabricación de chapa metálica. Ofrece precisión y eficiencia cuando se configura correctamente.
Pero incluso la mejor cortadora láser puede producir resultados deficientes. Bordes ásperos, rebabas y un grosor de corte irregular.
El problema suele no ser la potencia o la velocidad de la máquina. Lo importante es la posición del punto de enfoque láser (también conocido como posición del haz).
Esta guía explica por qué la posición de enfoque es importante, los tres modos de enfoque, cuándo utilizar cada uno, y un problema real que se ha encontrado en una fábrica.
1. ¿Cómo la posición precisa del láser influye en la calidad final del corte?
El corte láser funciona concentrando un haz de alta energía en un punto pequeño de la superficie del metal. El material se derrite o se vaporiza, y un gas auxiliar elimina los residuos fundidos.
La posición de enfoque es simplemente la distancia entre el punto focal del láser y la superficie de la pieza de trabajo.
Esa pequeña distancia afecta directamente a:
- Densidad energética en el surco, que determina si el haz penetra completamente el material.
- Ancho del surco, que afecta directamente a la precisión dimensional.
- Tamaño de la zona afectada por el calor (ZAC); una ZAC más pequeña reduce la deformación térmica en láminas delgadas.
Los datos de investigación del ILT (Instituto de Tecnología Láser) de Alemania indican que una desviación del punto focal de tan solo 0,1 mm puede aumentar la formación de rebabas en un 30% y reducir la suavidad del borde cortado en un 25%.
En aplicaciones de alta precisión, como los soportes aeroespaciales y los componentes de dispositivos médicos, la calibración precisa de la posición de enfoque es un paso esencial de control de calidad.
2. Tres modos de enfoque láser estándar: Referencia de aplicaciones y parámetros
Según la posición del punto focal en relación con la superficie del material, los ajustes para el corte láser se clasifican como enfoque positivo, cero o negativo. La tabla de comparación que se muestra a continuación sirve como una referencia rápida para los técnicos de láminas metálicas.
Tabla 1: Comparación completa del modo de enfoque láser
| Modo | Ubicación del punto focal | Sección transversal del corte | Ventajas principales | Materiales y espesores adecuados |
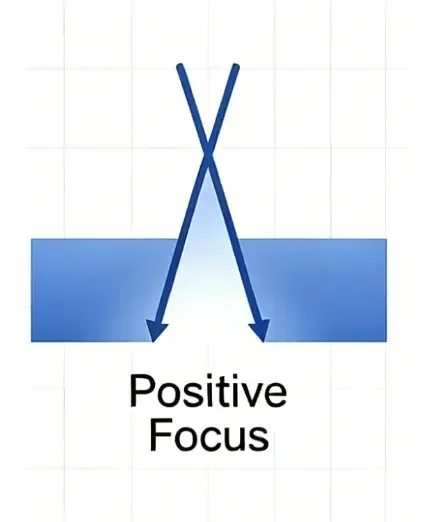
| Enfoque positivo | 0,5-2 mm por encima de la superficie del material | Ranura trapezoidal, con una abertura más ancha en la parte inferior. | Menos escoria en el borde inferior y menos rebabas; corte más rápido. | Acero al carbono, 10-25 mm de espesor, estructuras, soportes robustos. |
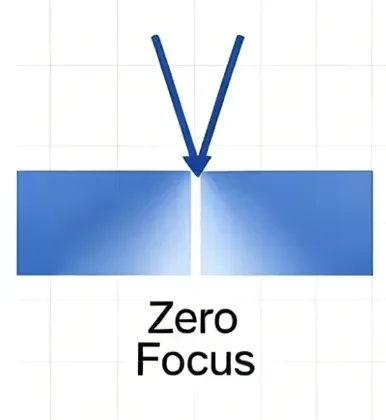
| Enfoque cero | Exactamente sobre la superficie del papel. | Corte estrecho y recto (0,1-0,3 mm para láser de fibra) | Mínimo nivel de riesgo, máxima precisión dimensional. | Chapa de metal delgada, de 0,5 a 6 mm; piezas de precisión complejas. |
| Enfoque negativo | 0.5-1.5 mm bajo la superficie | Ranura trapezoidal invertida, con una abertura más ancha en la parte superior. | Bordes limpios y suaves, evitando que se derrita el borde superior. | Acero inoxidable, aluminio, acero galvanizado de 3 a 12 mm. |
2.1 Enfoque positivo (punto de enfoque sobre la pieza de trabajo)
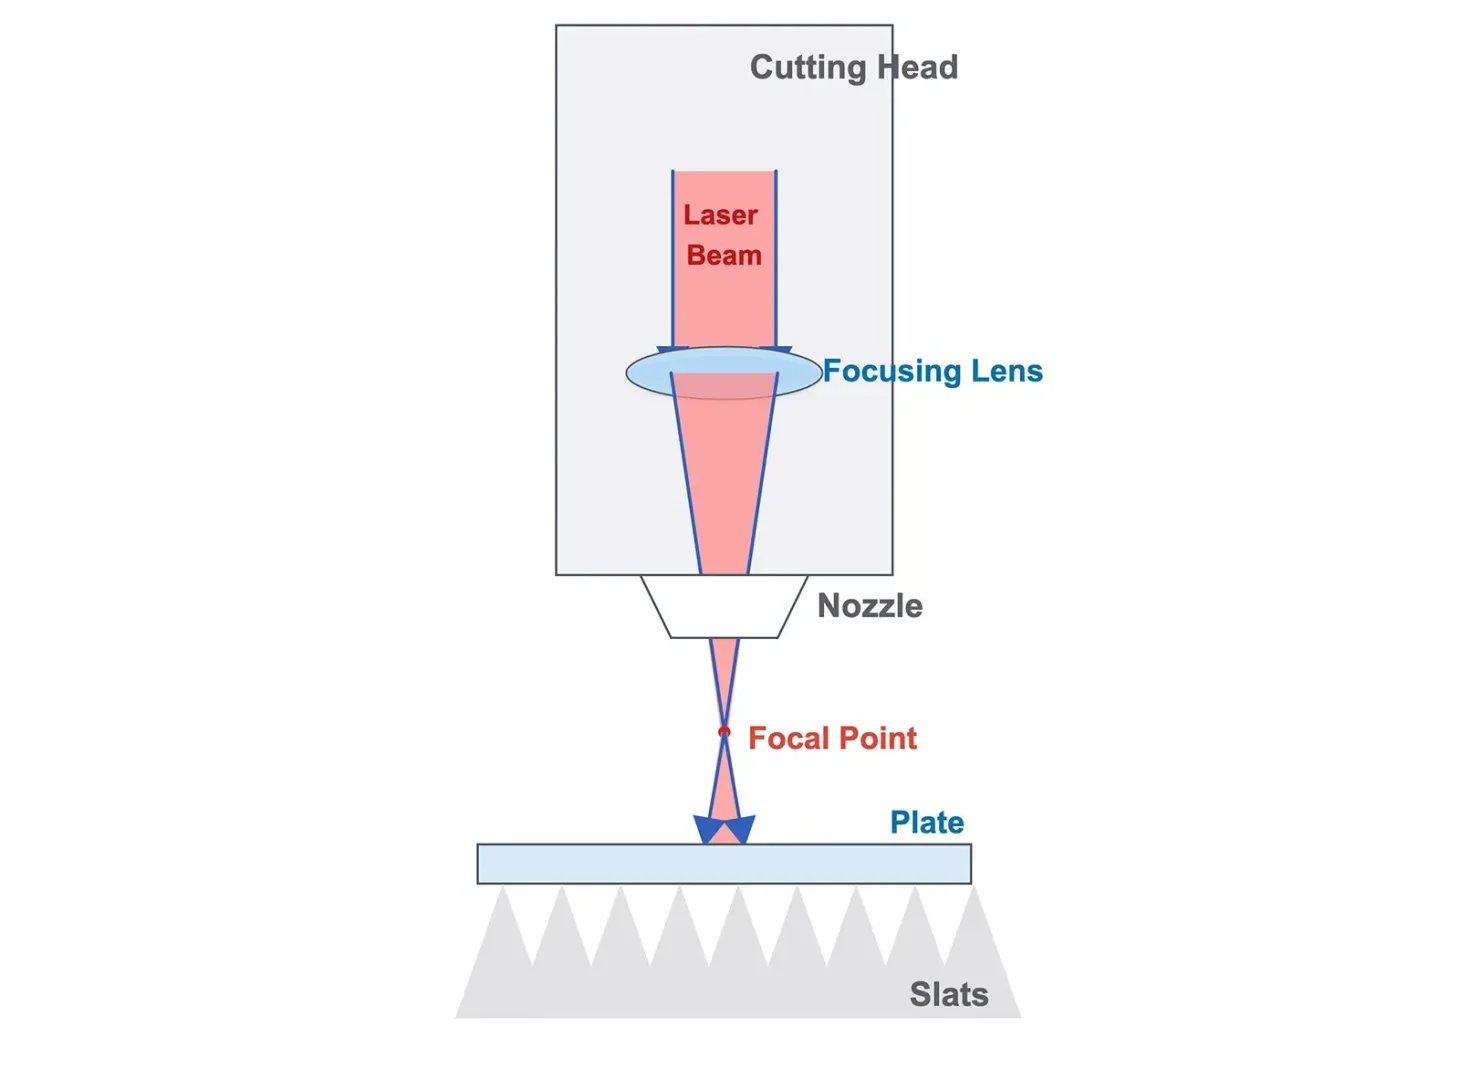
Principio de funcionamiento
El punto de corte permanece a 0,5-2 mm por encima de la lámina original, formando un corte en forma de trapecio que es más ancho en la parte inferior. Esta forma de corte mejora el flujo del gas de asistencia de oxígeno y ayuda a eliminar el escoria fundida del acero al carbono.
Ventajas principales
-
Reduce significativamente la formación de partículas en el fondo y los residuos de escoria.
-
Mejora la eficiencia en el corte de placas de acero al carbono de gran espesor.
-
Penetración estable en acero de aleación de alto contenido de carbono.
Escenarios de producción adecuados
Corte con oxígeno para acero al carbono A36, S235JR, soportes estructurales pesados, marcos de bases de máquinas, producción en masa que requiere un corte rápido y bordes limpios.
Datos de apoyo para la investigación
Revista de Tecnología de Procesamiento de Materiales, 2022: Al cortar acero al carbono de 15 mm, una configuración de enfoque positivo reduce la formación de escoria en un 40% en comparación con una configuración de enfoque cero.
2.2 Sin enfoque (punto de enfoque en la superficie del papel)
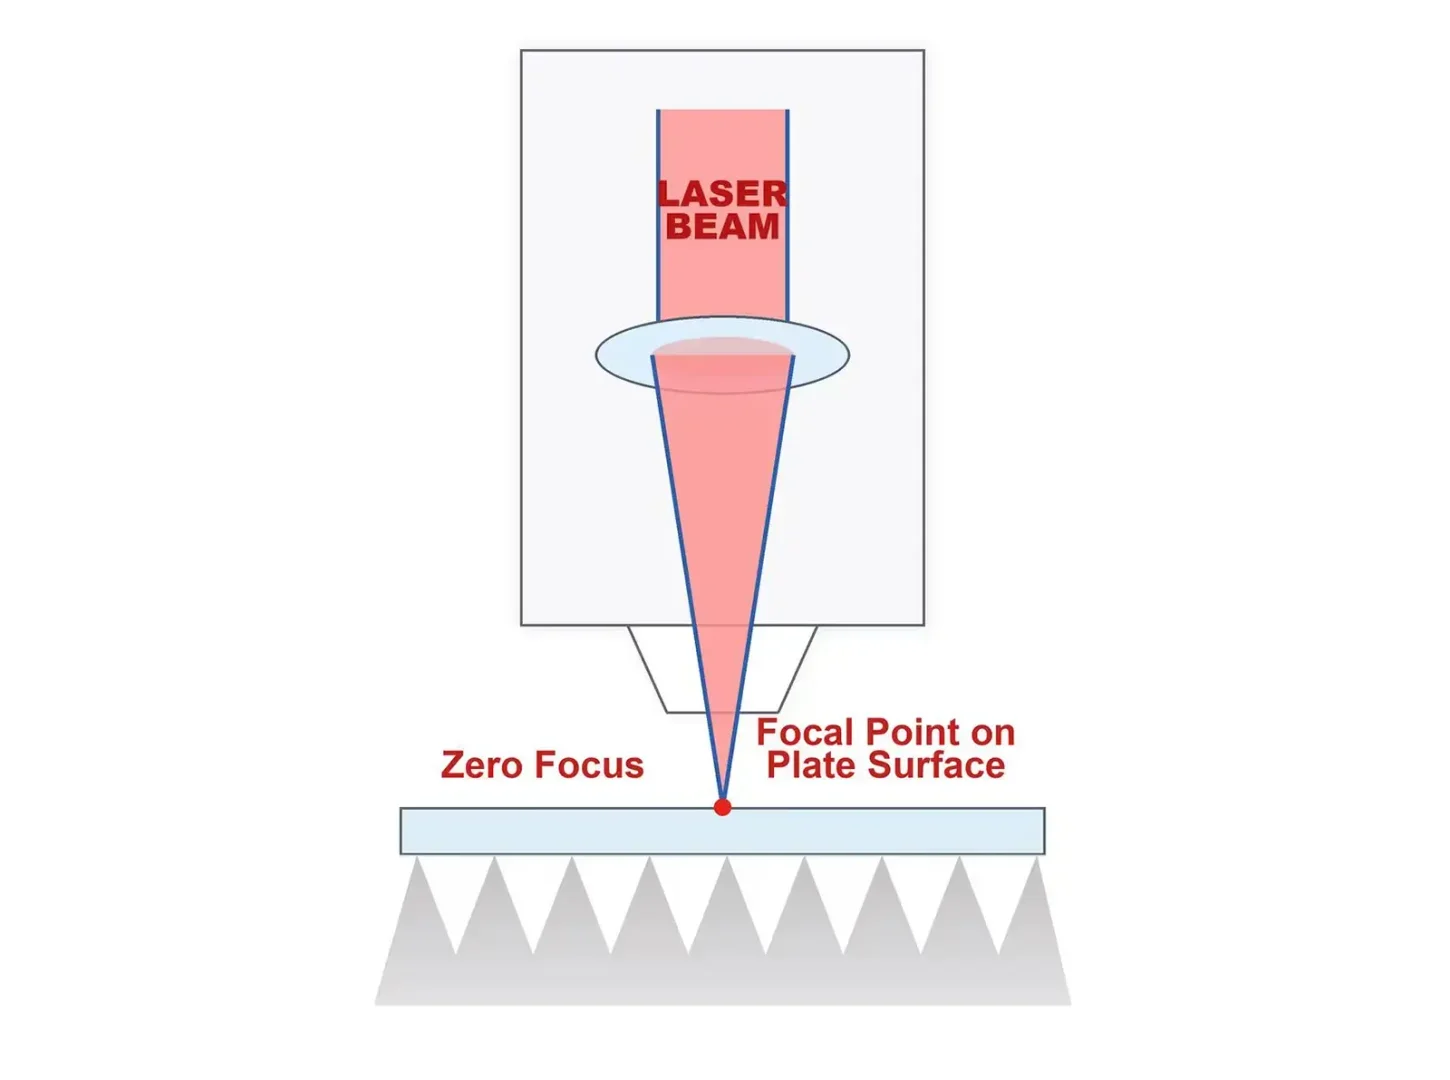
Principio de funcionamiento
El punto focal se alinea perfectamente con la superficie del material, logrando la máxima densidad de energía láser y el corte más estrecho posible (0,1-0,3 mm para equipos de láser de fibra).
Ventajas principales
-
Mínima pérdida de material debido al corte, lo que reduce el desperdicio.
-
Una zona de deformación térmica reducida, lo que permite minimizar la distorsión en láminas delgadas.
-
Altas velocidades de corte para láminas de metal muy delgadas.
Escenarios de producción adecuados
Ideal para cortes precisos de acero inoxidable, aluminio y latón delgados, incluyendo carcasas electrónicas complejas, componentes de instrumentos médicos y piezas de aluminio 6061 sensibles al calor.
Caso práctico real
Nuestra fábrica utilizó una configuración de enfoque cero para el acero inoxidable.residencia electrónicaÓrdenes. El proceso logró consistentemente una tolerancia dimensional de ±0,05 mm y redujo el desperdicio de material en un 12% en comparación con los parámetros de corte convencionales.
2.3 Enfoque negativo (punto de enfoque debajo de la superficie de la pieza de trabajo)
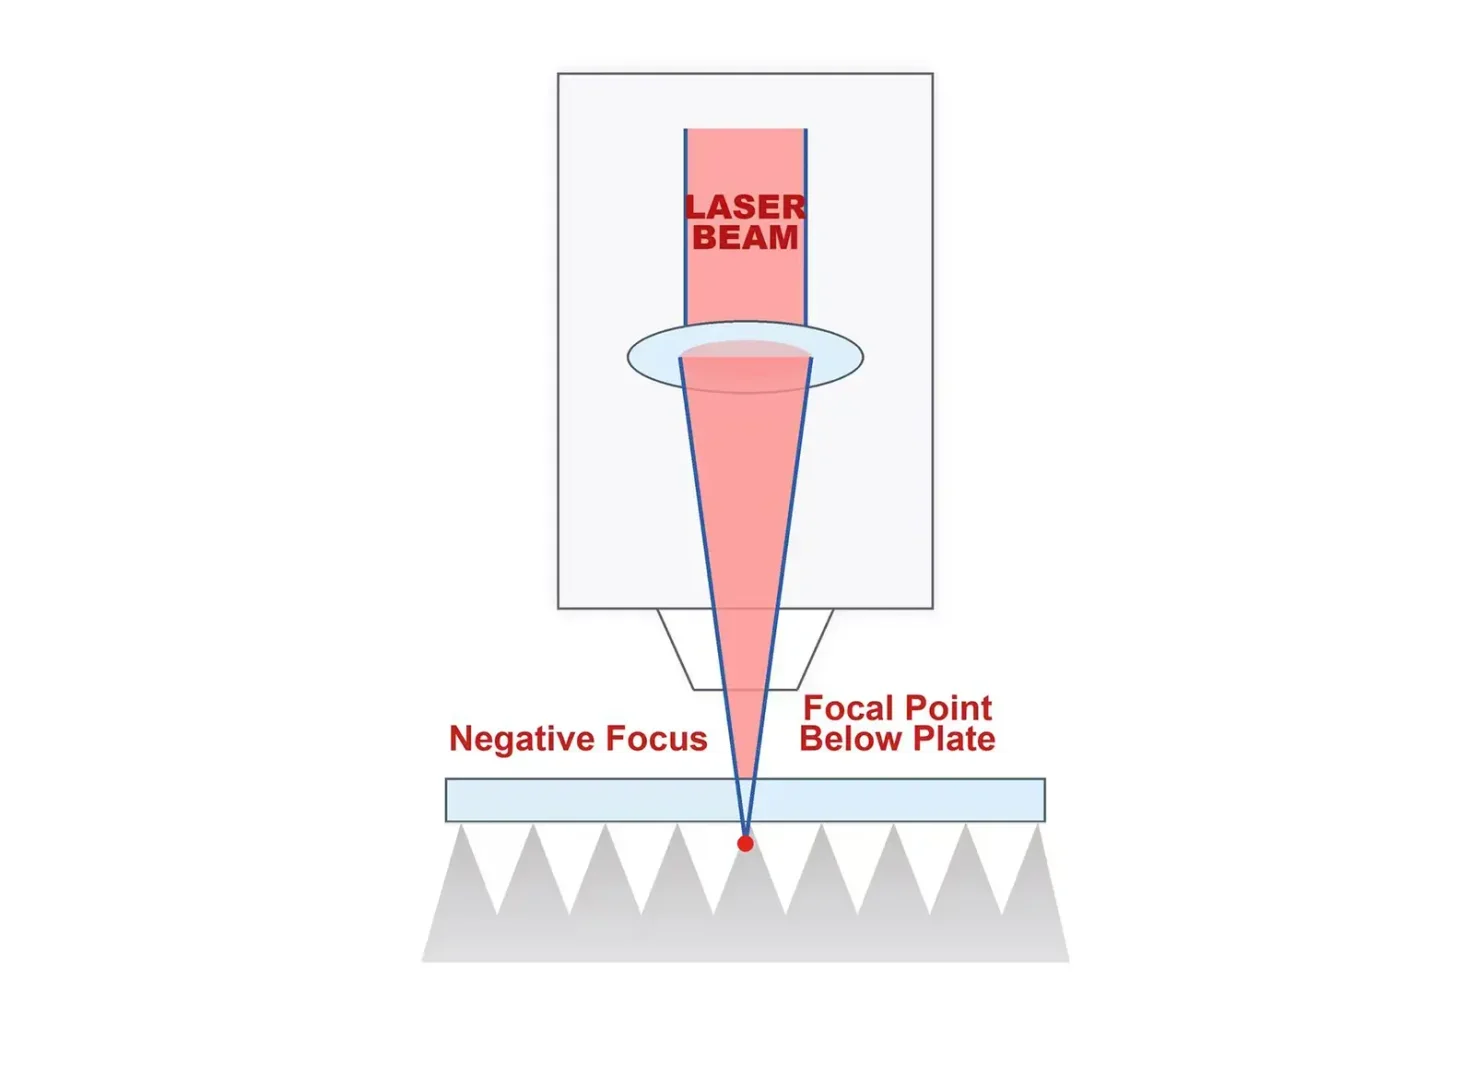
Principio de funcionamiento
El punto de enfoque se establece entre 0,5 y 1,5 mm por debajo de la superficie del material, creando una ranura trapezoidal invertida con una abertura más amplia en la parte superior. Esto ayuda a mantener una densidad de energía suficiente en la parte inferior de la ranura al cortar metales reflectantes como el acero inoxidable y el aluminio.
Ventajas principales
- Evita la fusión en el borde superior y la acumulación de fundentes.
- Proporciona un acabado ultra-suave para metales no ferrosos.
- Compatible con el corte con gases inertes, utilizando nitrógeno o argón, lo que ayuda a evitar la oxidación de la superficie.
Escenarios de producción adecuados
Adecuado para el corte con nitrógeno de acero inoxidable 304 o 316L y aluminio 5052 o 6061; para cortar acero galvanizado, limitando los defectos de vaporización del zinc; y para piezas de equipos de alimentos y farmacéuticos que requieren superficies de corte libres de óxido.
Datos relacionados con la industria de apoyo
El manual de aplicaciones de láser de TRUMPF indica que, cuando se utiliza nitrógeno como gas asistente, un ajuste de enfoque negativo mejora la rugosidad de la superficie de corte del acero inoxidable 304 de 8 mm en un 35%.
3. Caso común de fallo en el lugar: Oxidación amarilla y rebabas pronunciadas en piezas de acero inoxidable.
Fenómeno de fallo
Una empresa de fabricación metálica recibió quejas de que todas las piezas de acero inoxidable 304 cortadas presentaban bordes amarillentos, oxidados y rebabas pronunciadas. Los ajustes repetidos de los parámetros de enfoque no mejoraron los resultados.
Causa raíz
Una inspección en el lugar reveló marcas de quemaduras dispersas en la lente protectora láser, lo que había provocado un desplazamiento significativo de la posición de enfoque. El problema no estaba relacionado con la configuración numérica de enfoque ni con la alineación de los ejes de la máquina.
Solución
Una vez que se reemplazó la lente óptica dañada, la calidad de corte volvió a la normalidad de inmediato.
Lección principal
Siempre revise la trayectoria óptica completa del láser antes de ajustar los parámetros de enfoque. Lentes sucias, rayones por calor o humedad interna afectarán la posición de enfoque. La calibración precisa de los parámetros no puede solucionar fallas en los componentes ópticos.
4. Consejos prácticos y estandarizados para la calibración del enfoque láser
-
Ajuste el modo de enfoque según el material y el grosor: Utilice la tabla de comparación anterior como punto de partida, y luego verifique la configuración antes de la producción.
-
Calibre el enfoque regularmente: La expansión térmica y las variaciones en el grosor del material pueden desplazar el punto de enfoque. No reutilice la configuración anterior sin verificarla. Como punto de referencia, calibre cada ocho horas de producción continua o cada vez que el material cambie. Utilice muestras de prueba para una verificación rápida; el artículo estima que la verificación no toma más de dos minutos y puede ayudar a prevenir horas de trabajo adicional y desperdicio.
-
Comiencen con los ajustes preestablecidos del software, y luego realicen ajustes finos: Los sistemas de láser de fibra de uso común, como CypCut, LaserMark, TRUMPF LaserTec y Amada Locus, incluyen ajustes preestablecidos para metales comunes. Apliquen un ajuste preestablecido primero, y luego ajusten la distancia de enfoque hasta ±0,2 mm, según la calidad de la corte observada.
-
Mida los resultados en lugar de basarte en la evaluación visual: La inspección visual no puede cuantificar con precisión los defectos de corte. Utiliza instrumentos adecuados para recopilar datos objetivos:
-
un perfilómetro para medir la rugosidad de los bordes cortados (Ra)
-
una máquina de medición por coordenadas (MMC) para verificar las tolerancias dimensionales.
-
5. Resumen principal
La posición precisa del láser no es un detalle menor de configuración; afecta directamente a tres resultados clave de la producción: la calidad de las piezas terminadas, las tasas de reproceso y de desperdicio, y el desperdicio de materiales.
Guía rápida
|
Modo de enfoque
|
Función de corte
|
Aplicación principal
|
|
|
Mayor ancho del corte en la base, optimización del desprendimiento de escoria.
|
Corte con oxígeno para acero al carbono de gran espesor
|
 |
Grosor mínimo, bajo nivel de calor, precisión ultra alta
|
Metales delgados y componentes de precisión intrincados.
|
 |
Mayor ancho en el corte superior, estabilidad de energía para aleaciones reflectantes.
|
Corte con nitrógeno para acero inoxidable, aluminio y acero galvanizado.
|
Domine los tres modos de enfoque, verifique los parámetros con muestras de prueba antes de la producción en masa, y priorice la inspección óptica de las lentes cuando se detecten defectos durante el corte.