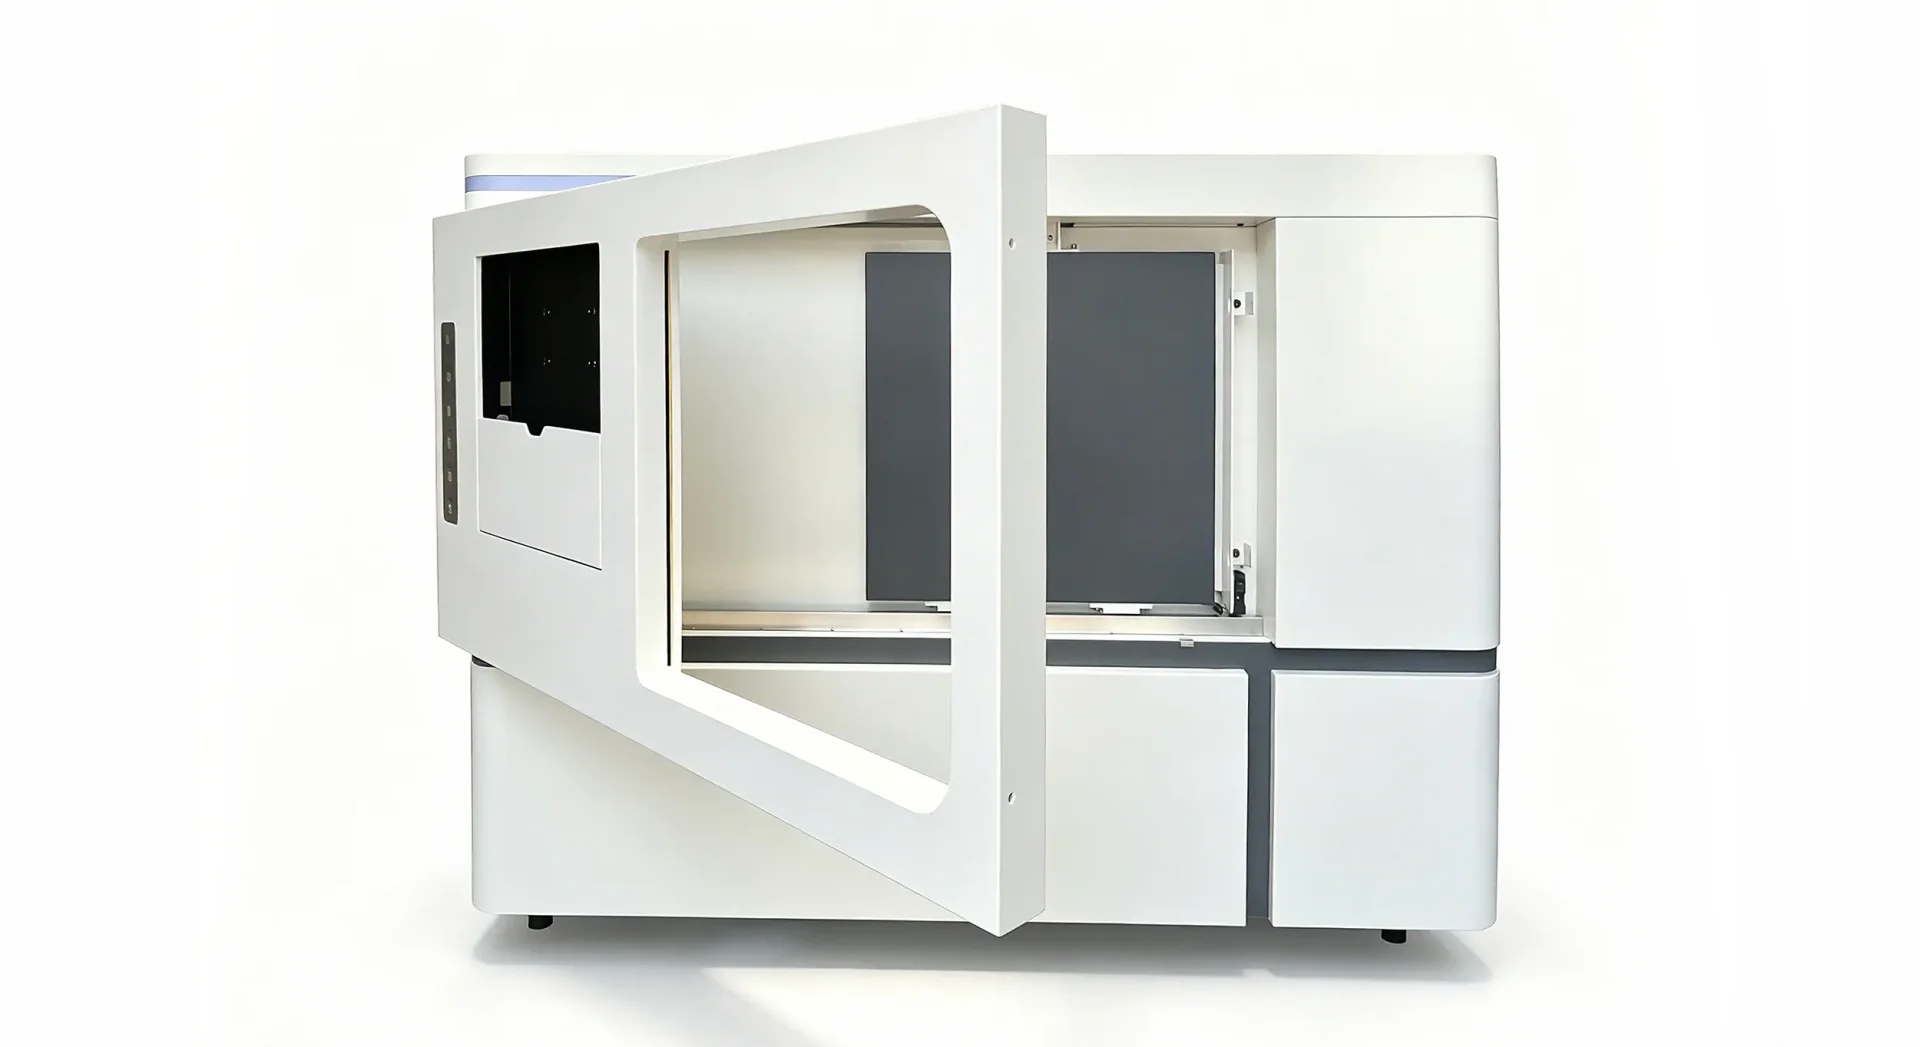
En los ensayos no destructivos industriales (END), una envolvente compacta deTC industrialfunciona como una estructura multicapa de blindaje radiológico alrededor de un bastidor de acero estructural. Combina acero inoxidable para aportar rigidez y estanqueidad, un revestimiento interior de plomo para la atenuación principal de la radiación, conductos de ventilación laberínticos para disipar el calor y puertas de acceso con vidrio plomado y enclavamientos de seguridad. Estos elementos limitan las fugas de radiación y permiten mantener una envolvente compacta.
Los paneles compuestos de acero inoxidable y plomo se utilizan ampliamente en las paredes y barreras de protección de las salas de pruebas no destructivas (NDT) para proteger al personal de la exposición a rayos X y rayos gamma. La fabricación de estas estructuras requiere el cumplimiento estricto de los estándares de seguridad radiológica, ya que incluso defectos menores pueden afectar el rendimiento del equipo y la seguridad laboral.
Esta guía compara los métodos habituales de unión entre plomo y acero, explica por qué el revestimiento independiente de plomo es la solución habitual para los sistemas compactos de TC, describe los principales retos técnicos y presenta un marco de control de calidad para todo el proceso de fabricación.

1. Comparación de los métodos de unión plomo-acero y sus aplicaciones
Se utilizan cinco procesos comunes para unir capas de plomo a sustratos de acero. Cada uno ofrece un equilibrio diferente entre la resistencia de la unión, la facilidad de procesamiento, el coste y las aplicaciones adecuadas.
Tabla 1: Comparación de los procesos de unión entre chapa de plomo y acero
| Proceso de unión | Mecanismo | Resistencia de la unión | Conformabilidad | Costo | Aplicaciones principales |
| Encolado | Plomo unido al acero con resina epoxi mediante prensado en frío o en caliente | Baja (adhesión física) | Baja; riesgo de delaminación durante el plegado o la soldadura a alta temperatura | Bajo | Puertas médicas, blindaje de paredes planas y piezas planas sencillas sin conformado complejo |
| Bloqueo mecánico | Plomo y acero unidos por enclavamiento mediante gofrado con rodillos o perforación mecánica | Media (enclavamiento mecánico) | Moderado; irregularidades superficiales, riesgo de desprendimiento en curvas pronunciadas. | Bajo-Medio | Láminas de caucho plomado, paneles de blindaje sencillos y pequeñas envolventes básicas para TC |
| Unión por laminación en frío | Unión atómica mediante laminación a alta presión a temperatura ambiente | Alta (unión metalúrgica) | Bueno; compatible con dobleces y estampados moderados. | Alto | Envolventes de blindaje electrónico, componentes de instrumentos de precisión, capas delgadas de plomo |
| Unión por laminación en caliente | Difusión atómica intensificada mediante laminación a temperatura elevada | Muy alta (unión metalúrgica) | Excelente; adecuada para plegado, laminación y soldadura complejos | Extremadamente alto | Aplicaciones en el sector aeroespacial, equipos industriales de alta gama. |
| Soldadura por explosión | Unión instantánea por la presión extrema generada por una detonación explosiva | Muy alta (unión metalúrgica) | Limitada; la superficie irregular requiere mecanizado posterior | Extremadamente alto | Paneles compuestos de plomo de gran espesor y aplicaciones especiales con metales distintos (poco habituales en envolventes estándar para TC) |
Nota: La soldadura por explosión se utiliza raramente en la producción estándar de carcasas para tomografías industriales debido a su alto costo, largos plazos de entrega y su impacto ambiental. Se reserva únicamente para requisitos especiales de blindaje extremadamente gruesos.
2. Ventajas del revestimiento independiente de plomo en envolventes de acero inoxidable para TC
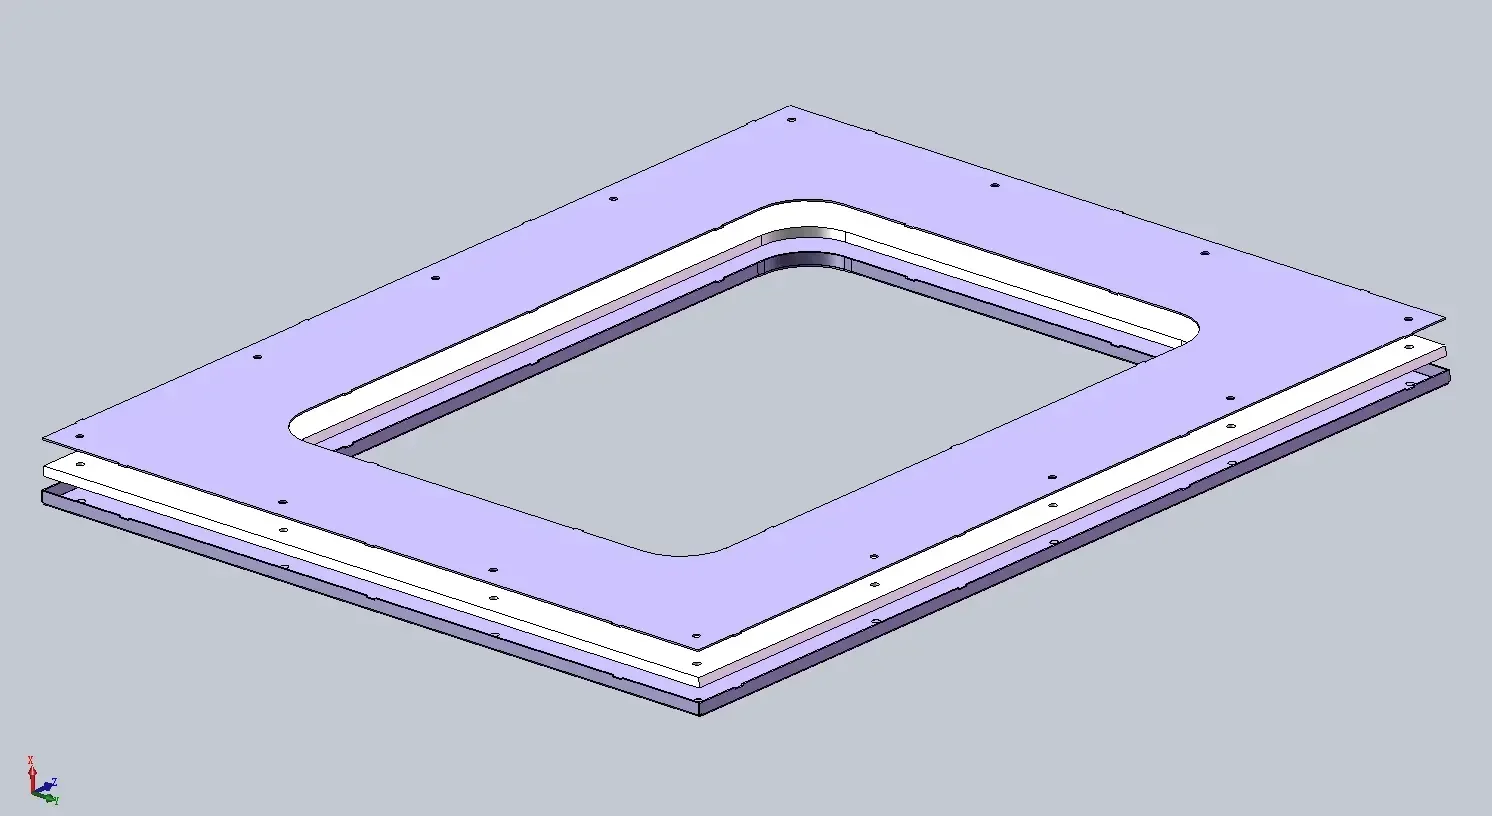
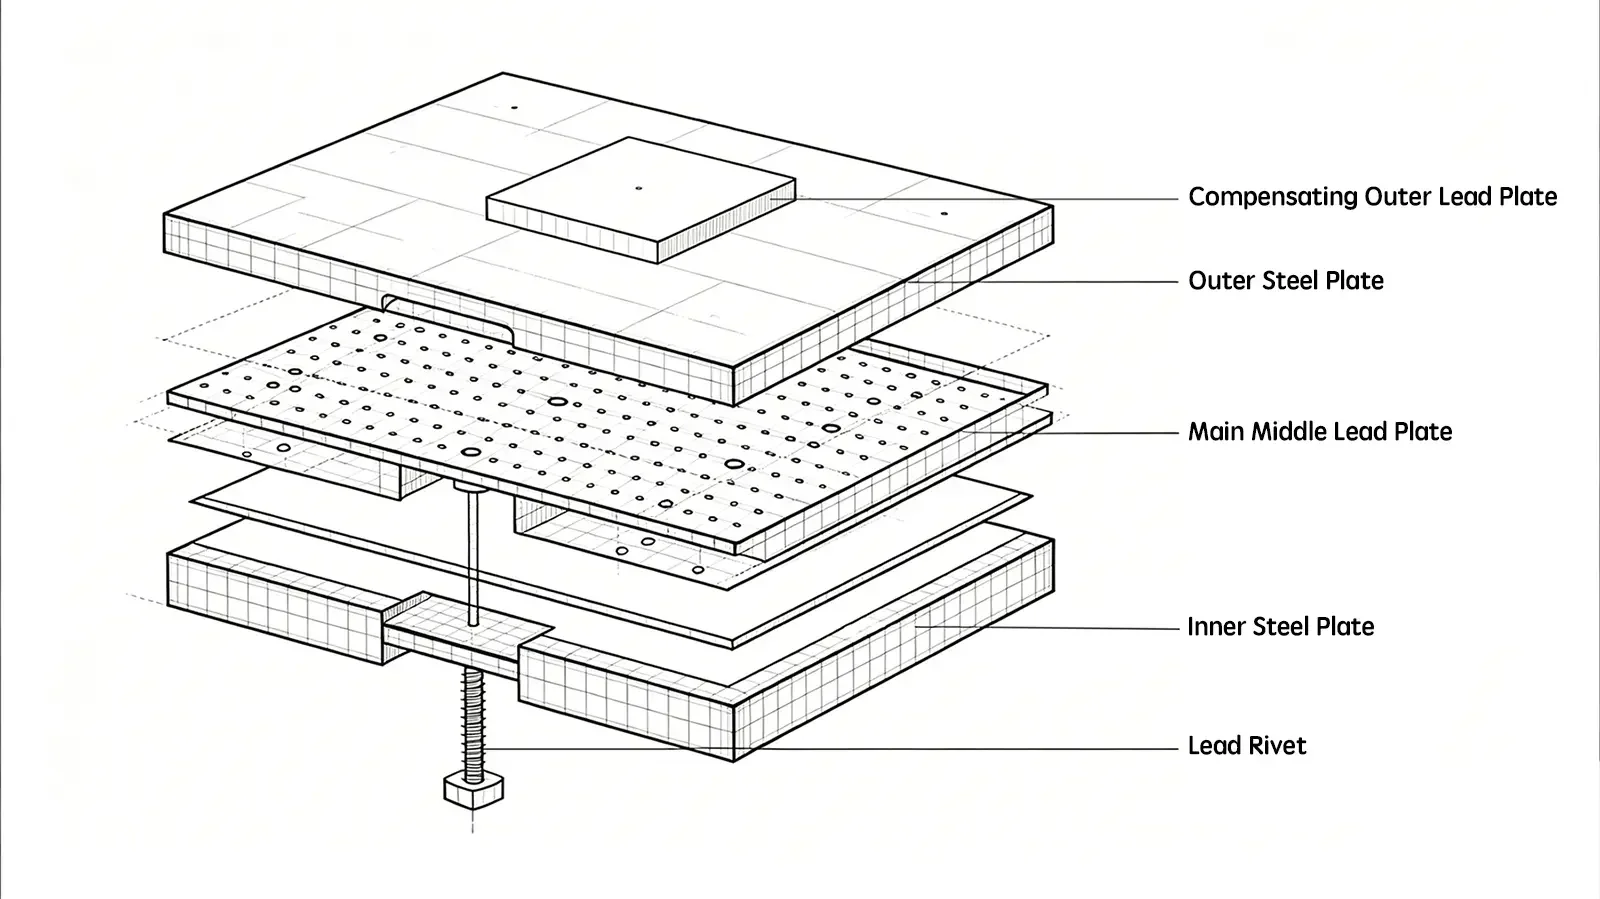
Para sistemas compactos de alta gama de TC industrial se mantiene como diseño predominante una envolvente exterior de acero inoxidable con un revestimiento interior independiente de plomo. Este enfoque considera el blindaje radiológico, la viabilidad de fabricación y el coste total.
2.1. Adaptación del grosor de la protección y flexibilidad en el diseño
El grosor de la protección contra la radiación se calcula en función del voltaje máximo (kV) y la potencia de la fuente de rayos X.
-
Revestimiento independiente de plomo: El grosor de la lámina puede especificarse con precisión (por ejemplo, 10 mm, 15 mm, 20 mm). Las diferentes secciones de la estructura pueden utilizar diferentes grosores para adaptarse a las necesidades de protección locales: por ejemplo, 5 mm para el panel superior y 20 mm para el panel de acceso frontal. Esto permite una protección dirigida y optimizada.
-
Panel compuesto previamente unido: Los paneles compuestos se fabrican en combinaciones de espesores estándar (por ejemplo, acero de 3 mm + plomo de 5 mm). Cuando se requiere una protección no estándar, a menudo obliga a los diseñadores a elegir un panel más grueso de lo necesario, lo que aumenta el peso y el tamaño total, y anula el propósito de un diseño compacto.
2.2 Limitaciones en la fabricación de paneles compuestos de plomo y acero
Las envolventes de alta gama para TC requieren pliegues complejos, esquinas redondeadas y nervios de refuerzo, lo que introduce dos riesgos principales en los paneles previamente unidos:
-
Plegado delaminación. El plomo tiene una alta ductilidad, pero una muy baja resistencia a la tracción. Durante la flexión, la capa exterior de acero se estira mientras que la capa interior de plomo se comprime. Un mal control del proceso puede provocar que el plomo se pandee, se arrugue o se delamine, creando pequeñas cavidades de aire que se convierten en vías de fuga de radiación.
-
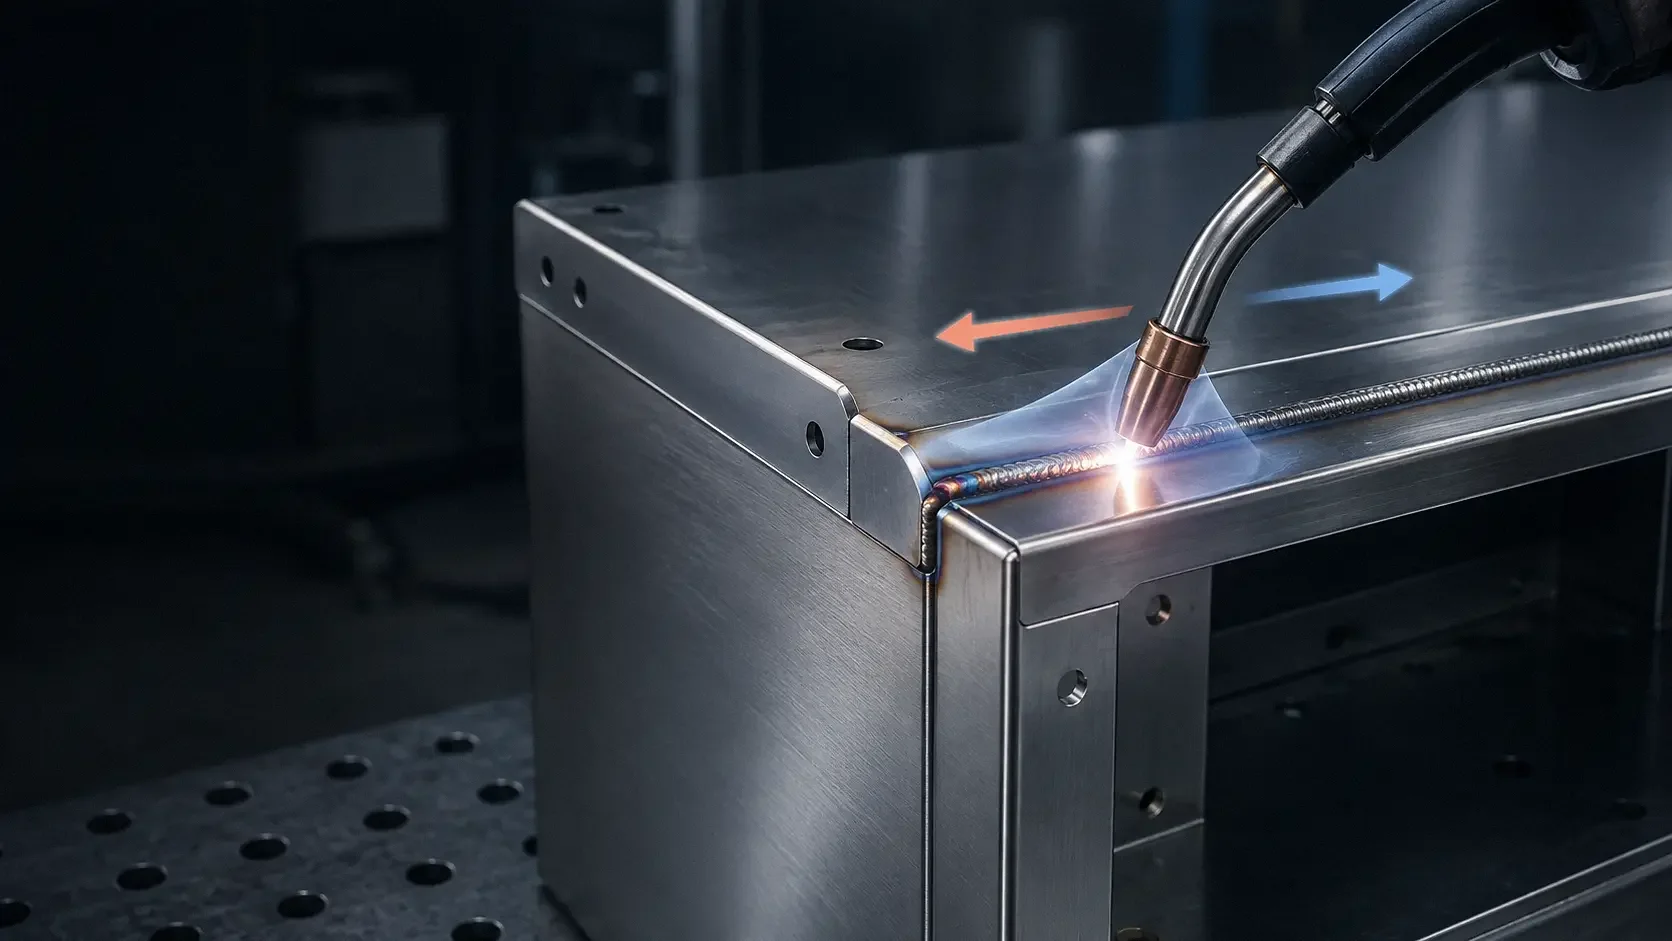
Soldadura perforación térmica. El calor de la soldadura funde y vaporiza la capa de plomo en los paneles compuestos. El vapor de plomo es tóxico y afecta la calidad de la soldadura. La soldadura de paneles compuestos requiere eliminar el plomo cerca de la soldadura antes de la fabricación y restaurar la protección después. Estos pasos adicionales reducen la ventaja de eficiencia al utilizar paneles prefabricados.
2.3 Seguridad del blindaje en las uniones y protección redundante
-
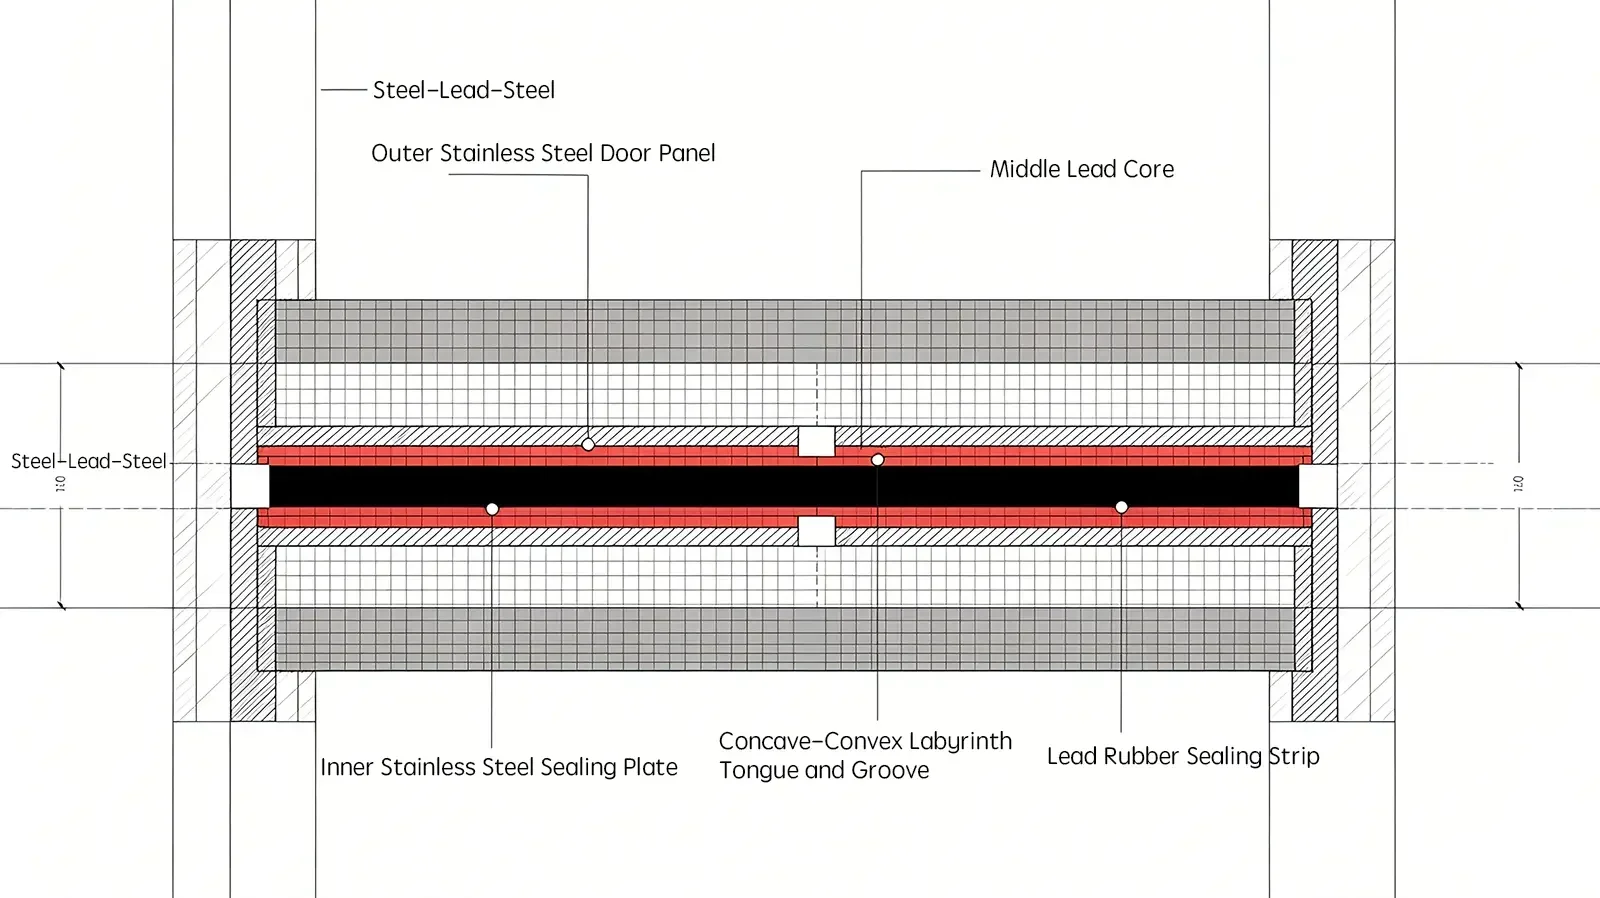
Revestimiento de plomo independiente(Protección en doble capa): En una estructura de "sandwich" compuesta por acero, plomo y acero, las placas de plomo se instalan después de que la estructura de acero esté soldada. Las uniones de plomo pueden estar desplazadas con respecto a las soldaduras de acero. Incluso si una soldadura de acero presenta pequeñas imperfecciones, la capa de plomo desplazada proporciona una segunda línea de defensa, creando una protección redundante.
-
Panel compuesto previamente unido(Riesgo de fallo en un único punto): La capa de plomo es continua con el panel de acero y la soldadura se realiza después del montaje. Si la soldadura interrumpe la continuidad del plomo, la radiación puede atravesar directamente la unión.
2.4 Análisis de los costos de los materiales y la estabilidad del suministro
-
Costo de inventario:Los paneles compuestos previamente unidos son materiales personalizados con largos plazos de entrega y un alto costo unitario. Los fabricantes que producen múltiples modelos de CT (de 225 kV a 450 kV y superiores) tendrían que mantener un gran número de combinaciones de espesores, lo que generaría una carga de inventario significativa.
-
Disponibilidad estándar de materiales: Las láminas de acero inoxidable y las láminas de plomo puro son productos industriales estándar, con precios transparentes y disponibilidad inmediata. Las láminas de plomo se pueden solicitar en el grosor requerido y cortadas a medida para cada pedido, lo que permite una programación de producción flexible.
2.5 Limpieza interna y facilidad de mantenimiento estructural
Los sistemas de tomografía computarizada de alta precisión (especialmente para la inspección de semiconductores) requieren un nivel de limpieza interna muy elevado, a menudo con interiores de acero inoxidable pulido. Las superficies de plomo se oxidan con el tiempo, produciendo polvo de plomo tóxico.
-
Con un revestimiento de plomo separado, se instala una delgada capa interna de acero inoxidable después de colocar el plomo, encapsulándolo completamente dentro de la estructura de "sandwich" de acero-plomo-acero.
-
Si se utilizan paneles pre-unidos como revestimiento interior, se deja expuesta la superficie de plomo; si se colocan en el exterior, no ofrecen ninguna protección. Agregar un revestimiento interior de acero inoxidable a los paneles compuestos replica la complejidad del enfoque de revestimiento individual, sin ofrecer ningún beneficio adicional.
2.6 Resistencia estructural y distribución de cargas
-
Estructura de soporte:Los componentes principales del sistema de TC, como la fuente de rayos X, el detector y la plataforma giratoria de precisión, son pesados. El bastidor exterior de acero inoxidable soporta toda la carga estructural.
-
Limitaciones de los paneles compuestos:La capa de plomo en los paneles compuestos no aporta resistencia estructural y solo añade peso muerto. Al utilizar un revestimiento de plomo independiente, los ingenieros pueden diseñar refuerzos exactamente donde se necesitan para soportar el peso del plomo, en lugar de distribuir el peso muerto de manera uniforme en toda la estructura.
3. Desafíos técnicos en la fabricación de una estructura de tomografía computarizada con revestimiento de plomo
Fijar láminas blandas de plomo, susceptibles a la oxidación, dentro de una envolvente rígida de acero inoxidable y mantener un blindaje radiológico fiable plantea varios retos de ingeniería.
3.1 Tratamiento de las costuras y prevención de fugas de radiación
Los rayos X siguen trayectorias rectas y penetran cualquier espacio en la capa de protección.
-
Uniones de paneles: Las láminas de plomo deben unirse mediante solapes, no a tope, con un solape mínimo de 20 mm para evitar la penetración de radiación por la unión.
-
Tratamiento de esquinas: Los ángulos internos en forma de "L" son puntos de alto riesgo. La lámina de plomo puede agrietarse o presentar huecos en las curvas pronunciadas. Para obtener una protección continua, se requieren esquinas de plomo fundidas a medida o procedimientos de plegado especializados.
-
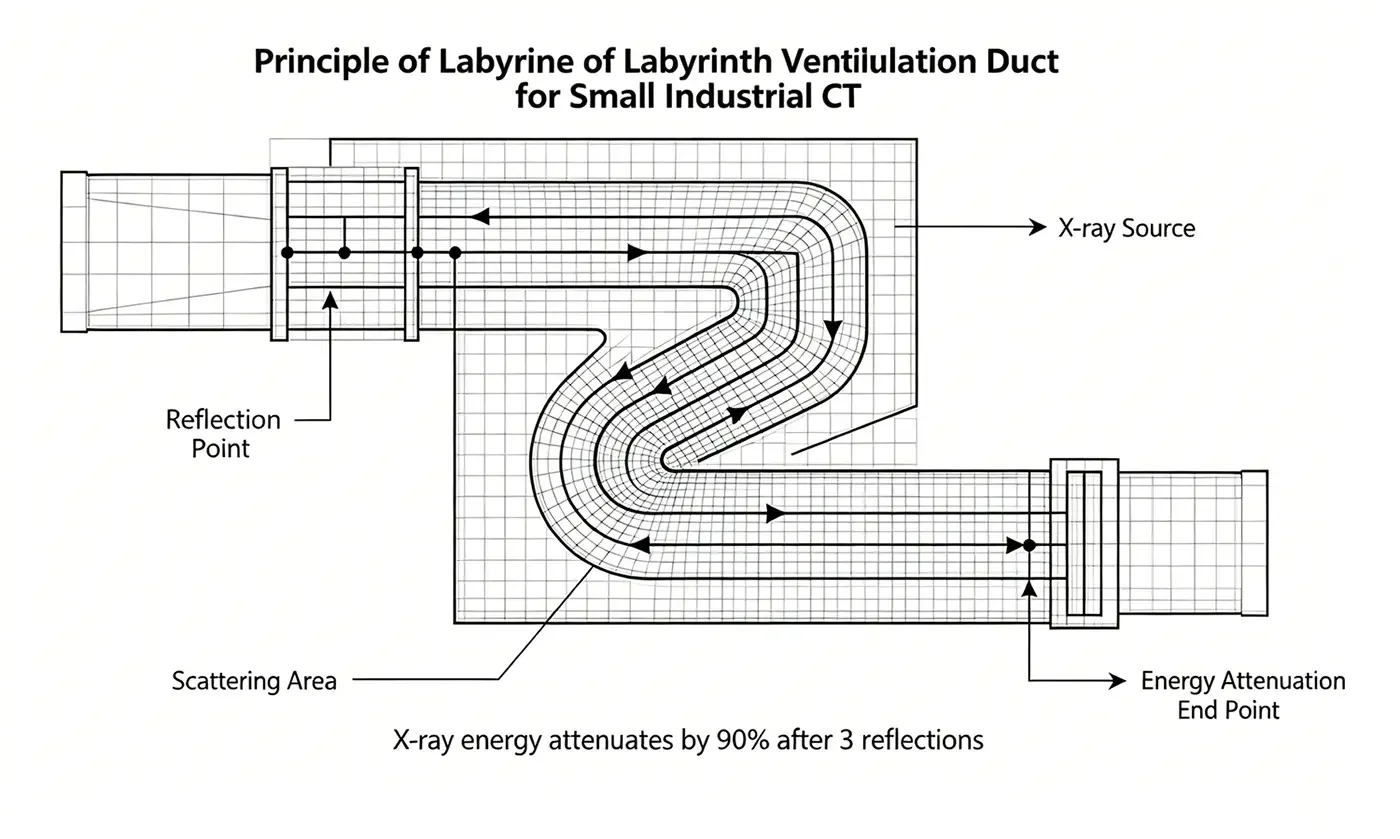
Diseño de sello laberíntico: Las aberturas para acceso, ventanas de visualización o sistemas de ventilación no pueden ser simples agujeros rectos. Requieren estructuras labirínticas en forma de "S" para atenuar la radiación a través de múltiples reflexiones, hasta alcanzar niveles seguros.
3.2 Fijación de los paneles de plomo y refuerzo estructural
El plomo tiene una densidad de aproximadamente 11,34 g/cm³ y una dureza de Mohs de solo 1,5.
-
Riesgo de hundimiento: En sistemas de radioprotección grandes, con revestimientos de plomo de entre 20 y 50 mm de espesor, el peso propio del plomo es significativo. Con el tiempo, el plomo puede desplazarse o hundirse en las paredes de acero verticales, creando huecos en la parte superior.
- Solución: Diseñe ranuras de retención, apoyos o fijaciones mecánicas específicos para asegurar las láminas de plomo. El bastidor de acero inoxidable debe incorporar nervios de refuerzo que soporten todo el peso del plomo.
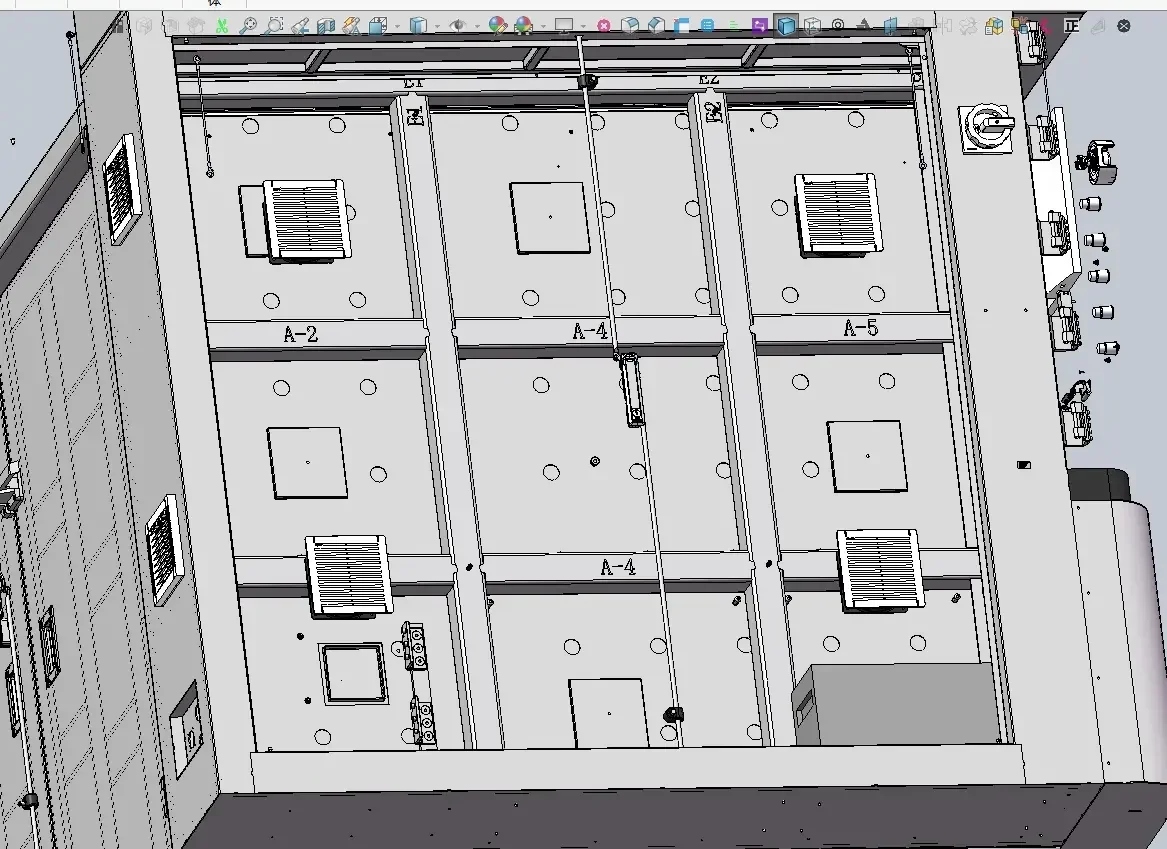
- Aislamiento de carga: El plomo no debe soportar cargas estructurales. El bastidor de acero inoxidable debe sostener todo el peso del equipo; ningún componente debe apoyarse directamente sobre el revestimiento de plomo.
3.3 Oxidación del plomo y control de la contaminación interna
-
El plomo se oxida en el aire, formando óxido de plomo que produce polvo tóxico.
-
Para evitar que el polvo de plomo contamine las piezas de ensayo, especialmente los componentes de precisión, las superficies interiores de plomo se encapsulan por completo con una lámina fina de acero inoxidable, una lámina de aluminio o un recubrimiento epoxi.
3.4 Blindaje de los pasos de cables y servicios auxiliares
Los sistemas internos requieren cables de alimentación, cables de datos (Ethernet y fibra óptica) y tuberías de aire comprimido para pasar a través de la carcasa de protección.
-
Principal desafío: Los pasos de cables no deben interrumpir la continuidad del blindaje.
-
Solución: Utilice conectores blindados diseñados específicamente, o selle completamente las aberturas con masilla de plomo o goma de plomo después de pasar el cable.
3.5 Estructura de la puerta y diseño de sellado de bisagras
Las envolventes para TC incorporan puertas de acceso pesadas con revestimiento de plomo.
- Sellado de las hendiduras de las puertas: Los bordes de las puertas son los puntos más habituales de fuga de radiación. Se utilizan perfiles machihembrados o juntas flexibles de caucho plomado comprimidas entre la puerta y el marco.
- Durabilidad de la bisagra: Las puertas revestidas de plomo son muy pesadas. Las bisagras deben tener una capacidad de carga muy elevada y mantener la precisión dimensional durante el uso prolongado. Incluso una deformación del marco de unas pocas micras puede hacer que la fuga de radiación supere los límites.
3.6 Disipación de calor y diseño de protección de ventilación
Los tubos de rayos X generan una cantidad significativa de calor durante su funcionamiento, y los arrays de detección también producen calor durante el escaneo.
-
Conflicto principal: Un blindaje más grueso mejora la seguridad frente a la radiación, pero reduce la capacidad de disipar el calor.
-
Solución: Utilice conductos internos de precisión con aletas de intercambio de calor que atraviesen aberturas laberínticas en la pared de protección, o utilice un sistema de refrigeración con agua para eliminar el calor. Ambos enfoques requieren una protección cuidadosa alrededor de cada punto de conexión.
4. Control de calidad integral para envolventes industriales de tomografía computarizada
En las envolventes compactas para TC industrial, la garantía de calidad y las pruebas son esenciales para la seguridad. La proximidad del blindaje a los componentes internos dificulta y encarece la reparación de fugas después del montaje.
4.1 Control de calidad durante el proceso
En esta etapa se prioriza la prevención. Una vez sellada por completo la envolvente, resulta prácticamente imposible reparar los defectos del blindaje interior.
Control de calidad de recepción (IQC)
-
Inspección de la lámina de plomo
-
PurezaVerificar las certificaciones de pruebas de materiales (MTC) para confirmar una pureza mínima del 99,9% del plomo. El plomo impuro, que contenga antimonio u otros aditivos, presenta menor ductilidad y mala capacidad de conformado.
-
Tolerancia de espesor: Medir el grosor en varios puntos utilizando un micrómetro. El diseño generalmente incluye un margen de seguridad (por ejemplo, 12 mm especificados para un requisito calculado de 10 mm), y el grosor real no debe ser inferior al mínimo especificado en el diseño.
-
-
Inspección de láminas de acero inoxidable
- Compruebe la planitud y la ausencia de arañazos profundos. Las irregularidades reducen el contacto con la capa de plomo y pueden crear huecos ocultos.
Control de la instalación del blindaje
Esta es la etapa de mayor riesgo y requiere la supervisión de un inspector de calidad dedicado.
-
Inspección de los solapes de plomo: Verifique que todas las uniones de las láminas de plomo sean solapadas, no a tope. Confirme un solape mínimo de 20 mm y compruebe las holguras con galgas.
-
Verificación de la fijación: Compruebe que los paneles de plomo estén sujetos con fijaciones mecánicas y ranuras de retención. Las paredes verticales deben disponer de apoyos que impidan el deslizamiento y la delaminación a largo plazo.
-
Inspección de esquinas y penetración: Verifique que las esquinas interiores utilicen piezas de plomo fundido o métodos de plegado aprobados, sin interrupciones del blindaje. Confirme que los pasos de cables y tuberías tengan aberturas de plomo del tamaño adecuado, con perfil abocinado y solape completo del blindaje.
Prueba de línea de visión en estructuras labirínticas
Las aberturas de acceso y los conductos de ventilación de los sistemas compactos de TC utilizan diseños laberínticos.
-
Prueba con luz de velas(comprobación de línea de visión): Coloque una fuente de luz intensa dentro de la envolvente e inspeccione desde fuera todas las aberturas exteriores.
-
Criterios de aprobación: No hay luz visible directamente desde ninguna abertura externa. Si la luz puede pasar, también puede filtrarse la radiación. Esta es una validación sencilla y económica de la eficacia del laberinto.
Prueba de montaje previo de puertas y bisagras
-
Compruebe la correcta colocación de las juntas de caucho plomado y que su compresión cumpla las especificaciones de diseño (normalmente, entre el 30% y el 50%).
-
Simular el cierre de la puerta antes de la instalación de la lámina y medir el ancho del espacio para confirmar que cumple con el máximo ancho permitido para los cálculos de protección.
4.2 Pruebas de aceptación finales
Una vez completada la instalación y soldadura, es obligatorio realizar pruebas físicas y de radiación exhaustivas.
Prueba de fugas del espectrómetro de masas de helio (para sistemas de tomografía computarizada de vacío)
Para sistemas de tomografía computarizada (TC) de alta gama, donde la carcasa también funciona como la cámara de vacío:
-
Sellar todas las conexiones, cargar con helio y escanear todas las soldaduras utilizando un espectrómetro de masas de helio.
-
PropósitoVerifique que la carcasa de acero inoxidable esté libre de fugas por pequeños agujeros. Principalmente para asegurar la integridad del vacío, pero también para validar la densidad de la soldadura.
Inspección de planitud y aspecto superficial
-
Prueba de percusión: Golpee suavemente las superficies de la envolvente con una maza de goma.
-
Aceptable: Sonido apagado y uniforme en toda la superficie.
-
Indicación de defectos: Un sonido hueco, similar al de un tambor, indica una delaminación entre el plomo y el acero, lo que puede provocar vibraciones o un fallo a largo plazo y requiere una reparación.
-
-
Inspección visual: Verificar que las superficies exteriores estén libres de rebabas de soldadura y deformaciones, y que el acabado cepillado o pulido sea uniforme.
Medición de fugas de radiación (prueba principal de aceptación)
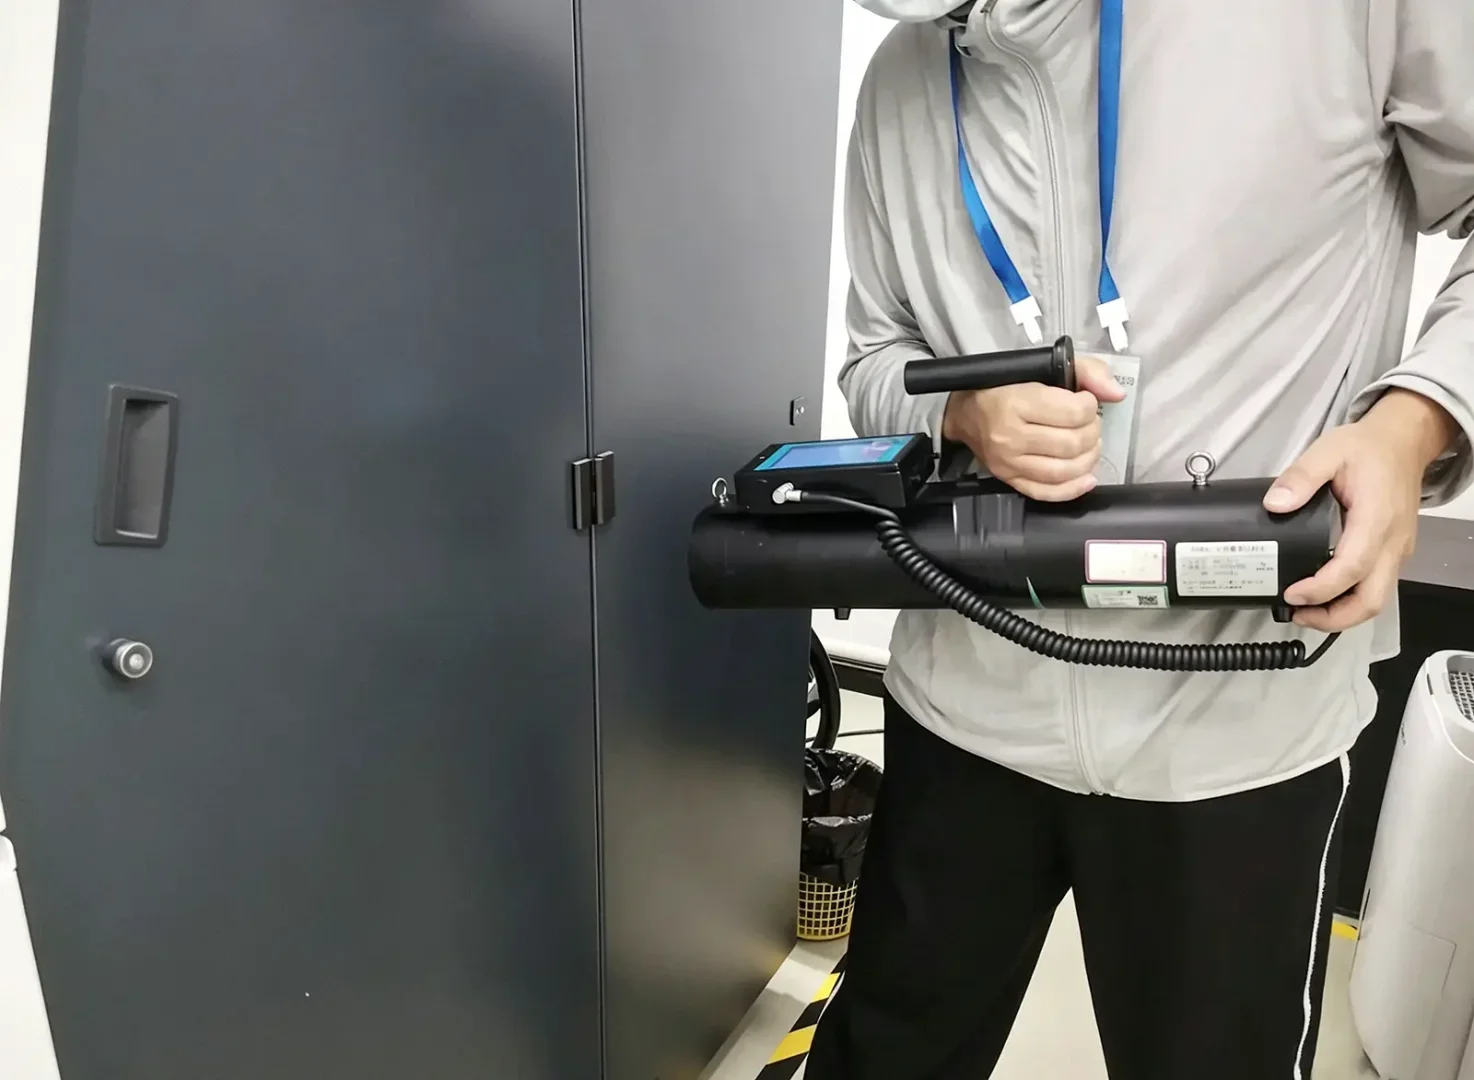
Este es el criterio final de aceptación para la entrega. Las pruebas deben utilizar medidores de radiación calibrados (de tipo cámara de ionización).
-
Condiciones de prueba
-
Utilice una prueba con una cámara vacía como el procedimiento estándar; algunos estándares también requieren un objeto de prueba representativo para tener en cuenta la radiación dispersa.
-
Utilice la fuente de rayos X con la configuración máxima de kV y mA.
-
Gire la plataforma 360 grados para cubrir todos los ángulos.
-
-
Procedimiento de medición
-
Mantenga el detector cerca de la superficie del recipiente, generalmente a una distancia de 5 o 10 cm, según lo especificado en los requisitos de la norma GBZ 130 o la norma ISO 13950.
-
Preste especial atención a las soldaduras, holguras de puertas, ventanas de observación, pasos de cables, aberturas de ventilación y orificios de montaje de ruedas.
-
-
Criterios de aceptación
-
Límite general: ≤ 1 μSv/h medido a 5 cm de la superficie de la envolvente; el artículo identifica este valor como nivel de exención utilizado en numerosas normativas nacionales.
-
Límite de exposición para el operador: ≤ 2,5 μSv/h en la posición de trabajo normal.
-
Verificación de la función de seguridad de bloqueo
Aunque esta es una función eléctrica, debe verificarse junto con el diseño mecánico de la carcasa:
-
Mecanismo de seguridad para puertas: Confirmar que la emisión de rayos X se detiene inmediatamente al abrir la puerta.
-
Botón de parada de emergencia: Confirme que se interrumpa la emisión de rayos X y se detenga todo movimiento al accionar la parada de emergencia.
-
Prueba del relé de seguridad: Simular un cortocircuito en el circuito de seguridad y verificar que el sistema entre en un estado de fallo y evite el arranque.
Pruebas de resistencia mecánica y durabilidad
-
Prueba de ciclo de la puertaRealizar cientos de ciclos de apertura y cierre en la pesada puerta revestida de plomo, y verificar si las bisagras presentan descuelgue y si las juntas están desgastadas.
-
Prueba de vibración: Simular la vibración del transporte para verificar si hay paneles internos sueltos o ruidos.
5. Principios fundamentales de calidad para un blindaje de radiación fiable
La fabricación de carcasas compactas de tomografía computarizada de alta calidad se basa en tres principios de calidad innegociables:
-
Ausencia de huecos con línea de visión directa: Todas las aberturas deben pasar la prueba de transmisión de luz, sin que haya ninguna luz directa que la atraviese.
-
Fuga de radiación dentro de los límites reglamentarios.: La medición completa de la radiación en la superficie debe cumplir con todos los estándares de seguridad nacionales e internacionales aplicables.
-
No hay separación de las capas entre el plomo y el acero.: La capa de protección debe estar completamente asegurada, sin áreas huecas o sueltas que puedan deteriorarse con el tiempo.
Para sistemas compactos, las aberturas de ventilación son el punto más común de fuga de radiación debido al conflicto entre la disipación de calor y la protección, y requieren una atención especial durante las pruebas de calidad.
Conclusión
Las envolventes compactas y fiables para TC industrial requieren una separación adecuada entre el plomo y el acero, soldadura TIG de precisión y uniones herméticas de penetración completa. Los procesos de fabricación contrastados desfasarán las soldaduras del acero respecto a las uniones del blindaje de plomo y mantendrán controles estrictos de limpieza y fragilización de los materiales, para equilibrar resistencia estructural, seguridad radiológica y tamaño compacto.