Hemos observado cientos de errores en los dibujos causados por indicaciones vagas como "acero de 1,5 mm" o "aluminio anodizado". Estas descripciones incompletas dejan detalles cruciales (grado, tratamiento térmico, dirección de la grana, recubrimiento) abiertos a interpretaciones erróneas.
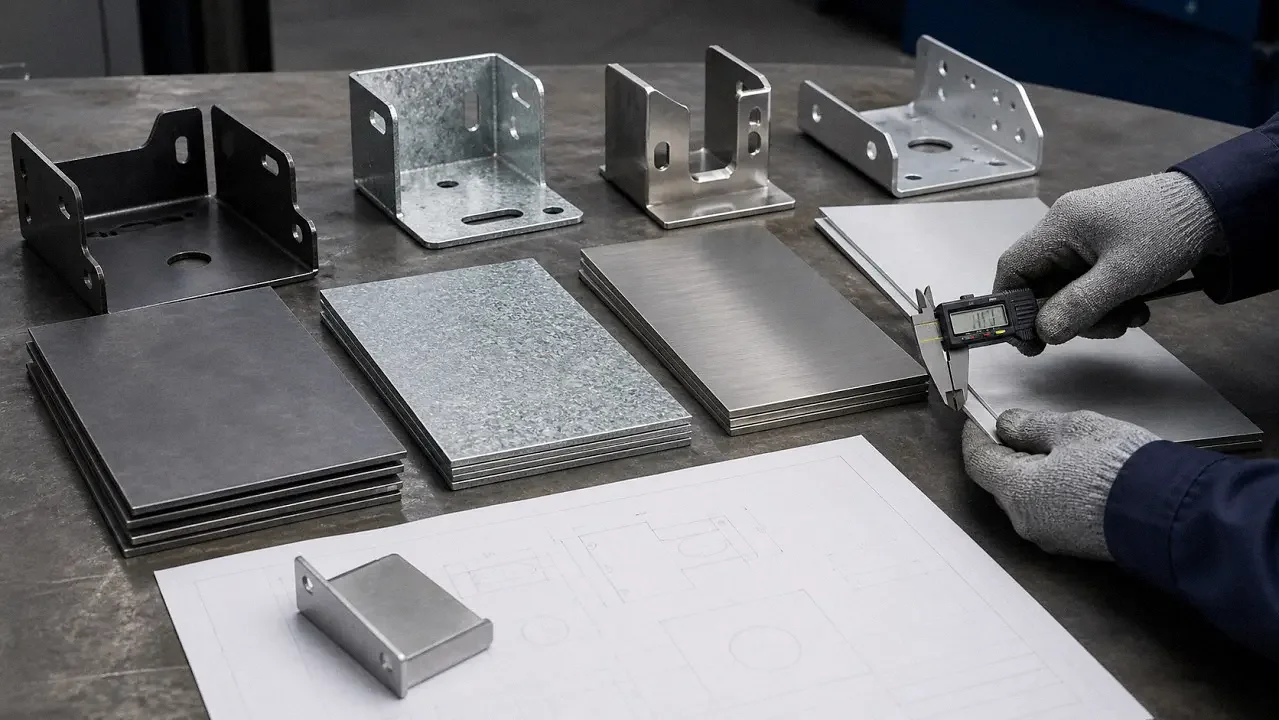
La selección de materiales comienza con la necesidad del servicio y la ruta del proceso.
1. Comience por definir los requisitos de servicio y fabricación.
Antes de comparar el acero al carbono, el acero inoxidable o el aluminio, defina todas las condiciones de funcionamiento que debe soportar el componente final. Armarios de oficina interiores y entornos costeros.cajas eléctricasPueden parecer casi idénticos, pero requieren medidas de protección contra la corrosión muy diferentes. El equipo de limpieza introduce riesgos adicionales debido a los productos de limpieza agresivos.
Las limitaciones en la fabricación no pueden ser ignoradas: los aleaciones adecuadas para el mecanizado pueden agrietarse durante el doblado de frenos con radios pequeños. El material pre-recubierto evita la oxidación durante el almacenamiento, pero requiere un manejo cuidadoso alrededor de las soldaduras y los bordes cortados. Las piezas con superficies estéticas requieren una planificación de la dirección de la fibra y una consideración de películas protectoras desde el principio.
Una especificación completa de materiales abarca seis áreas principales:
- Entorno: interior/exterior/costero/uso en lavado, temperatura de funcionamiento, exposición a productos químicos.
- Función: Capacidad de carga, rigidez, resistencia al impacto, límites de peso, transferencia térmica, blindaje contra interferencias electromagnéticas, conexión a tierra.
- Fabricación:Cortado con láser/ golpe, cantidad de dobleces, radio mínimo de doblez, estilo de soldadura, inserción de herrajes, volumen de producción
- Apariencia: Caras exteriores visibles, uniformidad de la textura, color, brillo, tolerancia aceptable a rayones.
- Acabado: Recubrimiento en polvo, pintura líquida, chapado, pasivación, acabado cepillado, anodizado, recubrimiento de conversión.
- Factores comerciales: Disponibilidad de stock, cantidad mínima de pedido, tiempo de entrega, coste total de fabricación de la pieza.
Utilice el grosor en decimales, no los números de calibre.
El tamaño de los hilos varía según la familia de metales y puede generar confusión en la compra. Por ejemplo, el acero al carbono de 18 AWG ≈ 0.0478 pulgadas, mientras que el acero inoxidable de 18 AWG ≈ 0.0500 pulgadas. Siempre indique el grosor exacto en milímetros o pulgadas decimales en los planos para evitar errores.
Tabla de comparación de densidad y peso
| Familia de materiales | Densidad aproximada | Decisión clave en el diseño |
|---|---|---|
| Acero al carbono | 0,283 lb/in³ (7,85 g/cm³) | Máxima rigidez por dólar; recubrimiento anticorrosión obligatorio. |
| Acero inoxidable 304 | 0,289 lb/in³ (8,0 g/cm³) | Casi el mismo peso que el acero dulce; resistencia a la corrosión incorporada, normas de superficie más estrictas. |
| Hoja de aluminio | 0,097 lb/in³ (2,7 g/cm³) | 1/3 del peso del acero; para reducir la rigidez, se necesitan paneles más gruesos o rieles de refuerzo. |
2. Tipos de acero al carbono: Acero laminado en frío / Recubierto con galvanizado / Recubierto con HRPO
La única palabra "acero" abarca múltiples variantes de sustrato y recubrimiento, cada una con un comportamiento único en términos de conformado, soldadura y acabado.
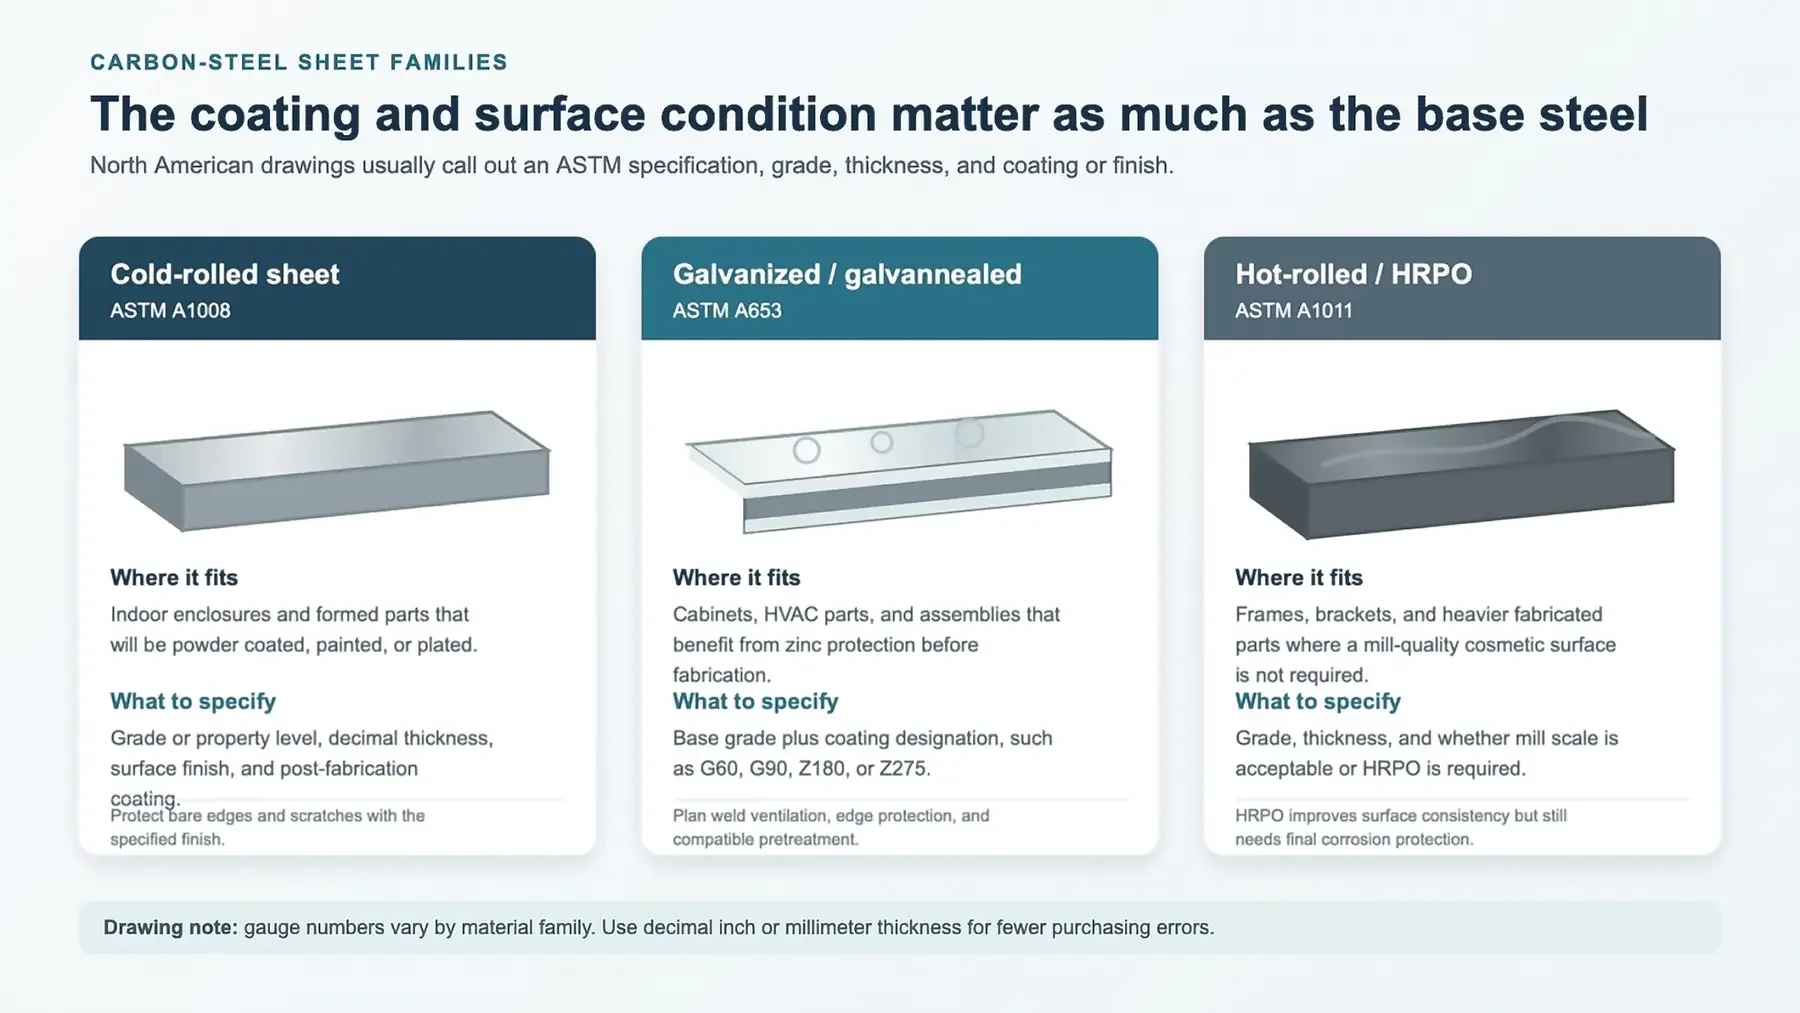
Las láminas laminadas en frío, galvanizadas y laminadas en caliente resuelven diferentes problemas de fabricación.
Acero laminado en frío según la norma ASTM A1008
El acero laminado en frío según la norma ASTM A1008 se utiliza como material de referencia para soportes, envolventes de equipos y armarios con recubrimiento en polvo. Se caracteriza por superficies lisas y tolerancias de espesor precisas, lo que permite acabados estéticos limpios y un conformado consistente y repetible.
Esta especificación incluye varios tipos de materiales distintos: Acero comercial (CS), acero para dibujo (DS), acero estructural y acero de alta resistencia y bajo contenido de aleación (HSLA). Si su diseño requiere un valor específico de resistencia a la tracción, no simplemente etiquete el material como "Acero CS Tipo A1008" en los planos. Debe indicar claramente los tipos estructurales o HSLA para evitar errores en la fabricación. El acero laminado en frío sin recubrimiento necesita una protección anticorrosiva completa aplicada a todas las zonas de soldadura, arañazos superficiales y dobladuras.
ASTM A653: Acero galvanizado / acero galvanizado y templado
La lámina de acero galvanizado por inmersión en caliente según la norma ASTM A653 está diseñada para armarios y estructuras exteriores utilizados en ambientes de alta humedad. Las marcas G60 y G90 indican el peso total del recubrimiento de zinc en ambos lados de la lámina; G90 equivale a 275 g/m² (equivalente al estándar de recubrimiento Z275).
El acero electrogalvanizado según la norma ASTM A879 proporciona una fina capa de zinc, sin "espinas", ideal para superficies pintadas de alta calidad. Las láminas de aleación de zinc-hierro galvanizado ofrecen una mejor soldabilidad que el acero galvanizado tradicional. Un detalle crucial para los planos de diseño: el término "galvanizado" por sí solo no es suficiente. Los planos deben definir el tipo de recubrimiento exacto, los procedimientos de soldadura y los requisitos de protección contra la corrosión en los bordes.
Acero ASTM A1011, laminado caliente y con tratamiento de protección contra la corrosión (HRPO)
El acero laminado en caliente según la norma ASTM A1011 es adecuado para estructuras y bases robustas, siempre y cuando la textura superficial del acero laminado en frío sea aceptable. HRPO (Hot Rolled Pickled & Oiled), que significa "laminado en caliente, desengrasado y engrasado", elimina la escama del laminado en frío y añade una fina capa de aceite protectora para el almacenamiento. Esta capa de aceite debe eliminarse por completo mediante un proceso de desengrasado antes de aplicar cualquier pintura o recubrimiento en polvo.
Un punto importante a tener en cuenta: la capacidad de conformación varía significativamente en todas las clases de resistencia según la norma ASTM A1011. El proceso HRPO solo mejora la suavidad superficial; no mejora la capacidad del material para doblarse.
3. Acero inoxidable: limitaciones de las calidades 304L, 316L y 201
La norma ASTM A240 establece las especificaciones para láminas y placas de acero inoxidable. En ensambles soldados, el acero inoxidable 304L de bajo carbono reduce la sensibilización de las soldaduras entre granos y limita la corrosión a lo largo de las costuras de soldadura. A pesar de este beneficio, el acero 304L sigue siendo vulnerable a la decoloración superficial cuando se expone a cloruros, humedad atrapada o partículas de acero al carbono incrustadas.
El acero 316L contiene molibdeno añadido, lo que proporciona una mayor resistencia a los cloruros, como la sal marina y los productos de limpieza. Aunque el acero 316L tiene un costo de material más elevado, una mala drenaje en las uniones puede eliminar sus beneficios de resistencia a la corrosión. Ningún acero de alta calidad puede compensar una mala geometría de diseño.
El acero inoxidable 201 reduce el contenido de níquel, lo que disminuye el costo del material. Sin embargo, esto implica una menor resistencia a la corrosión y un mayor endurecimiento por trabajo, lo que genera un mayor rebote durante el conformado de frenos. Este grado solo es aceptable para aplicaciones completamente secas en interiores y requiere una verificación completa del rendimiento del material antes de la producción.
Desmitificación: Las pruebas magnéticas no pueden identificar de forma fiable las diferentes calidades de acero inoxidable. El trabajo a frío provoca que el acero inoxidable austenítico desarrolle propiedades magnéticas leves. Los analizadores portátiles de XRF pueden detectar el contenido de molibdeno para distinguir entre los tipos 304 y 316, pero no pueden verificar las variantes de bajo carbono ("L"). Los informes de pruebas de materiales (MTR) son la fuente autorizada para la validación de la calidad.
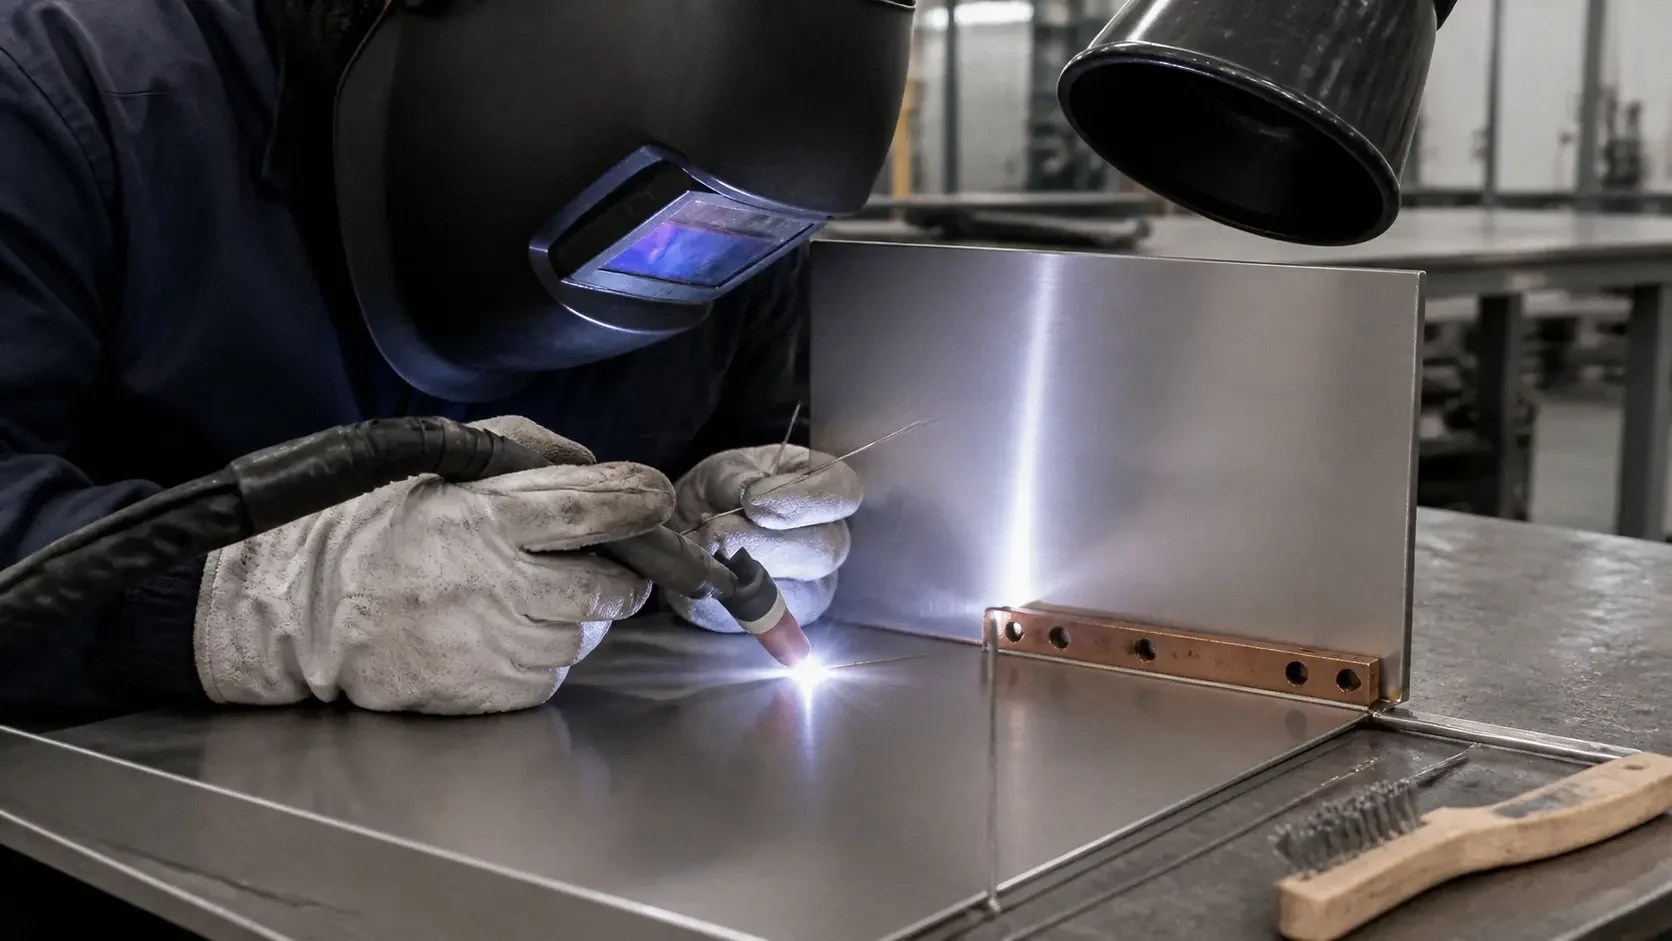
El ajuste preciso y la aplicación controlada de calor ayudan a preservar el aspecto de acero inoxidable y a minimizar la corrosión.
4. Aleaciones de aluminio: 5052-H32 frente a 6061-T6
Cualquier especificación válida de material de aluminio debe incluir tanto la calidad de la aleación como la designación de tratamiento térmico. Simplemente etiquetar un dibujo como "aluminio" no proporciona a los fabricantes una guía clara sobre cómo procesarlo. La norma ASTM B209 establece el estándar oficial para todos los productos de lámina y placas de aluminio.
5052-H32 – La mejor opción para carcasas fabricadas por fundición
El 5052-H32 ofrece una buena capacidad de conformado, soldadura y resistencia moderada a la corrosión, lo que lo convierte en ideal para armarios de equipos ligeros, envolventes protectoras y carcasas eléctricas. Presenta una resistencia a la tracción de aproximadamente 28 ksi y ofrece un rendimiento de conformado con freno tolerante para la mayoría de los espesores de carcasa estándar.
El radio mínimo de curvatura interior permitido varía según el grosor del material, la orientación de las fibras y el acabado superficial. No confíe en una regla universal de "R=t" para todas las aplicaciones de curvatura.
6061-T6 – Para componentes estructurales mecanizados
El aluminio 6061-T6 presenta una mayor resistencia a la tracción, de aproximadamente 35 ksi, lo que lo hace adecuado para placas de montaje mecanizadas, disipadores de calor y soportes estructurales. El tratamiento T6 es más propenso a la formación de grietas cuando se doblan con radios de curvatura estrechas. Además, su resistencia mecánica disminuye significativamente en las zonas afectadas por el calor de la soldadura, a menos que se realice un tratamiento térmico posterior a la soldadura.
7075-T6 – Raramente utilizado para la fabricación de láminas estándar.
El aluminio 7075-T6 ofrece una resistencia a la tracción excepcional, pero presenta una baja ductilidad y una compatibilidad limitada con las soldaduras. Este grado solo debe especificarse para componentes estructurales altamente personalizados y críticos en cuanto a peso, y no se recomienda para envolventes de frenado estándar.

Los materiales 5052-H32 y 6061-T6 a menudo se utilizan en diferentes partes de la misma ensamblaje.
5. Adaptación de las normas para todos los materiales de lámina metálica.
Flexión por aireEl rendimiento varía significativamente dependiendo del tipo de aleación, el tratamiento térmico, el grosor del material y las dimensiones de la tolva V. No se puede transferir directamente entre las diferentes aleaciones de acero al carbono, acero inoxidable y aluminio los valores de "retorno elástico", la presión necesaria en la prensa y el radio mínimo de curvatura interior.
| Material | Recomendación para el diámetro de la abertura (t = grosor del material) | Notas importantes sobre la fabricación |
|---|---|---|
| Acero laminado a baja temperatura / acero frío | 6-8 veces t | Baja elasticidad; requerimiento mínimo de fuerza para doblar en prensa. |
| Acero inoxidable 304L / 316L | 8-10 veces t | Mayor demanda de toneladas y mayor elasticidad; proteger las superficies de acabado con vetas. |
| Aluminio 5052-H32 | 6-8 veces t | Evite radios agudos en la parte superior de la punzada; doble el material en la dirección contraria a la veta para evitar que se agriete. |
| Aluminio 6061-T6 | Es necesario un gráfico específico para cada aleación. | Requiere radios de curvatura internos más grandes que los de la aleación 5052-H32 para evitar que el material se fracture. |
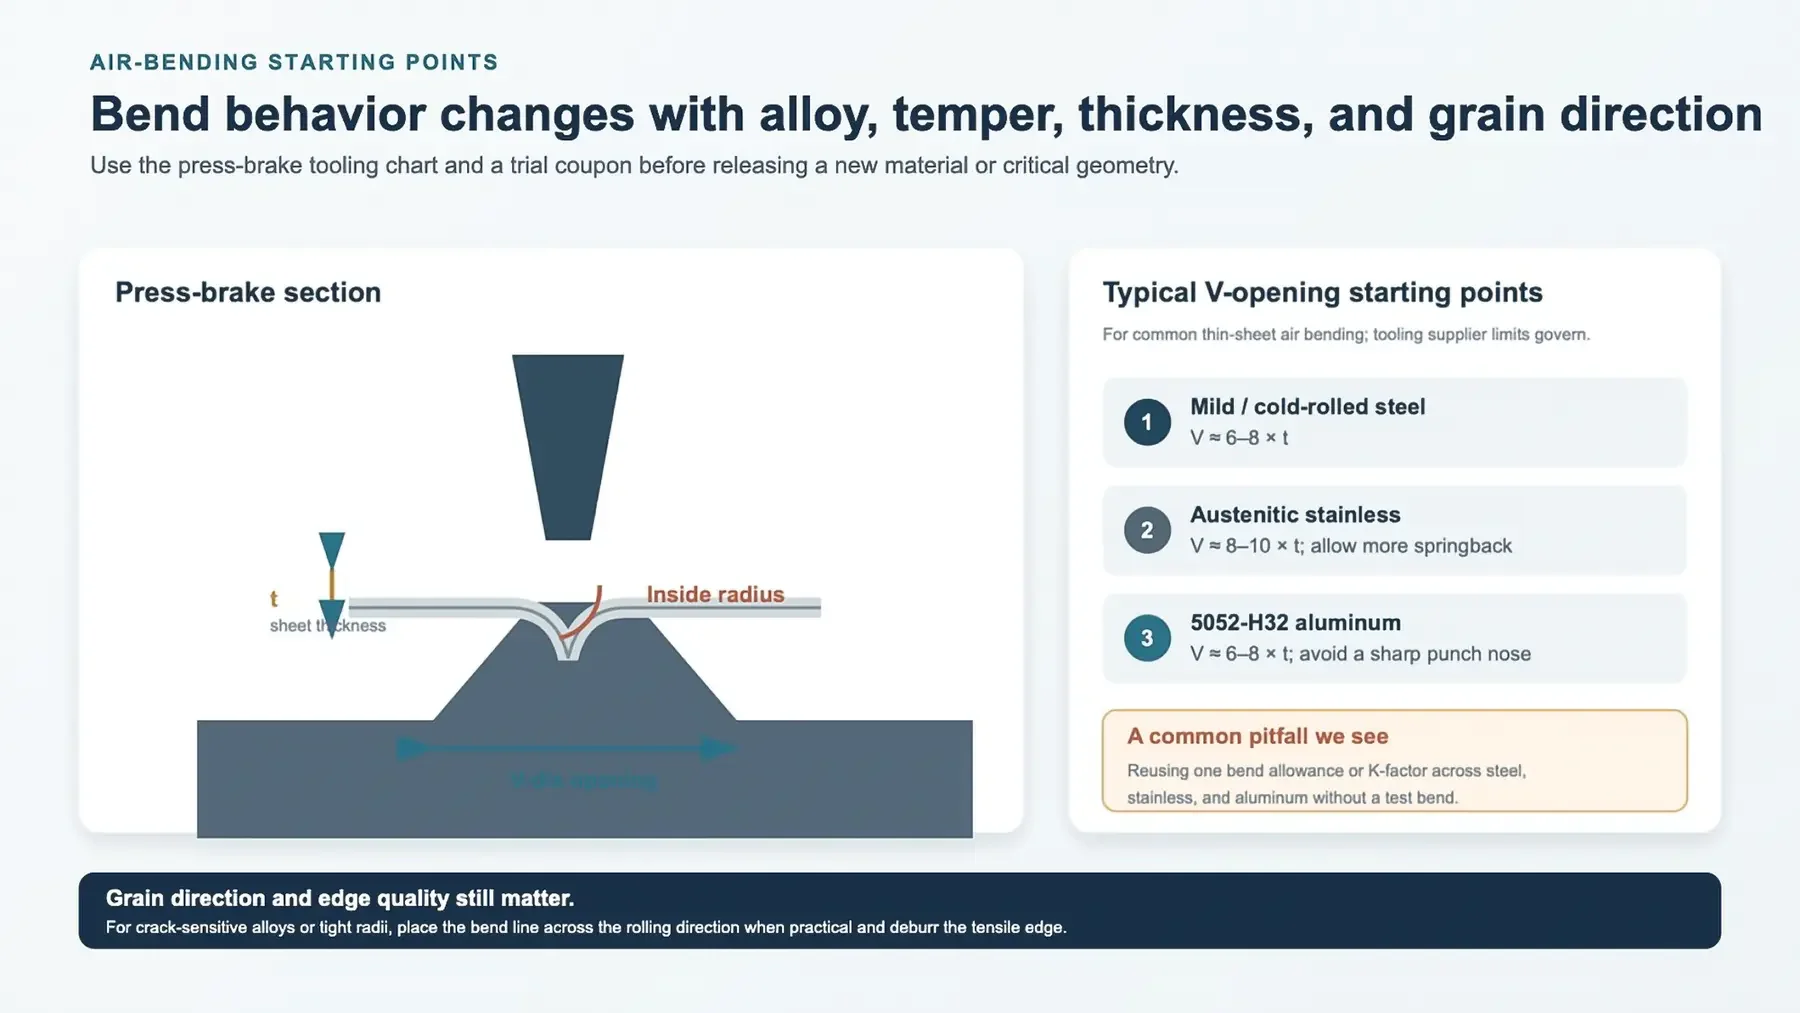
La configuración inicial y el comportamiento del material en la forma en V son el punto de partida para crear una curva en forma de "V".
Directrices esenciales para la fabricación
- Los valores de la tolerancia de la curvatura y el factor K deben calibrarse para cada tipo de material utilizando muestras de prueba físicas.
- El ancho estándar de la zona de alivio es igual al grosor nominal de la lámina. La profundidad del alivio debe extenderse más allá del punto tangente de la curva en una distancia igual al radio interior de la curva + t.
- Tolerancia típica de corte láser: ±0.005–0.010 pulgadas
- Tolerancia lineal típica para componentes fabricados: ±0.015–0.030 pulgadas
- Tolerancia angular para características dobladas: ±1°
6. ¿Cómo?Soldadura&AcabadoSelección de materiales para cambio
La calidad del material y el acabado superficial deben especificarse juntos en los planos técnicos. Los recubrimientos formulados para el acero laminado en frío a menudo presentan una adhesión deficiente y un fallo prematuro cuando se aplican al acero galvanizado o al aluminio, a menos que se modifiquen los procesos de pretratamiento superficial en consecuencia.
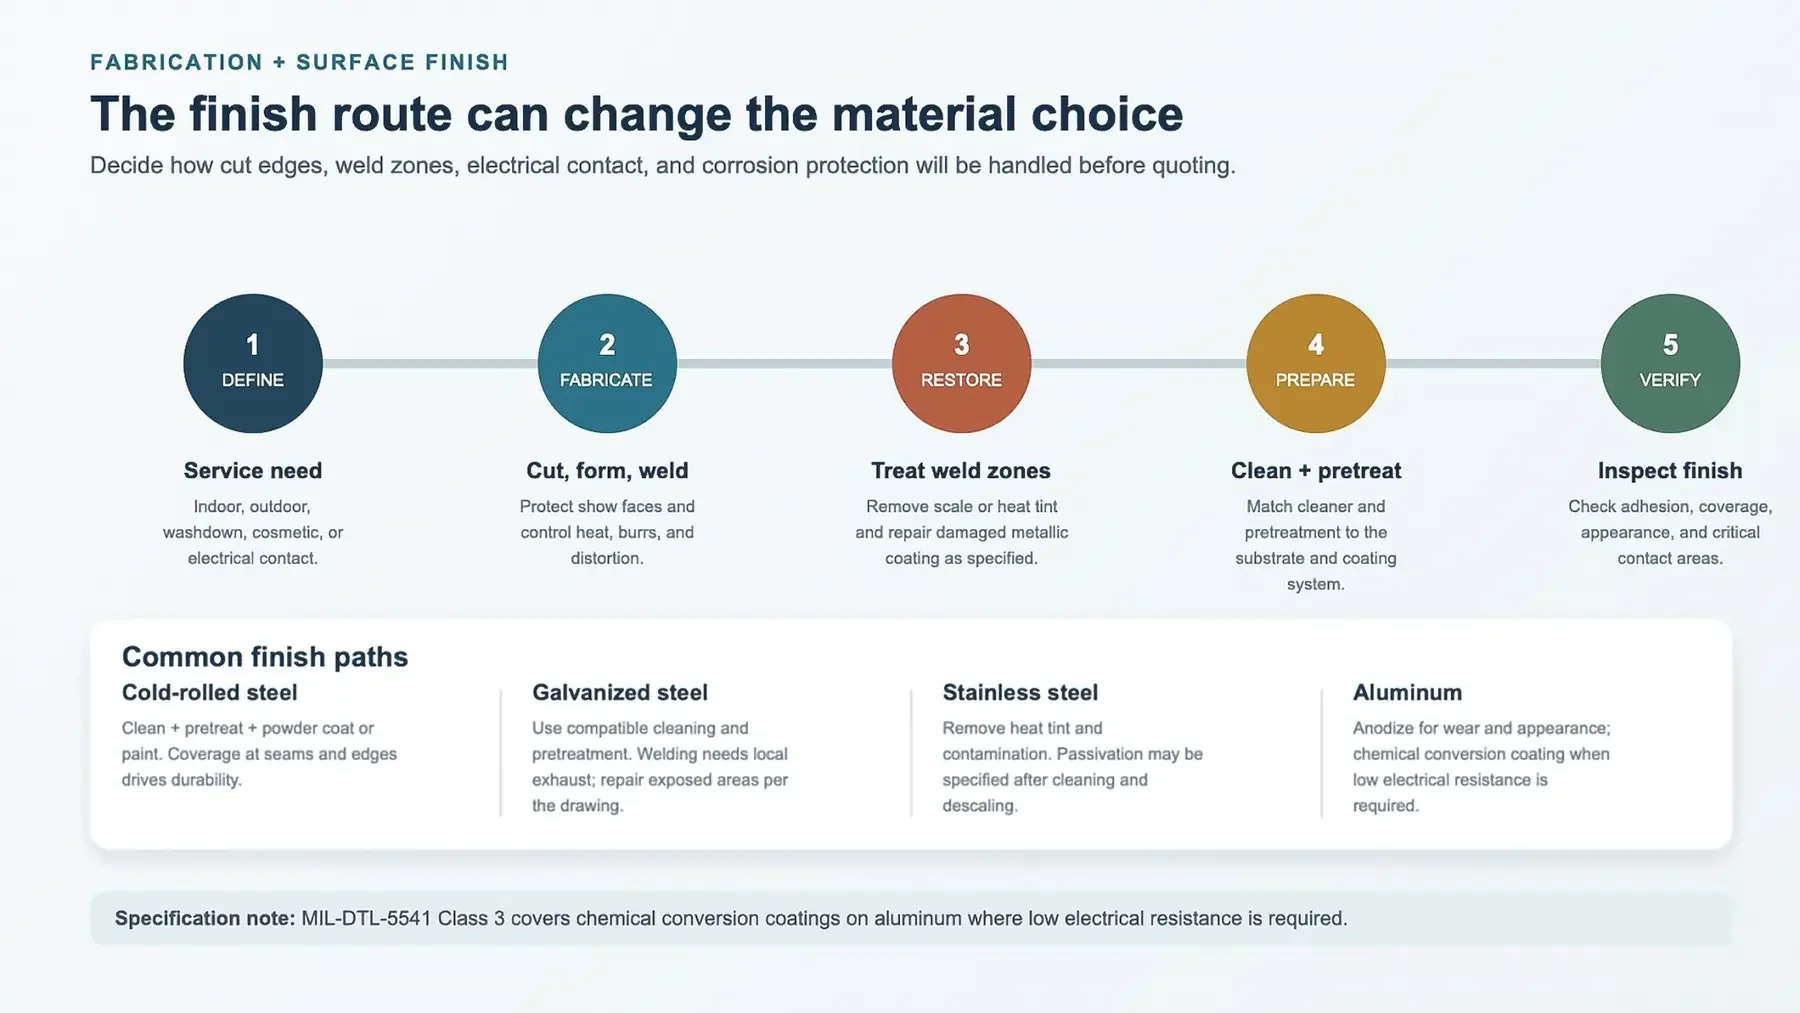
Las decisiones sobre el acabado superficial deben tomarse antes de comenzar a cortar y soldar.
- Soldadura en acero galvanizado:La soldadura genera humos peligrosos de zinc que requieren una ventilación local adecuada. Además, el vapor de zinc también puede provocar porosidad en las soldaduras. Todas las áreas soldadas deben recibir una capa de imprimación rica en zinc después de la fabricación para restaurar la protección contra la corrosión.
- Acabado en acero inoxidable:Utilice abrasivos diseñados exclusivamente para acero inoxidable para evitar la contaminación cruzada con acero al carbono. Elimine el tinte de calor de la soldadura antes del tratamiento de passivación, de acuerdo con las normas ASTM A380 y ASTM A967.
- Acabado en aluminio:El anodizado forma una capa de óxido que es eléctricamente aislante. Indique el recubrimiento de conversión química si las superficies requieren conductividad eléctrica para la conexión a tierra o la protección contra interferencias electromagnéticas (EMI).
- Especificación de referencia para el recubrimiento en polvo:Grosor estándar de la película seca: 2–4 mil (50–100 μm). Ajustar las tolerancias de diseño para los orificios roscados y los ranuras estrechas, teniendo en cuenta el engrosamiento del recubrimiento.
7. Escenarios de selección de materiales en el mundo real
Escenario 1: Opción económicaPanel de control interior
Acero laminado en frío ASTM A1008 de calibre 16/18, con recubrimiento en polvo certificado, ofrece el menor costo total de materiales para aplicaciones interiores secas. En caso de que se espere condensación interna, es recomendable utilizar láminas ASTM A653 galvanizadas. El acero inoxidable o el aluminio rara vez ofrecen un buen rendimiento en términos de costo, a menos que se requieran lavados frecuentes y agresivos o una reducción estricta de peso.
Escenario 2: Carcasa ligera para electrónica de uso exterior
Ensamblaje de materiales: carcasa de 0.063 pulgadas formada mediante estampado, fabricada en aluminio 5052-H32, combinada con un disipador de calor de aluminio 6061-T6 mecanizado. Aplicar un recubrimiento de conversión química para mejorar la resistencia a la corrosión y asegurar una conexión eléctrica fiable. Cuando los elementos de fijación de acero inoxidable entran en contacto con el aluminio en ambientes exteriores húmedos, instalar juntas aislantes para prevenir la corrosión galvánica.
8. Lista de verificación para la inspección de la recepción de materiales entrantes
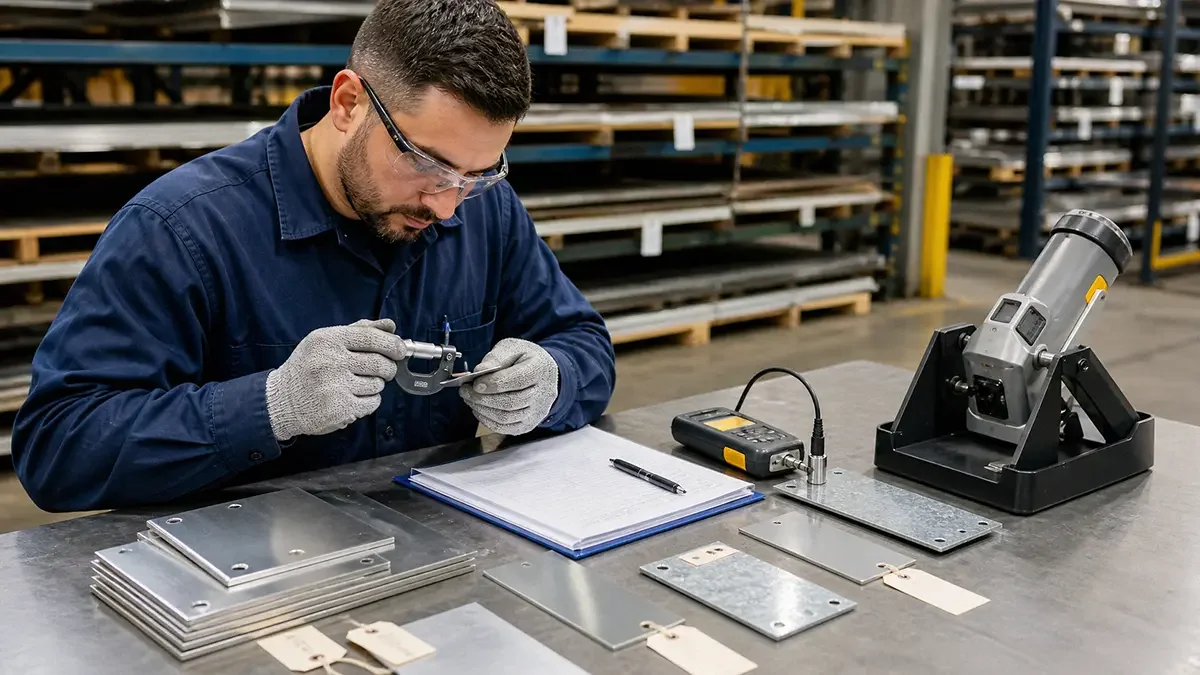
La inspección de entrada cierra la brecha entre la nota de materiales y el documento físico en el suelo.
| Requisito | Método de inspección | ¿Por qué es importante? |
|---|---|---|
| Aleación y grado | Informe de pruebas de materiales (MTR); Análisis por espectroscopía de rayos X (XRF) cuando se especifique. | Evita el uso de metales de calidad inferior que pueden provocar la oxidación o el fallo. |
| Grosor de la lámina | Mida múltiples puntos por cada hoja utilizando un micrómetro. | Establece los radios de curvatura, la precisión de montaje y las dimensiones finales de las piezas. |
| Peso de la capa | Medidor de espesor de recubrimiento de zinc / película seca | Las recabizaciones galvanizadas G60 y G90 ofrecen diferentes niveles de resistencia a la corrosión y no se pueden sustituir entre sí. |
| Condiciones climáticas | Referencia cruzada de la orden de compra + MTR | El aluminio T6 se comporta de manera muy diferente en comparación con el aluminio T4 o H32. |
| Textura cosmética | Comparar con una muestra física aprobada. | La orientación desigual de las partículas crea una apariencia de superficie cepillada irregular y aumenta el riesgo de grietas por flexión. |
Preguntas frecuentes: Selección de materiales para láminas de metal
Resumen final
SelecciónMateriales de lámina de metalNo se trata simplemente de una clasificación basada en la "fuerza" o el "precio" de los diferentes aleaciones. Una especificación de materiales fiable tiene en cuenta el entorno de uso, el rendimiento en la fabricación, las características de soldadura, el acabado superficial y el coste total de producción.
Siempre documentar el grado de aleación y el tratamiento térmico, el grosor en decimales, las especificaciones del recubrimiento, los requisitos de grano superficial y los criterios de aceptación en los planos de ingeniería. Realizar pruebas con muestras de nuevas combinaciones de materiales antes de la producción completa para evitar costosas modificaciones.