Las manchas marrones en una nueva carcasa de acero inoxidable no significan automáticamente que se haya suministrado el material incorrecto. A veces, el tipo de acero es parte del problema; con mayor frecuencia, la ubicación de las manchas indica la presencia de residuos de cloruro, hierro libre, una grieta estrecha o una soldadura incompleta.
Aquí se explica cómo diferenciamos los problemas estéticos relacionados con el acabado de los materiales de la verdadera corrosión, y cómo definimos los requisitos de materiales y acabados antes de que una pieza llegue a la línea de producción.
1. ¿Por qué el acero inoxidable 304 cepillado aún puede oxidarse?
El tipo 304 es un acero inoxidable austenítico, clasificado como UNS S30400 según la norma ASTM A240. Su composición especificada incluye:18,0-20,0% de cromo y 8,0-10,5% de níquelEl cromo es un componente clave en la historia de la corrosión: en una superficie limpia expuesta al aire o a otro ambiente con oxígeno, la aleación forma una película pasiva muy delgada, rica en cromo.
Esa película no es una capa superficial, y una rayadura visible no crea un conteo regresivo fijo antes de que la parte se oxide. Una superficie de acero inoxidable limpia puede repassivarse por sí misma. El problema práctico es lo que queda en o alrededor de esa superficie: partículas de acero-carbono incrustadas, óxido de soldadura, depósitos de cloruro, residuos de lijado o una grieta que permanece húmeda. Estas condiciones pueden impedir que la superficie mantenga la resistencia a la corrosión esperada para ese tipo de acero.
Entonces, ¿el acero inoxidable 304 cepillado puede oxidarse? Sí. Es resistente a la corrosión, pero no es a prueba de corrosión. Sin embargo, el simple acto de cepillar rara vez proporciona un diagnóstico completo.

Lo que la mancha podría estar intentando comunicarte.
La apariencia proporciona pistas útiles, pero no identifica el mecanismo por sí solo. En nuestra experiencia, es más útil determinar dónde comienza la mancha que debatir sobre el tipo de aleación a partir de una fotografía.
|
Observación |
Posibles contribuyentes |
Próxima revisión útil |
|
Pequeñas manchas marrones después de la fabricación o el envío. |
Hierro, polvo de acero, embalaje húmedo o manipulación contaminada, sin costo adicional. |
Limpiar un área de prueba, inspeccionar en busca de defectos y, si es necesario, realizar una prueba de detección de impurezas de hierro de acuerdo con los términos acordados. |
|
Manchas o decoloración cerca de una soldadura. |
Coloración por calor, eliminación incompleta de la escala, o una zona afectada por el calor sin limpiar. |
Revisar la limpieza de las soldaduras y examinar la superficie debajo de la zona afectada. |
|
Ataque en una junta, costura o unión por solapamiento. |
Retención de humedad y concentración de cloruros en una grieta. |
Si es posible, abra la unión y revise el sistema de drenaje, el sellado y la química del producto de limpieza. |
|
Cambio de color debajo de la película protectora. |
Humedad atrapada, residuos o película adhesiva que permanecen demasiado tiempo. |
Elimine los residuos con un limpiador compatible; verifique que el metal base no presente corrosión. |
2. ¿Qué cambios produce un acabado cepillado, y qué no?
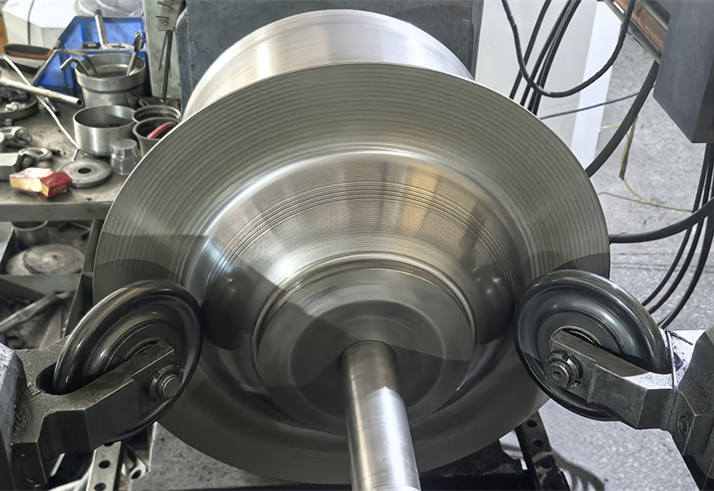
Un acabado cepillado es un acabado abrasivo direccional. La norma ASTM A480 describe el número 4 como una superficie texturizada lineal que puede obtenerse mediante pulido o laminación mecánica. Las directrices de la industria suelen asociarlo con un abrasivo de 120-150 micras, aunque los proveedores pueden utilizar diferentes secuencias de cintas para lograr un aspecto similar. Por lo tanto, dos láminas vendidas como "número 4" pueden diferir en el ancho de la textura, la reflectividad, el color y la rugosidad.
World Stainless señala que el acabado estándar para el número 4 puede tener, en general, una rugosidad promedio de hasta aproximadamente.Resolución de 0,6 µmSin embargo, se considera ese valor como una guía, no como un límite universal. Si la rugosidad afecta la limpieza, el sellado o la apariencia, indique el límite y la dirección de medición en el dibujo, en lugar de basarse únicamente en el nombre del acabado.
El cepillado crea surcos direccionales que suavizan los reflejos y facilitan la mezcla de pequeñas imperfecciones. Un acabado rugoso o desigual también puede retener más residuos. El mayor riesgo en un acabado aplicado en una tienda es la contaminación: una banda de lijado, una rueda, una mesa o un cepillo que hayan entrado en contacto con acero al carbono pueden transferir hierro a la superficie de acero inoxidable.
La consistencia del grano es un requisito de fabricación.
En una estructura, paneles adyacentes con vetas que se orientan en diferentes direcciones pueden parecer desajustados, incluso cuando el material y el acabado son idénticos. Además, las vetas se vuelven difíciles de combinar en las soldaduras y en las esquinas formadas. Una de las principales dificultades que observamos es una orden de compra que simplemente indica "acero inoxidable pulido", dejando abierta la interpretación sobre la superficie visible, la dirección de las vetas, el lado protegido y la integración de las soldaduras.
Para láminas preacabadas, una película protectora removible puede reducir las marcas de manipulación durante el corte y el conformado por láser. Sin embargo, la película requiere un punto de remoción controlado: retirarla demasiado pronto puede provocar rayones, mientras que dejarla adherida durante la soldadura o un almacenamiento prolongado al aire libre puede generar problemas de adhesión y humedad. Cuando se suelda una superficie estética, planifique la secuencia de ensamblaje antes de la fabricación; una modificación agresiva puede redondear los bordes, adelgazar una zona específica y crear una zona que refleje la luz de manera diferente a la lámina original.
3. ¿Dónde suele comenzar la corrosión en las piezas de chapa fabricadas?
Cuando una pieza fabricada de acero inoxidable 304 presenta manchas de óxido, normalmente analizamos el entorno, la geometría y el historial de fabricación en conjunto. Cuatro aspectos merecen especial atención.
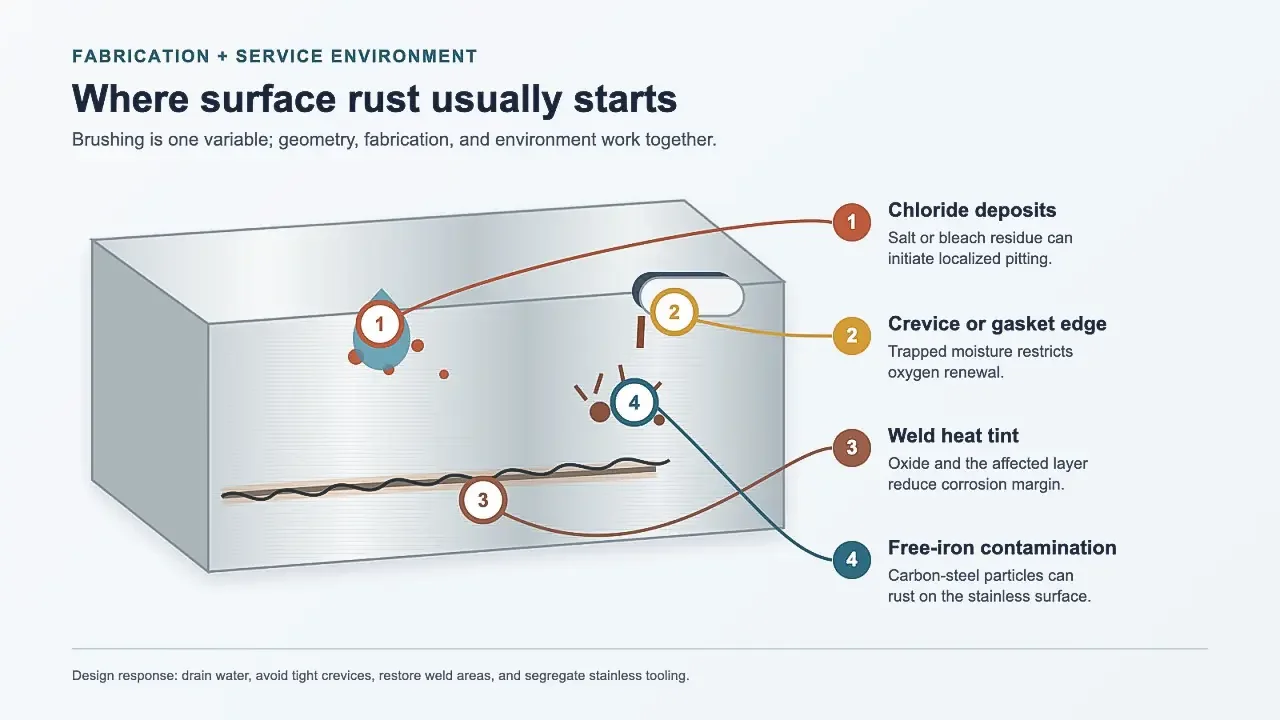
Cloruros y humedad retenida
El acero inoxidable tipo 304 funciona bien en muchas aplicaciones secas en interiores y en ambientes ligeramente corrosivos, pero los cloruros reducen su resistencia a la corrosión por picaduras y en grietas. Los sales costeras, los residuos de anticongelante, la salmuera y los limpiadores que contienen cloruros pueden volverse más agresivos a medida que el agua se evapora. Los bordes horizontales, las costuras sin sellar, los bordes de las juntas y los fondos mal drenados permiten que estos residuos se concentren.
El agua no es automáticamente una condición de fallo. La combinación del nivel de cloruro, la temperatura, el tiempo de contacto, el acceso al oxígeno, el acabado y la geometría son factores importantes. Inclinar una superficie, añadir una vía de drenaje o eliminar un ajuste apretado pueden ser tan importantes como cambiar el tipo de aleación.
Soldadurael color y la capa inferior
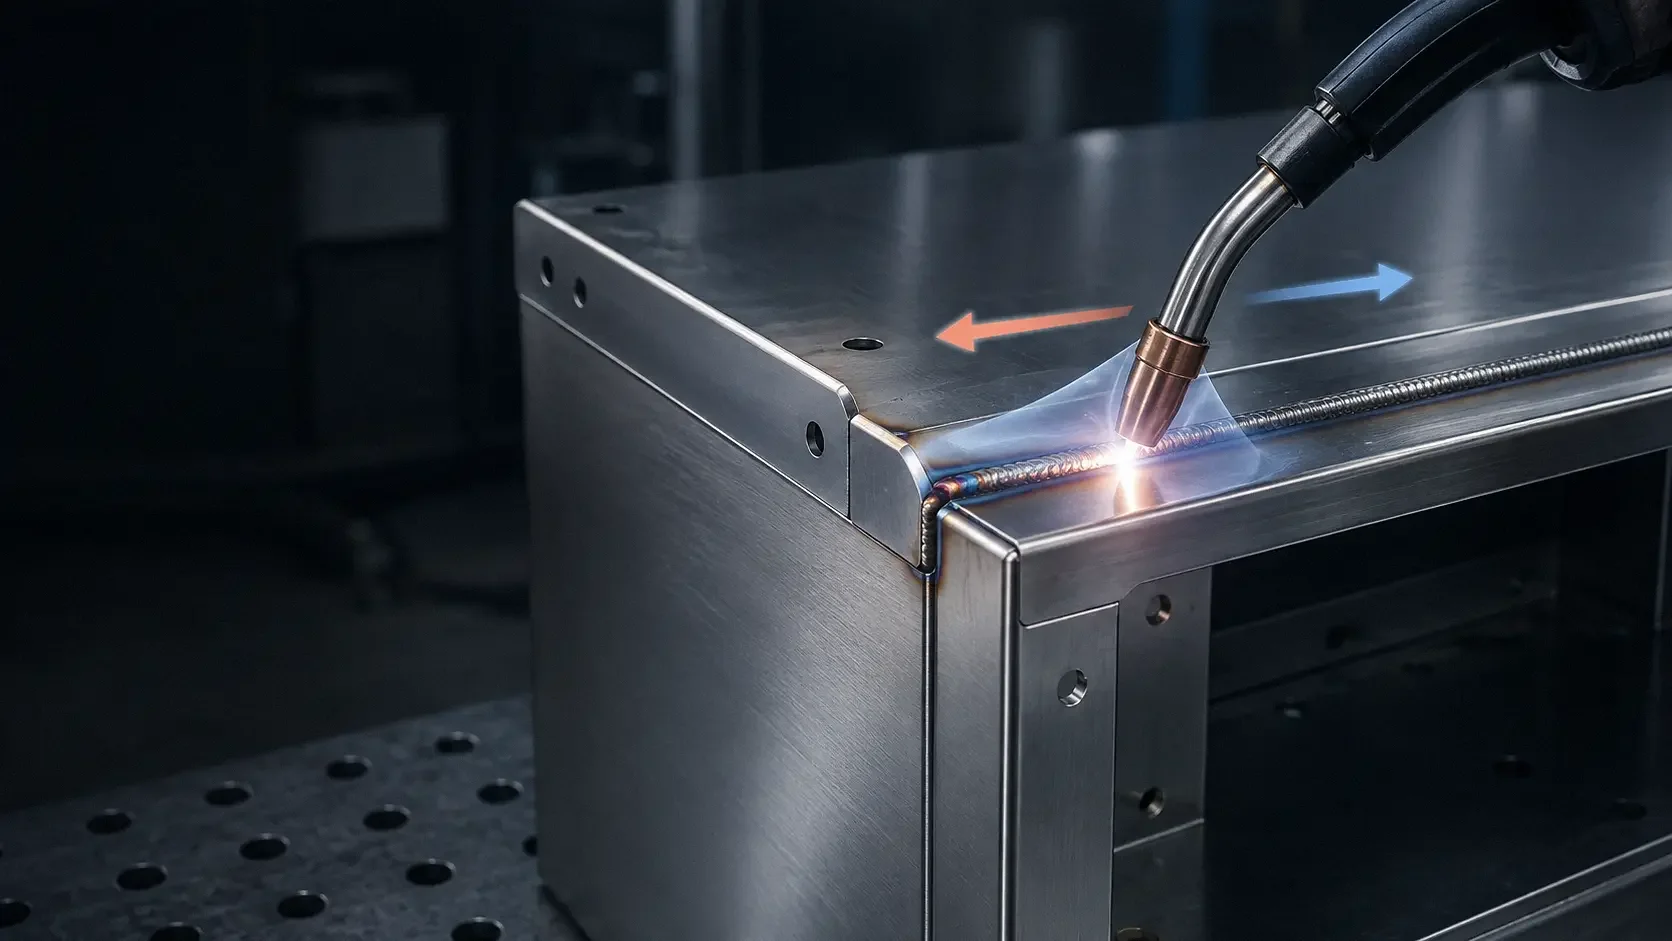
La capa de óxido coloreada junto a una soldadura de acero inoxidable es más que un problema estético. La soldadura puede dejar una capa de óxido y una capa de cromo agotado debajo, lo que reduce la resistencia a la corrosión local. El decapado controlado o la limpieza electroquímica pueden eliminar la superficie afectada. El pulido mecánico puede ser adecuado en un panel estético, pero el abrasivo debe estar específicamente diseñado para el acero inoxidable y la superficie final debe coincidir con la textura circundante. La pasivación química por sí sola no es un sustituto para eliminar el tinte o la capa de óxido excesivos.
Hierro gratuito de la tienda
El polvo y las partículas de acero al carbono pueden provenir de áreas de molienda compartidas, como rodillos, carros, abrazaderas, cepillos de alambre o lana de acero. Estas partículas se oxidan en un ambiente húmedo y pueden crear manchas anaranjadas en una superficie de acero inoxidable 304 que de otro modo estaría en buen estado. Separar las herramientas, utilizar mesas de trabajo envolventes, emplear materiales de limpieza, utilizar abrasivos específicos para acero inoxidable y controlar el polvo generado durante la molienda son formas sencillas de reducir el riesgo.
4. ¿Cómo especificar un acabado cepillado en el dibujo?
La especificación final debe redactarse de manera que el comprador, el proveedor de láminas, el fabricante y el inspector estén buscando el mismo resultado. "Acero inoxidable 304, pulido" deja demasiadas variables abiertas.
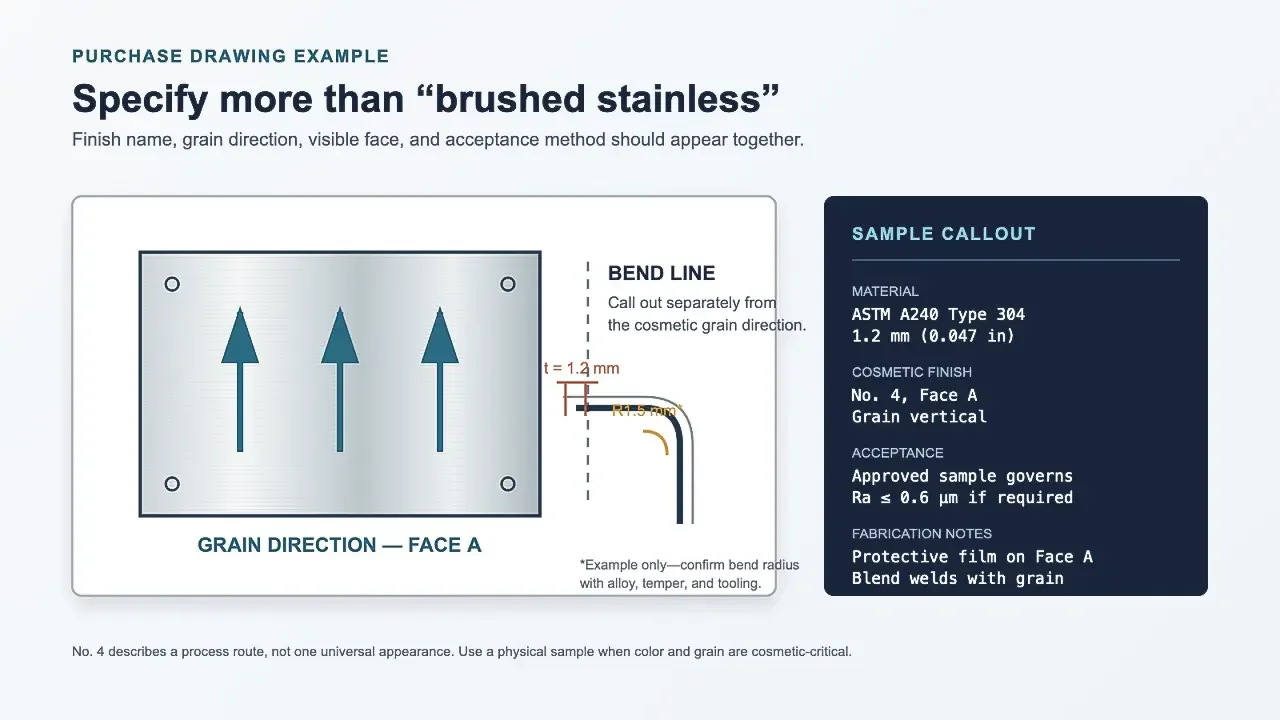
Una receta sencilla y práctica.
|
Ejemplo de anotación en un dibujo: ajustar según la pieza real. MATERIAL: ASTM A240, tipo 304/304L, 1,2 mm (0,047 pulgadas) ACABADO COSMÉTICO: ASTM A480, grado 4 en la cara A; grano vertical APROBACIÓN: El acabado aprobado es el que se aplica; la rugosidad (Ra) debe ser ≤ 0.6 µm, únicamente si es un requisito funcional. FABRICACIÓN: Proteger la cara A; integrar las soldaduras visibles con el grano especificado; no utilizar herramientas de acero al carbono. |
La identificación también debe indicar qué superficies son cosméticas, si las costuras de soldadura pueden ser visibles, el estándar de arañazos aceptable, y cuándo se desprende la película protectora. Para trabajos donde la apariencia es crucial, una muestra física firmada es más fiable que un número de grano, ya que la condición de la banda, la presión, la velocidad de alimentación, la fuente del material y la iluminación influyen en el resultado.
Para las estructuras y paneles de equipos, los espesores de inicio comunes incluyen:0.036, 0.048 y 0.060 (aproximadamente 0.9, 1.2 y 1.5 mm)Las designaciones de calibre pueden variar según el tipo de metal y el proveedor, por lo que el grosor decimal es el requisito de compra más claro. Para láminas de acero inoxidable 304 sin templar, un radio de curvatura interior alrededor de un grosor de material suele ser un punto de partida viable, pero el temple, el grosor, la dirección de la laminación, el ángulo de curvatura, las herramientas y los requisitos estéticos pueden justificar un radio mayor. La dirección de la textura cepillada y la dirección de la laminación en la fundición no deben asumirse como iguales; especifique la textura y la orientación de la curvatura por separado.
5. Limpieza, pasivación y manipulación posterior a la fabricación
El término "pasivación" se utiliza de forma general en los documentos de compra. La norma ASTM A380 distingue la formación natural de una capa pasiva en el acero inoxidable de los tratamientos químicos utilizados para eliminar el hierro extraño o acelerar la formación de una capa pasiva limpia. La norma ASTM A967 cubre los tratamientos de pasivación con ácido nítrico, cítrico y electroquímico, e incluye varias opciones de verificación.
El orden de los pasos es importante. Un baño de pasivación química no eliminará de forma fiable la grasa, la escama de soldadura o una gruesa capa de óxido. Primero, la pieza debe estar limpia y descalcificada correctamente.
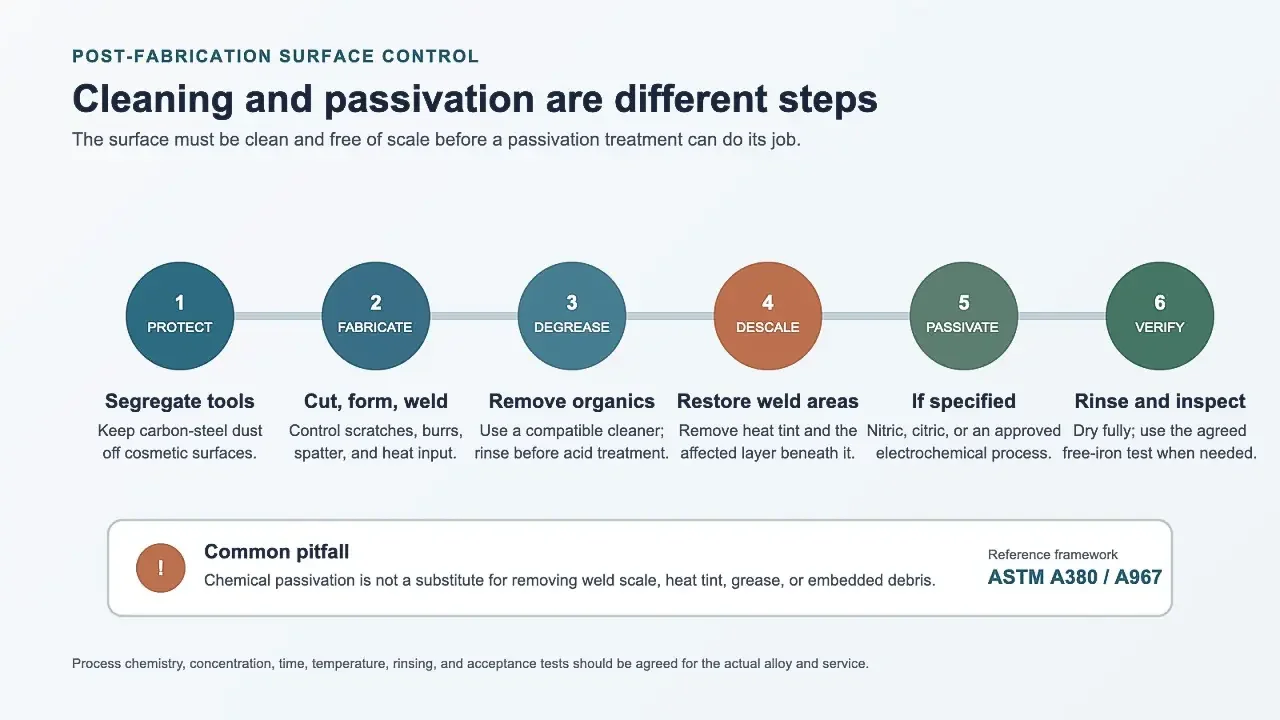
Una secuencia de pasos viable después de la fabricación.
- Proteger y aislar.Mantenga las superficies de acero inoxidable alejadas del polvo de acero al carbono, de las brochas de alambre compartidas y de los abrasivos contaminados.
- Eliminar grasa o suciedad.Elimine el aceite, la pegamento, la tinta y la suciedad del taller con un limpiador compatible con el acero inoxidable y el acabado cosmético.
- Eliminar la escama y el tinte.Utilice un proceso de encolado, electroquímico o mecánico controlado que haya sido acordado. Restaure el acabado direccional donde la apariencia es importante.
- Activar cuando se especifique.Defina el tratamiento, el requisito específico de la norma ASTM aplicable y cualquier restricción estética, en lugar de simplemente escribir "pasivación".
- Enjuagar, secar y verificar.La química residual no debe quedar en los bordes o en las partes con roscas. Seleccione una prueba de verificación adecuada para la aplicación y el tipo de aleación.
Una trampa común que observamos es la inclusión de un requisito de aceptación copiado de otra industria. Una prueba de alta humedad o salpicaduras podría ser útil para un proyecto y innecesaria para otro. El dibujo o la especificación de compra deben relacionar la prueba con el riesgo real: hierro libre, residuos del proceso o rendimiento contra la corrosión, y no simplemente incluir todas las pruebas disponibles.
Limpieza después de la instalación
Para el mantenimiento regular, comience con un detergente suave y agua limpia, limpie en la dirección de las vetas, enjuague y seque. Evite el uso de lana de acero al carbono y cepillos. El ácido clorhídrico y el blanqueador con cloro son especialmente problemáticos para el acero inoxidable 304. Si un procedimiento de la instalación requiere un desinfectante a base de cloro, el propietario debe definir la química, la dilución, el tiempo de contacto, el enjuague y la compatibilidad con los materiales; "limpiar con blanqueador" no es una especificación de equipo suficiente.
6. Elegir entre el acero inoxidable 304 y 316, sin especificar demasiado
El acero 316L añade aproximadamente un 2,0-3,0% de molibdeno y, en general, ofrece una mayor resistencia a la corrosión por picaduras y corrosión en fisuras en comparación con el 304. Además, tiene un costo de material más elevado y no compensa la presencia de fisuras sin sellar, residuos de limpieza o contaminación con acero al carbono. La elección del grado debe basarse en el entorno de exposición.
|
Condiciones de servicio |
Un punto de partida razonable. |
¿Qué aspectos aún requieren atención? |
|
Espacio interior seco; rutina de limpieza neutra. |
304/304L; Número 4 en las caras visibles, 2B cuando la apariencia no es relevante. |
Dirección de la veta, protección durante el manejo y separación del material de trabajo de acero al carbono. |
|
Limpieza ocasional; bajo contenido de cloruro; superficies que se limpian y se secan. |
El acero 304/304L podría ser adecuado después de una revisión de la química y la geometría. |
Limpieza de soldadura, calidad del enjuague, áreas difíciles de alcanzar y concentración del producto de limpieza. |
|
Aire costero, sal para descongelar, agua salada o lejía con cloruro que se repite. |
El acero 316L generalmente ofrece un margen de cloruro mayor. |
El acabado, el drenaje, los elementos de fijación, el tratamiento de soldadura y el mantenimiento siguen siendo importantes. |
|
Servicio o aspecto de cloruro cálido y estancado, o elementos exteriores que requieren un cuidado especial. |
Evaluación específica de la calidad y la resistencia a la corrosión según la aplicación. |
Un cupón de prueba o un historial de servicios documentado pueden ser más útiles que una regla genérica. |
Dos opciones prácticas para ajustar el presupuesto.
Carcasa de control interiorUtilice acero inoxidable 304 cepillado en la puerta y otros paneles visibles, y acero inoxidable 304 de calidad 2B para los soportes internos y los paneles ocultos. Esto mantiene el mismo tipo de acero, evitando acabados estéticos innecesarios. Si el soldadura o el mecanizado presentan riesgo de contaminación, especifique el alcance necesario de limpieza y pasivación en lugar de aplicar automáticamente el tratamiento más exhaustivo a cada pieza.
Equipos para uso costero o de limpieza. Si una construcción completamente de acero 316L excede el costo objetivo, considere utilizar el acero 316L para las partes expuestas, los componentes mojados, los detalles de drenaje y los elementos de fijación, manteniendo las estructuras internas que deben permanecer completamente secas en acero 304. Esta estrategia solo funciona cuando la carcasa realmente impide que la humedad cargada de cloruro llegue a las partes de menor calidad, y cuando la lista de materiales permanece clara. Si los límites de exposición son inciertos, un solo material de mayor calidad puede ser la opción de producción de menor riesgo.
Qué verificar antes de que se envíen las piezas
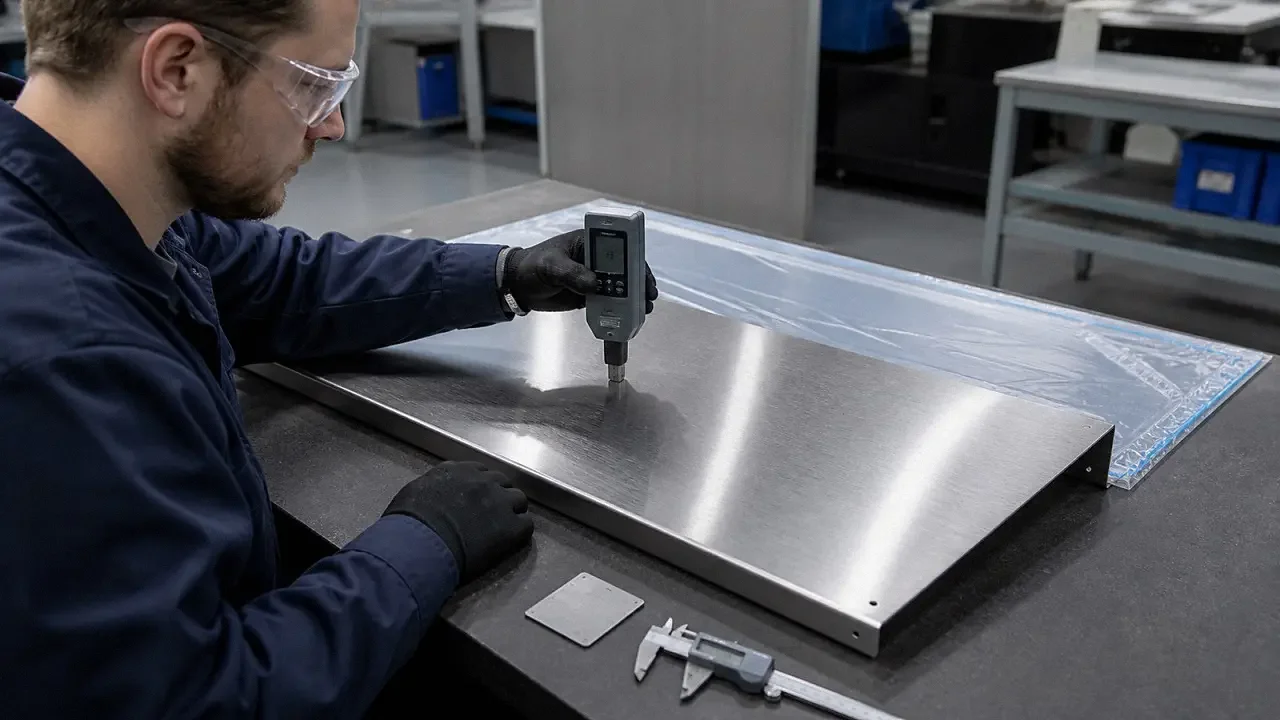
MaterialLos certificados y la trazabilidad por lotes/serie confirman la calidad solicitada. La fluorescencia de rayos X y la técnica PMI (prueba de metales mediante espectroscopia) pueden ayudar a detectar confusiones en la composición del material, ya que el acero 316 contiene molibdeno, mientras que el acero 304 no. Sin embargo, el espectrómetro portátil de rayos X no mide de forma fiable el contenido de carbono; no debe utilizarse de forma aislada para distinguir entre el acero 304 y el 304L. La inspección final debe combinar una verificación visual controlada, comparada con la muestra aprobada, con mediciones de dirección de los granos, espesor y rugosidad, siempre que se especifiquen.
7. La pregunta útil no es simplemente "¿El acero 304 se oxida?".
El acero inoxidable 304 pulido es un material adecuado para muchas carcasas, paneles y componentes de equipos metálicos utilizados en interiores. Su rendimiento depende de más que simplemente la etiqueta del material: la exposición a cloruros, el drenaje, la geometría de las uniones, la limpieza de las soldaduras, el control de la abrasión, la manipulación y la forma en que se indica el acabado en el dibujo, todo influye en el resultado.
Para un nuevo proyecto, comience por el material real y el entorno, luego seleccione la calidad y la geometría. Después, defina la cara visible, la dirección de la veta, el acabado de referencia, el tratamiento de soldadura, la protección y el método de aceptación. Este proceso proporciona al diseñador y al fabricante una base práctica para elegir el acero 304, aplicar un tratamiento superficial o pasar al acero 316L sin considerar ninguna opción como una respuesta universal.
|
Nota técnica Los valores de ejemplo presentados en este artículo son puntos de partida, y no sustituyen a una revisión específica de los materiales según la aplicación. La exposición a productos químicos, la temperatura, los requisitos de higiene, la vida útil prevista y las normativas aplicables pueden requerir un grado, acabado o plan de verificación diferente. |