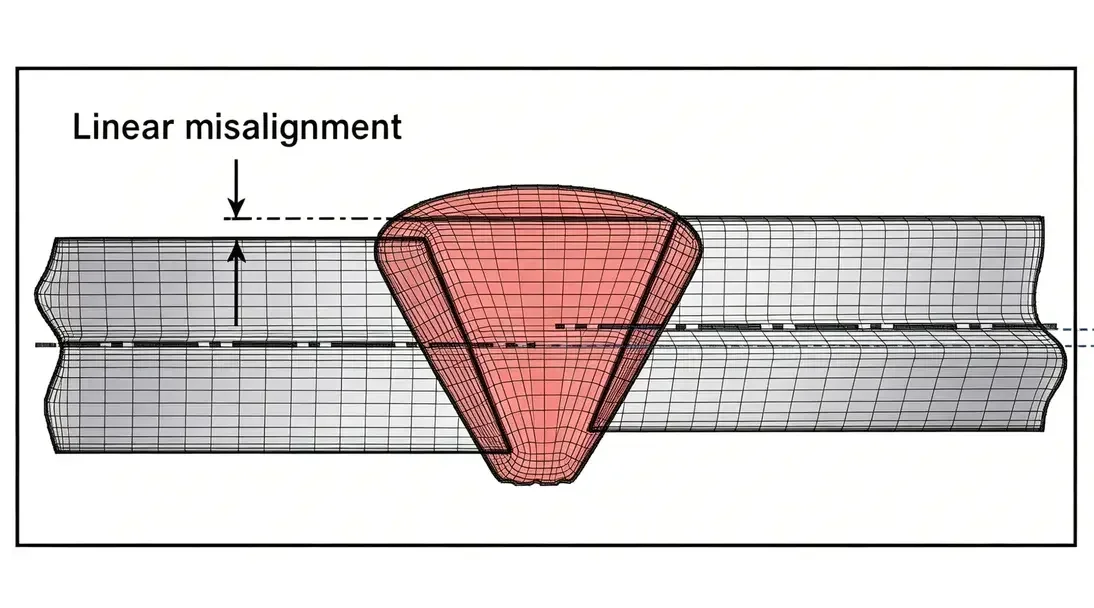
دقة الأبعاد في وصلات اللحام هي عامل أساسي يحدد الأداء الميكانيكي وعمر الخدمة للهياكل المعدنية. ومن بين العيوب الشائعة في اللحام، يمثل عدم المحاذاة – والذي يشار إليه بـ "عدم التطابق" في مصطلحات AWS/ASME، و "ارتفاع وانخفاض" في الاستخدام اليومي – عيبًا شائعًا ولكنه يصعب اكتشافه.
على الرغم من أن المشكلة قد تبدو بسيطة من الناحية الجمالية، إلا أن عدم المحاذاة يؤدي إلى تغيير كبير في توزيع الإجهاد على المفصل، ويسبب تشققًا بسبب الإجهاد، ويسرع من عملية التآكل. وهي من الأسباب الرئيسية للفشل المبكر في الخزانات تحت الضغط، وأنظمة الأنابيب الصناعية، ومشاريع الصلب الهيكلي.
يوفر هذا الدليل نظرة عامة شاملة حول عدم محاذاة اللحام، بما في ذلك تعريفه القياسي، وطرق القياس، وآليات الفشل، وحدود القبول الدولية، وضوابط الجودة الشاملة في جميع مراحل العملية. وهو مخصص كمرجع عملي لـإجراءات اللحامالتطوير، والتصنيع في الموقع، وفحص الجودة.
1. تعريف وطرق القياس القياسية للانحراف في اللحام
1.1 التعريف الأساسي
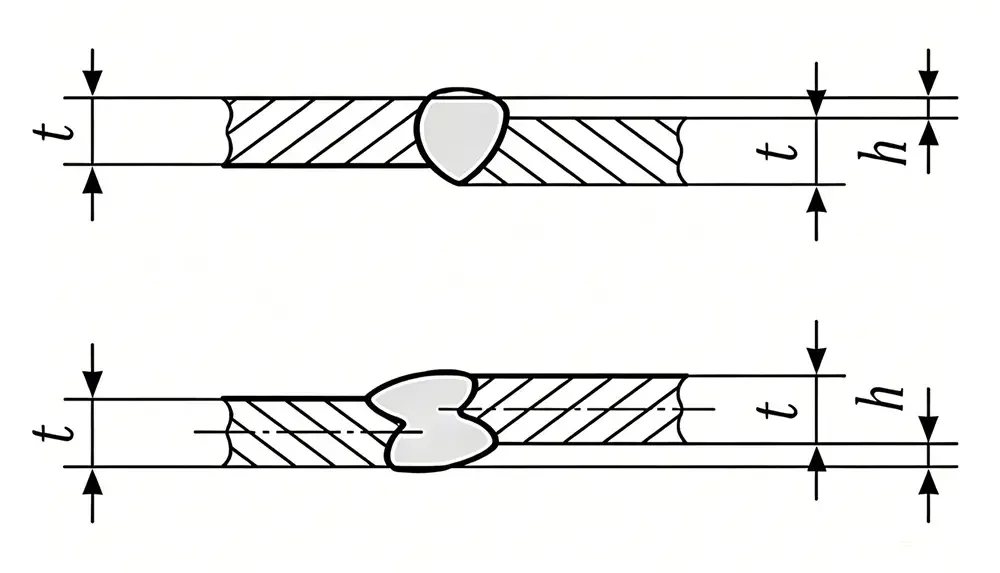
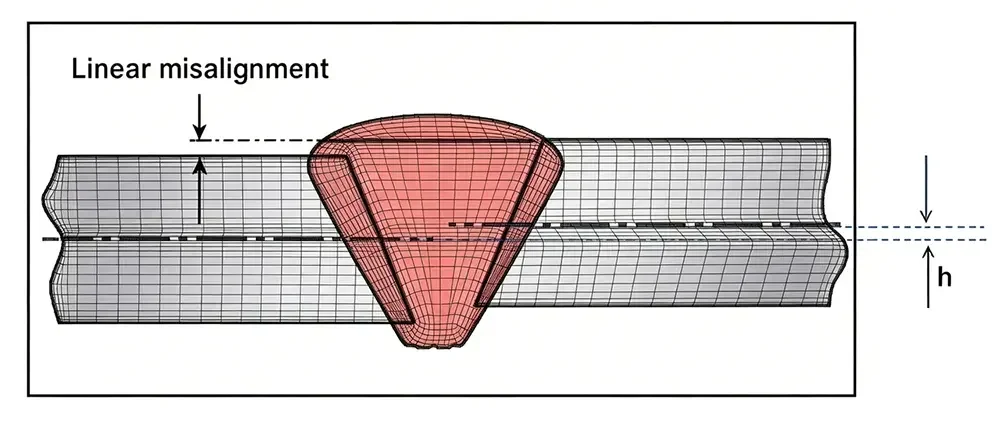
يُشير عدم محاذاة اللحام إلى الفرق في الارتفاع على طول بين سطحين من المعدن الأساسي عند مركز الوصل. يجب التمييز بين هذا و بين الفجوة في التجويف الأفقي. قيمة عدم المحاذاة هي أكبر فرق في الارتفاع بين سطحين من المعدن الأساسي على جانبي الوصل، مع استثناء تعزيز اللحام.
-
المصطلح القياسي وفقًا لمعيار ISO 6520-1:2017:عدم التوافق، رمز الخطأ 507
-
مصطلح يستخدم في أنظمة AWS/ASME: عدم التطابق
-
مصطلح شائع في ورش العمل: "هاي-لو"، وهو أحد أكثر أنواع الانحرافات الأبعاد التي يتم ملاحظتها أثناء عملية التركيب.
1.2 إجراء قياس قياسي
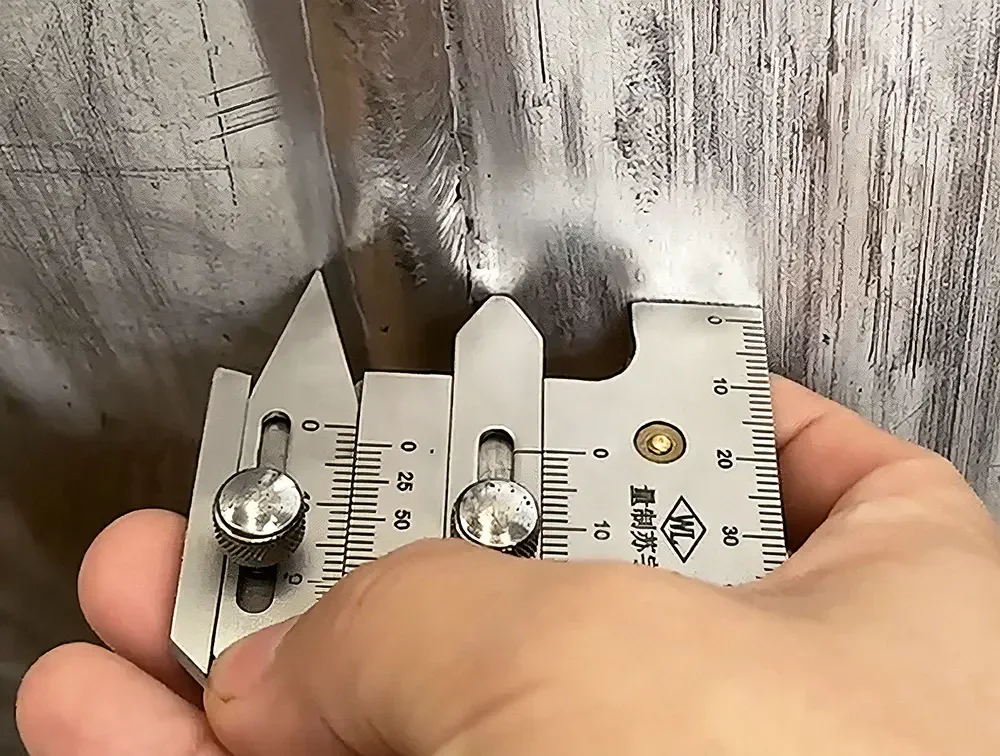
القياس الدقيق هو الأساس للتحكم في عدم المحاذاة. تتطلب أنواع المفاصل المختلفة إجراءات أخذ عينات وتشغيل موحدة:
-
محاذاة البيانات: استخدم مقياسًا خاصًا (يظهر قيمتين)، أو مِقاسًا دقيقًا (vernier caliper). اضغط على السطح المرجعي بإحكام على سطح المعدن الأعلى، ثم حرك أداة القياس لتلامس السطح السفلي برفق، وقم بقراءة القيمة. تجنب تطبيق قوة زائدة قد يؤدي إلى تشوه المعدن الأساسي وتشويه النتائج.
-
أخذ عينات عشوائية: بالنسبة لوصلات الصفائح المستوية، قم بقياس واحد كل 300-500 مم على طول الوصلة. بالنسبة لوصلات الأنابيب أو الأسطوانات الدائرية، قم بالقياس في أربعة مواقع متباعدة بالتساوي (0 درجة، 90 درجة، 180 درجة، 270 درجة). استخدم القراءة القصوى كقيمة القبول النهائية.
-
قاعدة القياس المزدوج: قم بقياس الأبعاد الأول بعد عملية اللحام المؤقت، وقبل اللحام النهائي، وذلك لتمكين إجراء التعديلات اللازمة بسرعة. ثم، قم بقياس ثانٍ بعد اللحام النهائي، وذلك لتوثيق القبول والجودة.
1.3 مفاهيم خاطئة شائعة
-
❌"إنه مجرد خطوة صغيرة ولا يؤثر على الأداء.": التشوه الهيكلي هو عيب بنيوي، وليس مشكلة في المظهر. بالنسبة للقطعة التي يبلغ سمكها 10 ملم، فإن التشوه بمقدار 1 ملم يمثل 10% من سمك القطعة، وهو ما يتجاوز الحدود المقبولة لمعظم المعايير القياسية الشائعة.
-
❌"يمكن لعملية اللحام أن تعوض عن عدم المحاذاة.": تعزيز اللحام يتكون فقط من مادة اللحام المضافة. تبقى الخط الفاصل والفجوة الهيكلية في المعدن الأصلي، وبالتالي لا يتم إزالة مصدر تركيز الإجهاد.
-
❌"الفجوة والخلل في المسار هما نفس المشكلة.": يمثل "الفجوة بين الحواف" الفتح الأفقي الموجود في الوصل، بينما يمثل "الانحراف الطولي" الفرق في الارتفاع على طول الوصل. كلاهما يمثلان عيوبًا في عملية التجميع، ولكنهما لهما أسباب مختلفة تمامًا وطرق تصحيح مختلفة.
2. كيف يؤدي عدم المحاذاة إلى تدهور أداء الوصلات الملحومة
تصميم الهياكل الملحومة يفترض توزيعًا متساويًا للإجهاد. التوقف في الهيكل الناتج عن عدم المحاذاة يعطل مسارات الحمل ويقلل من القوة الميكانيكية، وعمر الخدمة، ومقاومة التآكل.
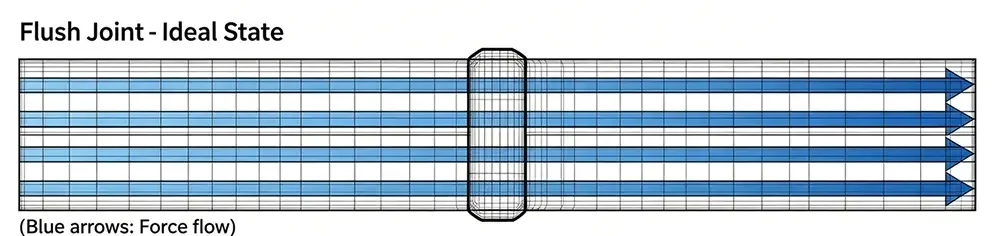
2.1 تدهور الخصائص الميكانيكية
تأثير تركيز الإجهادفي الوصل المثالي، تنتقل خطوط القوة بسلاسة. أما الخطوة الناتجة عن عدم المحاذاة، فإنها تسبب انحناءًا حادًا لخطوط القوة، مما يؤدي إلى تكوين منطقة تركز عالٍ للضغط في قاعدة الخطوة.
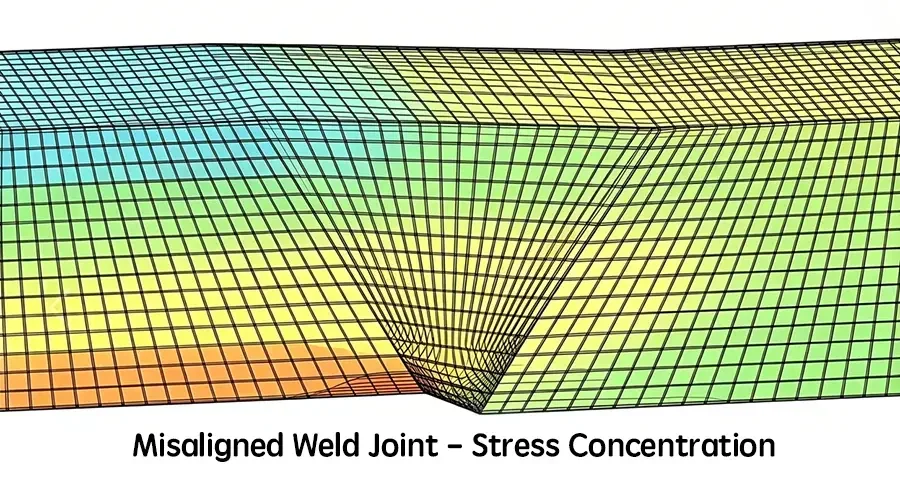
عامل تركيز الإجهاد، Kt
-
عندما يصل عدم التوافق إلى 10٪ من سمك اللوحة، فإن معامل تركيز الإجهادكتيصل إلى 1.6-1.9، مما يعني أن الإجهاد المحلي أعلى بنسبة 60-90% من القيمة التصميمية الأصلية. ويصبح هذا الجزء منطقة رئيسية لحدوث التشقق الهش وبدء التشققات.
-
عندما يصل عدم التوافق إلى 20% من سمك اللوحة،كتيزيد إلى 2.3-2.8. حتى في ظل الأحمال التصميمية العادية، يمكن أن تصل الإجهادات المحلية للشد الفعلية إلى ما يقرب من 3 أضعاف القيمة التصميمية.
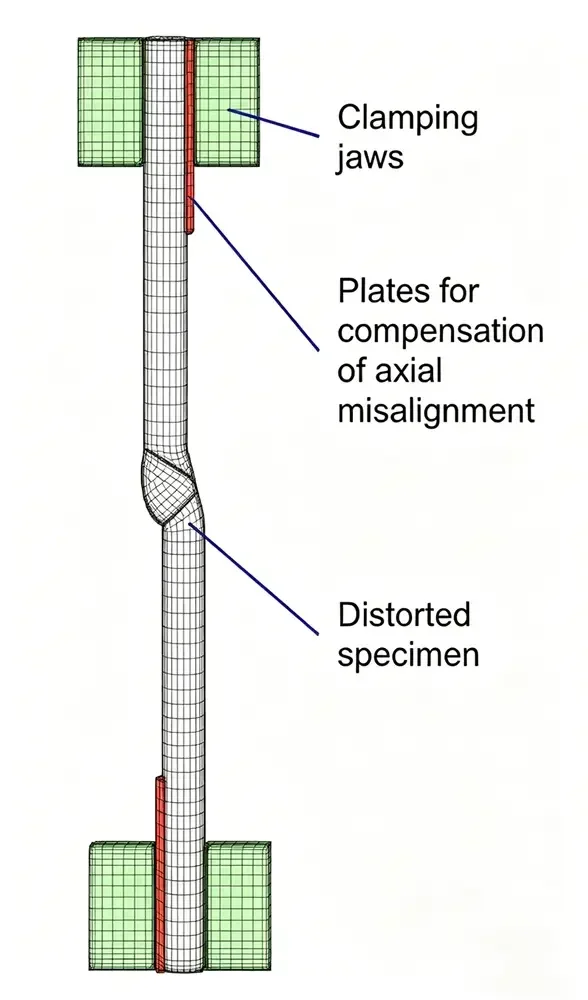
تأثير الانحراف في القسم
-
إجهاد إضافي بسبب الانحناء: يؤدي عدم المحاذاة إلى تغيير طريقة توزيع الحمل على المفصل. يتحول الحمل الأولي الناتج عن الشد إلى حالة من الشد والتشوه معًا، مما يزيد من التشوه الثانوي. ينخفض قدرة المفصل على تحمل الحمل بشكل كبير عن القيم النظرية، وقد يحدث كسر مفاجئ في ظل ظروف عمل قاسية.
-
تقليل المساحة الفعالة للتحمل: يؤدي عدم المحاذاة إلى تقليل المساحة الفعالة للاتصال بين المعدن الأساسي في الوصلة، مما يقلل من مساحة الحمل، وبالتالي يقلل مباشرة من قدرة الوصلة على تحمل الأحمال.
2.2: تقليل عمر الخدمة بسبب الإجهاد
بالنسبة للهياكل الملحومة التي تتعرض لتحميلات دورية (مثل معدات الرفع، والجسور، وأنفاق خطوط الكهرباء)، فإن تأثير عدم المحاذاة على عمر التشغيل بسبب الإجهاد يكون ملحوظًا بشكل خاص.
يؤدي عدم المحاذاة مباشرة إلى خفض تصنيف قوة التحمل (قيمة FAT) للوصلة. يعتمد عمر التحمل عكسياً على مكعب نطاق الإجهاد. تشير الأبحاث الصناعية إلى أنه عندما يصل معامل تركيز الإجهاد إلى 2.0، قد ينخفض عمر التحمل للوصلة إلى ثلث قيمة التصميم. قد تتطور الشقوق الناتجة عن الإجهاد في الوصلات غير المحاذية في المكونات المصممة لـ 10 سنوات من الخدمة، وقد تفشل خلال 1-2 سنة.
معايير حساب المرجع:
-
سمك الطبقت= 20 ملم
-
الانحراف المقاسسي= 2 ملم
-
نطاق الإجهاد التصميمي: Δσ = 100 ميجا باسكال
-
تفاصيل اللحام: لحام متقاطع، القوة الأصلية = 90 ميجا باسكال.
2.3: فشل بسبب التآكل المتسارع
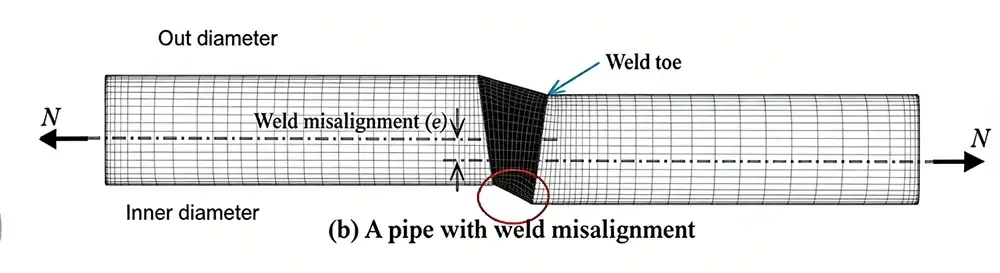
في البيئات المسببة للتآكل – بما في ذلك مصانع المعالجة الكيميائية، والمواقع الساحلية أو الخارجية، والظروف التي تتطلب درجات حرارة وضغطًا مرتفعين – يمكن أن يؤدي عدم المحاذاة إلى تسريع التآكل الموضعي بشكل كبير:
-
تآكل الفجوات: الفجوة الضيقة الناتجة عن عدم المحاذاة تحبس المواد المسببة للتآكل والمواد الملوثة. يؤدي قلة انتشار الأكسجين داخل الفجوة إلى تكوين خلية تركيز للأكسجين، مما يسرع عملية التآكل المحلية. يعتبر الفولاذ المقاوم للصدأ عرضة بشكل خاص لتآكل الحفر في هذه المواقع، والذي يمكن أن يتغلغل تدريجياً في المادة الأساسية.
-
التشقق الناتج عن الإجهاد والتآكل: يؤدي التفاعل بين مناطق تركيز الإجهاد ووسائط التآكل إلى تسريع انتشار الشقوق بشكل كبير. في البيئات المحتوية على كلوريدات، أو في الظروف الحمضية، أو في الحالات التي تتطلب درجات حرارة عالية، فإن هذا نمط فشل يصعب اكتشافه ويمكن أن يتطور بسرعة، وغالبًا ما يصل إلى حالة حرجة قبل اكتشافه.
3. حدود القبول وفقًا للمعايير الدولية الرئيسية لللحام
تحدد قوانين اللحام في مختلف الصناعات والمناطق متطلبات كمية للانحراف، والتي تشكل الأساس الرئيسي للموافقة على الجودة. تنطبق الحدود المذكورة أدناه على سماكات الصفائح التقليدية التي تتراوح بين 1 و 50 ملم.
جدول 1: حدود القبول للانحراف في اللحام وفقًا للمعايير.
المبادئ الأساسية للتطبيق القياسي
-
تأكد من نظام الشروط المعمول به قبل بدء المشروع؛ ولا تعتمد على الخبرة وحدها لتحديد الحدود.
-
تصبح الحدود المناسبة أكثر صرامة مع انخفاض السماكة. لا ينبغي تطبيق قيم ثابتة ومتساوية على جميع السماكات.
-
يجب حفظ جميع بيانات القياس وسجلات التصحيح لضمان إمكانية تتبع الجودة وإجراء عمليات التدقيق من قبل جهات خارجية.
4. طرق التحكم والإصلاح الشاملة في جميع مراحل العملية
المبدأ الأساسي لإدارة عدم التطابق هو الوقاية أولاً، ثم التصحيح. التصحيح بعد اللحام صعب ويحمل مخاطر عالية؛ يجب التخلص من معظم الانحرافات قبل عملية التجميع واللحام.
4.1: القطع والتجهيز المسبق: التحكم في المصادر
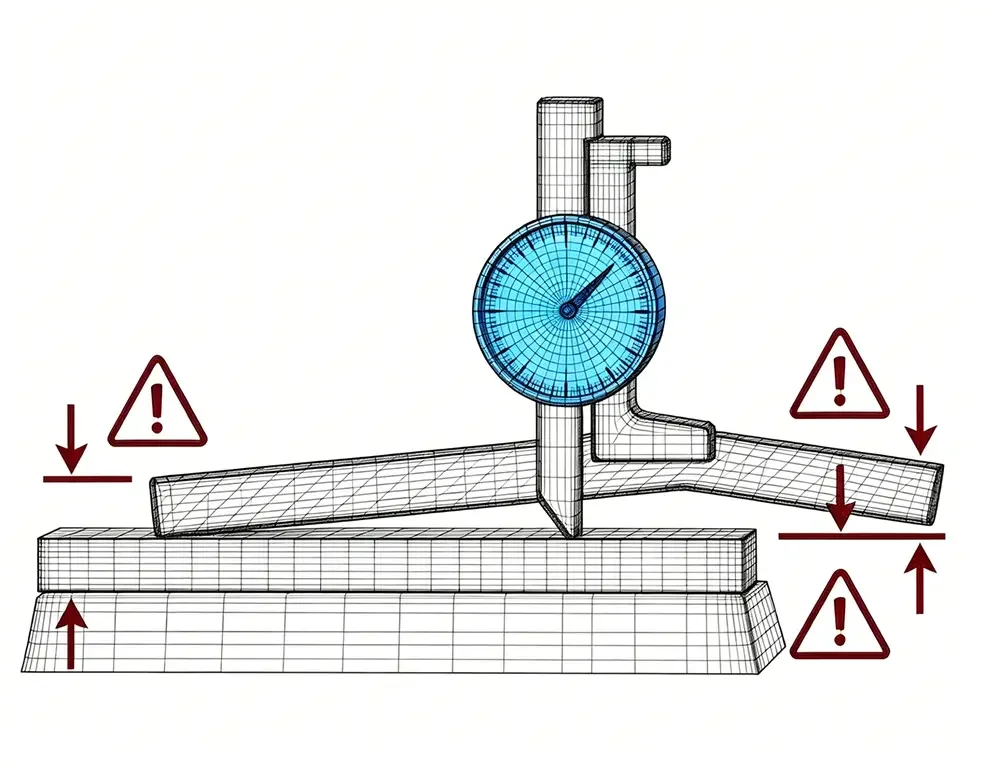
إن السبب الجذري للعديد من مشاكل عدم التطابق لا يكمن في عملية التجميع، بل في تقطيع المواد الخام وجودة المواد الواردة.
-
فحص جودة القطع:الحفاظ على تحكم صارم في استقامة حواف الألواح والأنابيب. يجب تسوية المواد ذات الحواف المتموجة أو الانحناءات أو التشوهات الأخرى قبل الانتقال إلى العملية التالية. بالنسبة للمشاريع التي تتطلب دقة عالية،قطع بالليزريُفضل استخدامه في المشاريع التي تتطلب دقة عالية للحفاظ على شكل الحواف بدقة.
-
التحقق من سمك المادة الأساسية: قياس سمك المواد المستخدمة في نفس الوصلة في نقاط متعددة لتجنب عدم المحاذاة الناتج عن التفاوتات المتراكمة في السمك.
-
معالجة صفائح ذات سماكات مختلفة: عند تجميع ألواح ذات سماكات مختلفة، يجب إجراء انحدار انتقالي بمعدل 1:3 مسبقًا وفقًا لمتطلبات المعايير قبل التجميع، وذلك لتجنب الحاجة إلى إعادة الصقل بعد اللحام.
-
تنظيف سطح التشكيل: إزالة الزيت، الصدأ، الطبقة المؤكسدة، والمواد الملوثة الأخرى بشكل كامل من منطقة اللحام، وذلك لمنع التشوه غير المتساوي أثناء اللحام، والذي قد يؤدي بشكل غير مباشر إلى عدم المحاذاة.
4.2 اللحام: التحكم في الأجزاء الأساسية
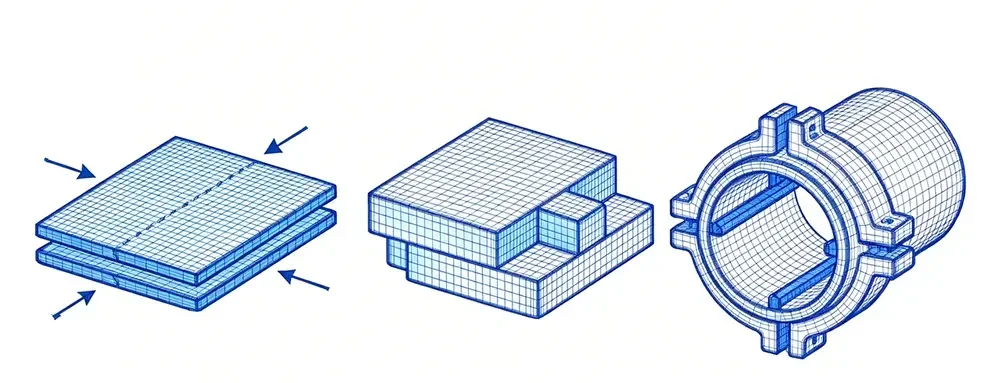
تعتبر عملية "التجهيز" هي العملية الأكثر أهمية للتحكم في عدم المحاذاة. إجراءات التجهيز القياسية تزيل معظم مشاكل عدم المحاذاة.
-
أدوات متخصصة للتجهيز والتركيب.: استخدم قوالب تحديد المواقع، وأدوات التثبيت السريعة، وأدوات التجميع التي تتناسب مع أبعاد المكونات. استخدم أدوات معيارية للوصلات الطويلة والمكونات الكبيرة؛ واستخدم أدوات التثبيت الداخلية والخارجية لضمان تماثل الوصلات في الأنابيب والأوعية.
-
ابدأ بالتوجه الأول، ثم التوجه الثاني.: ضع المادة الأساسية على منصة أدوات مستوية، وتأكد من محاذاة الأسطح باستخدام شريط مستقيم أو مستوى ليزر، وتحقق من أن الأسطح متساوية وأن خطوط المنتصف متطابقة قبل تطبيق اللحام المؤقت.
-
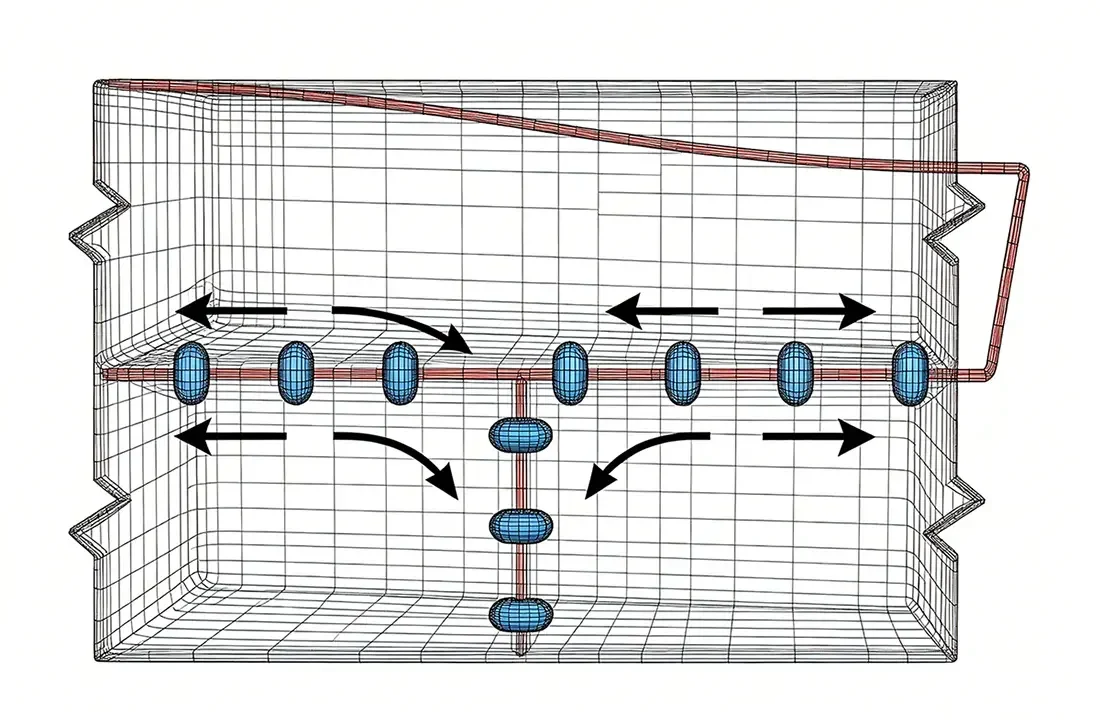
إجراء موحد للحام باستخدام أداة اللحام.: استخدم تقنية اللحام باستخدام نقاط اللحام المتوازية. بالنسبة لعمليات اللحام في نهايات الصفائح المسطحة، ضع نقاط اللحام كل 300-500 مم، موزعة بشكل متماثل من المركز إلى الأطراف. يجب ألا تكون نقاط اللحام كبيرة جدًا، ولكن يجب أن تكون قوية بما يكفي لمنع التشقق والانزلاق أثناء اللحام النهائي.
-
فحص جديد بعد اللحام المؤقت: إعادة قياس عدم المحاذاة بعد الانتهاء من اللحام المؤقت. قد يكون الانحراف الطفيف (بحد أقصى 2 ملم) مقبولاً، ويمكن تصحيحه باستخدام الأدوات المناسبة. أما إذا تجاوز الانحراف 2 ملم، فيجب إزالة اللحام المؤقت وإعادة التثبيت. يُمنع اللحام مع وجود انحراف عن المواصفات.
4.3 عملية اللحام: التحكم في التشوه والانحراف
يمكن أن يتسبب التسخين الناتج عن اللحام في التمدد والانكماش في سحب المادة الأساسية عن مسارها الصحيح. حتى مع اتباع إجراءات اللحام المناسبة، قد تحدث مشكلة عدم المحاذاة.
-
عمليات تتطلب طاقة حرارية منخفضة: بالنسبة للألواح الرقيقة والمكونات ذات الجدران الرقيقة، يفضل استخدام اللحام بالليزر بالموجات القصيرة (Pulsed MIG) أو اللحام بالليزر (TIG). حدد المعلمات المناسبة للتحكم في كمية الحرارة وتقليل التشوه.
-
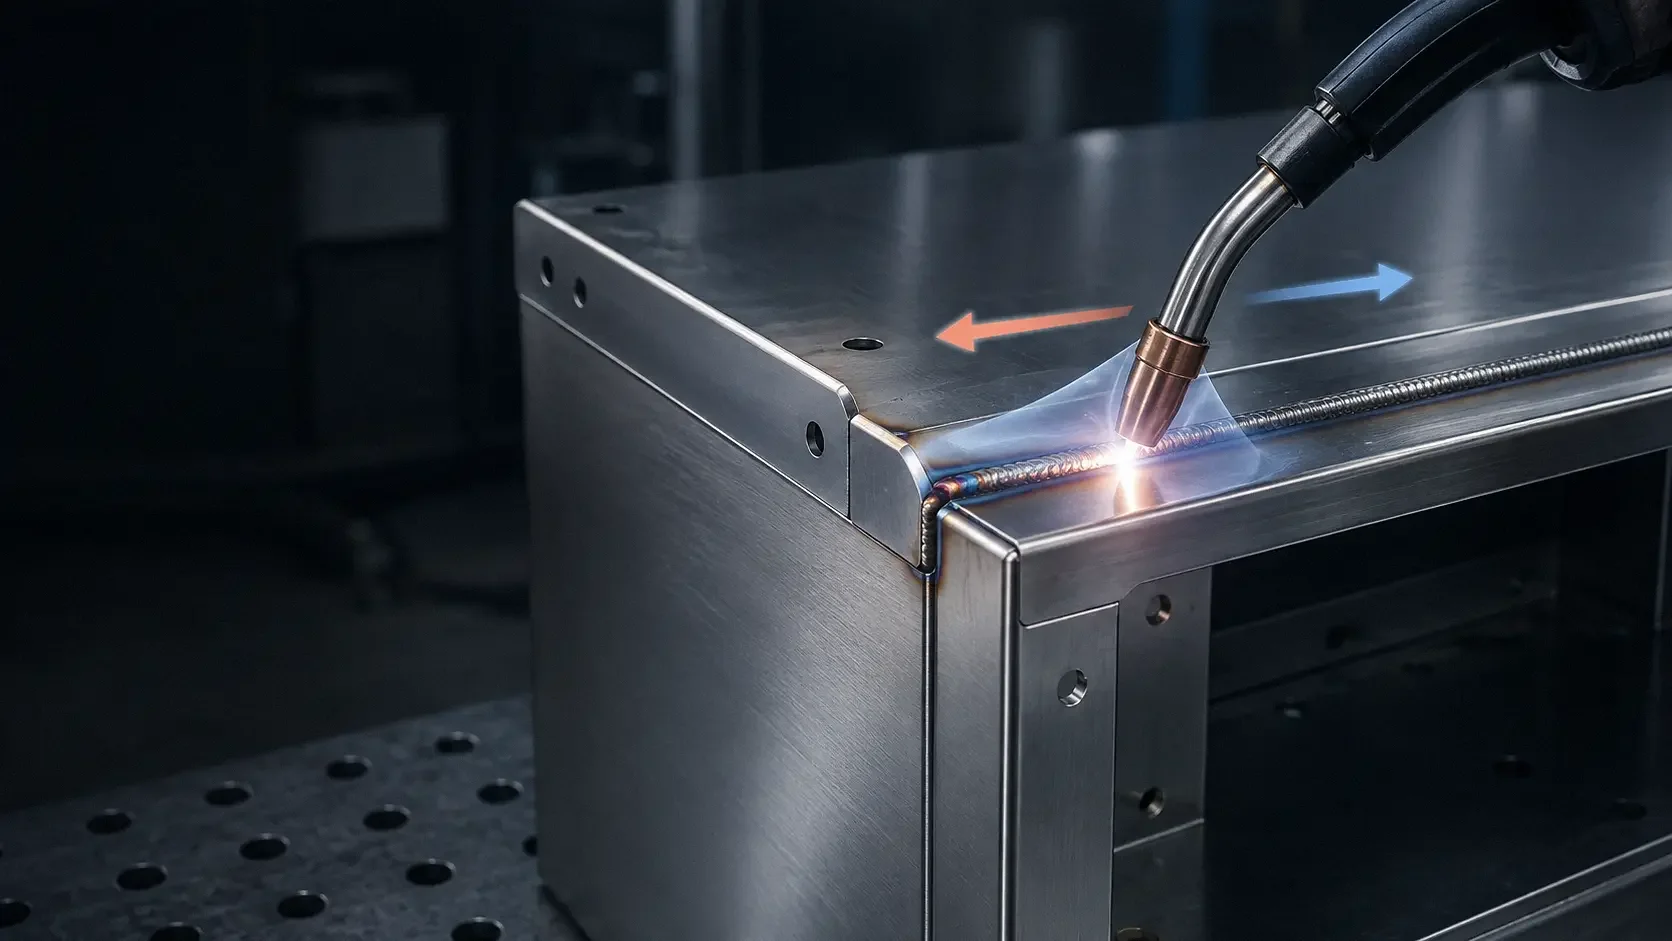
اللحام المتماثل واللحام بتقنية الخطوة الخلفية: بالنسبة للوصلات الطويلة، استخدم تسلسلًا متناوبًا - الأمام/الخلف، واليسار/اليمين - لتوزيع الحرارة بالتساوي. بالنسبة للوصلات التي يزيد طولها عن متر واحد، استخدم تقنية اللحام بالتناوب للخلف لتقليل التشوه الناتج عن الانكماش الكلي.
-
دعم لوحة الدعم الخلفي: بالنسبة لوصلات الأطراف الرقيقة، يمكن تركيب طبقة خلفية من السيراميك أو النحاس. هذا يضمن تكوين اللحام المتناسق على الجانب الخلفي ويمنع تحرك المادة الأساسية بسبب انهيار اللحام.
4.4 تصحيح عدم المحاذاة: الأولوية والنطاق التطبيقي
عند حدوث عدم التوافق، يجب اختيار طرق التصحيح حسب الأولوية. يُمنع إجراء عمليات تسوية عشوائية لتعويض عدم التوافق.
جدول 2: طرق تصحيح عدم محاذاة اللحام حسب الأولوية
4. 5: شرط إلزامي: يجب أن يكون الانتقال التدريجي بنسبة 1:3
وفقًا لمعايير ASME B31.3 ومعيار GB/T 150: عندما يتجاوز الفرق في سمك اللوحة الحدود المحددة في المعايير، يجب تصنيع انحناء سلس بحد أدنى قدره 1:3.
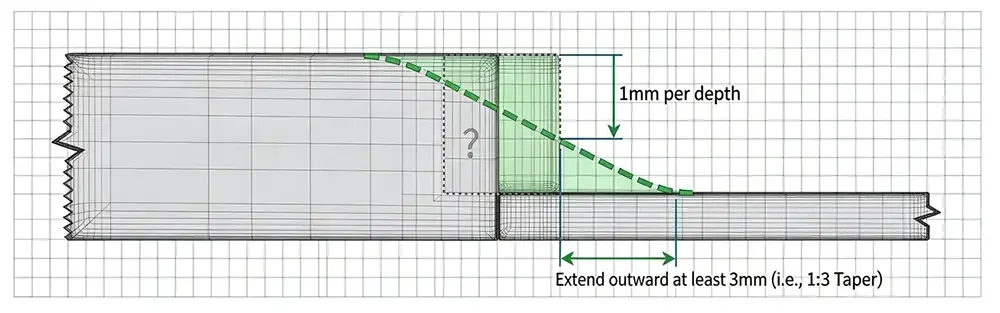
هذا التعديل الهندسي يعيد توجيه تدفق القوى الداخلية، ويقلل من تركيز الإجهاد في الزوايا الحادة، ويحول التغير المفاجئ في شكل القطع إلى انتقال تدريجي وسلس.
4.6 فحص الجودة وتتبع المنتجات
-
فحص نهائي بعد عملية اللحام: إعادة قياس عدم المحاذاة في النقاط المحددة في التصميم. بالنسبة للوصلات المصححة، إجراء اختبارات باستخدام مواد شفافة أو اختبارات الجسيمات المغناطيسية، إذا لزم الأمر، للتحقق من وجود تشققات على السطح.
-
إدارة السجلات: تسجيل بيانات القياس، والإجراءات التصحيحية، ومعرفات المستندات، والمعايير ذات الصلة، وتفاصيل نقطة القياس في ملف الجودة، وذلك للحفاظ على إمكانية التتبع.
-
التحسين المستمر: تتبع وتحديد مدى تكرار حدوث مشكلات عدم المحاذاة في الهياكل والعمليات المختلفة، وتحسين تصميم الأدوات وإجراءات التشغيل، وتقليل معدلات العيوب تدريجيًا.
5. إرشادات عملية لإدارة عدم المحاذاة
-
توحيد وثائق العمليات: دمج حدود عدم التطابق مباشرةً في مواصفات إجراء اللحام. تحديد قيم مقبولة محددة لسمك وأشكال الوصلات والمعايير ذات الصلة، وذلك لتجنب الاعتماد على الخبرة في الموقع وضمان تنفيذ متسق للعملية.
-
تعزيز وعي المشغلين بالجودة: يعامل العديد من العاملين في الخط الأمامي عدم المحاذاة على أنها مشكلة شكلية، ولا يدركون تأثيرها على السلامة الهيكلية. يجب إجراء تدريب فني منتظم، مع دراسات حالة حول حالات الفشل، بهدف غرس المبدأ بأن "عدم المحاذاة يؤدي إلى تراكم الإجهاد"، وتشجيع الممارسات الرسمية بدلاً من الممارسات غير الرسمية مثل "كافية".
-
إعطاء الأولوية للتحكم في العمليات.: بمجرد حدوث عدم التطابق، فإن التصحيح بعد اللحام مكلف وغير فعال في كثير من الأحيان. النهج الأكثر كفاءة وموثوقية هو نقل التحكم إلى مرحلة القطع والتجهيز، وتقليل الانحرافات في المصدر من خلال استخدام أدوات وعمليات محسنة.
الخلاصة
عدم محاذاة اللحام هو أحد أكثر العيوب إهمالاً في اللحام. قد يكون من الصعب اكتشافه، ولكنه يؤثر بشكل كبير على الأداء الميكانيكي، وعمر التحمل، ومقاومة التآكل في الهياكل الملحومة، ويمكن أن يساهم في الفشل المبكر.
من إعداد المواد وتحديد المواقع، وصولًا إلى تنفيذ اللحام وفحص الجودة، فإن الالتزام بالمعايير في كل مرحلة يزيل المخاطر الهيكلية الخفية. إتقان الحدود المقبولة وفقًا للمعايير المختلفة وتنفيذ التحكم الكامل في جميع العمليات هو الأساس الأساسي لضمان خدمة موثوقة وطويلة الأمد للهياكل اللحينية.