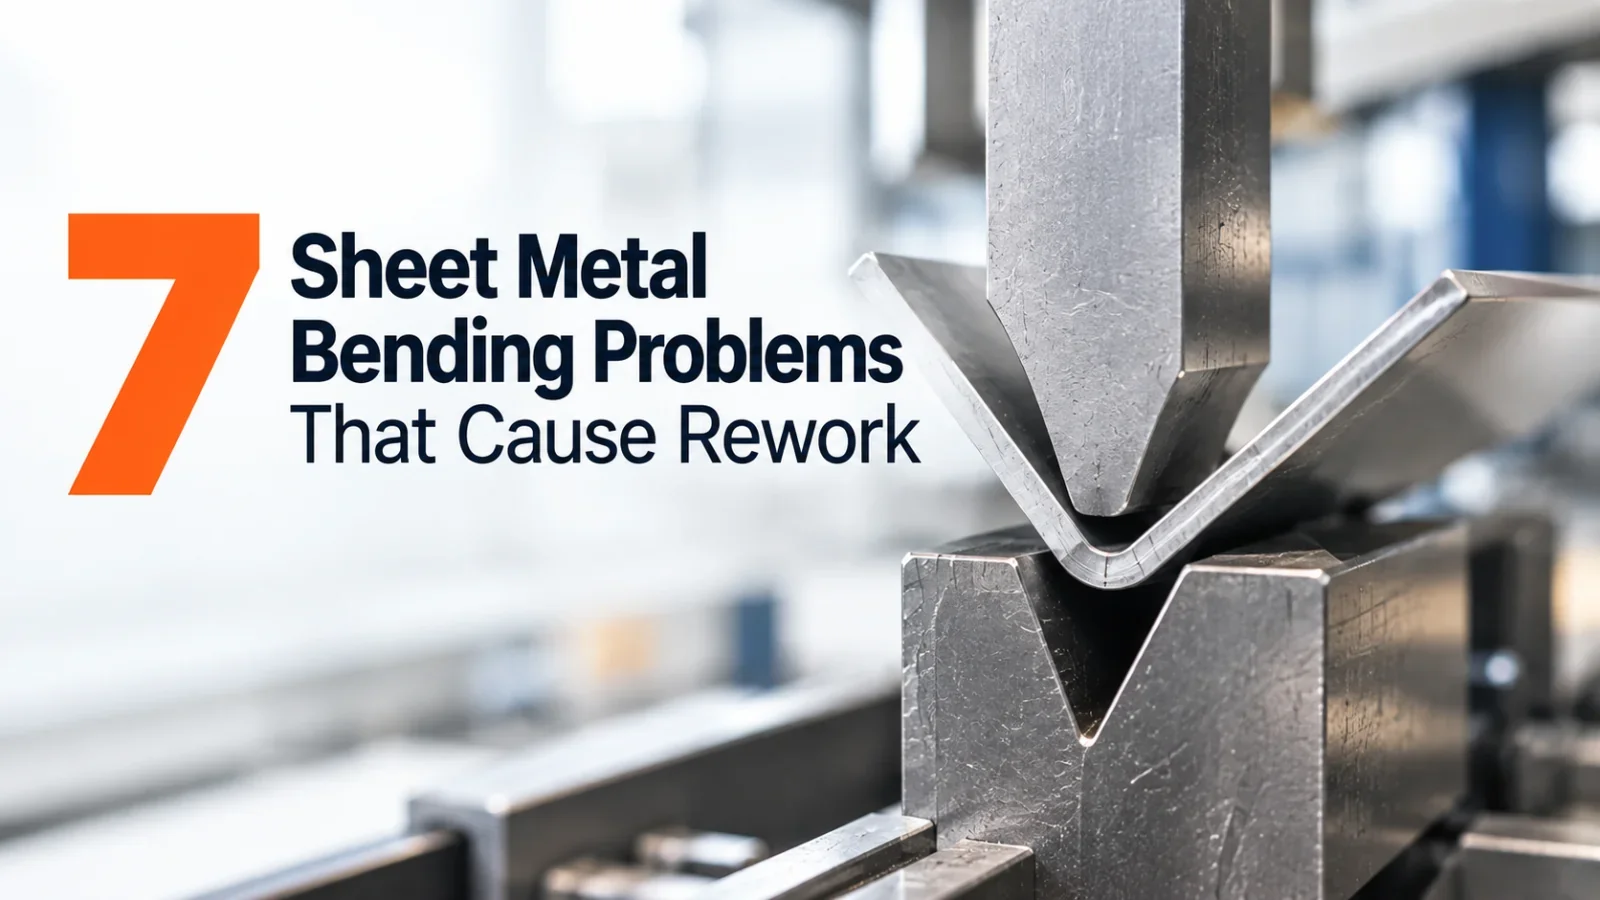
قد تتمكن قطعة من الحصول على انحناء نظيف في البداية، ولكنها تفشل في العملية التالية. قد يصطدم الحافة المشكلة بالبكرة العلوية. قد تنفصل سطح مرئي عن القالب السفلي مع وجود خط عليه. قد ينفتح الانحناء بزاوية 90 درجة بعد خروج القطعة من آلة الانحناء.
هذه ليست سبع إصدارات لنفس المشكلة. إنها تنبع من ظروف مختلفة في المادة، والنمط المسطح، والأدوات، وتسلسل الانحناء، وطريقة تحديد المواقع. الطريقة العملية لحل هذه المشكلات هي تحديد الظرف الذي أدى إلى العيب، ثم تصحيح هذا الظرف بدلاً من تغيير الجزء بأكمله.
الأمثلة والرسومات الموضحة أدناه مستمدة من العمل الفعلي في المصنع. وتوضح كيف تم التعامل مع الشقوق، والتداخل، والعيوب، والتشوه، وعدم الاستقرار في تحديد المواقع، والزوايا الكبيرة، ونتوءات حافة الانحناء، على آلة الضغط.
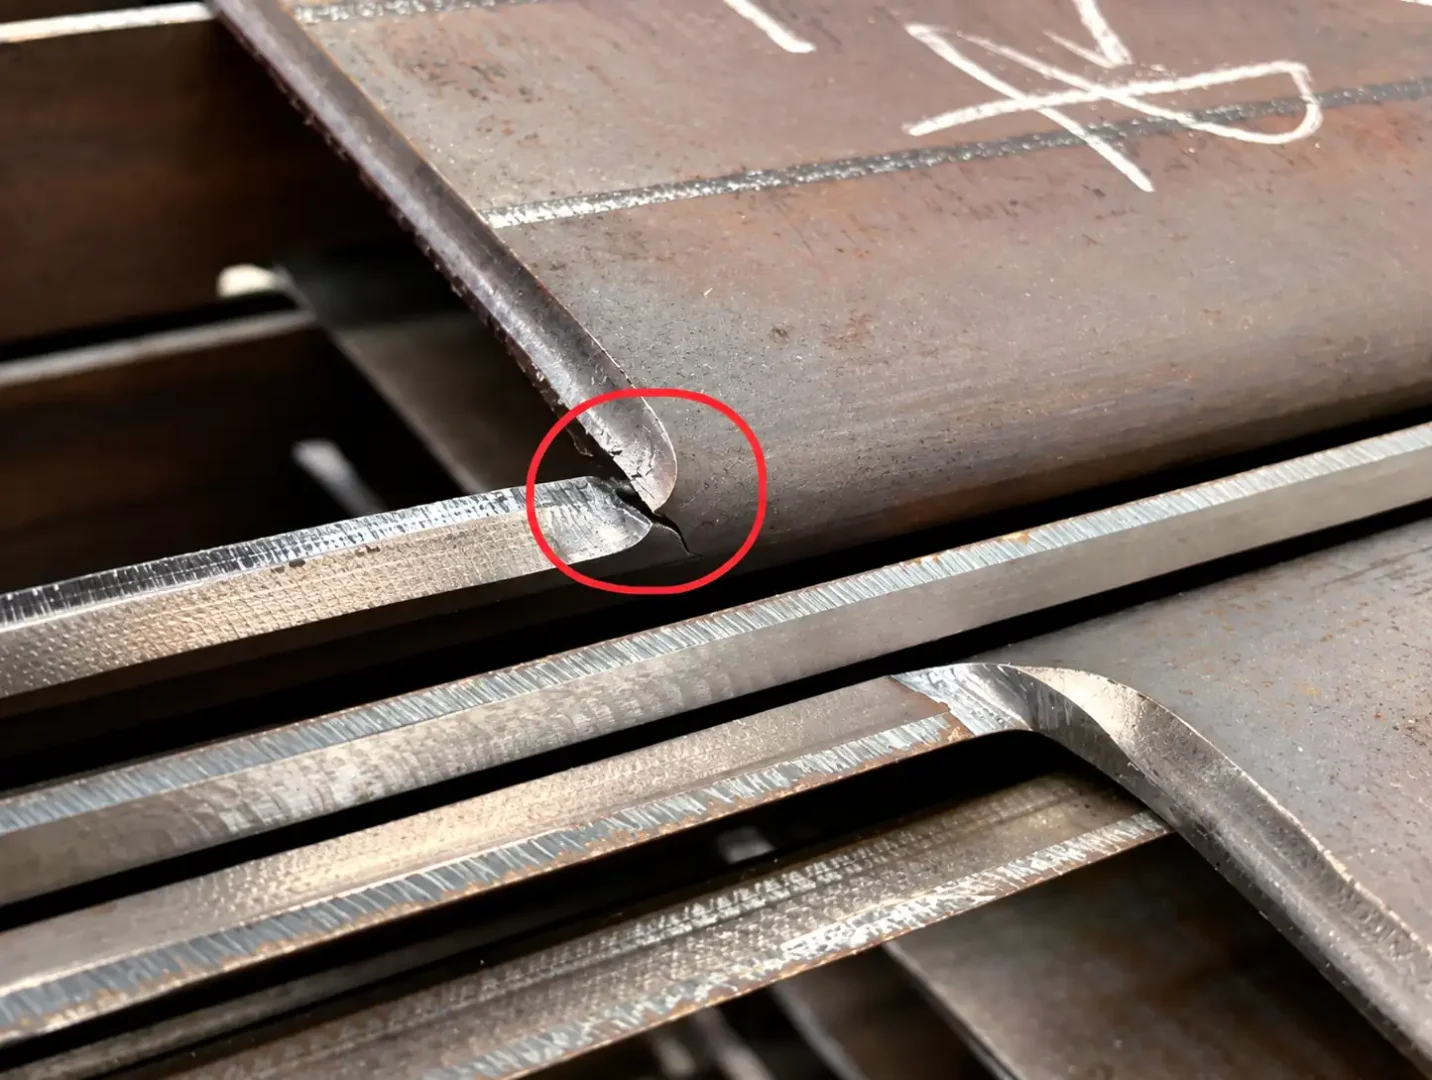
1. تشقق في منطقة الانحناء
عادةً ما تبدأ الشقوق على حافة مقطوعة، وتظهر مع تشكيل الجزء. يمكن أن تحمل الحواف المنقوشة بالليزر، أو المقطوعة، أو المثقوبة، بقشور صغيرة أو شقوق. يمكن أن تؤثر الأحمال الناتجة عن الانحناء على هذه النقاط الضعيفة، وتتوسع الشقوق من الحافة إلى منطقة الانحناء.
الأسباب الشائعة بسيطة ومباشرة:
- الشظايا المتبقية على حافة القطعة
- خط انحناء يمتد بشكل موازٍ لاتجاه لف المواد.
- نصف قطر الانحناء الداخلي الذي يكون صغيراً جداً.
- تراكم الإجهاد المحلي بالقرب من المنعطف.
ابدأ بالتحقق من حافة القطعة قبل وصولها إلى مكبس الثني. من المهم إزالة أي حواف حادة، خاصة عندما يكون الانحناء قريبًا من حافة القطع. الاتجاه الذي يتم فيه الانحناء مهم أيضًا. إذا سمح التصميم بذلك، فإن تغيير العلاقة بين خط الانحناء واتجاه التشكيل يقلل من احتمالية ظهور شقوق على الحافة.
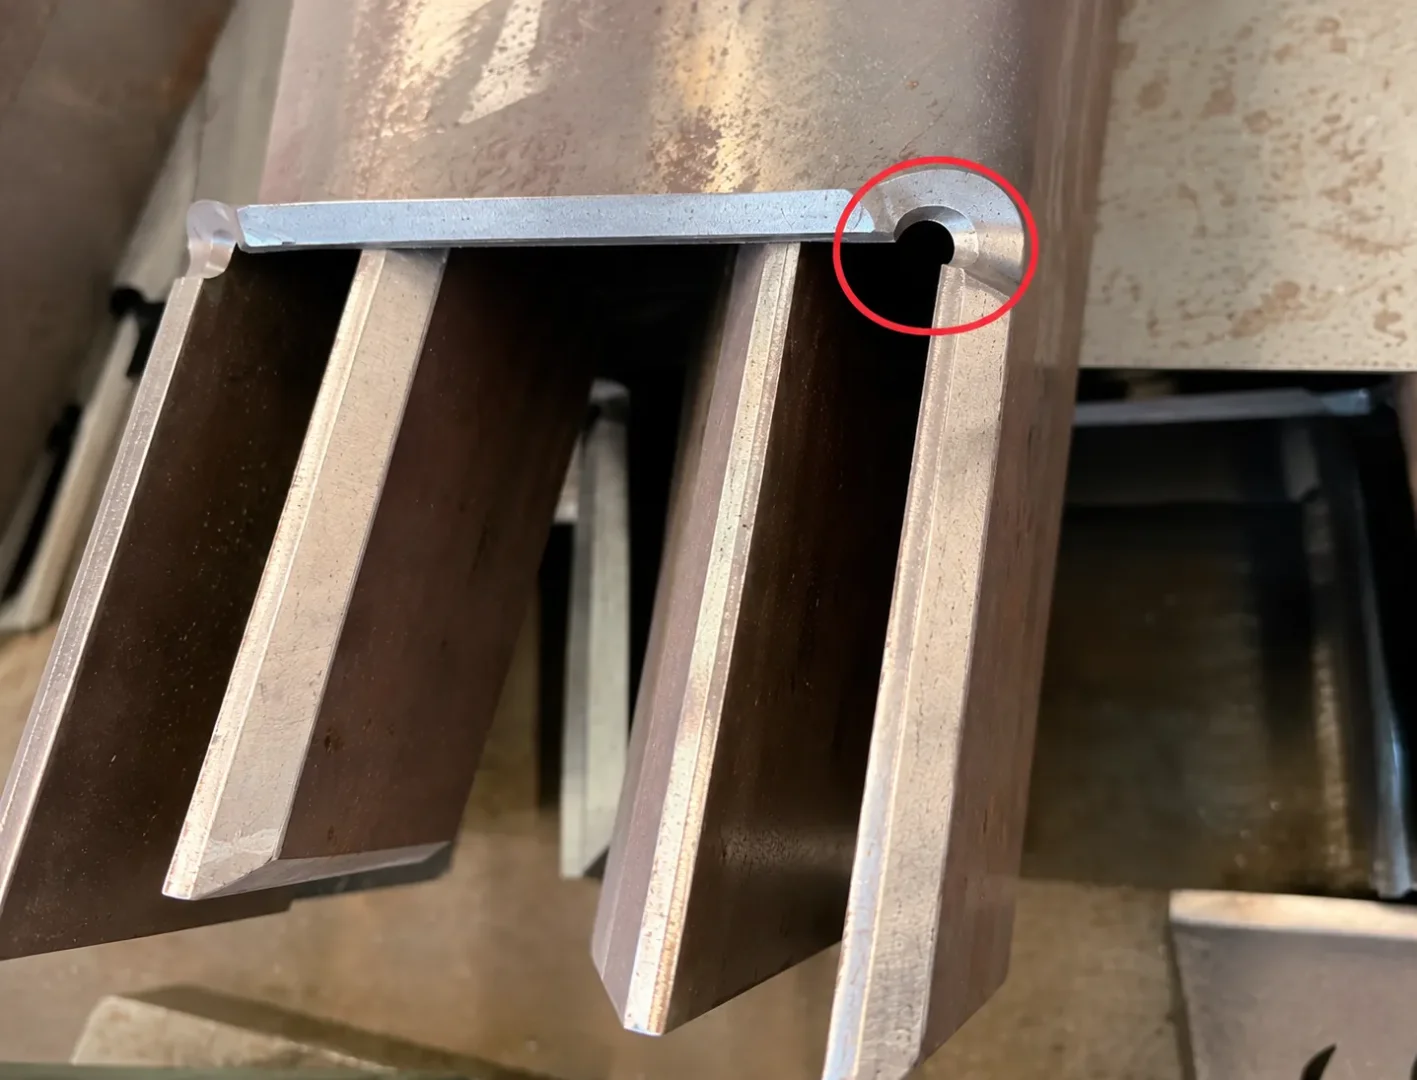
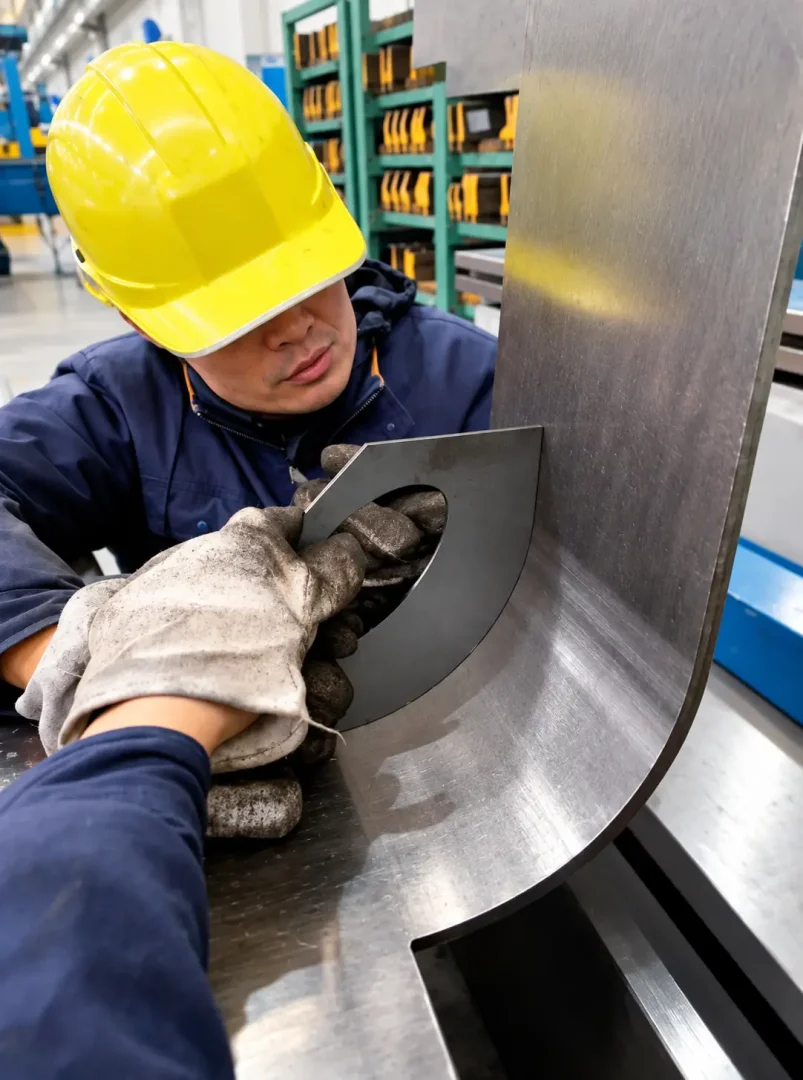
إذا كانت الهندسة تركز الكثير من الضغط في زاوية، أضف فتحة أو شقًا لتخفيف الضغط بالقرب من المنعطف.
يمكن أن يمنع وجود زاوية ملساء من انتشار الشق في الزاوية.
في الجزء على شكل حرف "U" الموضح أدناه، ظهرت تشققات في الزاوية أثناء عملية التصنيع. تم إضافة فتحة تخفيف في الموقع الحرج. هذه الفتحة توفر للمادة مساحة للانثناء بدلاً من إجبار الإجهاد على التراكم على حافة الانحناء.
2. تداخل بسبب الانحناء
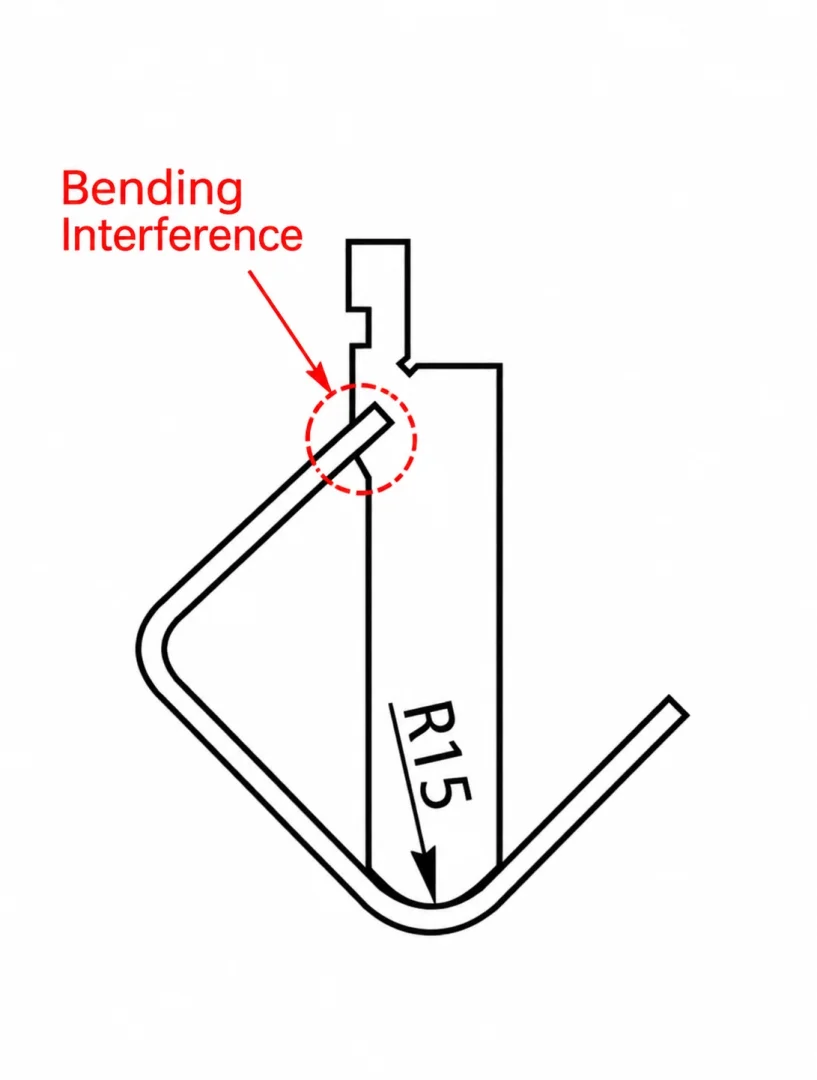
عادةً ما تظهر المشكلة في المنحنى الثاني أو الثالث. عندما يتشكل بالفعل جزء من القالب أو الجدار، فإنه يصطدم بالآلة (المنشار أو المكبس) قبل أن يصل المنحنى التالي إلى موقعه المطلوب.
يمكن أن يبدو الجزء منطقيًا تمامًا عند النظر إلى كل منعطف على حدة. ومع ذلك، يصبح المشكلة واضحة فقط عندما يتعين على الجزء غير المكتمل المرور عبر سلسلة كاملة من المنعطفات.
الحلول المعتادة تتضمن تغيير شكل القاطع، أو تعديل القاطع الموجود محليًا، أو تغيير تسلسل الانحناء، أو تعديل أبعاد الجزء، أو إعادة تصميم المنطقة التي تسبب التعارض.
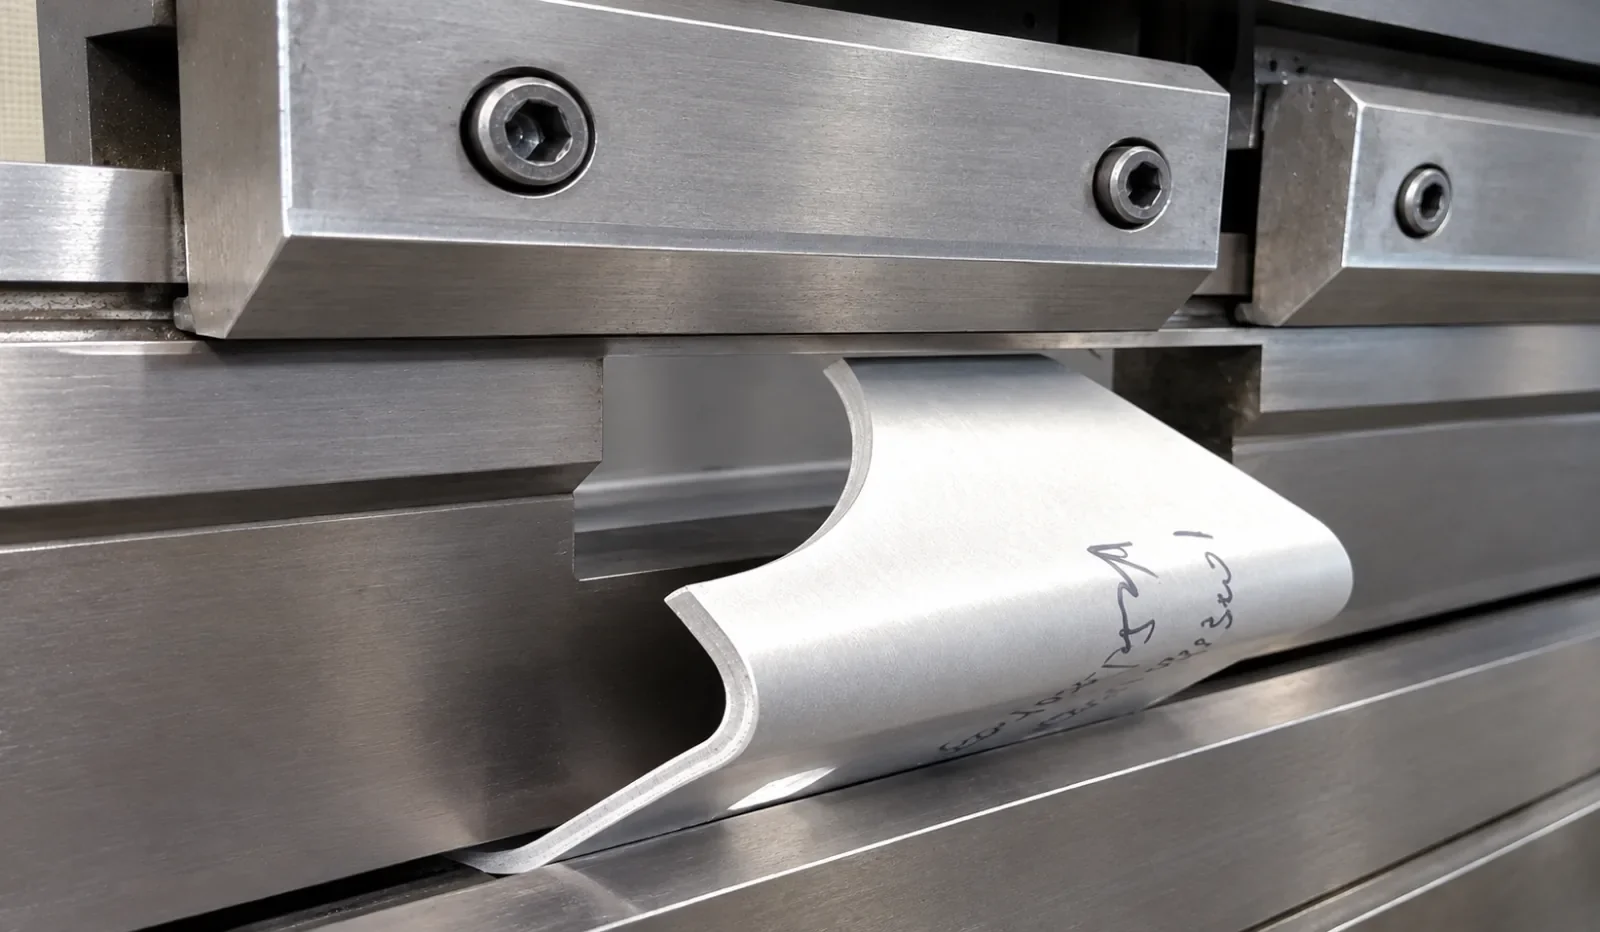
قناة R15 على شكل حرف "U": يجب ترك مساحة للتشغيل في الجزء العلوي من القالب.
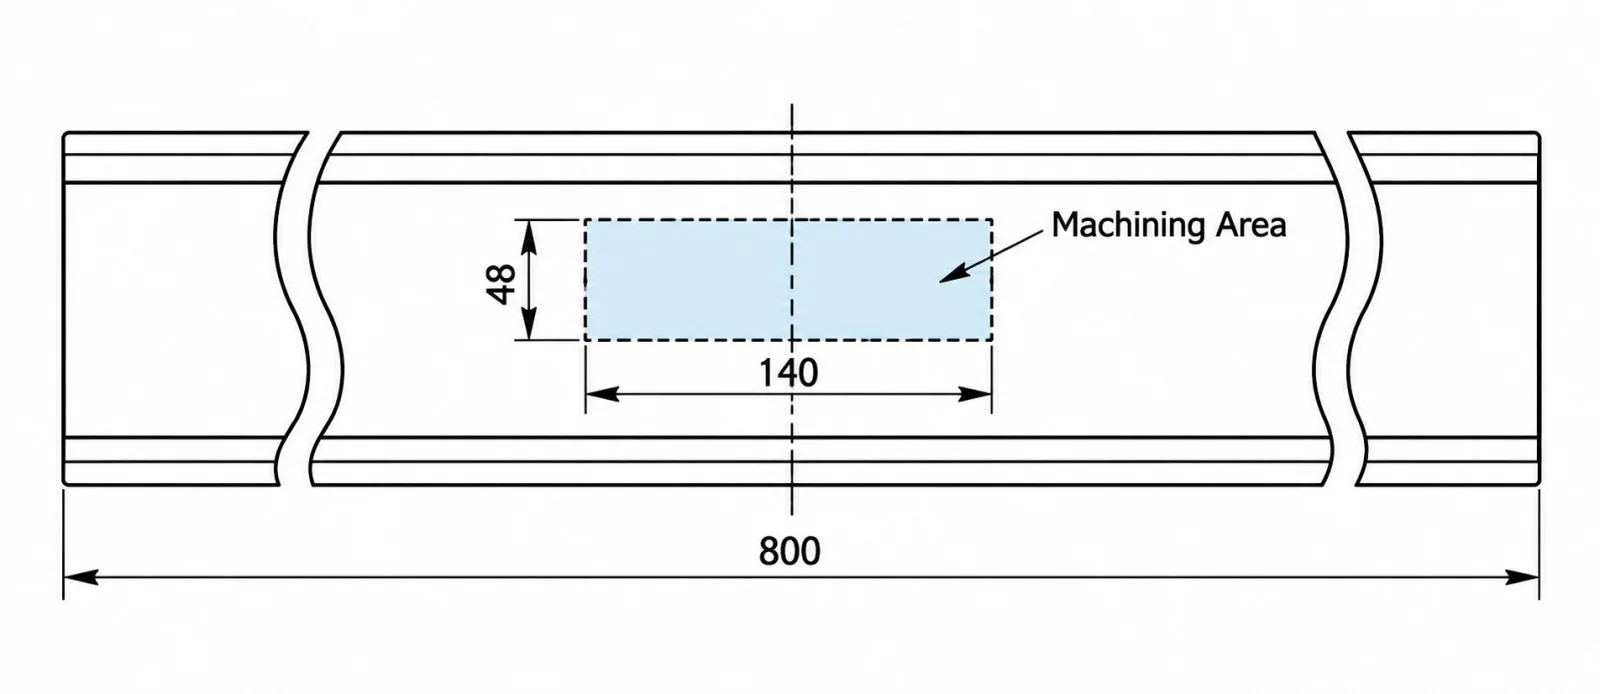
كان أحد القنوات على شكل حرف "U" يتميز بنصف قطر انحناء داخلي يبلغ 15 ملم. أثناء عملية التشكيل، تداخل الجزء المراد تشكيله مع القالب المستقيم العلوي الموجود. الحل لم يكن قالبًا جديدًا بطول 800 ملم. تم تصنيع جزء إضافي بطول 140 × 48 ملم من منتصف القالب الذي يبلغ طوله 800 ملم ونصف قطر انحناءه 15 ملم.
سمح هذا التفاوت للقطعة المنسوجة بالمرور عبر الأداة، بينما ظلت بقية الجزء متاحًا لعمل الانحناء.
3. علامات انحناء على السطح
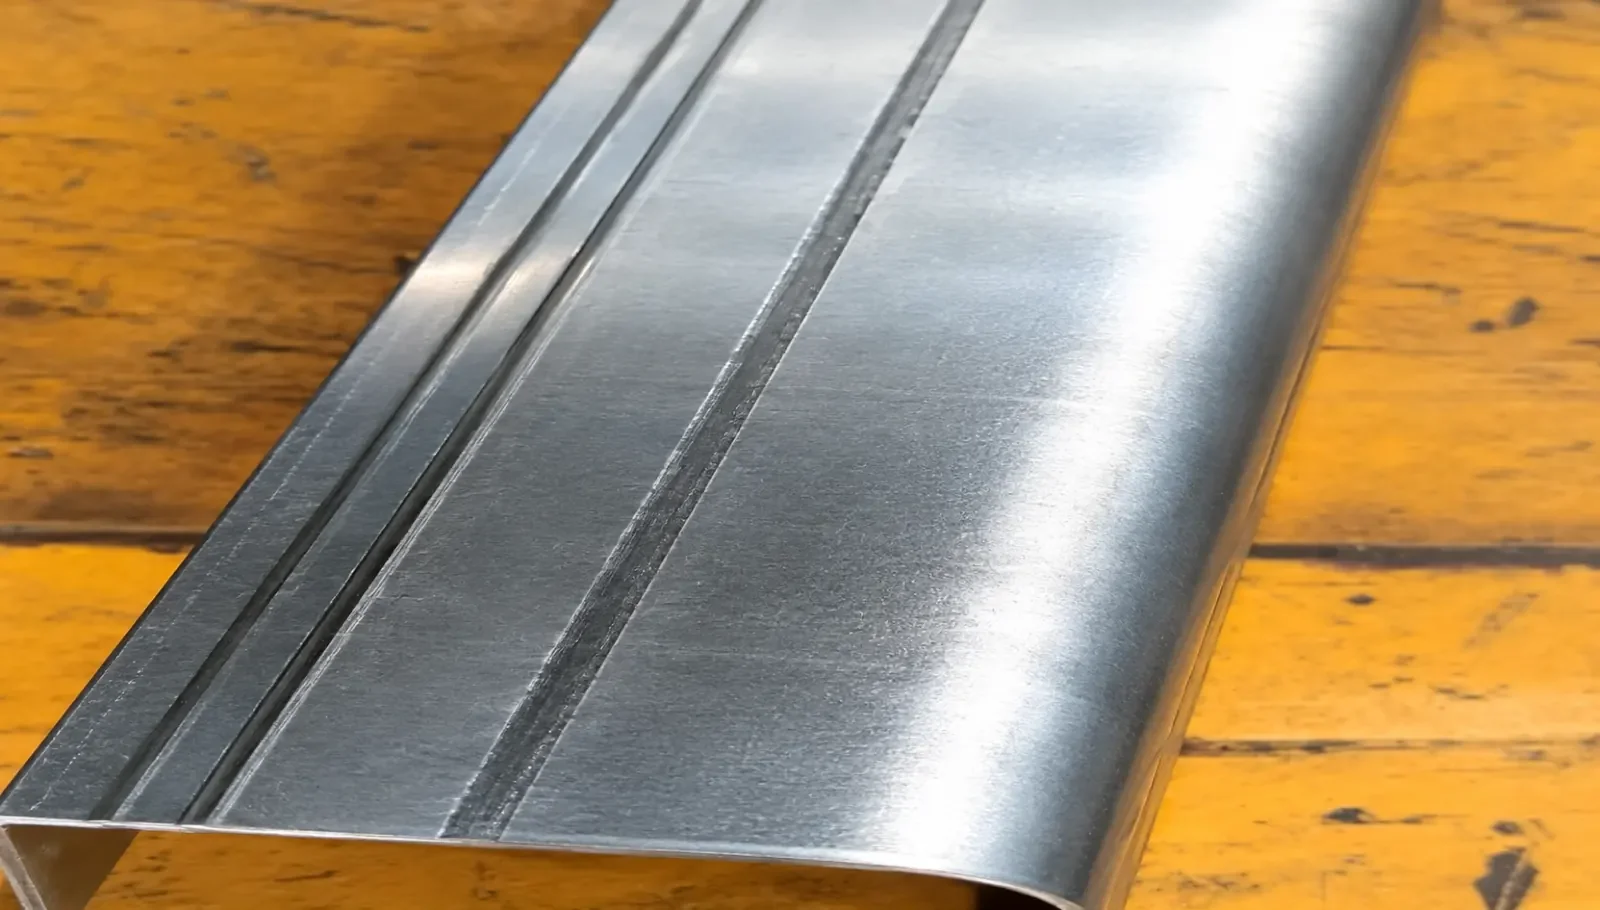
تظهر العلامات بشكل شائع على الصفائح المعدنية الظاهرة. أثناء عملية ثني الصفائح باستخدام قوالب V، تتحرك الصفائح ضد حواف القوالب. يمكن أن يؤدي الضغط والاحتكاك إلى ترك خط أو علامة على السطح.
قد يكون ذلك مقبولًا في إطار داخلي. ولكن، الأمر يختلف تمامًا في لوحة من الفولاذ المقاوم للصدأ، أو غطاء حاوية، أو جزء من جهاز، أو عنصر معماري.
تؤثر صلابة المادة، وفتحة القالب، ونصف قطر كتف القالب، وحالة السطح، والضغط الملامسي جميعها على العلامة. تساهم فتحة "V" الأوسع في توزيع الضغط على مساحة أكبر. كما أن نصف قطر كتف القالب السفلي الأكبر يقلل من عمق العلامة.
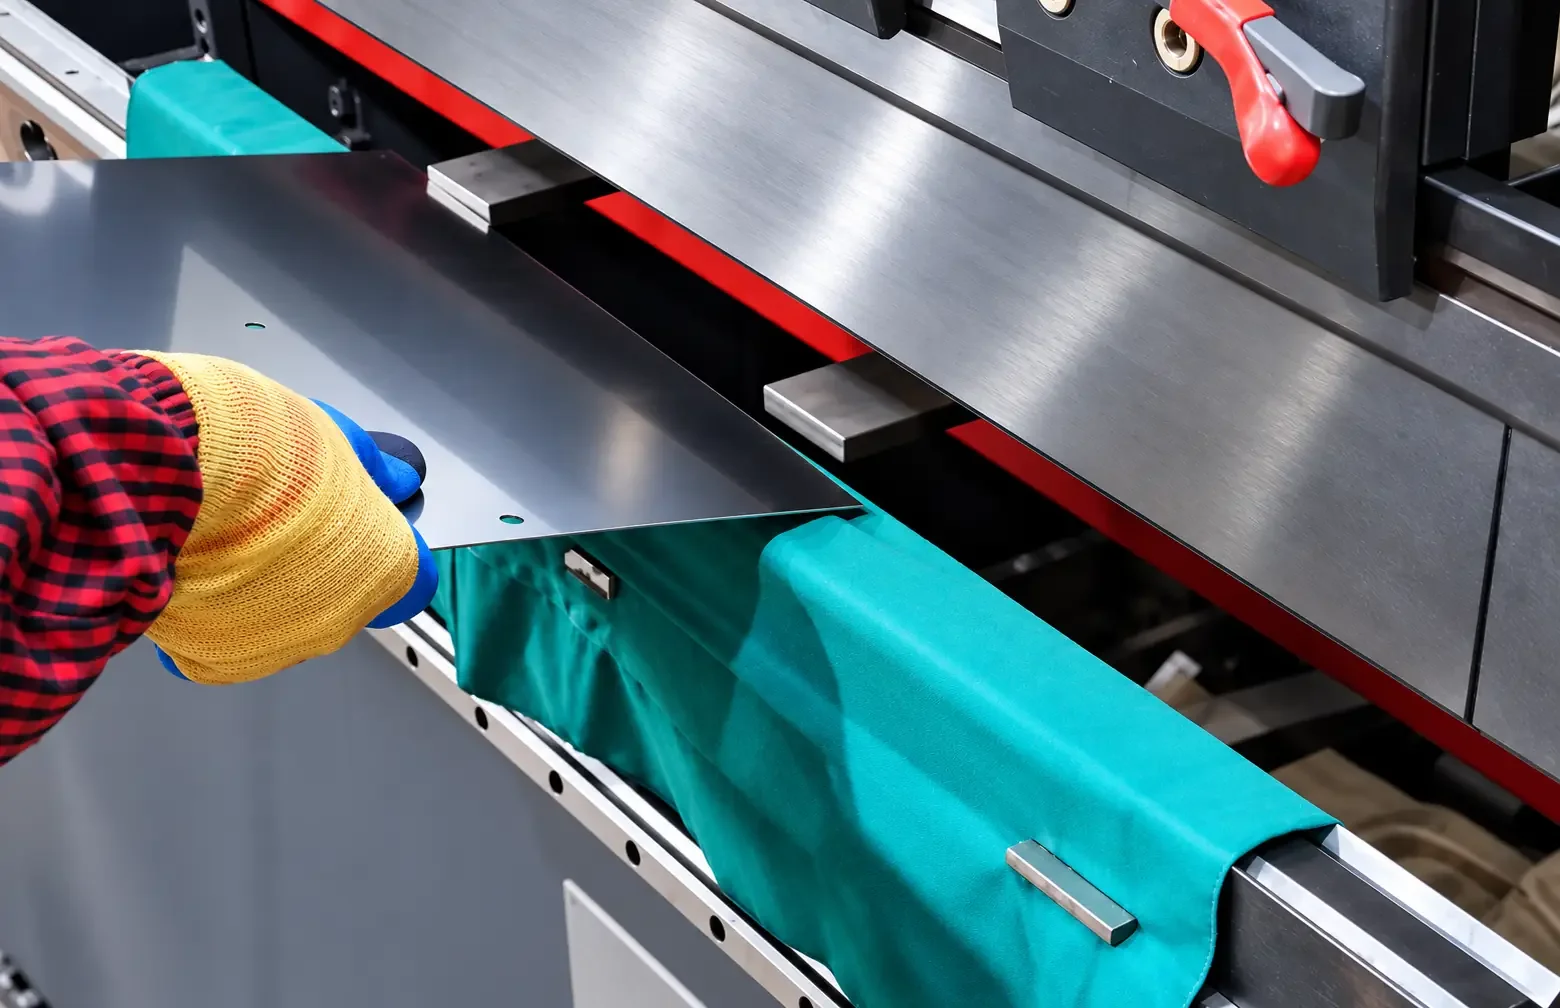
حماية السطح الظاهر أو تغيير طريقة التلامس.
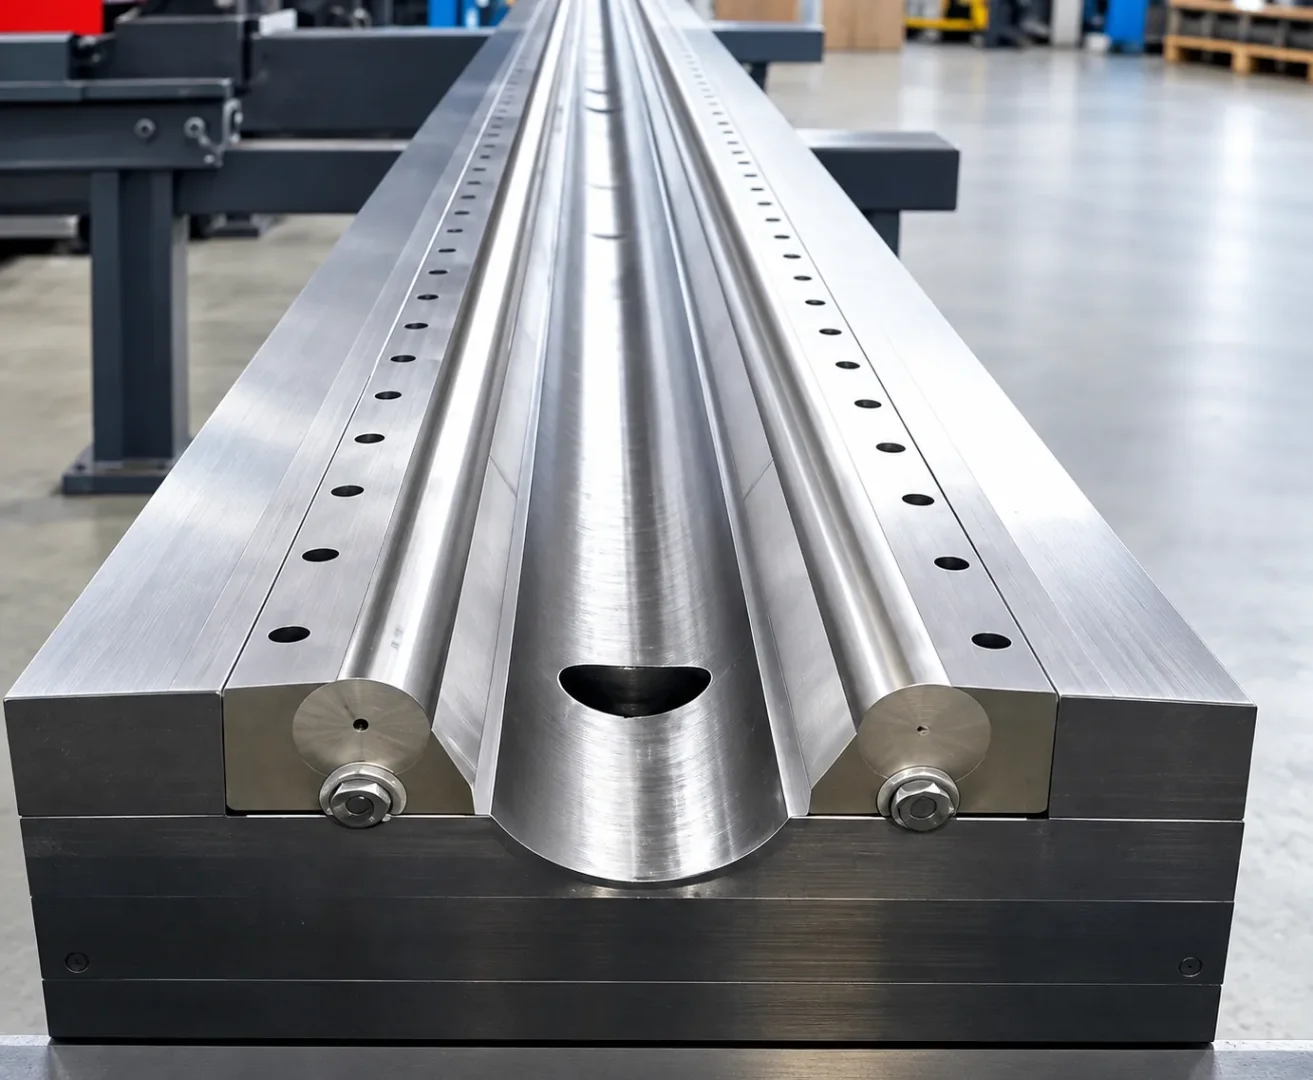
يوفر وسادة أو غلاف واقي طبقة مادية بين الورقة والأداة. هذه طريقة مباشرة لحماية سطح بالغ الأهمية من الناحية الجمالية. تستخدم أداة من نوع "الدوار" في الجزء السفلي، مما يغير طريقة التلامس: سطح التلامس يدور مع الورقة بدلاً من إجبار الورقة على الانزلاق بقوة على حواف الأداة الثابتة.
4. قدرة المعدن على العودة إلى شكله الأصلي بعد الانحناء
المعدن لا يبقى دائمًا في المكان الذي وضعه فيه مكبس الانحناء. أثناء عملية الانحناء، يتشوه المادة بشكل مرن ولدن. بمجرد إزالة القوة اللازمة لتشكيل المعدن، فإن الجزء المرن يعود إلى شكله الأصلي، ويفتح الانحناء قليلًا.
تتغير خاصية "العودة إلى الشكل الأصلي" مع قوة الخضوع، ومعامل المرونة، والسمك، ونصف قطر الانحناء، وشكل الجزء، وطريقة التصنيع. العلاقة بين نصف قطر الانحناء وسمك الجزء تؤثر أيضًا على كيفية استجابة الجزء، لذلك فإن زاوية الانحناء النظرية وحدها ليست كافية.
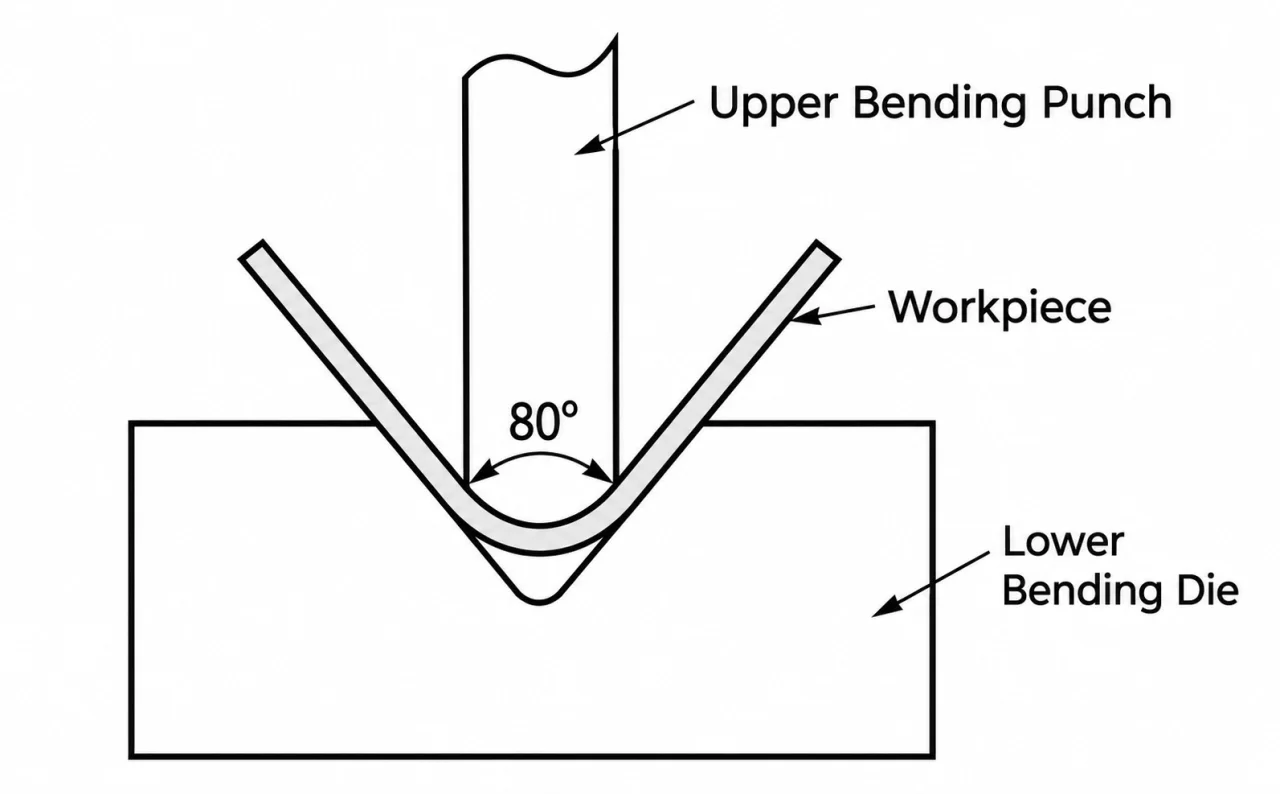
الوصول إلى زاوية 80 درجة، ثم الوصول إلى زاوية 90 درجة.
يعتبر "التحريف الزائد" هو الحل العملي عندما يفتح المادة بعد تشكيلها. في المثال التالي في المصنع، أدى تشكيل بزاوية 80 درجة إلى انحناء نهائي بزاوية 90 درجة بعد عودة المادة إلى شكلها الأصلي. تجارب الانحناء وتسجيل البيانات المتعلقة بعملية الإنتاج تحدد الزاوية اللازمة للتصحيح.
5. الجزء ينزلق أثناء الانحناء.
في بعض الأحيان، المشكلة ليست في الانحناء نفسه. الجزء لا يستطيع البقاء في الوضع الصحيح لفترة كافية لإحداث الانحناء.
يحدث هذا عندما لا يكون للقطة دعماً كافياً في القالب السفلي، أو عندما لا يوجد حافة موثوقة للقياس الخلفي. قد يكون فتح القالب السفلي عريضاً جداً بالنسبة للوصلة. قد تكون الحافة المستخدمة للقياس قصيرة جداً. قد لا توفر شكل القط جزءاً ثابتاً للقياس الخلفي، مما يؤدي إلى تحرك القط قبل بدء عملية التشكيل.
بالنسبة لهذا النوع منتشكيل المعادن بالضغط الهوائي، فإن فتح القالب أقل من 4 إلى 6 مرات سمك الورقة يعتبر مرجعًا مفيدًا. إذا كان الحافة (الوصلة) قصيرة جدًا بالنسبة لفتحة القالب، فلن تلتصق الورقة بشكل آمن على كلا جانبي القالب.
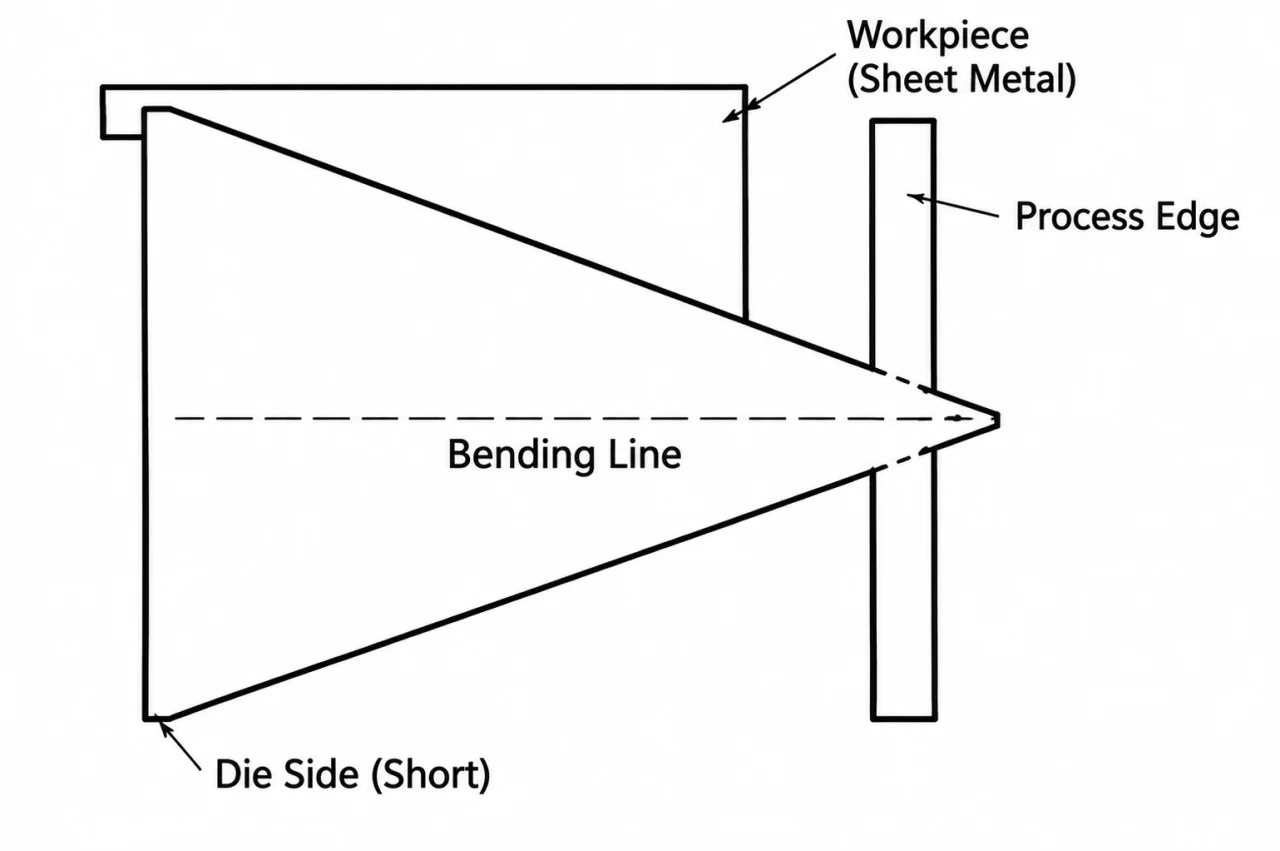
أضف حافة عملية أو قالب تحديد.
بعض الأجزاء المعقدة لا تحتوي على كمية كافية من المواد المستقيمة لضمان تحديد المواقع بدقة. يمكن إضافة حافة مؤقتة إلى القطعة الخام، ثم إزالتها بعد الانحناء. بالنسبة للمواد السميكة، يمكن قص قالب تحديد منفصل ووضعه على الجانب الخلفي.
6. تكوين انحناء كبير دون استخدام أداة مخصصة لذلك.
الزوايا ذات البعد الكبير تخلق مشكلة في الأدوات. قد يتطلب المشروع استخدام زوايا بقطر 100 مم أو 125 مم، أو حتى زوايا أكبر، عندما لا يتوفر قالب ومثقاب مطابق في مجموعة الأدوات. يمكن تصنيع أداة مخصصة، ولكن بالنسبة لكميات صغيرة، قد يستغرق تصنيع الأداة وقتًا أطول ويكون أكثر تكلفة من قيمة القطع نفسها.
توفر عملية الانحناء المتعددة طريقة أخرى. بدلاً من تشكيل المنحنى بالكامل في خطوة واحدة، يتم بناء المنحنى من خلال سلسلة من الانحناءات الصغيرة.
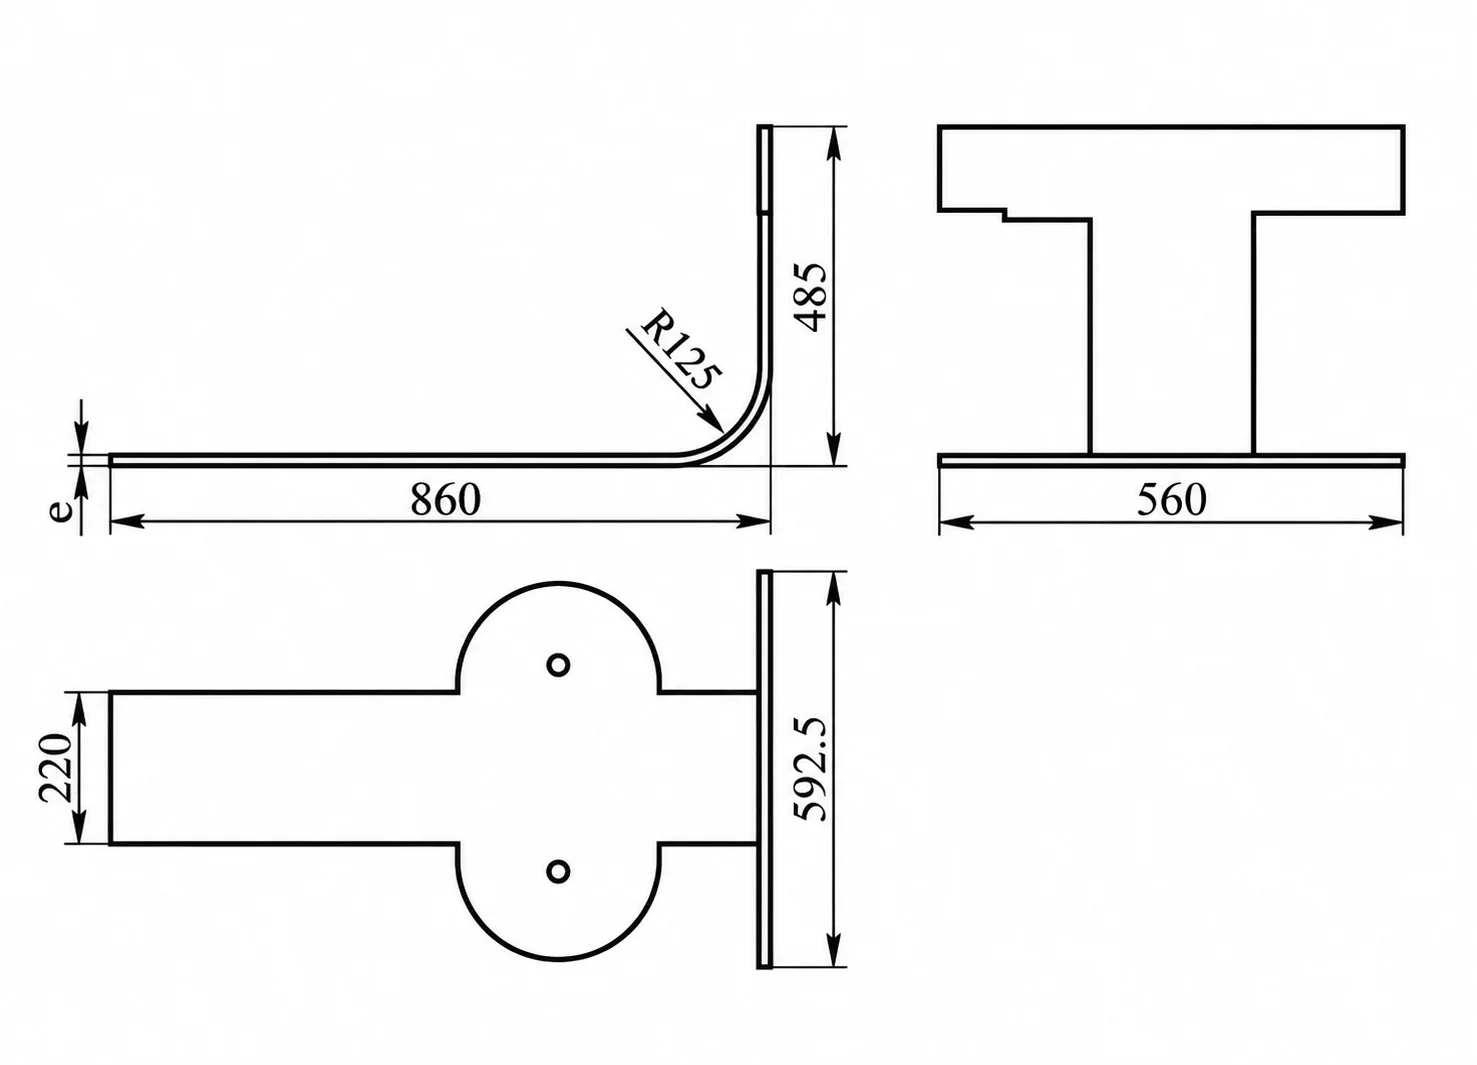
قطع دائري بقطر 125 مم، تم تصنيعه باستخدام أدوات R45، مع ثمانية زوايا.
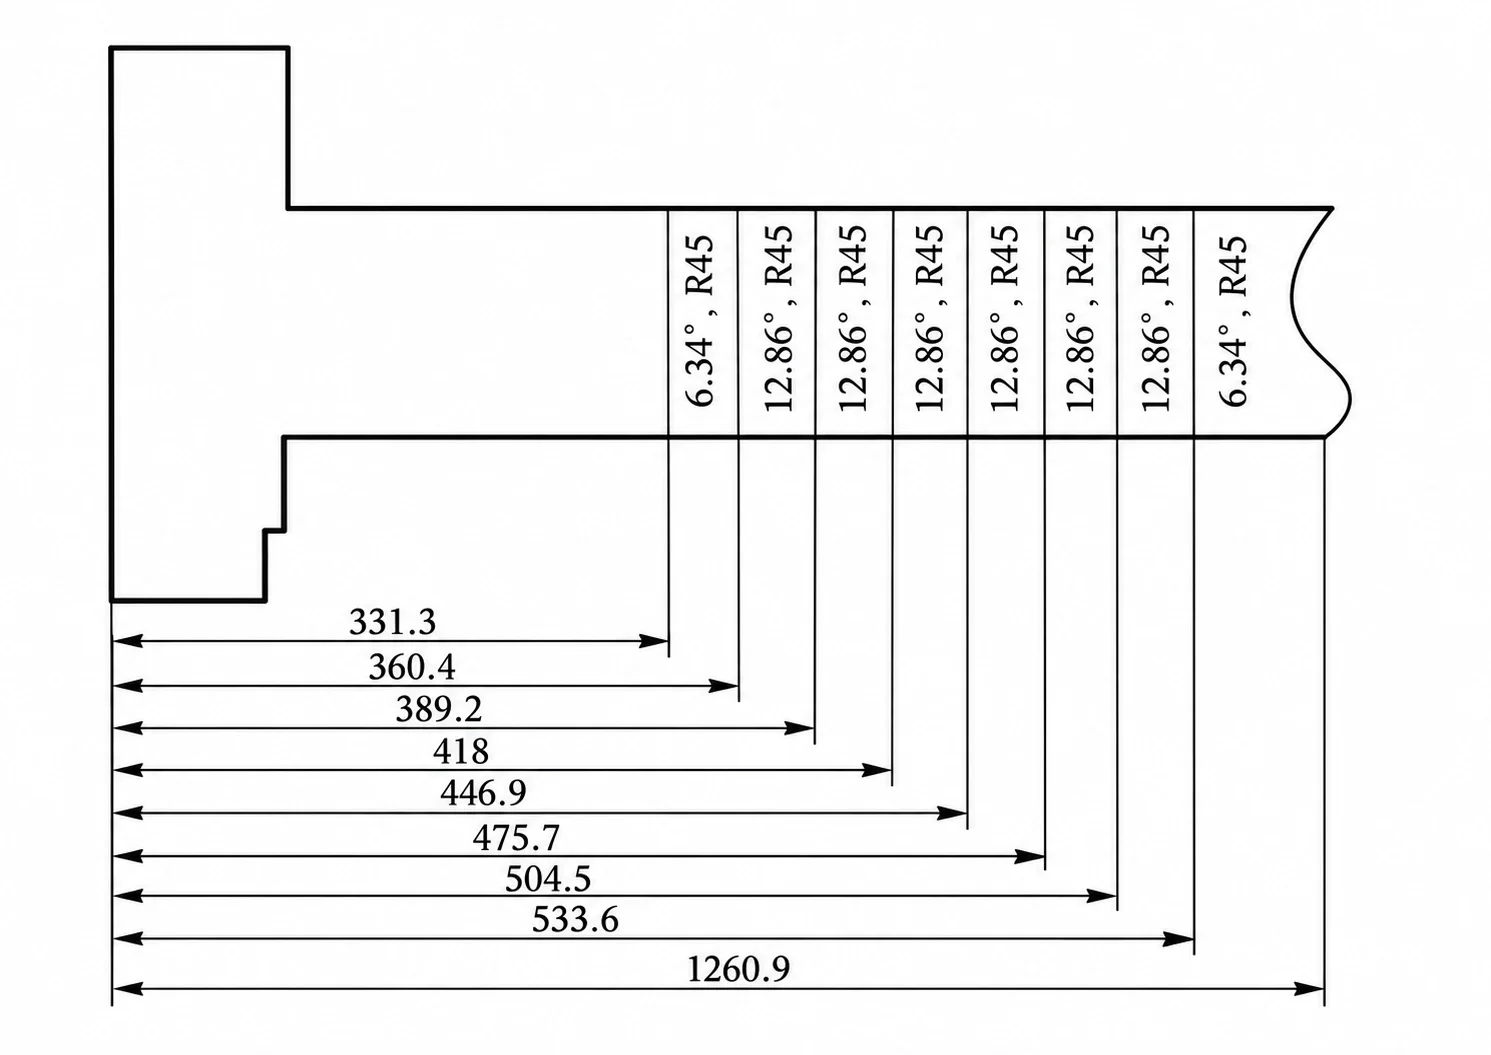
الجزء التالي يتطلب انحناء بزاوية 90 درجة، بقطر 125 ملم. تم إنشاء هذا الانحناء في نموذج ثلاثي الأبعاد، ثم تم تقسيمه إلى عدة خطوات تشكيل. تم استخدام نصف قطر تشكيل 45 ملم، وتم إنشاء الجزء الكبير من الانحناء باستخدام ثمانية انحناءات فردية.
حدد النمط المسطح مواقع الانحناء وزاوية كل انحناء قبل وصول الجزء إلى آلة القص. يوضح الرسم انحناءين بزاوية 6.34 درجة في الأطراف، وستة انحناءات بزاوية 12.86 درجة بينهما.
7. انتفاخ على حافة المنعطف
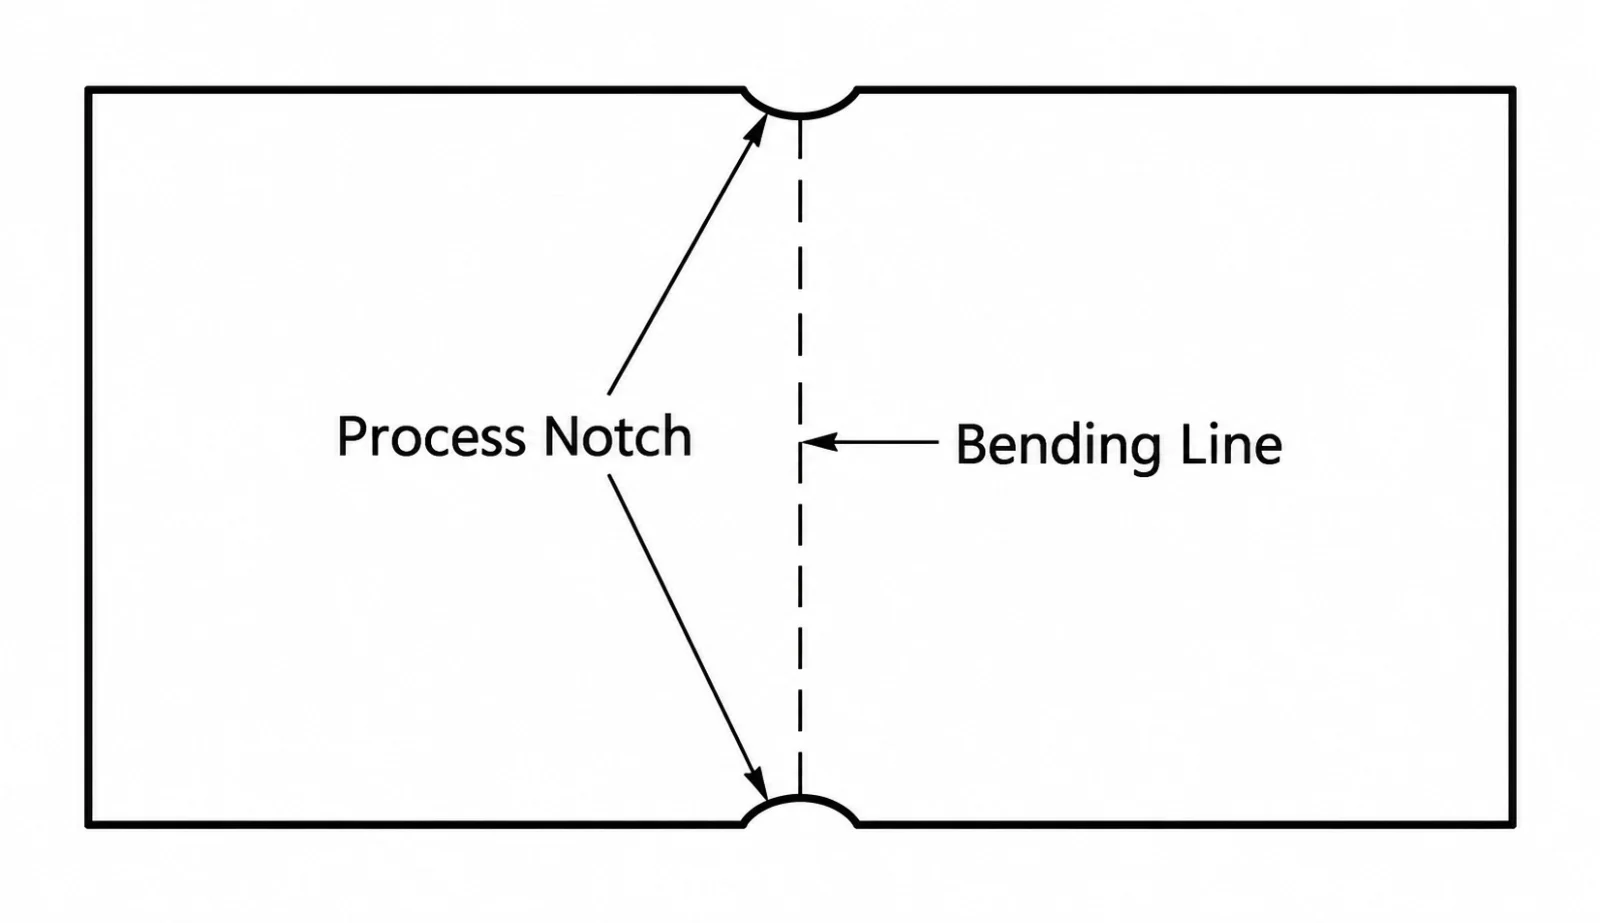
قد يؤدي انتهاء منعطف إلى ظهور عيب مختلف. عندما يتم ضغط المادة حول المنعطف، يتحرك المعدن إلى الخارج على الحافة، مما ينتج عنه بروز صغير. قد يصبح الجزء النهائي أوسع عند المنعطف مقارنة بالملف الأصلي المسطح.
يكون التشويه أكثر وضوحًا في المواد السميكة، وعند زوايا انحناء أصغر، وعندما يجب أن يظل حافة الانحناء مستوية مع مكون آخر. يمكن إزالة التشويه عن طريق الصنفرة بعد الانحناء، ولكن الحل الأفضل هو التخطيط لحركة المادة في التصميم المسطح.
أضف علامة أو خطًا قبل عملية الانحناء.
ضع علامة انحناء صغيرة في كل طرف من خط الانحناء. يجب أن تكون العلامة منحنية بقطر أكبر من حوالي 1.5 ضعف سمك الورقة، مما يمنح المادة المنقولة مساحة للتحرك ويقلل من كمية المادة التي تبرز خارج الحافة المطلوبة.
تحقق من شكل القطعة قبل وصولها إلى آلة الضغط.
معظم عيوب التشوه تكون أرخص في الوقاية منها مقارنةً بالإصلاح. يرجى مراجعة هذه النقاط قبل بدء الإنتاج:
- نصف القوس مقابل سمك المادة.
- اتجاه الانحناء وحالة الحواف
- إجراءات فحص وتحديد تسلسل عمليات التشكيل
- طول الوصلة وسهولة الوصول إلى الجزء الخلفي
- متطلبات السطح وسلوك الانحناء
- هل يتطلب نصف قطر خاص أدوات خاصة؟
يمكن أن يمر كل من غطاء نحاسي رفيع بلمسة جمالية، وعمود هيكلي سميك مصنوع من الفولاذ، عبر آلة تشكيل المعادن، ولكن لا يتطلبان نفس الأدوات أو العملية. السؤال المهم هو دائمًا: ما الذي ستلمسه هذه القطعة، وأين ستدعم، وكيف ستتحرك المادة أثناء تشكيلها؟
أسئلة وأجوبة شائعة
ما هي الأسباب التي تؤدي إلى تشقق الصفائح المعدنية عند الانحناء؟
وجود شقوق صغيرة أو عيوب في حافة القطع، أو نصف قطر داخلي غير مناسب، أو انحناء موازٍ لاتجاه التشكيل، وتركيز الإجهاد المحلي، يمكن أن يؤدي إلى ظهور شق. أما إزالة الشقوق وفتح ثقب أو شق، فيعالجان المشكلة من جذورها.
كيف يمكن لمنفاصل مُصنّع أن يتجنب الاصطدام بالمس؟
تحقق من تسلسل الانحناء بأكمله، وليس كل انحناء على حدة. يمكن استخدام تصميم مختلف للثقب، أو جزء إضافي تم تشكيله محليًا، أو تغيير في تسلسل الانحناء، أو تعديل في الجزء الداعم، لإزالة الاصطدام.
لماذا يفتح المنحنى بزاوية 90 درجة بعد الانحناء؟
يتمايل المادة مرونة بعد إزالة القوة التي تشكلها. وتساعد الزاوية الزائدة في تعويض هذا التمايل. وقد استخدم المثال الموضح زاوية تشكيل تبلغ 80 درجة للحصول على انحناء نهائي يبلغ 90 درجة.
هل يمكن إنشاء نصف قطر كبير بدون استخدام أداة خاصة لقياس نصف القطر؟
نعم. يمكن تقريب قوس كبير باستخدام عدة انحناءات أصغر. المثال الموضح في هذا المقال، وهو R125، استخدم أدوات R45 و ثمانية انحناءات منفصلة.