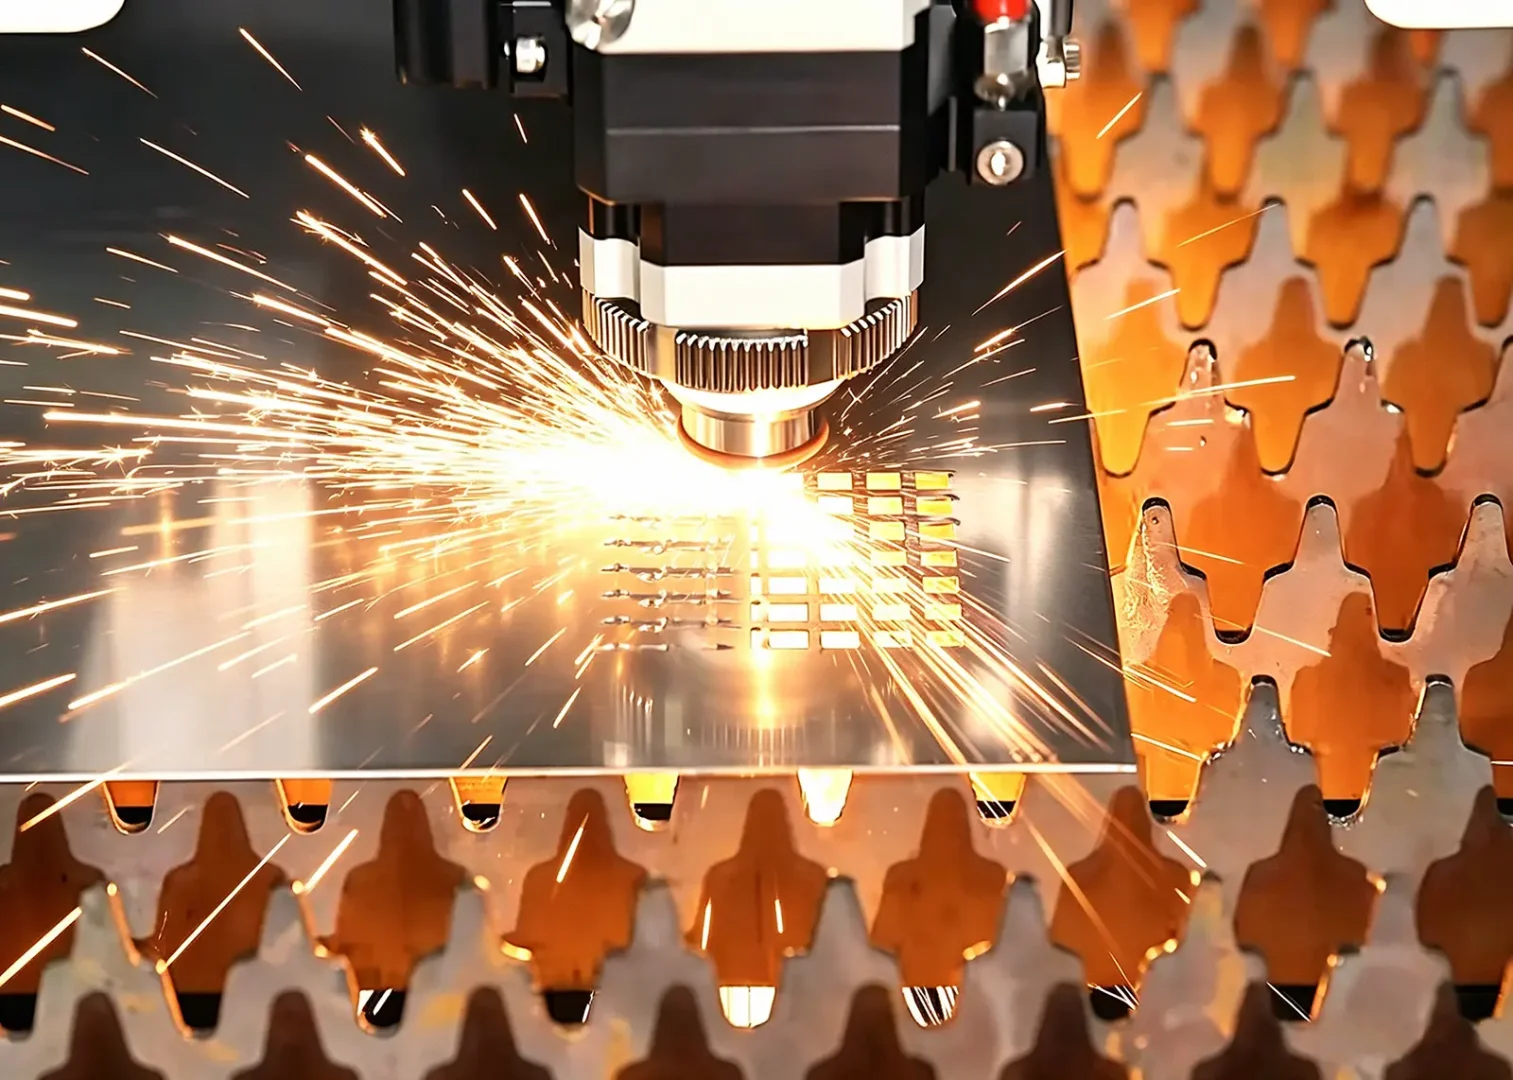
قطع بالليزرهي تقنية موثوقة فيتصنيع الأجزاء من الصفائح المعدنية. يوفر دقة وكفاءة عالية عند استخدامه بشكل صحيح.
ولكن حتى أفضل آلة قطع بالليزر يمكن أن تنتج نتائج غير مرضية. مثل: حواف خشنة، أو انحراف غير منتظم في القطع.
غالبًا ما يكون السبب ليس قوة أو سرعة الجهاز. بل هو موقع تركيز الليزر (ويُعرف أيضًا بموقع نقطة الضوء).
يوضح هذا الدليل سبب أهمية تحديد نقطة التركيز، وأنواع التركيز الثلاثة، ومتى يجب استخدام كل نوع، بالإضافة إلى مشكلة واقعية من أرض المصنع.
1. لماذا تحديد موقع التركيز بالليزر يحدد جودة القطع النهائية
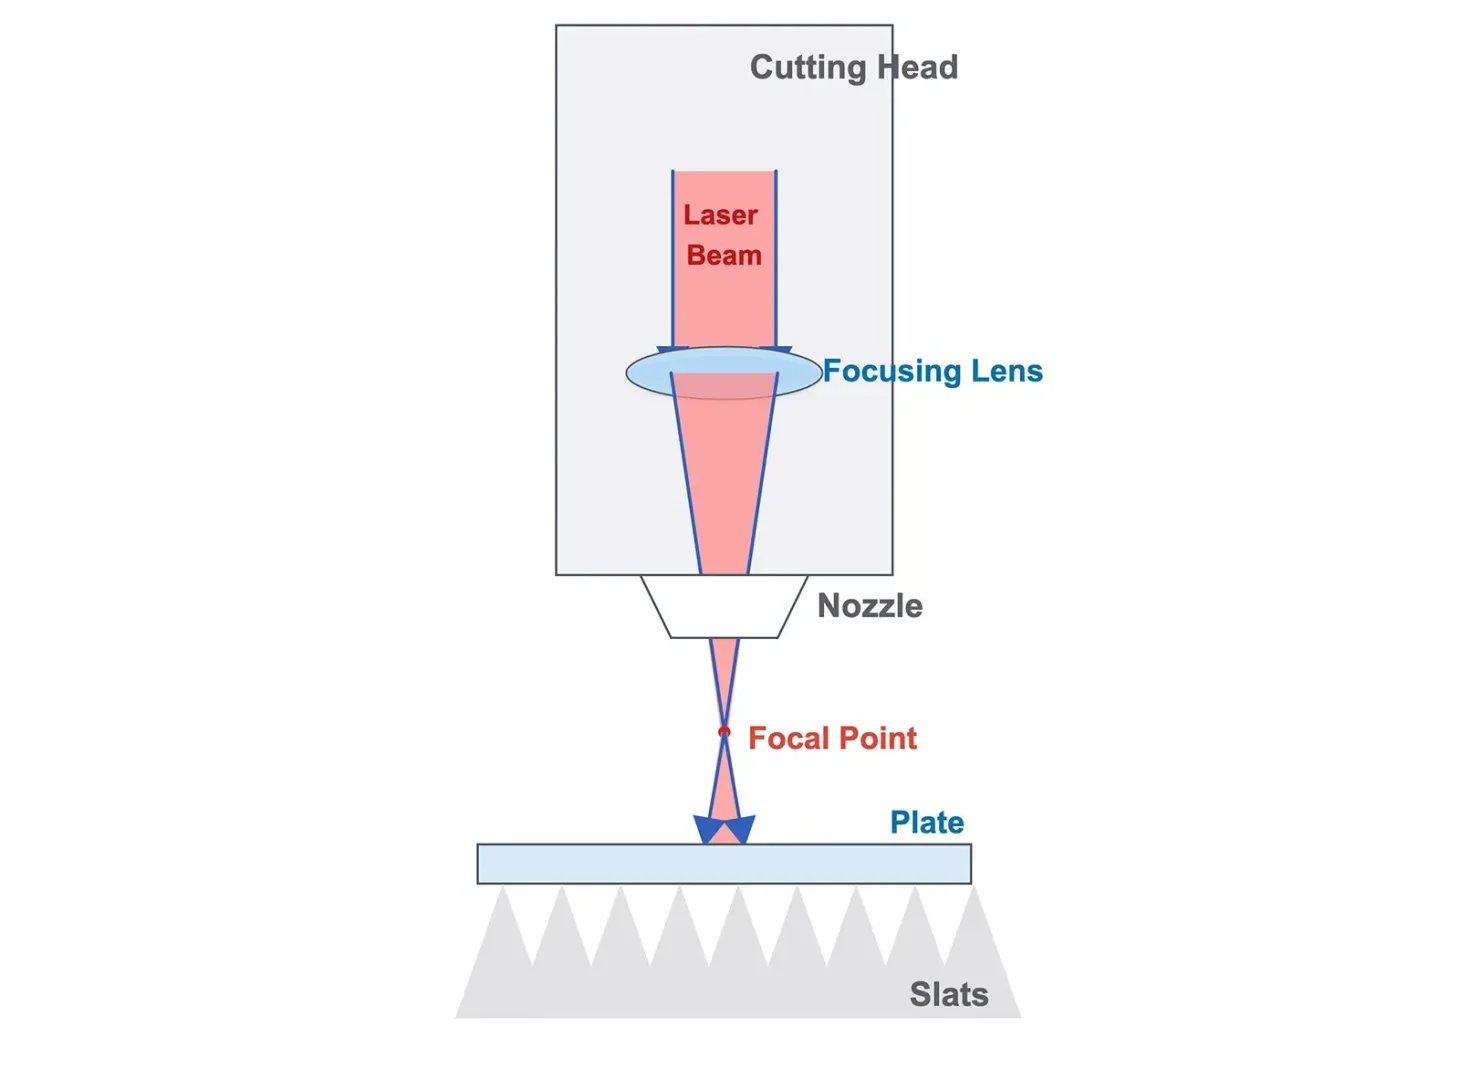
يعمل تقنية القطع بالليزر عن طريق تركيز شعاع عالي الطاقة على نقطة صغيرة على سطح المعدن. يذوب أو يتحول المادة إلى بخار، ويستخدم غاز مساعد لإزالة الحطام المنصهر.
يمثل موقع التركيز ببساطة المسافة بين نقطة تركيز الليزر و سطح قطعة العمل.
هذا المسافة الصغيرة تؤثر بشكل مباشر على:
- كثافة الطاقة في الشق، والتي تحدد ما إذا كان الشعاع يمتص المادة بالكامل.
- عرض الشق، والذي يؤثر بشكل مباشر على دقة الأبعاد.
- حجم المنطقة المتأثرة بالحرارة؛ تقلص حجم هذه المنطقة يقلل من التشوه الحراري في الصفائح الرقيقة.
تشير البيانات البحثية من معهد تكنولوجيا الليزر في ألمانيا (ILT) إلى أن انحرافًا طفيفًا في نقطة التركيز، بمقدار 0.1 ملم فقط، يمكن أن يزيد من تكون الشقوق بنسبة 30% ويقلل من نعومة حافة القطع بنسبة 25%.
في التطبيقات التي تتطلب دقة عالية، بما في ذلك الدعامات الفضائية ومكونات الأجهزة الطبية، فإن معايرة دقيقة لموضع التركيز هي خطوة أساسية في ضمان الجودة.
2. ثلاثة أوضاع تركيز ليزر قياسية: مرجع التطبيق والمعلمات
بناءً على موقع نقطة التركيز بالنسبة لسطح الورقة، يمكن تصنيف إعدادات القطع بالليزر على أنها "تركيز إيجابي"، أو "تركيز صفري"، أو "تركيز سلبي". الجدول المقارن أدناه يعمل كمرجع سريع للمهنيين في مجال معالجة المعادن.
جدول 1: مقارنة شاملة لوضع التركيز بالليزر
| الوضع | موقع نقطة التركيز | قطاع عرضي للشق (Kerf) | المزايا الأساسية | مواد وأبعاد مناسبة |
| التركيز الإيجابي | بين 0.5 و 2 ملم فوق سطح الورقة | شكل متساوي الأضلاع، شق أوسع في الجزء السفلي | تقليل الشوائب الموجودة على الحافة السفلية، وتقليل وجود الحواف غير المرغوب فيها؛ وسرعة أكبر في القطع. | صلب الكربون، بقطر يتراوح بين 10 و 25 ملم، إطارات هيكلية، دعامات سميكة. |
| التركيز الصفر | بالضبط على سطح الورقة. | شق ضيق ومستقيم (0.1-0.3 ملم، لليزر الألياف) | أقل مستوى لخطأ، وأعلى دقة في الأبعاد. | صفائح معدنية رقيقة، بسمك 0.5-6 ملم؛ أجزاء دقيقة ومعقدة. |
| التركيز على الجوانب السلبية | بين 0.5 و 1.5 ملم تحت سطح الورقة. | شق واسع في الجزء العلوي، مع شكل شبه منحرف مقلوب. | حواف مقصوصة بسلاسة، تمنع ذوبان الحواف العلوية. | الفولاذ المقاوم للصدأ، الألومنيوم، الفولاذ المجلفن، بقطر يتراوح بين 3 و 12 ملم. |
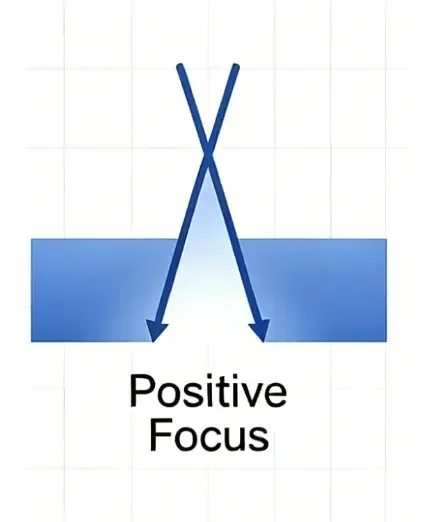
2.1 التركيز الإيجابي (نقطة التركيز فوق قطعة العمل)
مبدأ العمل
يظل النقطة المركزية على بعد 0.5-2 ملم فوق الورقة الخام، مما يشكل شقًا على شكل هرم، يكون أوسع في الجزء السفلي. هذه الشكلة للشح تعمل على تحسين تدفق غاز المساعدة، وتساعد على إخراج الصهارة من الصلب الكربوني.
المزايا الأساسية
-
يقلل بشكل كبير من تراكم الشوائب في الجزء السفلي والرماد.
-
يحسن كفاءة القطع للمواد المصنوعة من الصلب الكربوني السميك.
-
قدرة عالية على اختراق الفولاذ السبائكي عالي الكربون.
سيناريوهات إنتاج مناسبة
قطع باستخدام الأكسجين لسبائك الصلب الكربوني A36 و S235JR، والأعمدة الهيكلية الثقيلة، وإطارات قواعد الآلات، والإنتاج الضخم الذي يتطلب قطعًا سريعًا وحواف نظيفة.
بيانات دعم البحث
مجلة تقنيات معالجة المواد، 2022: عند قطع الفولاذ المصنوع من الكربون بسمك 15 ملم، فإن إعداد التركيز الإيجابي يقلل من تكون الرواسب بنسبة 40٪ مقارنة بإعداد التركيز الصفري.
2.2 عدم التركيز (نقطة التركيز على سطح الورقة)
مبدأ العمل
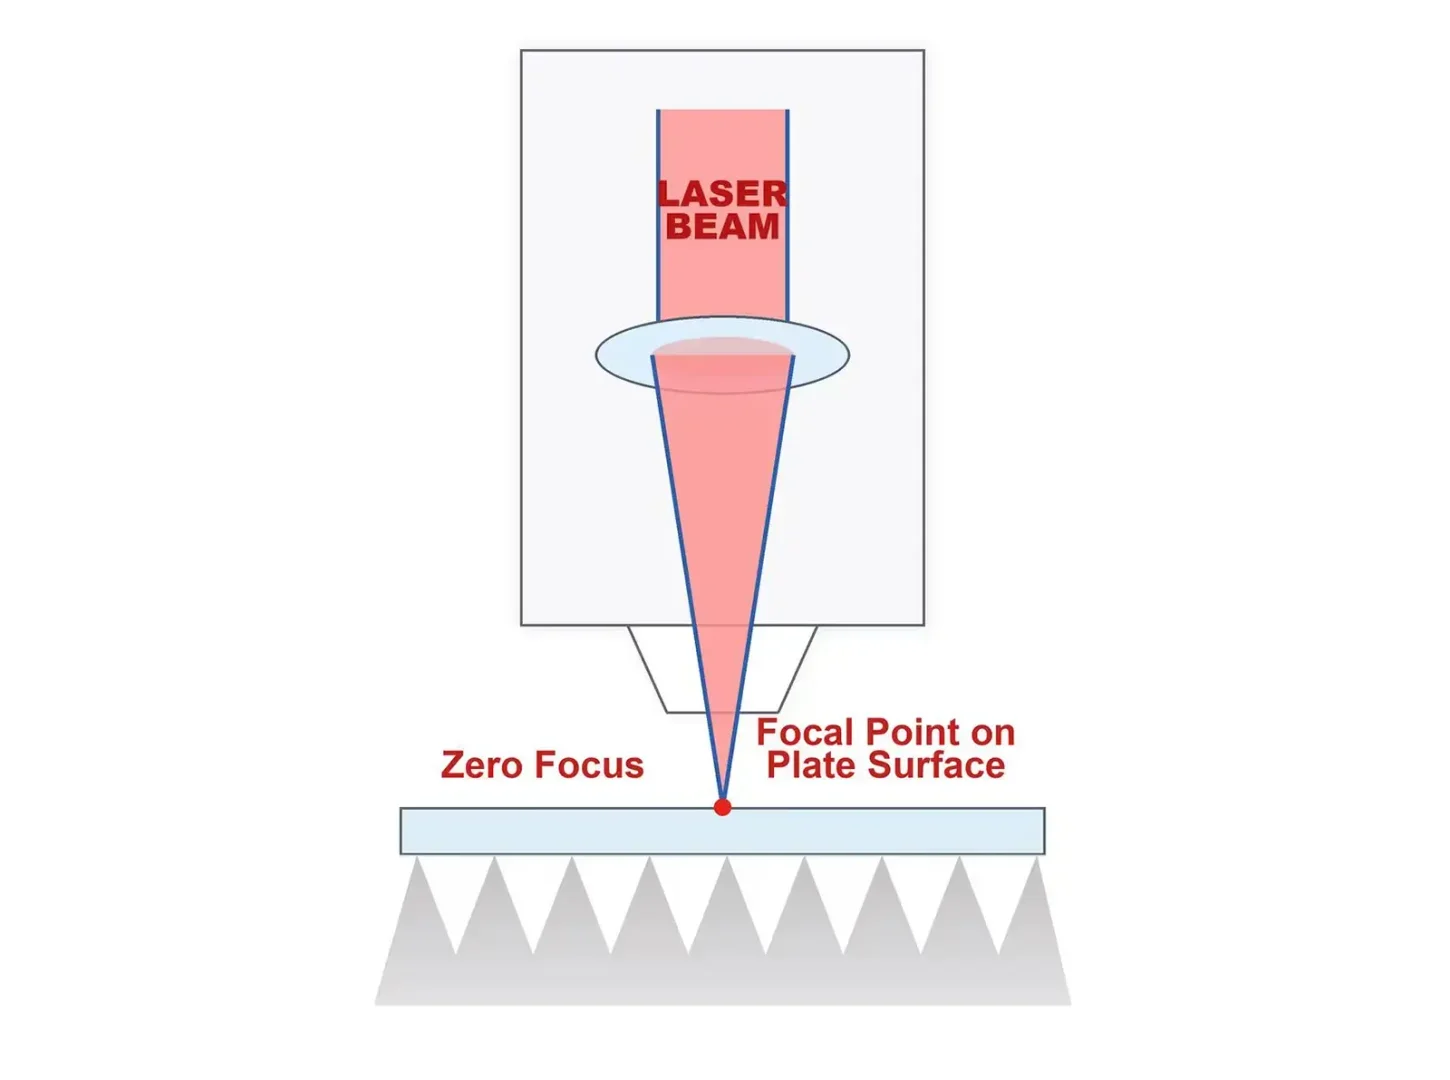
تتمركز نقطة التركيز بشكل مثالي على سطح المادة، مما يحقق أعلى كثافة للطاقة الليزر وأضيق عرض للقطع (0.1-0.3 مم للمعدات التي تستخدم الليزر الألياف).
المزايا الأساسية
-
تقليل فقد المواد الناتجة عن عملية القطع، مما يقلل من الهدر.
-
منطقة صغيرة من التأثير الحراري، مما يقلل من التشوه الحراري في الصفائح الرقيقة.
-
سرعات قطع عالية لصفائح معدنية رقيقة للغاية.
سيناريوهات إنتاج مناسبة
مناسبة للقطع الدقيق للصلب، والألومنيوم، والنحاس الرقيق، بما في ذلك هياكل إلكترونية معقدة، ومكونات الأجهزة الطبية، وأجزاء الألومنيوم من نوع 6061 الحساسة للحرارة.
دراسة حالة واقعية
استخدم مصنعنا إعدادًا لتركيز الصفر عند معالجة الفولاذ المقاوم للصدأ.حاوية إلكترونيةالطلبات. وقد حقق هذا الإجراء باستمرار دقة أبعاد تبلغ ±0.05 مم، بالإضافة إلى تقليل النفايات المادية بنسبة 12% مقارنة بالمعايير التقليدية للقطع.
2.3 التركيز السلبي (نقطة التركيز تحت سطح قطعة العمل)
مبدأ العمل
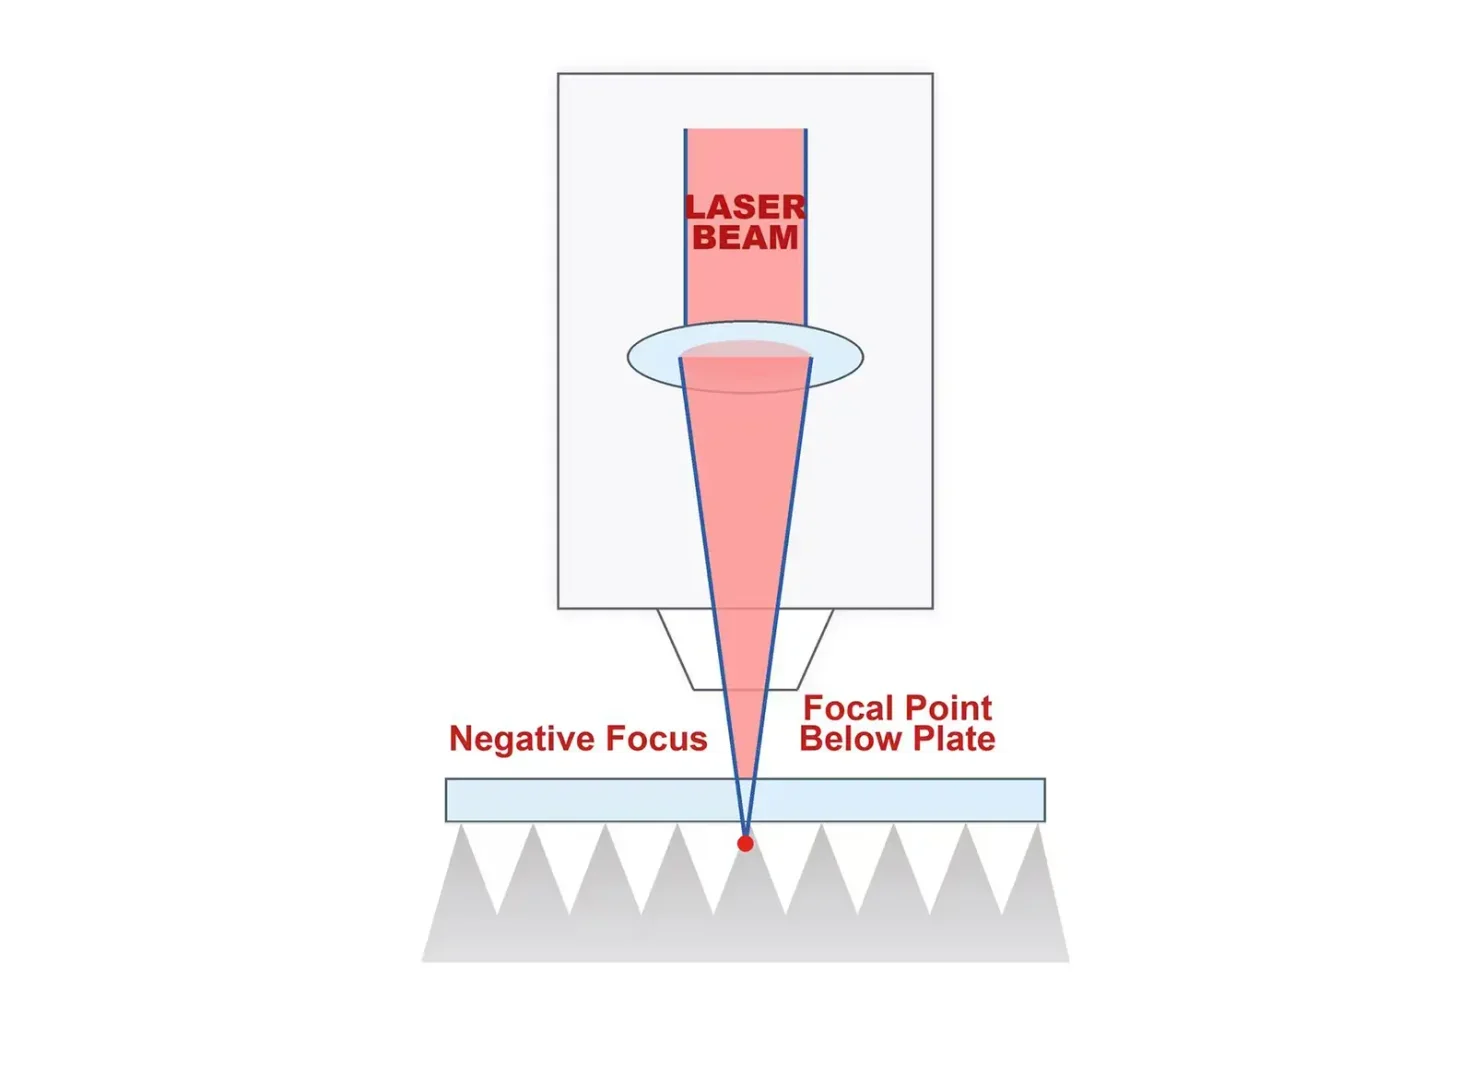
يتم تحديد نقطة التركيز على بعد 0.5-1.5 ملم أسفل سطح الورقة، مما ينتج عنه شق ذو شكل متباعد وعريض في الأعلى. وهذا يساعد في الحفاظ على كثافة طاقة كافية في الجزء السفلي من الشق عند القطع في المعادن العاكسة مثل الفولاذ المقاوم للصدأ والألومنيوم.
المزايا الأساسية
- يزيل ذوبان الحواف العلوية وتراكم الرواسب.
- يوفر تشطيبًا سلسًا للغاية للمعادن غير الحديدية.
- متوافق مع تقنيات القطع باستخدام غازات خاملة، مثل النيتروجين أو الأرجون، مما يساعد على تجنب التآكل السطحي.
سيناريوهات إنتاج مناسبة
مناسبة لقطع الفولاذ المقاوم للصدأ من النوع 304 أو 316L، وفولاذ الألومنيوم من النوع 5052 أو 6061؛ ولقطع الفولاذ المطلي بالزنك مع تقليل عيوب الترسيب، بالإضافة إلى أجزاء معدات الأغذية والأدوية التي تتطلب أسطح قطع خالية من الأكسيد.
بيانات الصناعات الداعمة
يشير دليل تطبيق الليزر من شركة TRUMPF إلى أنه، عند استخدام النيتروجين كغاز مساعدة، فإن ضبط التركيز السلبي يحسن خشونة سطح القطع بنسبة 35% في الفولاذ المقاوم للصدأ 304، حيث يكون سمك القطعة 8 ملم.
3. حالة شائعة لحدوث الأعطال في الموقع: تلون أصفر وتكون حواف حادة على أجزاء الفولاذ المقاوم للصدأ.
ظاهرة الخلل
تلقى أحد ورش تصنيع المعادن شكاوى تفيد بأن جميع الأجزاء المصنوعة من الفولاذ المقاوم للصدأ (304) تعرضت لظواهر صفراء، وتآكل على الحواف، وبقع حادة. لم تؤدّ التعديلات المتكررة على معلمات التركيز إلى تحسين النتائج.
السبب الجذري
كشفت عملية فحص ميداني عن وجود علامات احتراق متفرقة على العدسة الواقية للليزر، مما أدى إلى تغيير كبير في نقطة التركيز. المشكلة لم ترتبط بإعدادات التركيز الرقمية أو محاذاة المحاور في الآلة.
الحل
بعد استبدال العدسة البصرية التالفة، عاد مستوى جودة القطع إلى طبيعته على الفور.
الدرس الأساسي
يجب دائمًا فحص مسار الضوء بالكامل قبل تعديل معلمات التركيز. قد يؤدي وجود عدسات متسخة، أو خدوش ناتجة عن الاحتراق، أو رطوبة داخلية إلى تغيير موضع التركيز. لا يمكن لتعديل المعلمات إصلاح عطل في المكونات البصرية.
4. نصائح عملية ومعايير موحدة لضبط تركيز الليزر
-
قم بمطابقة وضع التركيز مع المادة وسمكها: استخدم الجدول المقارن أعلاه كنقطة بداية، ثم تحقق من الإعدادات قبل الإنتاج.
-
**اضبط التركيز بانتظام:** يمكن أن يتسبب التمدد الحراري وتغير سمك المادة في تحريك نقطة التركيز. لا تستخدم إعدادات سابقة دون التحقق منها. كإجراء أولي، اضبط التركيز بعد كل ثمان ساعات من الإنتاج المستمر، أو في أي وقت يتغير فيه المادة. استخدم شرائح اختبار التركيز للتحقق السريع؛ تشير المقالة إلى أن عملية التحقق تستغرق حوالي دقيقتين فقط، ويمكن أن تساعد في منع ساعات من العمل الإضافي والتخلص من المواد.
-
ابدأ بالإعدادات المضمنة في البرنامج، ثم قم بضبطها: أنظمة الليزر الألياف الرئيسية، بما في ذلك CypCut و LaserMark و TRUMPF LaserTec و Amada Locus، تتضمن إعدادات للتركيز على المعادن الشائعة. ابدأ بتطبيق إعداد، ثم اضبط مسافة التركيز حتى ±0.2 مم بناءً على جودة القطع الملاحظة.
-
قياس النتائج بدلاً من الاعتماد على الحكم البصري: الفحص البصري لا يمكنه قياس عيوب القطع بدقة. استخدم الأدوات المناسبة لجمع البيانات الموضوعية:
-
جهاز قياس خشونة حواف القطع (Ra)
-
آلة قياس إحداثيات (CMM) للتحقق من دقة الأبعاد.
-
5. ملخص موجز
موضع الليزر الدقيق ليس مجرد تفصيل بسيط في الإعداد؛ بل يؤثر بشكل مباشر على ثلاثة نتائج رئيسية في الإنتاج: جودة الأجزاء النهائية، ومعدلات إعادة العمل والتخلص من النفايات، وهدر المواد.
مرجع سريع
|
وضع التركيز
|
خاصية القطع
|
الاستخدام الأساسي
|
|
|
عرض أكبر للشق السفلي، وتحسين في عملية تصريف الخبث.
|
قطع باستخدام الأكسجين للصلب الكربوني السميك
|
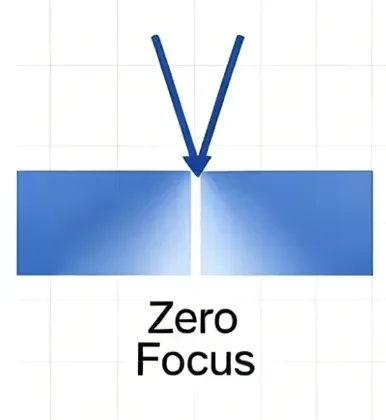 |
أقل عرض للقطع، أقل تشوه، ودقة فائقة.
|
قطع معدنية رقيقة ومكونات دقيقة ومعقدة.
|
 |
حافة أوسع في الجزء العلوي، واستقرار في الطاقة للمعادن العاكسة.
|
قطع باستخدام النيتروجين للصلب المقاوم للصدأ، والألومنيوم، والصلب المطلي بالزنك.
|
إتقان الأوضاع الثلاثة للتركيز، والتحقق من المعلمات باستخدام عينات اختبار قبل الإنتاج بالجملة، وتحديد أولويات فحص العدسات البصرية عند حدوث عيوب أثناء القطع.