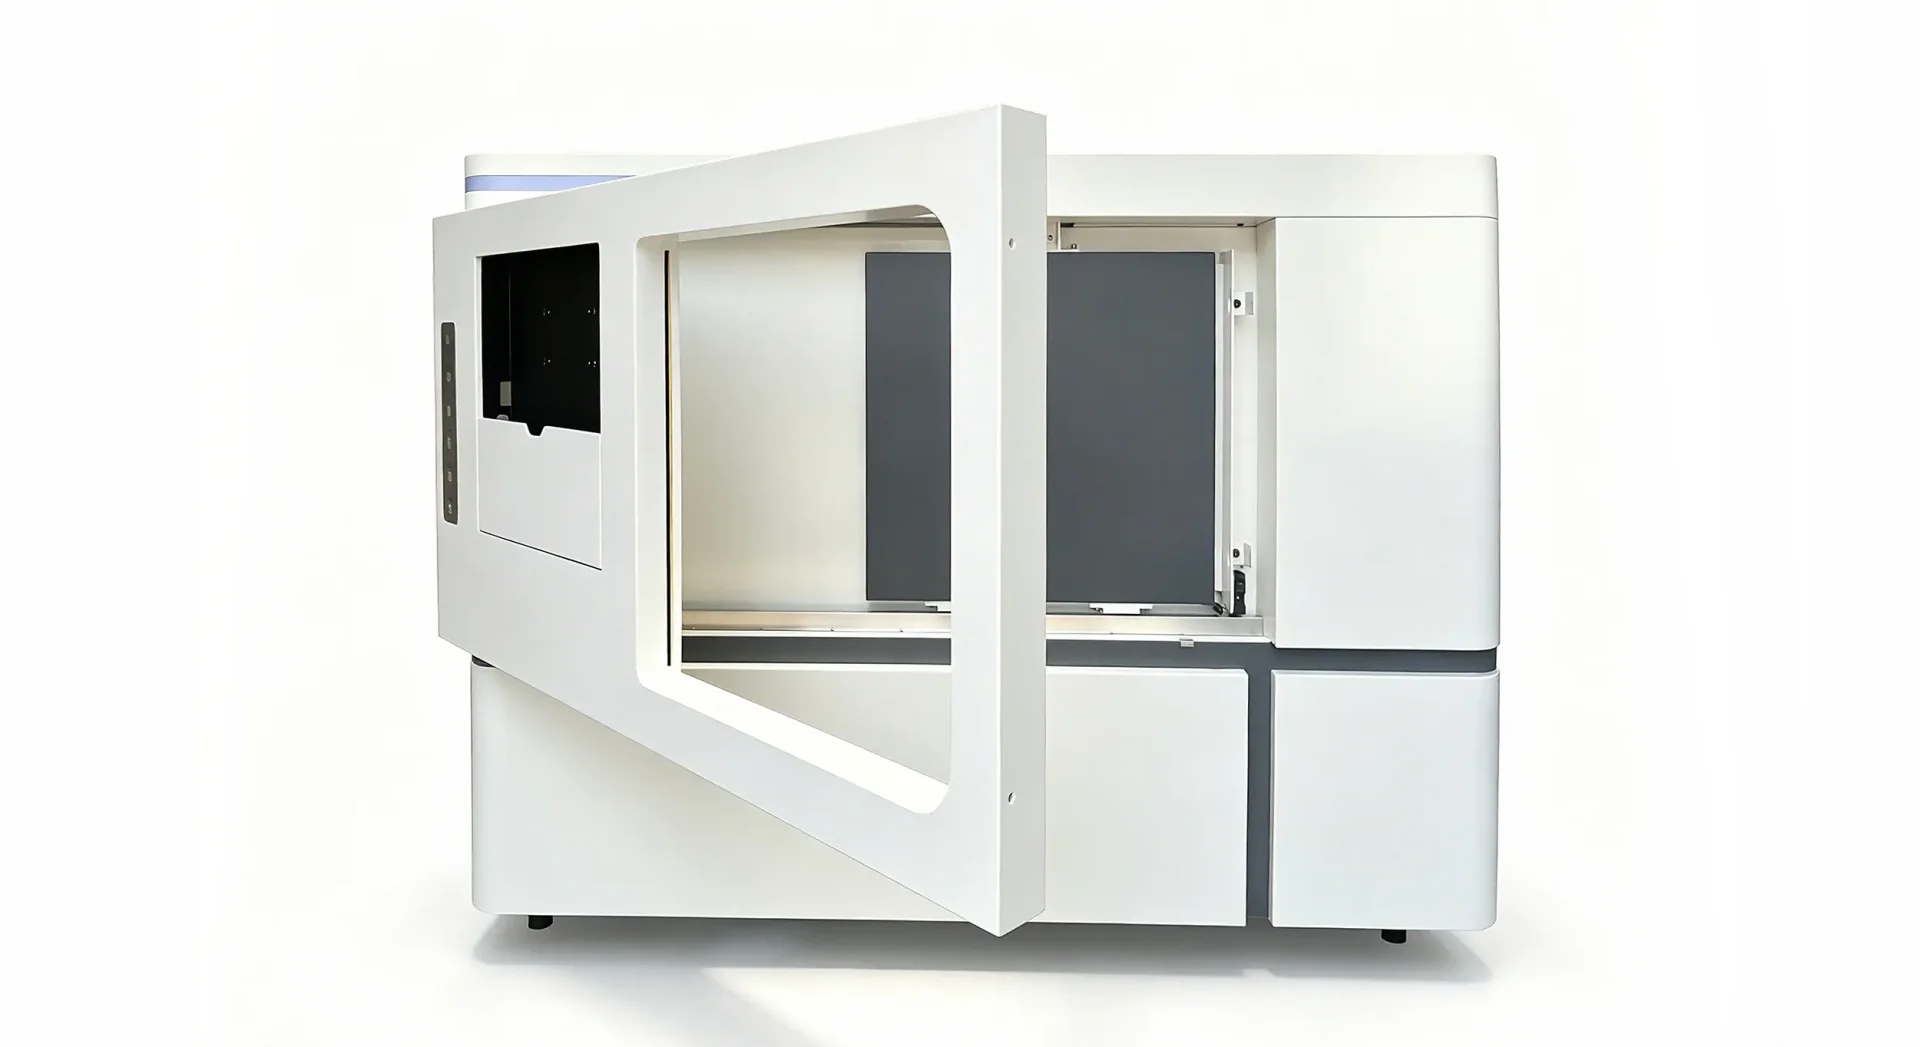
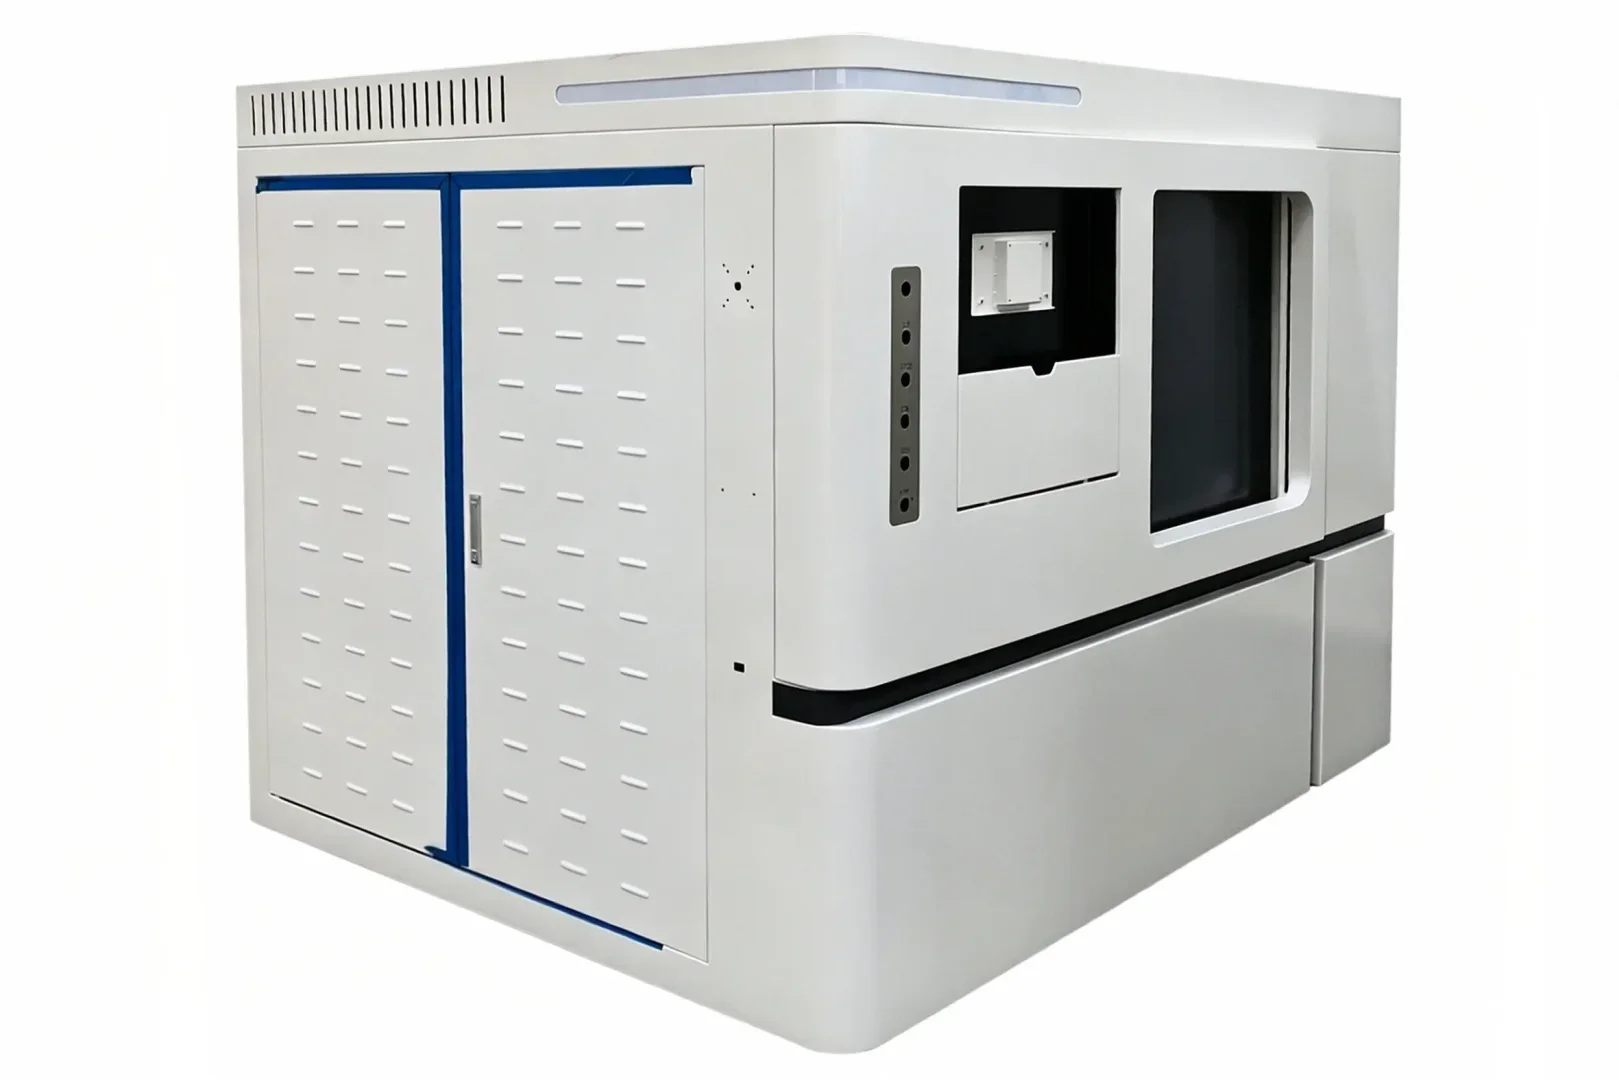
في اختبار المواد غير المدمر في الصناعة، جهاز صغيرالتصوير المقطعي المحوسب الصناعييعمل هذا الهيكل كجزء متعدد الطبقات يوفر حماية من الإشعاع، ويتم بناؤه حول إطار من الصلب. ويجمع بين الفولاذ المقاوم للصدأ لضمان الصلابة وإحكام الإغلاق، وطلاء داخلي من الرصاص لتقليل الإشعاع بشكل أساسي، وقنوات تهوية معقدة لتوزيع الحرارة، وأبواب وصول زجاجية من الرصاص مع آليات أمان. تعمل هذه العناصر معًا لتقليل تسرب الإشعاع مع الحفاظ على حجم الهيكل صغيرًا.
تُستخدم ألواح السبائك المصنوعة من الفولاذ المقاوم للصدأ والرصاص على نطاق واسع في جدران غرف فحص غير تدميري، والحواجز الواقية لحماية الموظفين من التعرض للإشعاع السيني والإشعاع الجاما. يتطلب تصنيع هذه الحواجز الالتزام الصارم بمعايير السلامة الإشعاعية، لأن حتى العيوب الصغيرة يمكن أن تؤثر على أداء المعدات والسلامة المهنية.
يقدم هذا الدليل شرحًا تفصيليًا لطرق الربط الشائعة بين الرصاص والفولاذ، ويشرح سبب كون استخدام طبقة رصاص منفصل هو المعيار الصناعي لأنظمة التصوير المقطعي المدمجة، ويحدد التحديات التقنية الأساسية، ويوفر إطارًا شاملاً لمراقبة الجودة في جميع مراحل الإنتاج.
1. طرق ربط المعادن (القصدير) بالصلب ومقارنة استخداماتها.
تُستخدم خمس عمليات شائعة لربط طبقات الرصاص بالركائز المصنوعة من الصلب. كل منها يقدم توازنًا مختلفًا بين قوة الربط، وسهولة المعالجة، والتكلفة، والتطبيقات المناسبة.
جدول 1: مقارنة عملية ربط الرصاص بالصلب
| عملية الربط | آلية العمل | قوة الترابط | قابلية التشكيل | التكلفة | الاستخدامات الرئيسية |
| الربط باستخدام المواد اللاصقة | ربط معدني بالصلب باستخدام راتنج إيبوكسي عن طريق الضغط البارد أو الساخن. | ضعف الالتصاق (الفيزيائي) | ضعيف؛ عرضة للتشقق أو الانفصال أثناء الانحناء أو اللحام في درجات حرارة عالية. | منخفض | الأبواب الطبية، الحماية المسطحة للجدران، الأجزاء المسطحة البسيطة بدون تصنيفات معقدة. |
| قفل ميكانيكي | ربط الفولاذ بالصلب باستخدام عملية ختم بالرول أو الثقب الميكانيكي. | متوسط (التداخل المادي) | معتدل؛ عدم انتظام السطح، خطر التمزق في المنعطفات الحادة. | منخفض إلى متوسط | ألواح مطاطية قيادية، ألواح حماية بسيطة، صناديق أساسية لمقياسات التيار |
| اللحام بالتبريد | الارتباط الذري الذي يتكون نتيجة للتشكيل تحت ضغط عالٍ في درجة حرارة الغرفة. | عالي (قوة وصلابة) | جيد؛ متوافق مع التشوه والتشكيل الخفيف. | مرتفع | صناديق الحماية الإلكترونية، مكونات الأجهزة الدقيقة، طبقات رقيقة من الرصاص |
| التشكيل بالضغط الساخن | زيادة انتشار الذرات من خلال عملية التمايل عند درجة حرارة مرتفعة. | عالية جدًا (رابط معدني قوي) | ممتاز؛ مناسب للتشكيل المعقد، واللف، واللحام. | عالي جدًا | تطبيقات في مجال الفضاء، ومعدات صناعية متطورة. |
| اللحام بالدفع العالي | تكوين روابط فورية عن طريق ضغط هائل ناتج عن الانفجار. | عالية جدًا (رابط معدني قوي) | محدود؛ السطح غير المستو يتطلب معالجة إضافية بعد التصنيع. | عالي جدًا | ألواح مركبة من الرصاص سميكة للغاية، وتستخدم في تطبيقات خاصة من معادن مختلفة (وهي غير شائعة في هياكل CT القياسية). |
ملاحظة: عملية اللحام بالمتفجرات نادراً ما تُستخدم في إنتاج حاويات التصوير الصناعية القياسية، وذلك بسبب ارتفاع التكلفة، وفترة الإنتاج الطويلة، والتأثير البيئي. وتقتصر استخدامها على متطلبات الحماية الخاصة للغاية.
2. مزايا استخدام نظام توصيل منفصل لحاويات قياس التيار الكهربائي المصنوعة من الفولاذ المقاوم للصدأ.
لأجهزة الكمبيوتر المدمجة عالية الجودةالتصوير المقطعي المحوسب الصناعيأنظمة، وهي عبارة عن هيكل خارجي مصنوع من الفولاذ المقاوم للصدأ، مع بطانة داخلية منفصلة من مادة الرصاص، يظل هذا التصميم هو الأكثر شيوعًا. يعكس هذا النهج متطلبات الحماية من الإشعاع، وإمكانية التصنيع، واعتبارات التكلفة الإجمالية.
2.1: مطابقة سمك الحماية ومرونة التصميم
يتم حساب سمك الحماية من الإشعاع بناءً على الجهد الأقصى (كيلوفولت) وقوة مصدر الأشعة السينية.
-
طلاء الرصاص المنفصل: يمكن تحديد سمك ورقة الرصاص بدقة (على سبيل المثال، 10 مم، 15 مم، 20 مم). يمكن استخدام سمك مختلف في أجزاء مختلفة من الهيكل لتلبية متطلبات الحماية المحلية - على سبيل المثال، 5 مم للوحة العلوية و 20 مم للوحة الوصول الأمامية. وهذا يتيح حماية مستهدفة ومحسنة.
-
لوح مركب مُسبق الربط: يتم إنتاج الألواح المركبة بأبعاد قياسية (مثل الفولاذ بسمك 3 مم + الرصاص بسمك 5 مم). غالبًا ما يتطلب تلبية متطلبات حماية غير قياسية من المصممين اختيار لوح أكثر سمكًا مما هو مطلوب، مما يزيد من الوزن الكلي والمساحة، ويقلل من فعالية التصميم المدمج.
2.2 قيود التصنيع الخاصة بالألواح المركبة المصنوعة من الرصاص والفولاذ
تتطلب حاويات التصوير بالكمبيوتر عالية الجودة انحناءات معقدة، وزوايا مستديرة، وأعمدة تقوية، مما يخلق خطرين رئيسيين بالنسبة للألواح الملحمة مسبقًا:
-
التقوسالتشقق: يتميز الرصاص بقابليته للتشوه العالية، ولكنه يتمتع بقوة شد منخفضة للغاية. أثناء الانحناء، يمتد الطبقة الخارجية من الفولاذ، بينما يتم ضغط الطبقة الداخلية من الرصاص. يمكن أن يؤدي السيطرة الضعيفة على العملية إلى حدوث انحناء أو تشقق أو تفتت في الرصاص، مما يخلق فجوات هوائية صغيرة تصبح مسارات لتسرب الإشعاع.
-
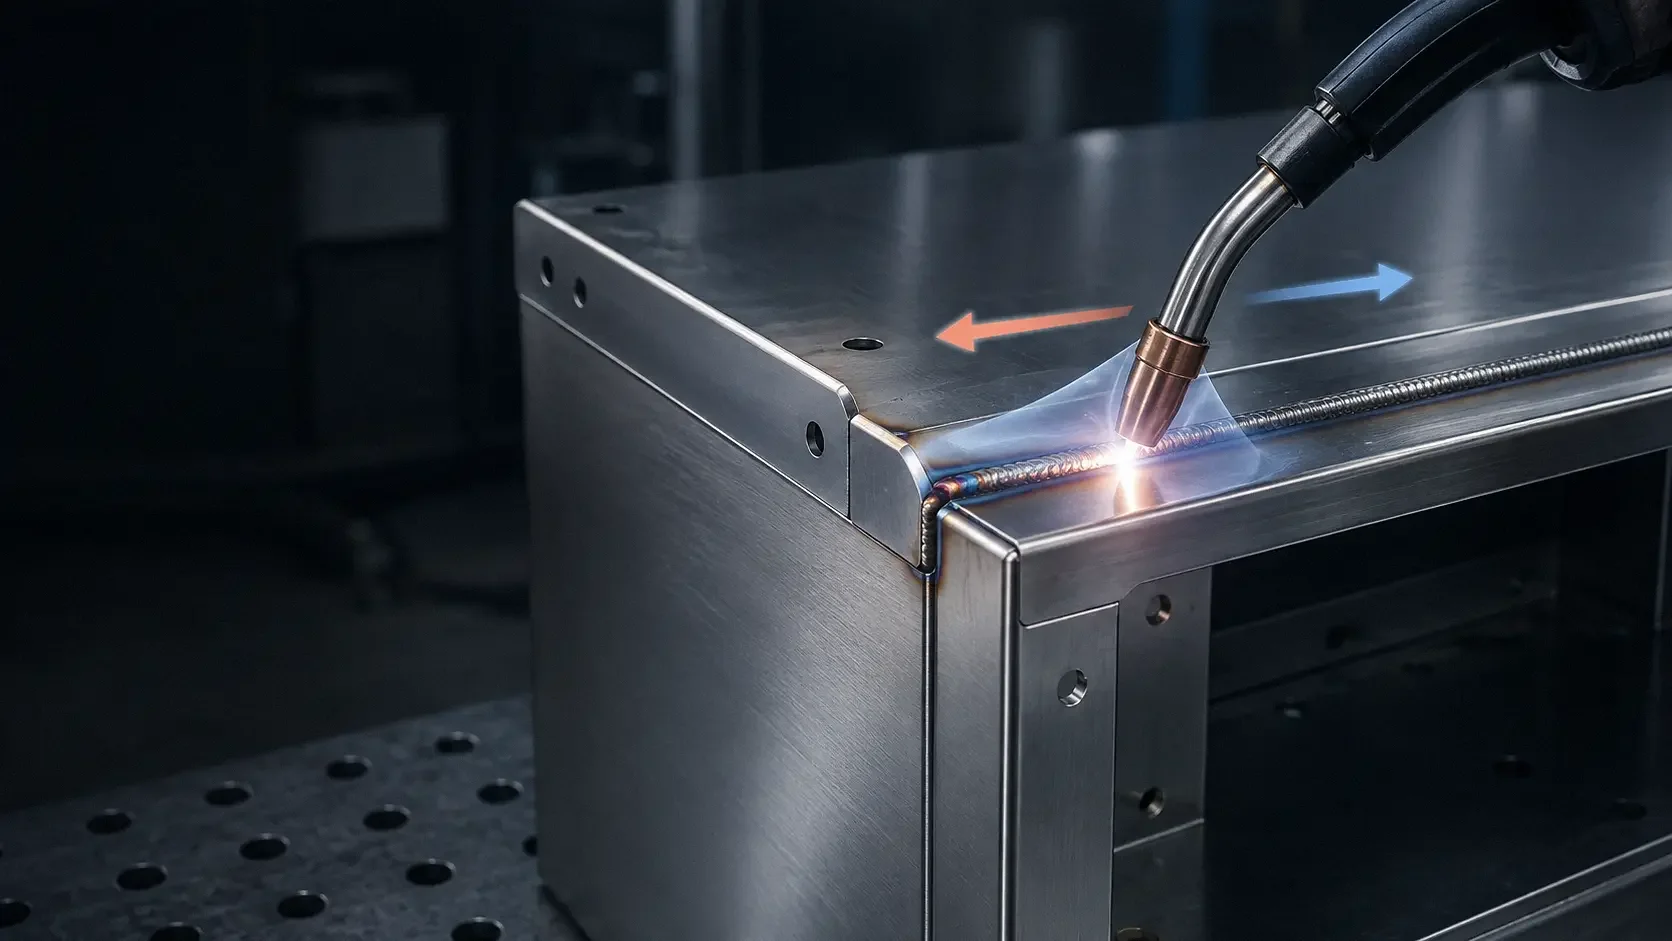
اللحامالتسرب: الحرارة الناتجة عن اللحام تذيب وتبخر طبقة الرصاص الموجودة داخل ألواح التركيب. الرصاص المتصاعد سام ويؤثر على جودة اللحام. يتطلب لحام ألواح التركيب إزالة الرصاص بالقرب من منطقة اللحام قبل التصنيع، واستعادة الحماية بعد ذلك. هذه الخطوات الإضافية تقلل من الميزة التي توفرها استخدام الألواح المصنعة مسبقًا.
2.3: السلامة والحماية الاحتياطية المشتركة
-
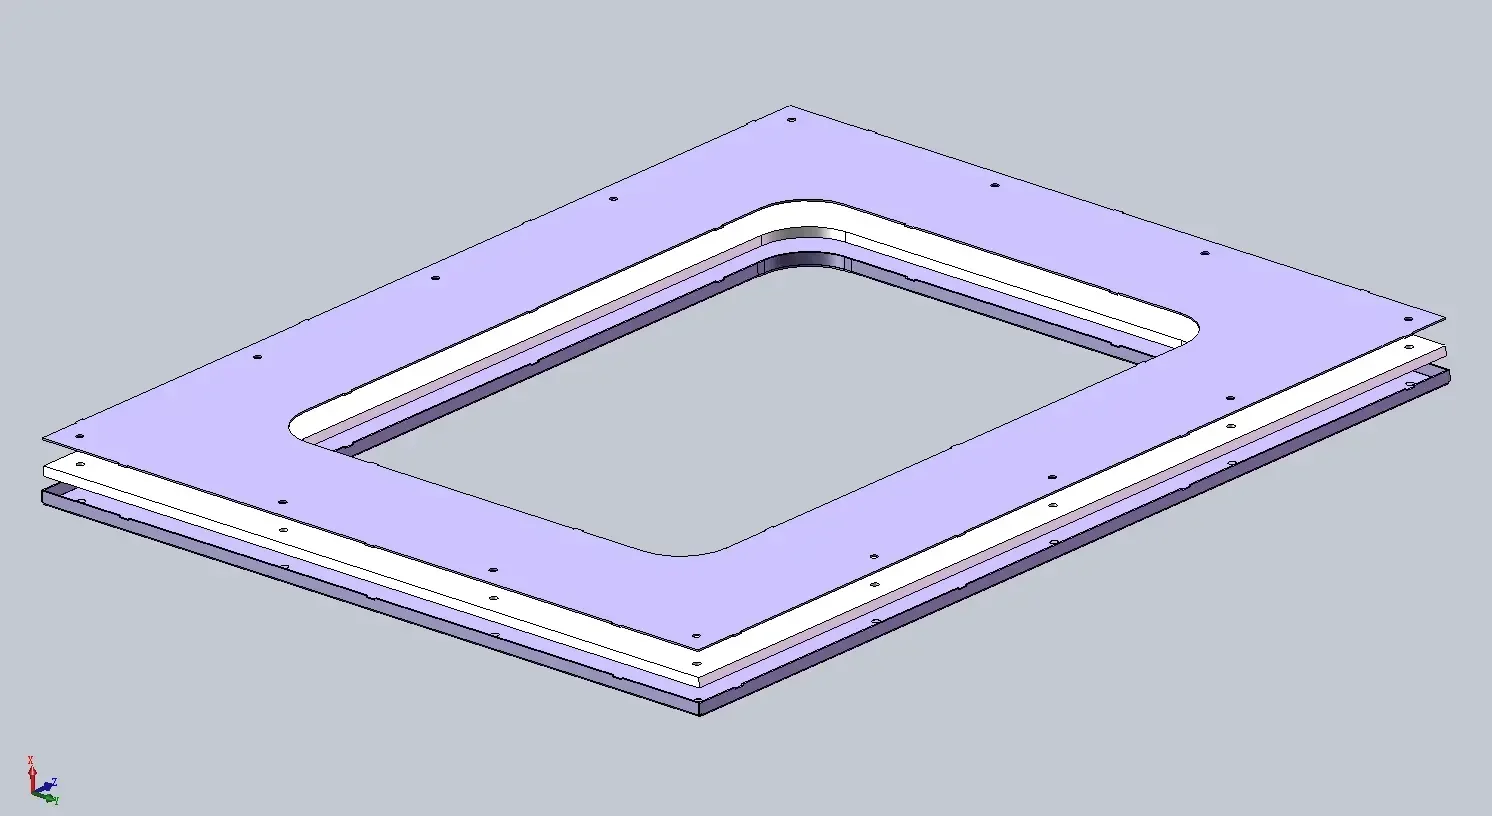
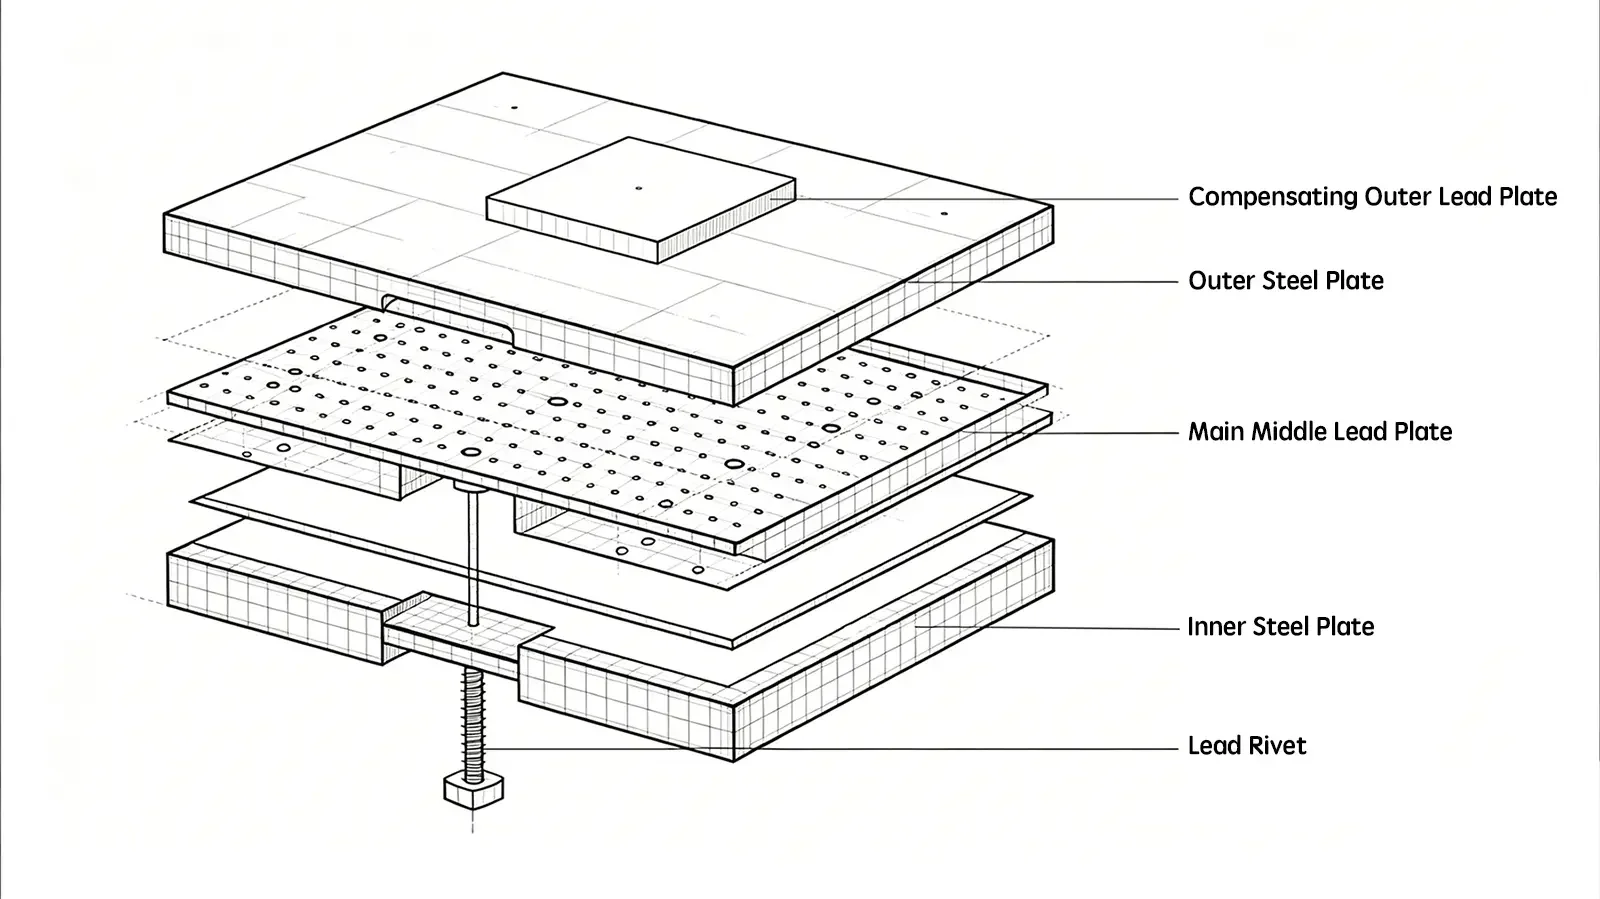
طبقة الرصاص المنفصلة (حماية ذات طبقتين): في هيكل يشبه "اللحم" (الصلب-الرصاص-الصلب)، يتم تركيب ألواح الرصاص بعد ربط الهيكل بالصلب. يمكن أن تكون وصلات الرصاص متباعدة عن وصلات الصلب. حتى لو كان هناك عيوب طفيفة في وصلة الصلب، فإن طبقة الرصاص المتباعدة توفر خط دفاع إضافيًا، مما يخلق طبقة حماية مكررة.
-
المركب المسبق للربط (خطر فشل في نقطة واحدة): الطبقة الرئيسية متصلة باستمرار باللوح الفولاذ، ويتم إجراء اللحام بعد تجميع اللوح. إذا أدى اللحام إلى قطع اتصال الطبقة الرئيسية، فقد يمر الإشعاع مباشرة في الوصلة.
2.4 تحليل تكلفة المواد واستقرار الإمداد
-
تكلفة المخزون: ألواح المركبات المصنوعة مسبقًا هي مواد مخصصة ذات أوقات إنتاج طويلة وتكلفة وحدة عالية. الشركات المصنعة التي تنتج نماذج متعددة (من 225 كيلو فولت إلى 450 كيلو فولت وما فوق) تحتاج إلى تخزين العديد من تركيبات السماكات المختلفة، مما يخلق عبئًا كبيرًا على المخزون.
-
توفر المواد القياسية: تعتبر صفائح الفولاذ المقاوم للصدأ وصفائح الرصاص النقي من المواد الصناعية القياسية، مع أسعار شفافة وتوفر فوري. يمكن طلب صفائح الرصاص بالسمك المطلوب، وتقطيعها حسب حجم كل طلب، مما يدعم جداول الإنتاج المرنة.
2.5 النظافة الداخلية وقابلية الصيانة الهيكلية
أنظمة التصوير المقطعي المحسنة (خاصة للاستخدام في فحص أشباه الموصلات) تتطلب درجة عالية جدًا من النقاء الداخلي، وغالبًا ما تكون مصنوعة من أسطح داخلية من الفولاذ المقاوم للصدأ المصقول. تتأكسد الأسطح المصنوعة من الرصاص، مما ينتج عنه غبار رصاص سام بمرور الوقت.
-
بفضل طبقة العزل الرصاص المنفصلة، يتم تركيب طبقة داخلية رقيقة من الفولاذ المقاوم للصدأ بعد وضع الرصاص، مما يحيط الرصاص بالكامل داخل الهيكل الذي يتكون من الفولاذ والرصاص والفولاذ.
-
إذا تم استخدام الألواح الملحومة مسبقًا كطبقة داخلية، فإنها تترك السطح المصنوع من الرصاص مكشوفًا؛ أما إذا تم وضعها على الجانب الخارجي، فلن توفر أي حماية. إضافة طبقة داخلية من الفولاذ المقاوم للصدأ إلى الألواح المركبة تحاكي تعقيد طريقة الطبقة المنفصلة، دون أي فائدة إضافية.
2.6 قوة الهيكل وتوزيع الأحمال
-
الهيكل الذي يحمل الوزن: المكونات الأساسية للـ CT، بما في ذلك مصدر الأشعة السينية، والمستشعر، ومرحلة الدوران الدقيقة، ثقيلة. الإطار الخارجي المصنوع من الفولاذ المقاوم للصدأ يحمل الحمل الهيكلي الكامل.
-
قيود الألواح المركبة: الطبقة المصنوعة من الرصاص في الألواح المركبة لا تساهم في القوة الهيكلية، بل تضيف فقط وزنًا زائدًا. من خلال استخدام طبقة رصاص منفصلة، يمكن للمهندسين تصميم دعامات تعزيزية في المواضع التي تحتاجها لدعم وزن الرصاص، بدلاً من توزيع الوزن الزائد بالتساوي على كامل الهيكل.
3. التحديات الفنية في تصنيع حاوية التصوير المقطعي (CT) ذات البطانة المصنوعة من الرصاص.
ضمان وجود ورقة من الرصاص ناعمة وقابلة للتآكل داخل حاوية صلبة مصنوعة من الفولاذ المقاوم للصدأ، مع الحفاظ على حماية موثوقة من الإشعاع، يمثل العديد من التحديات الهندسية الرئيسية.
3.1: معالجة الحواف ومنع تسرب الإشعاع
تنتشر الأشعة السينية على طول مسارات محددة، ويمكنها اختراق أي فجوة في طبقة الحماية.
-
وصلات اللوحات: يجب أن يتم ربط الصفائح المعدنية باستخدام وصلات "بلم"، وليس وصلات "متجاورة"، مع وجود تداخل لا يقل عن 20 ملم لمنع اختراق الإشعاع عبر الوصلة.
-
معالجة الزوايا: الزوايا الداخلية بزاوية 90 درجة هي نقاط معرضة للخطر. يمكن أن تنكسر أو تتشقق صفائح الرصاص عند الانحناءات الحادة. يتطلب الحماية المستمرة استخدام زوايا رصاص مصممة خصيصًا أو إجراءات طي خاصة.
-
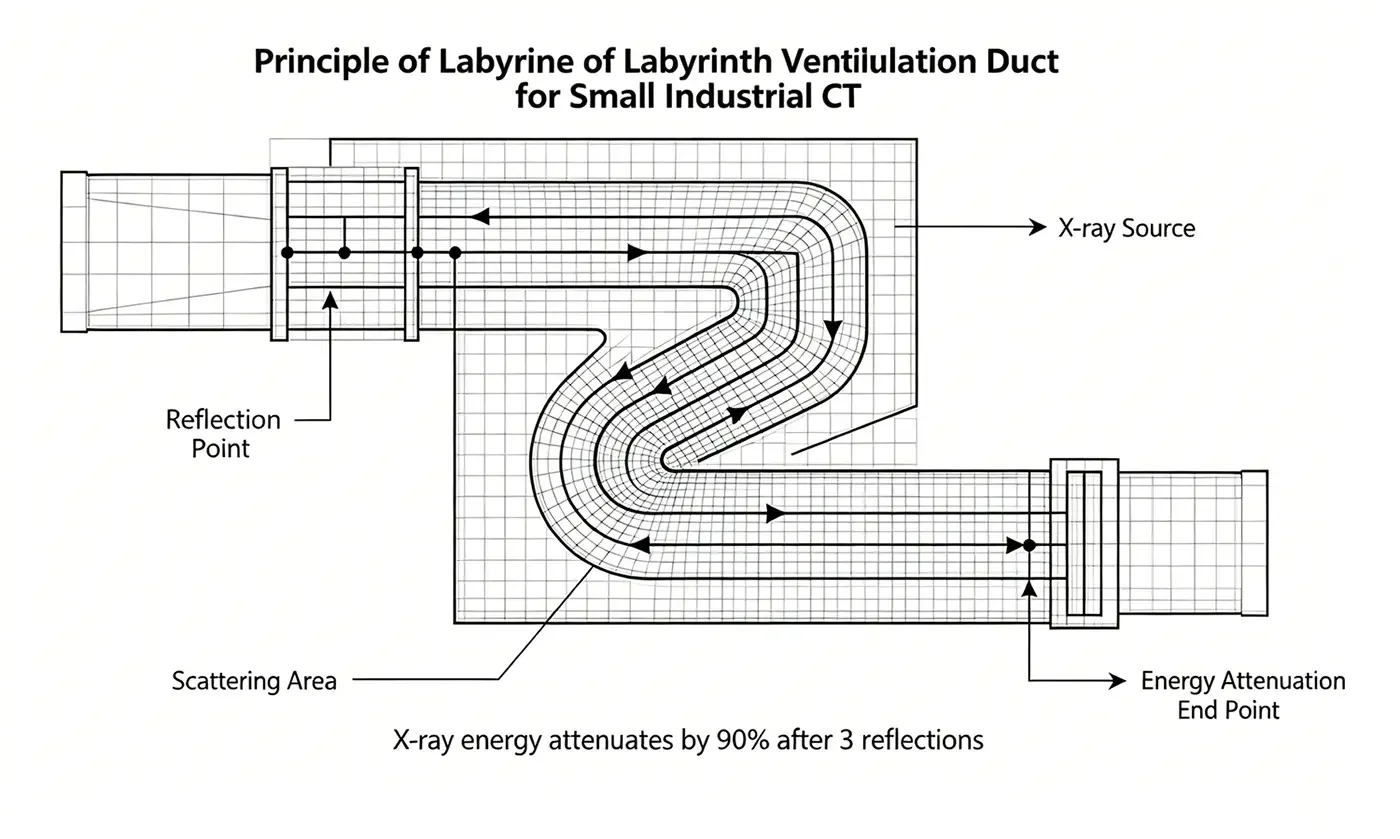
تصميم ختم "المتاهة": الفتحات للوصول إلى الأجزاء، أو النوافذ المرئية، أو فتحات التهوية، لا يمكن أن تكون مجرد ثقوب مستقيمة. بل تتطلب هياكل "متاهة" على شكل حرف "S" لتقليل الإشعاع من خلال عدة انعكاسات إلى مستويات آمنة.
3.2 تثبيت اللوح الرئيسي وتعزيز الهيكل
يتميز الرصاص بكتلة 11.34 جرام لكل سنتيمتر مكعب، ودرجة صلابة تبلغ 1.5 على مقياس موس.
-
خطر الانحناء: في الأنظمة الكبيرة التي تحتوي على طبقة من الرصاص بسمك يتراوح بين 20-50 ملم، فإن وزن الرصاص نفسه كبير. بمرور الوقت، يمكن أن ينحني أو ينحدر الرصاص على الجدران الفولاذية الرأسية، مما يخلق فجوات في الأعلى.
- الحل: تصميم فتحات أو أجزاء تثبيت مخصصة، أو وصلات ميكانيكية، لتثبيت ألواح الرصاص. يجب أن يتضمن الإطار المصنوع من الفولاذ المقاوم للصدأ قضبان تقوية لدعم الوزن الكلي للرصاص.
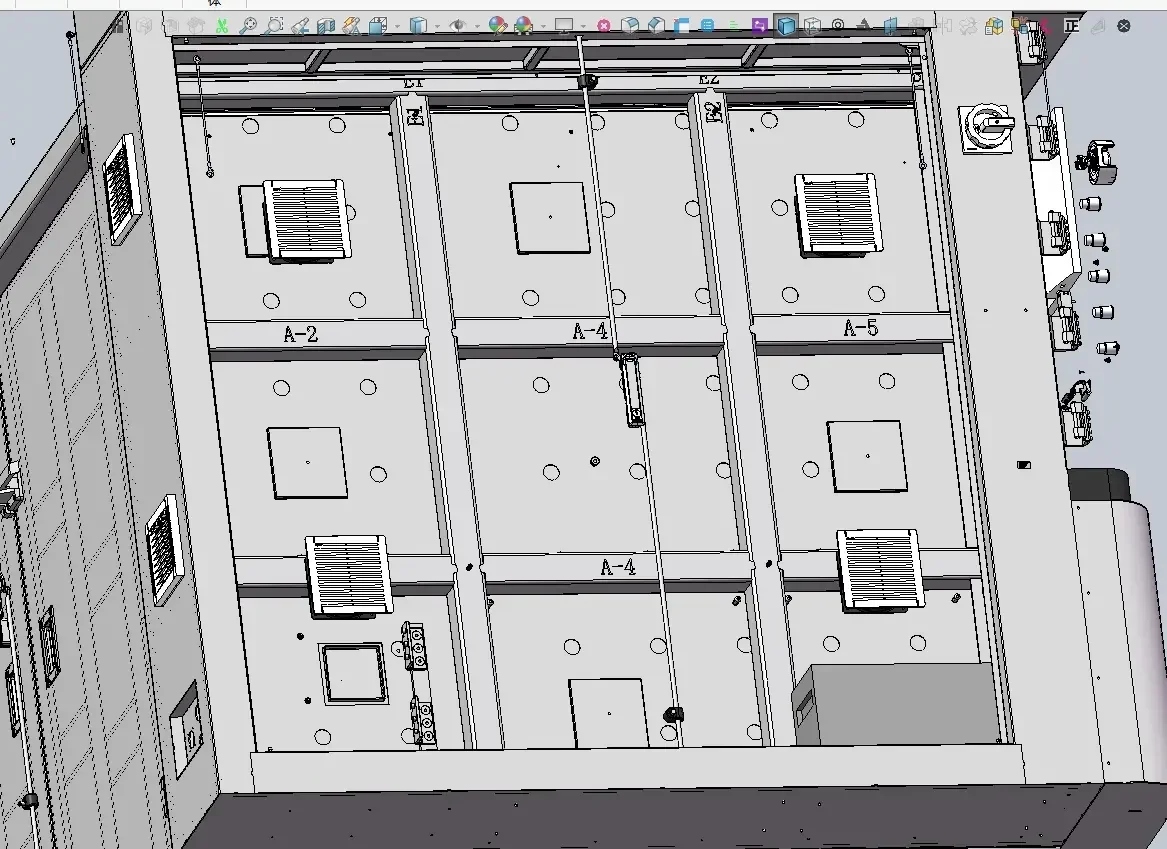
- عزل الأحمال: لا يمكن للرصاص أن يتحمل الأحمال الهيكلية. يجب أن يحمل الإطار المصنوع من الفولاذ المقاوم للصدأ وزن جميع المعدات؛ ولا ينبغي أن تقع أي معدات مباشرة على بطانة الرصاص.
3.3 التحكم في أكسدة الرصاص والحد من التلوث الداخلي
-
يتأكسد الرصاص في الهواء، مما يؤدي إلى تكوين أكسيد الرصاص، وهو مادة سامة تنتج غبارًا ضارًا.
-
لمنع تلوث أجزاء الاختبار بالغبار الناتج عن الرصاص (خاصة المكونات الدقيقة)، يتم تغطية الأسطح الداخلية من الرصاص بطبقة رقيقة من الفولاذ المقاوم للصدأ، أو ورقة ألومنيوم، أو طلاء إيبوكسي، وذلك لضمان العزل الكامل.
3.4: حماية الكابلات وخدمات البنية التحتية
تتطلب الأنظمة الداخلية كابلات كهربائية، وكابلات بيانات (إيثرنت وفايبر)، وأنابيب هواء مضغوط، لكي تمر عبر حاوية الحماية.
-
التحدي الأساسي: يجب ألا تؤدي الثقوب في الكابل إلى قطع طبقة العزل.
-
الحل: استخدام موصلات محمية مصممة خصيصًا، أو إغلاق الفتحات بشكل كامل باستخدام معجون الرصاص أو مطاط الرصاص بعد تمرير الكابل.
3.5 تصميم هيكل الباب وإغلاق المفصل
تتميز غرف التصوير بالصمامات الثقيلة المصنوعة من الرصاص، والتي تعمل كبوابات للوصول.
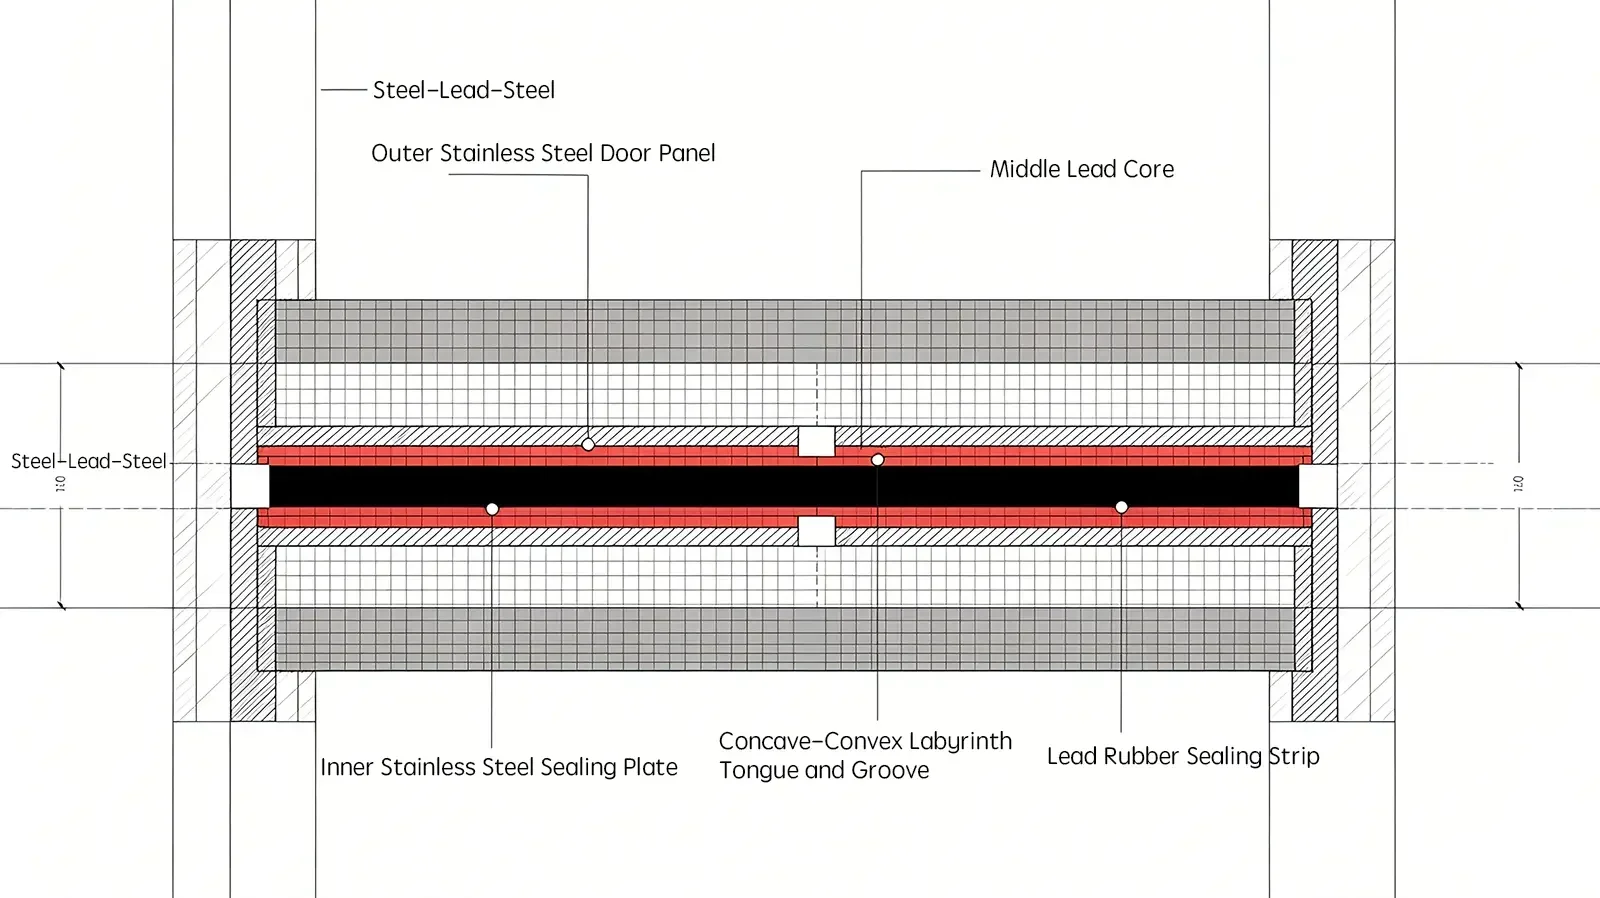
- إغلاق فجوات الأبواب: حواف الأبواب هي أكثر نقاط تسرب الإشعاع شيوعًا. تعتمد التصاميم على استخدام حواف ذات تصميم "لسان وخط"، أو حشوات مطاطية مرنة من الرصاص، يتم ضغطها بين الباب والإطار.
- متانة المفصلات: الأبواب المغلفة بالزئبق ثقيلة للغاية. يجب أن تتمتع المفصلات بقدرة تحمل عالية للغاية، والحفاظ على دقة الأبعاد بعد الاستخدام لفترة طويلة. حتى التشوه الطفيف في الإطار، والذي يمكن قياسه باستخدام الميكرومتر، يمكن أن يتسبب في تسرب الإشعاع يتجاوز الحدود المسموح بها.
3.6 التخلص من الحرارة وتصميم حماية فتحات التهوية
تولد أنابيب الأشعة السينية كمية كبيرة من الحرارة أثناء التشغيل، كما أن مصفوفات الكشف تنتج أيضًا حرارة أثناء عملية المسح.
-
الصراع الأساسي: زيادة سمك الغلاف يحسن من سلامة التعرض للإشعاع، ولكنه يقلل من قدرة التبريد.
-
الحل: استخدام أنابيب داخلية دقيقة مع أشرطة تبادل حراري مدمجة في فتحات معقدة في جدار الحماية، أو استخدام نظام تبريد بالماء لإزالة الحرارة. كلا النهجين يتطلبان حماية دقيقة حول كل نقطة اتصال.
4. نظام مراقبة الجودة الشاملة لعلات التصوير المقطعي (CT) الصناعية.
بالنسبة إلى حاويات التصوير المقطعية الصناعية المدمجة، فإن ضمان الجودة والاختبار أمران حاسمان للسلامة. تصميم مدمج يعني أن طبقات الحماية قريبة من المكونات الداخلية، مما يجعل إصلاح التسرب بعد التجميع أمرًا صعبًا ومكلفًا للغاية.
4.1 ضمان الجودة أثناء العملية
التركيز في هذه المرحلة هو على الوقاية. بمجرد إغلاق الهيكل بشكل كامل، يصبح من الصعب للغاية إصلاح العيوب الداخلية في الحماية.
مراقبة الجودة الواردة
-
فحص ورقة التوجيه
-
النقاء: يجب التحقق من شهادات اختبار المواد (MTC) للتأكد من أن نقاء الرصاص لا يقل عن 99.9%. الرصاص غير النقي الذي يحتوي على القصدير أو مواد أخرى أخرى، يتميز بمرونة أقل وقدرة محدودة على التشكيل.
-
مدى التفاوت في السماكة: قياس السماكة في نقاط متعددة باستخدام مقياس. عادةً ما يتضمن التصميم هامش أمان (مثل 12 مم، وهو قيمة محددة لمتطلبات محسوبة تبلغ 10 مم)، ويجب ألا تكون السماكة الفعلية أقل من الحد الأدنى المحدد في التصميم.
-
-
فحص صفائح الفولاذ المقاوم للصدأ
- تحقق من مستوى السطح وخلوه من الخدوش العميقة. يمكن أن تؤدي التجاويف في السطح إلى تقليل جودة الاتصال مع طبقة الرصاص، وقد تخلق فجوات خفية.
إجراءات التحكم في عملية تركيب الحماية
هذه هي المرحلة الأكثر خطورة، وتتطلب إشرافًا من فاحص جودة متخصص.
-
فحص وصلات الزاوية: التأكد من أن جميع الوصلات هي وصلات زاوية، وليست وصلات مستقيمة. التحقق من وجود تداخل لا يقل عن 20 ملم، وفحص وجود أي فجوات باستخدام أدوات القياس.
-
التحقق من تثبيت الألواح: التأكد من أن الألواح الرئيسية مثبتة باستخدام وصلات ميكانيكية ومآخذ تثبيت. يجب أن تحتوي الجدران الرأسية على هياكل دعم قوية لمنع الانحناء والتشقق على المدى الطويل.
-
فحص الزوايا والشقوق: التأكد من أن الزوايا الداخلية تستخدم قطعًا من الرصاص أو طرق تجميع معتمدة، مع عدم وجود أي انقطاع في استمرارية الرصاص. التحقق من أن الشقوق في الكابلات والأنابيب تحتوي على فتحات من الرصاص بالحجم المناسب، مع شكل يشبه الفم، لضمان تغطية كاملة.
اختبار رؤية خطوط شبكة المتاهة
تستخدم أنظمة التصوير المقطعي المحمولة (CT) فتحات وأنظمة تهوية، وتعتمد على تصميمات معقدة تشبه المتاهات.
-
اختبار الإضاءة (فحص من خلال فتحات): ضع مصدر إضاءة قوي داخل الحاوية. افحص جميع الفتحات الخارجية من الخارج.
-
معايير النجاح: عدم وجود ضوء مباشر مرئي من أي فتحة خارجية. إذا كان الضوء يمكن أن يمر، فإن الإشعاع يمكن أن يتسرب أيضًا. هذه طريقة بسيطة واقتصادية للتحقق من فعالية المتاهة.
اختبار تجميع الأبواب والمفاصل مسبقًا
-
تأكد من أن حشوات المطاط المستخدمة في وصلات الأنابيب مثبتة بشكل صحيح، وأن الضغط عليها يقع ضمن المواصفات التصميمية (عادةً ما يكون الضغط بين 30-50%).
-
محاكاة إغلاق الباب قبل تركيب المواد العازلة، وقياس عرض الفجوة للتأكد من مطابقتها للحد الأقصى المسموح به لحساب الحماية.
4.2 اختبار القبول النهائي
بعد تجميع الهيكل بالكامل ووصلته، يجب إجراء اختبارات فحص شاملة، سواء كانت فحصًا ماديًا أو فحصًا للإشعاع.
اختبار تسرب جهاز قياس الكتلة بالهيليوم (لأنظمة التصوير المقطعي بالإشعاع)
بالنسبة لأنظمة التصوير المقطعي بالإشعاع (CT) عالية الجودة، حيث يعمل الهيكل أيضًا كغرفة تفريغ:
-
أغلق جميع الممرات، واملأها بالهيليوم، وقم بفحص جميع اللحامات باستخدام جهاز قياس الكتلة بالهيليوم.
-
الغرض: التحقق من أن الهيكل المصنوع من الفولاذ المقاوم للصدأ خالٍ من أي تسريبات صغيرة. ويهدف بشكل أساسي إلى التأكد من سلامة نظام التفريغ، بالإضافة إلى التحقق من كثافة اللحام.
مستوى السطح والتدقيق البصري
-
اختبار اللمس: اضغط برفق على أسطح الهيكل باستخدام مطرقة مطاطية.
-
مقبول: صوت باهت ومتجانس على السطح.
-
علامة العيب: صوت فارغ يشبه صوت الطبل يشير إلى انفصال بين الرصاص والفولاذ، مما قد يؤدي إلى اهتزاز أو فشل على المدى الطويل، ويتطلب إعادة العمل.
-
-
فحص بصري: تأكد من أن الأسطح الخارجية خالية من بقايا اللحام وتشوهات، وأن التشطيب (اللمسة النهائية) المتدرج أو المصقول متناسق.
فحص تسرب الإشعاع (اختبار القبول للنواة)
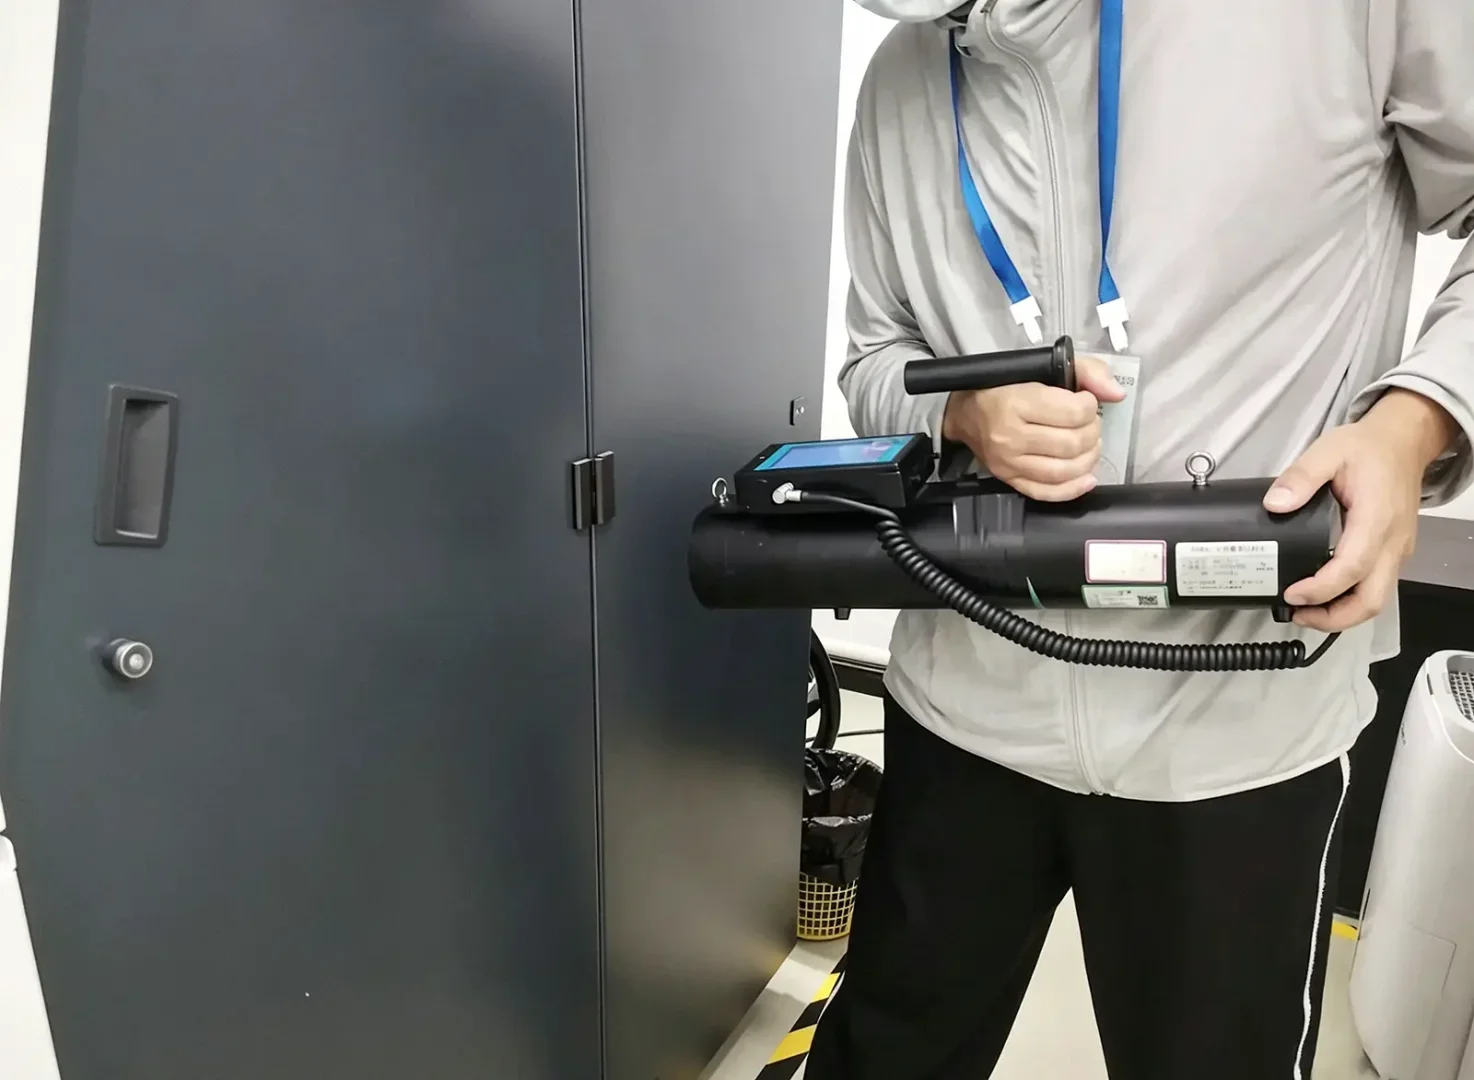
هذا هو المعيار النهائي لقبول عملية التسليم. يجب أن تستخدم عملية الاختبار أجهزة قياس إشعاع معايرة (من نوع غرفة الأيونات).
-
شروط الاختبار
-
استخدم اختبار "الفجوة الفارغة" كإجراء قياسي؛ بالإضافة إلى ذلك، تتطلب بعض المعايير أيضًا اختبارًا باستخدام عينة تمثيلية، وذلك لتعويض الإشعاع المتناثر.
-
تشغيل مصدر الأشعة السينية على أعلى مستويات الجهد (kV) والتيق (mA).
-
قم بتدوير المسرح بزاوية 360 درجة لتغطية جميع الزوايا.
-
-
إجراءات المسح
-
احتفظ بالكاشف بالقرب من سطح الحاوية، عادةً على بعد 5 أو 10 سم، كما هو محدد في متطلبات معيار GBZ 130 أو ISO 13950.
-
التركيز على المناطق عالية الخطورة: وصلات اللحام، فجوات الأبواب، نوافذ الرؤية، منافذ الكابلات، فتحات التهوية، فتحات تثبيت العجلات.
-
-
معايير القبول
-
الحد العام: ≤ 1 ميكروسيفر/ساعة، يتم قياسه على بعد 5 سم من سطح الحاوية؛ ويحدد المقال أن هذا هو المستوى المعفى منه، والذي يستخدم في العديد من اللوائح الوطنية.
-
حد التعرض للإشعاع في موقع التشغيل: ≤ 2.5 ميكروسيفرت/ساعة في الوضع التشغيلي الطبيعي.
-
التحقق من وظيفة قفل السلامة
على الرغم من أن هذه وظيفة كهربائية، إلا أنه يجب التحقق منها مع تصميم الهيكل الميكانيكي:
-
آلية قفل الباب: تأكد من أن إطلاق الأشعة السينية يتوقف فورًا عند فتح الباب.
-
إيقاف الطوارئ: تأكد من أن الأشعة السينية توقفت وأن جميع الحركات توقفت عند تفعيل زر إيقاف الطوارئ.
-
اختبار قاطع الأمان: محاكاة ماس كهربائي في دائرة الأمان، والتأكد من أن النظام يدخل في حالة عطل ويمنع التشغيل.
اختبار القوة الميكانيكية والمتانة
-
اختبار دورة الباب: إجراء مئات الدورات من فتح وإغلاق الباب الثقيل المبطن بالرصاص، والتحقق من انحناء المفصلات وتآكل الحشيات.
-
اختبار الاهتزاز: محاكاة الاهتزاز الناتج عن النقل للتحقق من وجود ألواح داخلية مفكوكة أو أصوات غير طبيعية.
5. مبادئ الجودة الأساسية للحماية من الإشعاع الموثوقة
تصنيع حاويات التصوير المقطعي عالية الجودة والمدمجة يتبع ثلاثة مبادئ أساسية لا يمكن المساومة عليها فيما يتعلق بالجودة:
-
لا توجد فجوات في خط الرؤية: يجب أن يمر جميع الفتحات باختبار اختراق الضوء، بحيث لا يسمح بأي ضوء مباشر.
-
تسرب الإشعاع ضمن الحدود التنظيمية: يجب أن تشمل مسح الإشعاع الشامل للسطح جميع المعايير الوطنية والدولية ذات الصلة بالسلامة.
-
لا يوجد فصل بين القصدير والفولاذ: يجب أن يكون القصدير الداخلي مثبتًا بشكل كامل، دون أي مناطق فارغة أو منفصلة قد تتسبب في تلفه بمرور الوقت.
بالنسبة للأنظمة المدمجة، فإن فتحات التهوية هي نقطة التسرب الأكثر شيوعًا للإشعاع، وذلك بسبب التضارب بين التخلص من الحرارة والحماية، مما يتطلب اهتمامًا إضافيًا أثناء عملية ضمان الجودة.
الخلاصة
تعتمد الحاويات الصناعية المدمجة والموثوقة للقياس التصوري (CT) على الفصل الصحيح بين الرصاص والفولاذ، واللحام الدقيق باستخدام تقنية TIG، ووصلات محكمة لا تسمح بتسرب الإشعاع. تضمن العمليات التصنيعية الناضجة فصل اللحام الفولاذ عن وصلات الحماية بالرصاص، والحفاظ على نظافة صارمة ومراقبة على تدهور المواد، مما يخلق حاجزًا قويًا يوازن بين القوة الهيكلية، والسلامة من الإشعاع، والحجم المدمج.