لقد رأينا مئات الأخطاء في الرسومات الناتجة عن ملاحظات غامضة مثل "فولاذ بسمك 1.5 ملم" أو "ألومنيوم مطلي". هذه الوصفات غير الكاملة تترك تفاصيل مهمة (مثل النوع، القوة، اتجاه الحبيبات، الطلاء) عرضة للتفسير الخاطئ.
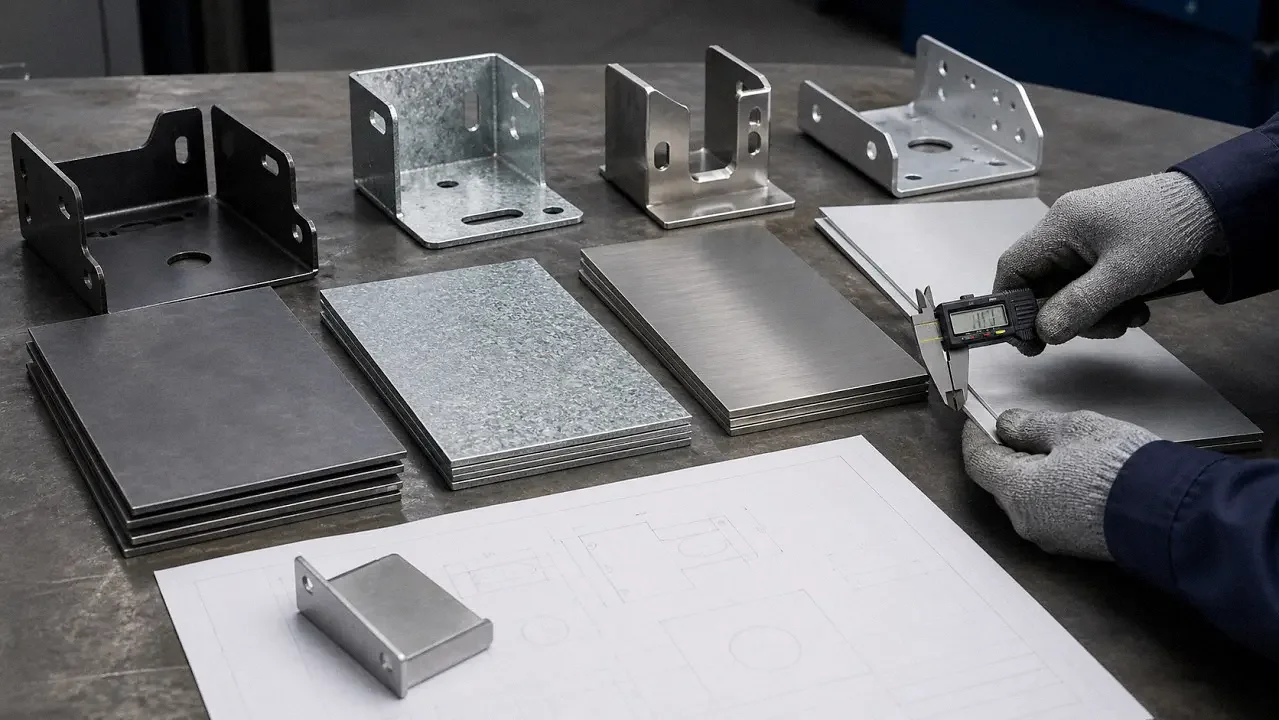
يبدأ اختيار المواد بالاحتياجات التشغيلية وخط الإنتاج.
1. ابدأ بتحديد متطلبات الخدمة والتصنيع.
قبل مقارنة الفولاذ الكربوني، أو الفولاذ المقاوم للصدأ، أو الألومنيوم، حدد جميع الظروف التشغيلية التي يجب أن تتحملها المكون النهائي. خزائن المكاتب الداخلية، وخزائن المناطق الساحلية.صناديق كهربائيةقد تبدو متشابهة للغاية، ولكنها تتطلب حماية مختلفة تمامًا ضد التآكل. معدات التنظيف يمكن أن تزيد من المخاطر بسبب استخدام مواد تنظيف قاسية.
لا يمكن تجاهل القيود المتعلقة بعملية التصنيع: قد تنكسر السبائك المناسبة للتشكيل أثناء انحناء المكابح ذات نصف قطر ضيق. يجب تجنب التلف الناتج عن التخزين، ولكن يجب التعامل مع الصفائح المطلية بعناية حول مناطق اللحام والحواف المقطوعة. يجب التخطيط لاتجاه الحبوب في الأجزاء ذات الأسطح الجمالية، مع مراعاة استخدام طبقة واقية منذ البداية.
يغطي المواصفات الكاملة للمواد ستة مجالات أساسية:
- البيئة: داخلية / خارجية / ساحلية / للاستخدام في غسل، درجة التشغيل، التعرض للمواد الكيميائية.
- الوظيفة: تحمل الأحمال، الصلابة، مقاومة الصدمات، حدود الوزن، نقل الحرارة، حماية من التداخل الكهرومغناطيسي، التأريض.
- التصنيع:قطع بالليزر/ طريقة الضرب، عدد الانحناءات، الحد الأدنى لقطر الانحناء، طريقة اللحام، إدخال الأدوات، حجم الإنتاج
- المظهر: الواجهات الخارجية الظاهرة، اتساق الحبوب، اللون، اللمعان، القدرة على تحمل الخدوش بشكل مقبول.
- اللمعان: طلاء مسحوق، طلاء سائل، طلاء بالطلاء، معالجة كيميائية، لمسة ناعمة، طلاء الأكسدة، طلاء التحويل.
- العوامل التجارية: توفر المخزون، الحد الأدنى لكمية الطلب، وقت التسليم، التكلفة الإجمالية لتصنيع الأجزاء.
استخدم سماكة عشرية، وليس أرقام القياس.
تختلف أحجام القياسات بين أنواع المعادن، مما يسبب ارتباكًا في عملية الشراء. على سبيل المثال، الفولاذ الكربوني بحجم 18 ≈ 0.0478 بوصة، بينما الفولاذ المقاوم للصدأ بحجم 18 ≈ 0.0500 بوصة. يجب دائمًا كتابة سماكة دقيقة بالمليمتر أو البوصة العشرية في الرسومات لتجنب الأخطاء.
جدول مقارنة بين الكثافة والوزن
| فئة المواد | الكثافة التقريبية | الاعتبارات الأساسية في التصميم |
|---|---|---|
| الصلب المصنوع من الكربون | 0.283 رطل لكل بوصة مكعبة (7.85 جرام لكل سنتيمتر مكعب) | أعلى صلابة مقابل السعر؛ طلاء مضاد للتآكل إلزامي. |
| فولاذ مقاوم للصدأ، رقم 304 | 0.289 رطل لكل بوصة مكعبة (8.0 جرام لكل سنتيمتر مكعب) | وزن مشابه تقريبًا للصلب الخفيف؛ مقاومة طبيعية للتآكل، وقواعد صارمة للسطح. |
| صفحة من الألومنيوم | 0.097 رطل لكل بوصة مكعبة (2.7 جرام/سم مكعب) | 1/3 من وزن الفولاذ؛ يتطلب انحناء أقل استخدام ألواح أكثر سمكًا أو قضبان تقوية. |
2. أنواع الفولاذ الكربوني: الفولاذ المدرفول على البارد / الفولاذ المطلي بالزنك / الفولاذ المدرفول الساخن المخمّل والمدهون (HRPO)
الكلمة الواحدة "صلب" تشمل مجموعة متنوعة من أنواع المواد الأساسية والطلاء، ولكل منها سلوك فريد في عملية التشكيل واللحام والتشطيب.
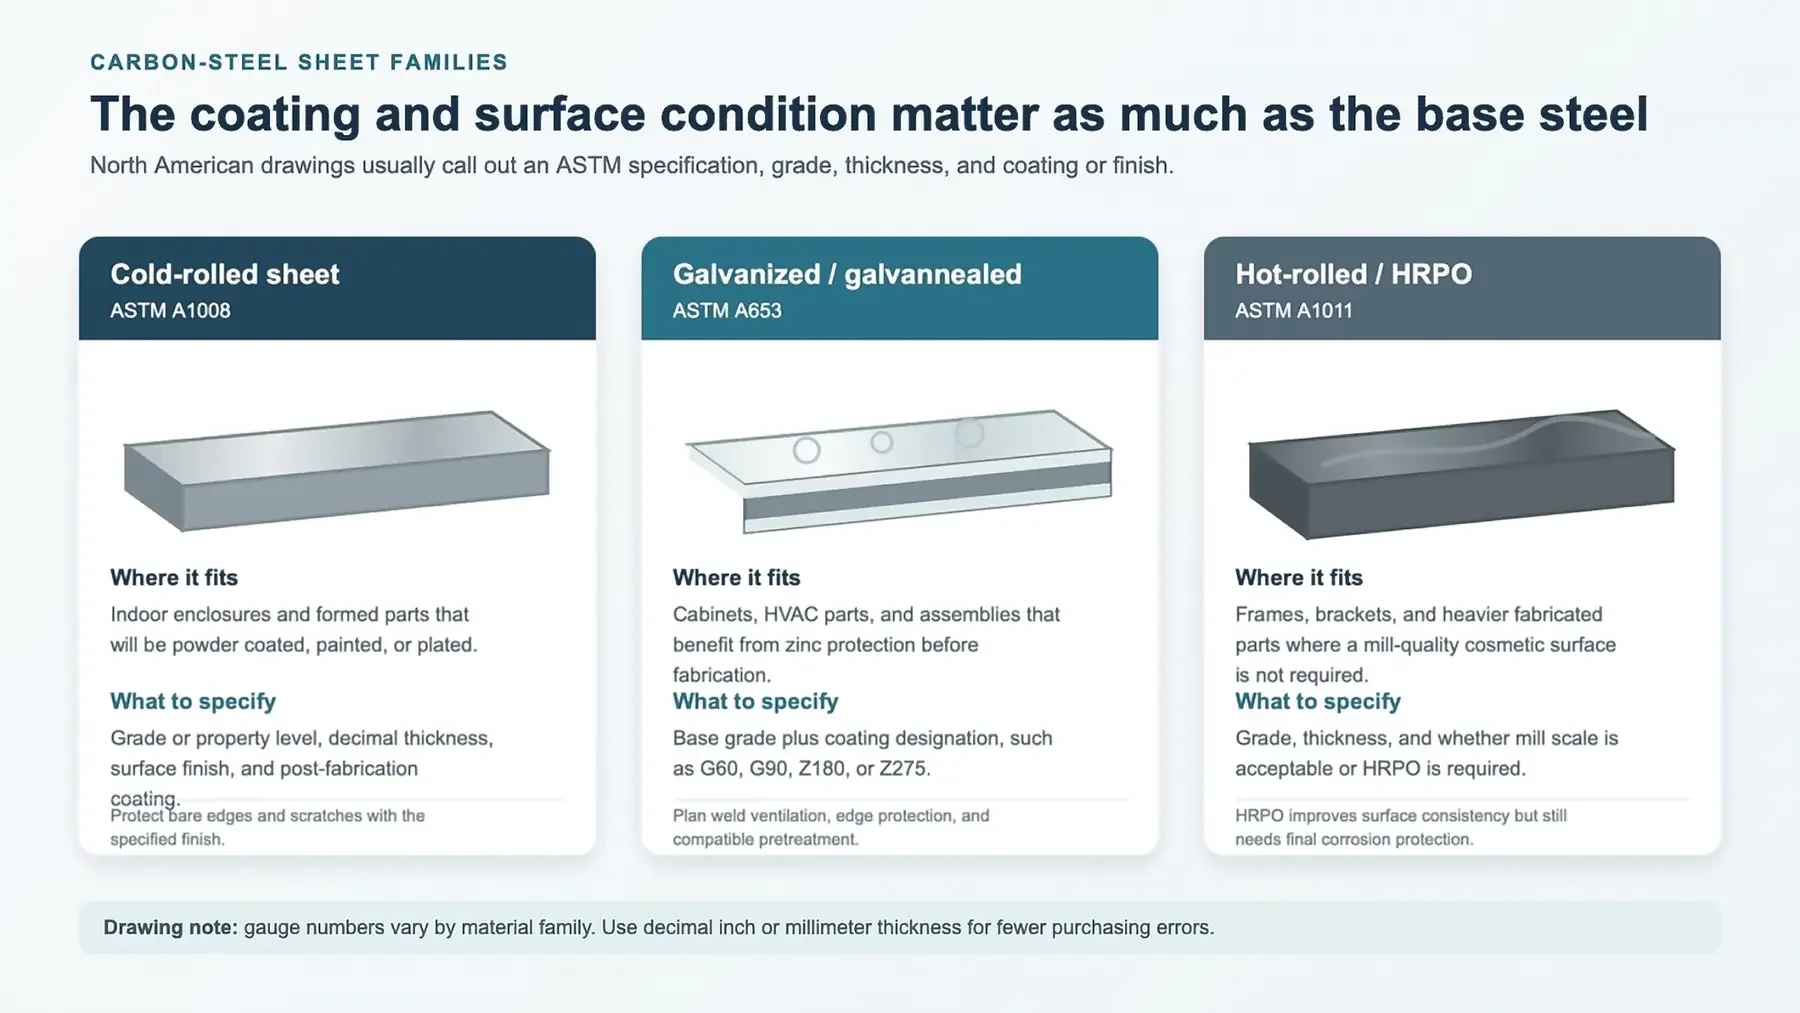
الصفائح ذات الصلابة الباردة، والمسطحة المطلية بالزنك، والمسطحة بالحرارة، تحل مشاكل تصنيع مختلفة.
فولاذ مدرفول على البارد وفقًا لمعايير ASTM A1008
يُستخدم الفولاذ الميكانيكي وفقًا لمعيار ASTM A1008 كمادة أساسية قياسية للأجزاء الداخلية، وأغطية المعدات، والخزائن المطلية بالمسحوق. يتميز هذا الفولاذ بسطح أملس ودقة في تحديد السماكة، مما يتيح الحصول على تشطيبات جمالية نظيفة وتشكيل متسق وقابل للتكرار.
تتضمن هذه المواصفة عدة أنواع مختلفة من المواد: الفولاذ التجاري (CS)، والفولاذ المستخدم في التشكيل (DS)، والفولاذ المستخدم في الهياكل، والفولاذ عالي القوة منخفض السبائك (HSLA). إذا كان التصميم الخاص بك يتطلب قيمة ثابتة لقوة الخضوع، فلا تكتفي بتسمية المادة ببساطة بـ "نوع B من الفولاذ CS A1008" في الرسومات. يجب عليك تحديد أنواع الهياكل أو HSLA بوضوح لتجنب الأخطاء في التصنيع. يجب تطبيق حماية مضادة للتآكل الشاملة على جميع مناطق اللحام، والخدوش السطحية، والخطوط المطوية في الفولاذ البارد غير المطلي.
الفولاذ الكربوني المطلي بالزنك (المجلفن) / المطلي بالزنك والمعالجة الحرارية (المجلفن حرارياً) وفقًا لمعايير ASTM A653.
لوح الفولاذ المطلي بالزنك بالحرارة، وفقًا لمعيار ASTM A653، مصمم للاستخدام في الخزائن والحاويات الخارجية المستخدمة في البيئات ذات الرطوبة العالية. تشير العلامات G60 و G90 إلى وزن الطلاء بالكامل على كلا جانبي اللوح؛ حيث تعني G90 275 جرامًا/متر مربع (وهو ما يعادل معيار الطلاء Z275).
الفولاذ المطلي بالكهرباء وفقًا لمعيار ASTM A879 يوفر طبقة رقيقة من الزنك خالية من التكتلات، وهي مثالية للأسطح المطلية عالية الجودة. أوراق سبائك الزنك والحديد المطلية بالكهرباء توفر قدرة أفضل على اللحام مقارنة بالفولاذ المطلي بالكهرباء التقليدي. تفصيل مهم في الرسومات: مصطلح "مطل بالكهرباء" وحده غير كافٍ. يجب أن تحدد الرسومات بدقة نوع الطلاء، وإجراءات إصلاح اللحام، ومتطلبات حماية الحواف من التآكل.
فولاذ مدرفول ساخن ومخمّل ومدهون (HRPO) وفقًا لمعايير ASTM A1011
الفول المسخن والمصهور وفقًا لمعيار ASTM A1011 مناسب للاستخدام في الإطارات والألواح الأساسية الثقيلة، حيث يكون سطح المصنع مقبولًا. يزيل "HRPO" (اختصار للمدرفول الساخن والمخمّل والمدهون)، وهو فول مسخن ومغسول ودهن، طبقة الصدأ الخشنة من المصنع، ويضيف طبقة رقيقة من الزيت الواقي للتخزين. يجب إزالة هذا الطلاء بالكامل عن طريق التنظيف قبل تطبيق أي طلاء أو طلاء مسحوق.
نقطة مهمة يجب ملاحظتها: تختلف قابلية التشكيل بشكل كبير في جميع درجات القوة المحددة في معيار ASTM A1011. عملية HRPO لا تحسن سوى نعومة السطح؛ ولا تحسن قدرة المادة على الانحناء.
3. الفولاذ المقاوم للصدأ: قيود استخدام الفولاذ من الدرجات 304L و 316L و 201.
يحدد معيار ASTM A240 المواصفات لصفائح وألواح الفولاذ المقاوم للصدأ. بالنسبة للتجميعات الملحومة، يقلل الفولاذ المقاوم للصدأ 304L من حساسية اللحام بين الحبيبات ويحد من التآكل على طول حواف اللحام. على الرغم من هذه الميزة، يظل الفولاذ 304L عرضة للبقع على السطح عند تعرضه للكلوريدات، والرطوبة المحتبسة، أو جزيئات الفولاذ العادية المدفونة.
يحتوي الفولاذ 316L على إضافة الموليبدينوم، مما يمنحه مقاومة محسنة للمواد المكلورة مثل رذاذ الملح الساحلي وبيئات غسل المنظفات. على الرغم من أن الفولاذ 316L له تكلفة أعلى، إلا أن ضعف التصريف في المفاصل يمكن أن يلغي فوائد مقاومته للتآكل – لا يمكن لأي سبائك متخصصة أن تعوض عن تصميم غير مثالي.
يقلل الفولاذ المقاوم للصدأ المصنوع من 201 من محتوى النيكل، مما يقلل من تكلفة المواد. ولكن، هذا يعني مقاومة أقل للتآكل وزيادة في الصلابة، مما يؤدي إلى زيادة في الانثناء أثناء تشكيل المكابح. هذا النوع من الفولاذ مناسب فقط للاستخدام الداخلي في بيئات جافة تمامًا، ويتطلب اختبارًا شاملاً لأداء المواد قبل الإنتاج.
تفنيد الأساطير: لا يمكن اختبار المغناطيس تحديد أنواع الفولاذ المقاوم للصدأ بشكل موثوق. يؤدي التشكيل البارد إلى تطوير خصائص مغناطيسية خفيفة في الفولاذ المقاوم للصدأ الأوستنيتي. يمكن لمحللات الأشعة السينية المحمولة أن تحدد محتوى الموليبدينوم، مما يساعد في التمييز بين الأنواع 304 و 316، ولكنها غير قادرة على التحقق من الأنواع "L" منخفض الكربون. تقارير اختبار المواد هي المصدر الموثوق لتأكيد النوع.
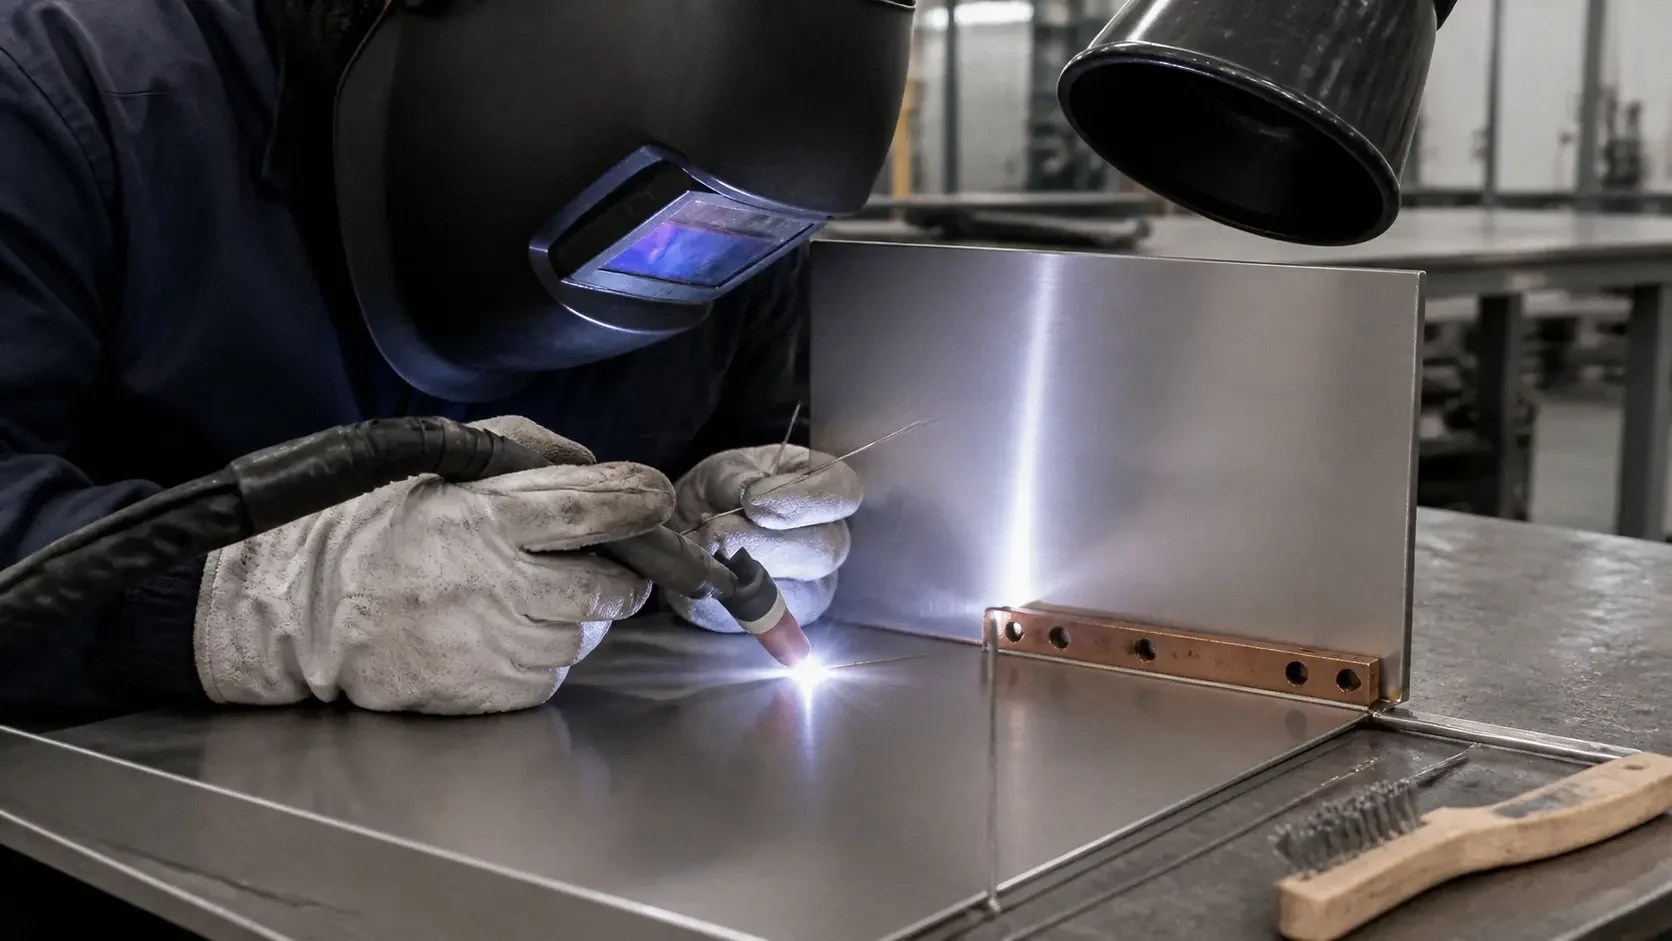
يساعد التحكم في عملية التجميع وكمية الحرارة المستخدمة في الحفاظ على مظهر الفولاذ المقاوم للصدأ ومنع التآكل.
4. سبائك الألومنيوم: 5052-H32 مقابل 6061-T6
يجب أن تتضمن أي مواصفة صالحة لمادة الألومنيوم كلا من نوع السبائك ودرجة المعالجة. ببساطة، وضع علامة على الرسم بأنه "ألومنيوم" وحده لا يوفر للمصنعين إرشادات واضحة بشأن المعالجة. تحدد معيار ASTM B209 المعيار الرسمي لجميع منتجات الألومنيوم على شكل ورقة أو صفائح.
5052-H32 – الخيار الأمثل لتغليف الأجزاء المصنوعة بتقنية التشكيل بالضغط
يوفر الفولاذ 5052-H32 خصائص تشكيل جيدة، وقابلية اللحام، ومقاومة متوسطة للتآكل، مما يجعله مثاليًا للاستخدام في خزائن المعدات الخفيفة، وأغطية الحماية، وحاويات كهربائية. يتميز بقوة تحمل تبلغ حوالي 28 ksi، ويوفر أداء تشكيل مرن لسمك معظم الحاويات القياسية.
تختلف الحد الأدنى المسموح به لتقوس الحواف الداخلية بناءً على سمك الورقة، واتجاه الألياف، وجودة السطح. لا تعتمد على قاعدة "R=t" التي تناسب جميع تطبيقات الانحناء.
6061-T6 – للاستخدام في المكونات الهيكلية المصنعة
يتميز الفولاذ 6061-T6 بقوة تحمل أعلى، تقدر بحوالي 35 ksi، مما يجعله مناسبًا للاستخدام في الألواح المثبتة، ومشتتات الحرارة، وعناصر الدعم الهيكلي. ومع ذلك، يميل هذا الفولاذ إلى التشقق بسهولة عند تشكيله بزوايا انحناء ضيقة. بالإضافة إلى ذلك، تنخفض قوته الميكانيكية بشكل كبير في المناطق المتأثرة بالحرارة أثناء اللحام، إلا إذا تم إجراء معالجة حرارية بعد اللحام.
7075-T6 – نادرًا ما يُستخدم في تصنيع الصفائح القياسية.
يوفر الفولاذ 7075-T6 قوة شد استثنائية، ولكنه يعاني من ضعف في المرونة وصعوبة في اللحام. يجب تحديد هذا النوع فقط للمكونات الهيكلية المصممة خصيصًا والتي تعتمد بشكل كبير على الوزن، ولا يُنصح باستخدامه في هياكل الفرامل العادية.
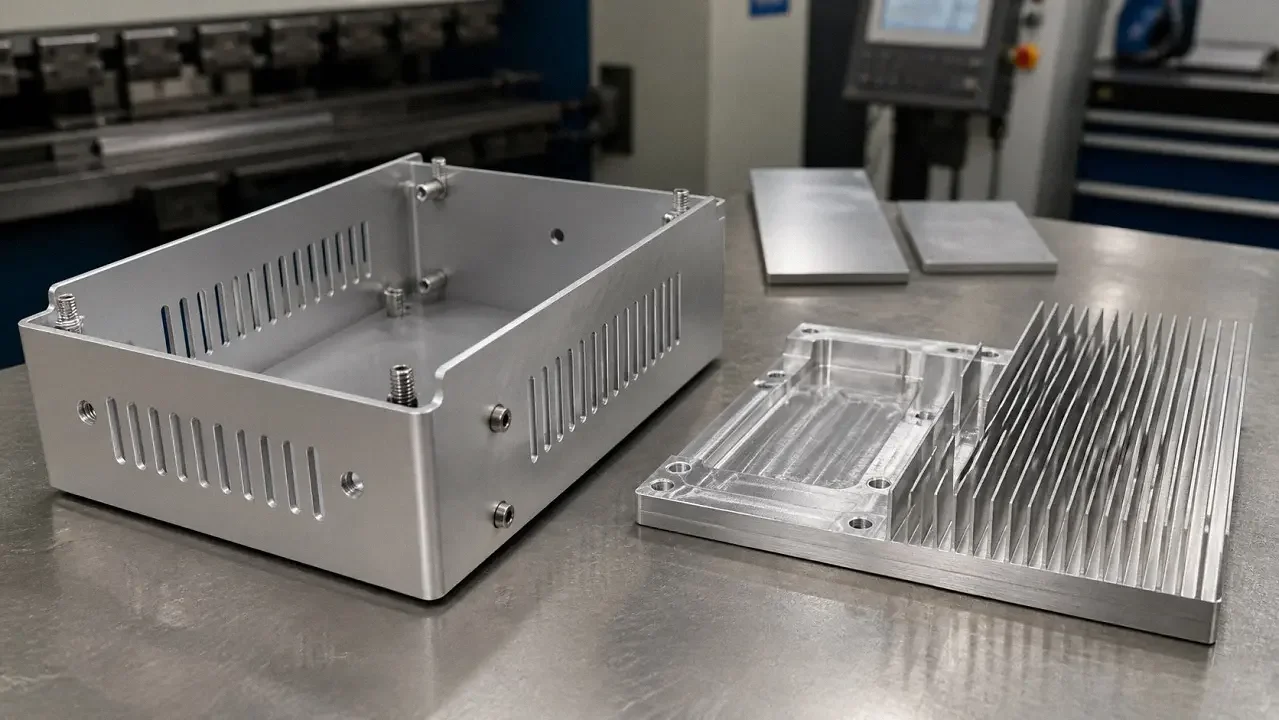
غالبًا ما يتم استخدام رقمي 5052-H32 و 6061-T6 في أجزاء مختلفة من نفس التجميع.
5. قواعد الثني لجميع مواد الصفائح المعدنية
تشكيل المعادن عن طريق الضغط الهوائيتختلف الأداء بشكل كبير اعتمادًا على نوع السبائك، ودرجة حرارة المعالجة، وسمك المادة، وأبعاد فتحة القالب. لا يمكن نقل خاصية "الارتداد المرن" (العودة المرنة)، والضغط المطلوب، ونصف قطر الانحناء الداخلي الأدنى مباشرة بين أنواع الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم.
| المادة | مقاس فتحة V الموصى به (t = سمك الورقة) | ملاحظات أساسية حول التصنيع |
|---|---|---|
| صلب مُعالَج بالتبريد / الصلب ذو القوة المنخفضة | 6-8 × t | انخفاض في قدرة العودة إلى الوضع الأصلي؛ متطلبات قوة مكبس الضغط الأساسية. |
| ستانلس ستيل 304L / 316L | 8-10 × t | زيادة الطلب على المواد ذات الوزن الثقيل، وارتفاع في معدل الانعكاس؛ حماية الأسطح الملبسة بالورق. |
| ألومنيوم، رقم القطعة 5052-H32 | 6-8 × t | تجنب استخدام أقطار حادة في منطقة الأنف؛ قم بثني المادة في اتجاه الخشب لمنع التشقق. |
| ألومنيوم 6061-T6 | يجب توفير جدول خاص لكل نوع من السبائك. | يتطلب زوايا داخلية أكبر من 5052-H32 لمنع انقسام المادة. |
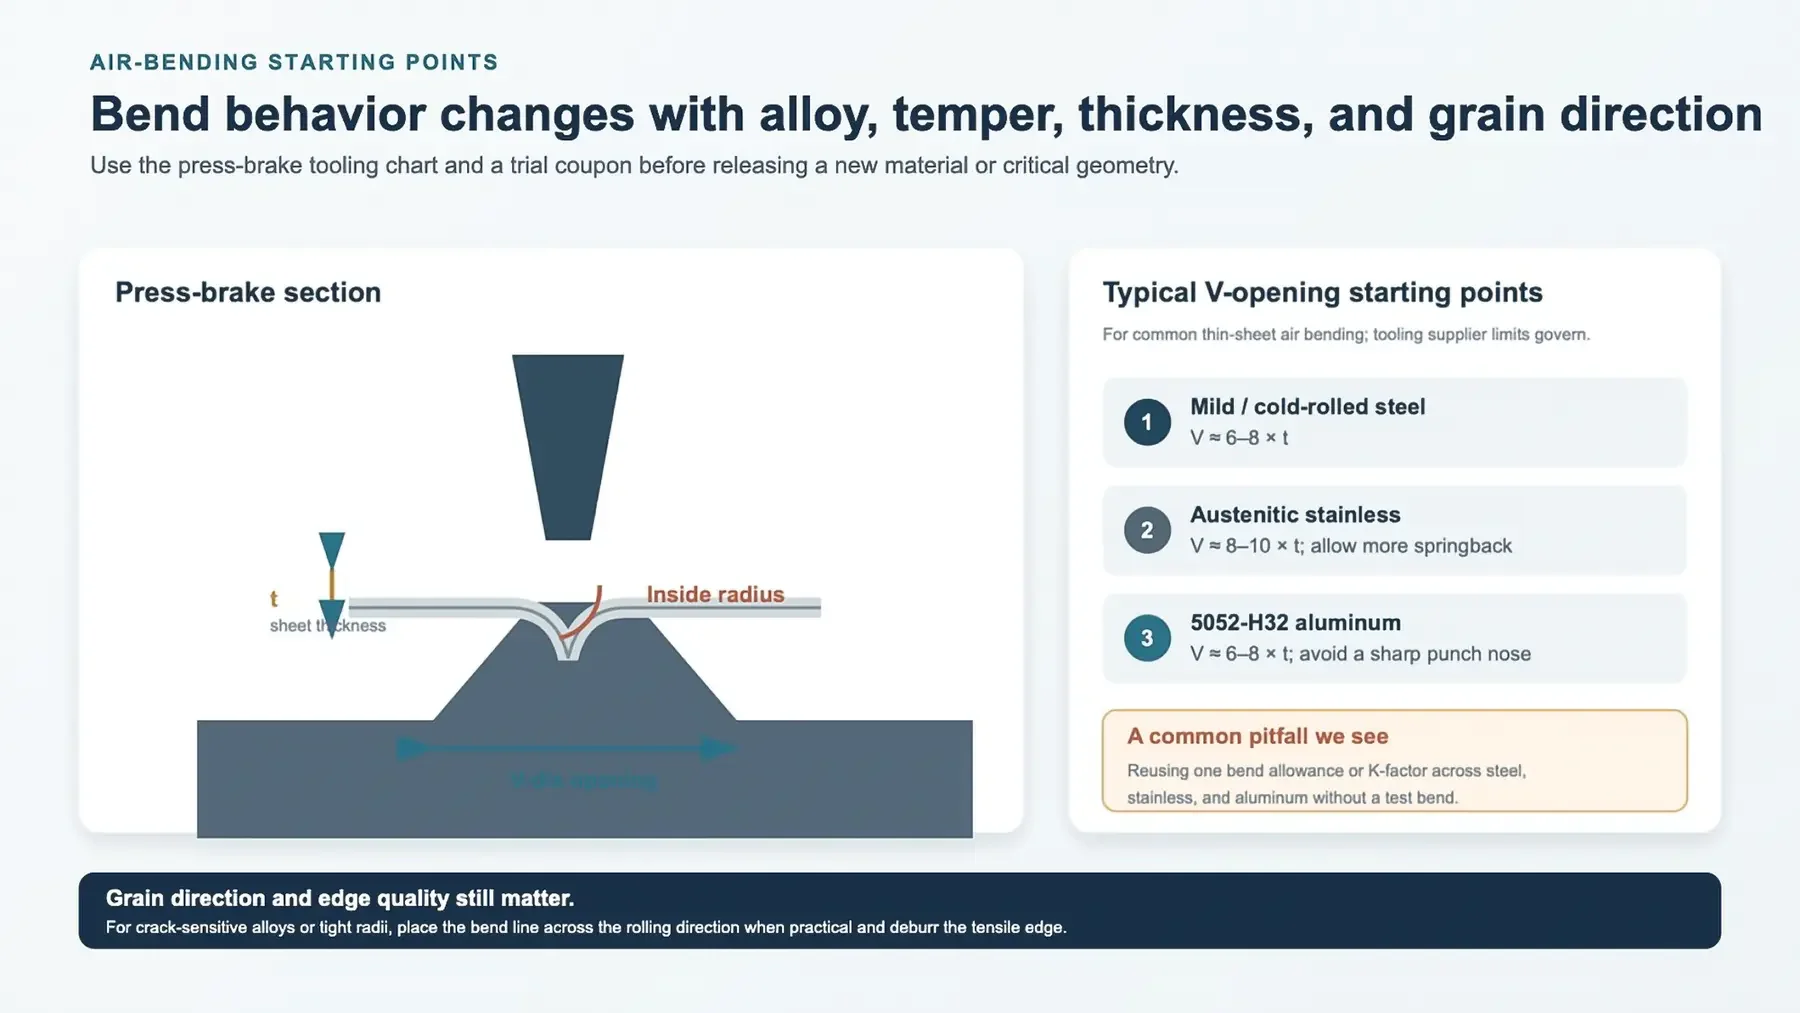
تحديد شكل البداية وسلوك المادة يمثلان نقطة البداية لتشكيل انحناء للهواء.
إرشادات أساسية لتصنيع المنتجات الحساسة
- يجب معايرة معامل الانحناء ومعامل K لكل درجة من المواد باستخدام شرائح اختبار فيزيائية.
- يجب أن يكون عرض تخفيف الزاوية مساويًا لسمك الورقة القياسي. يجب أن يمتد عمق التخفيف إلى ما وراء نقطة تلاقي الزاوية بمسافة تساوي نصف قطر الزاوية الداخلية + t.
- الدقة النموذجية للقطع بالليزر: ±0.005–0.010 بوصة
- الحد المسموح به الخطّي النموذجي للمكونات المصنعة: ±0.015–0.030 بوصة
- القدرة المسموح بها للانحراف في الأجزاء المنحنية: ±1 درجة.
6. كيف يغير اللحام و التشطيب من اختيارات المواد
يجب تحديد درجة المادة وجودة السطح معًا في الرسومات الهندسية. غالبًا ما تؤدي الطلاءات المصممة للصلب المماثل إلى ضعف الالتصاق والفشل المبكر عند تطبيقها على الصلب المطلي أو الألومنيوم، إلا إذا تم تعديل عمليات المعالجة السطحية وفقًا لذلك.
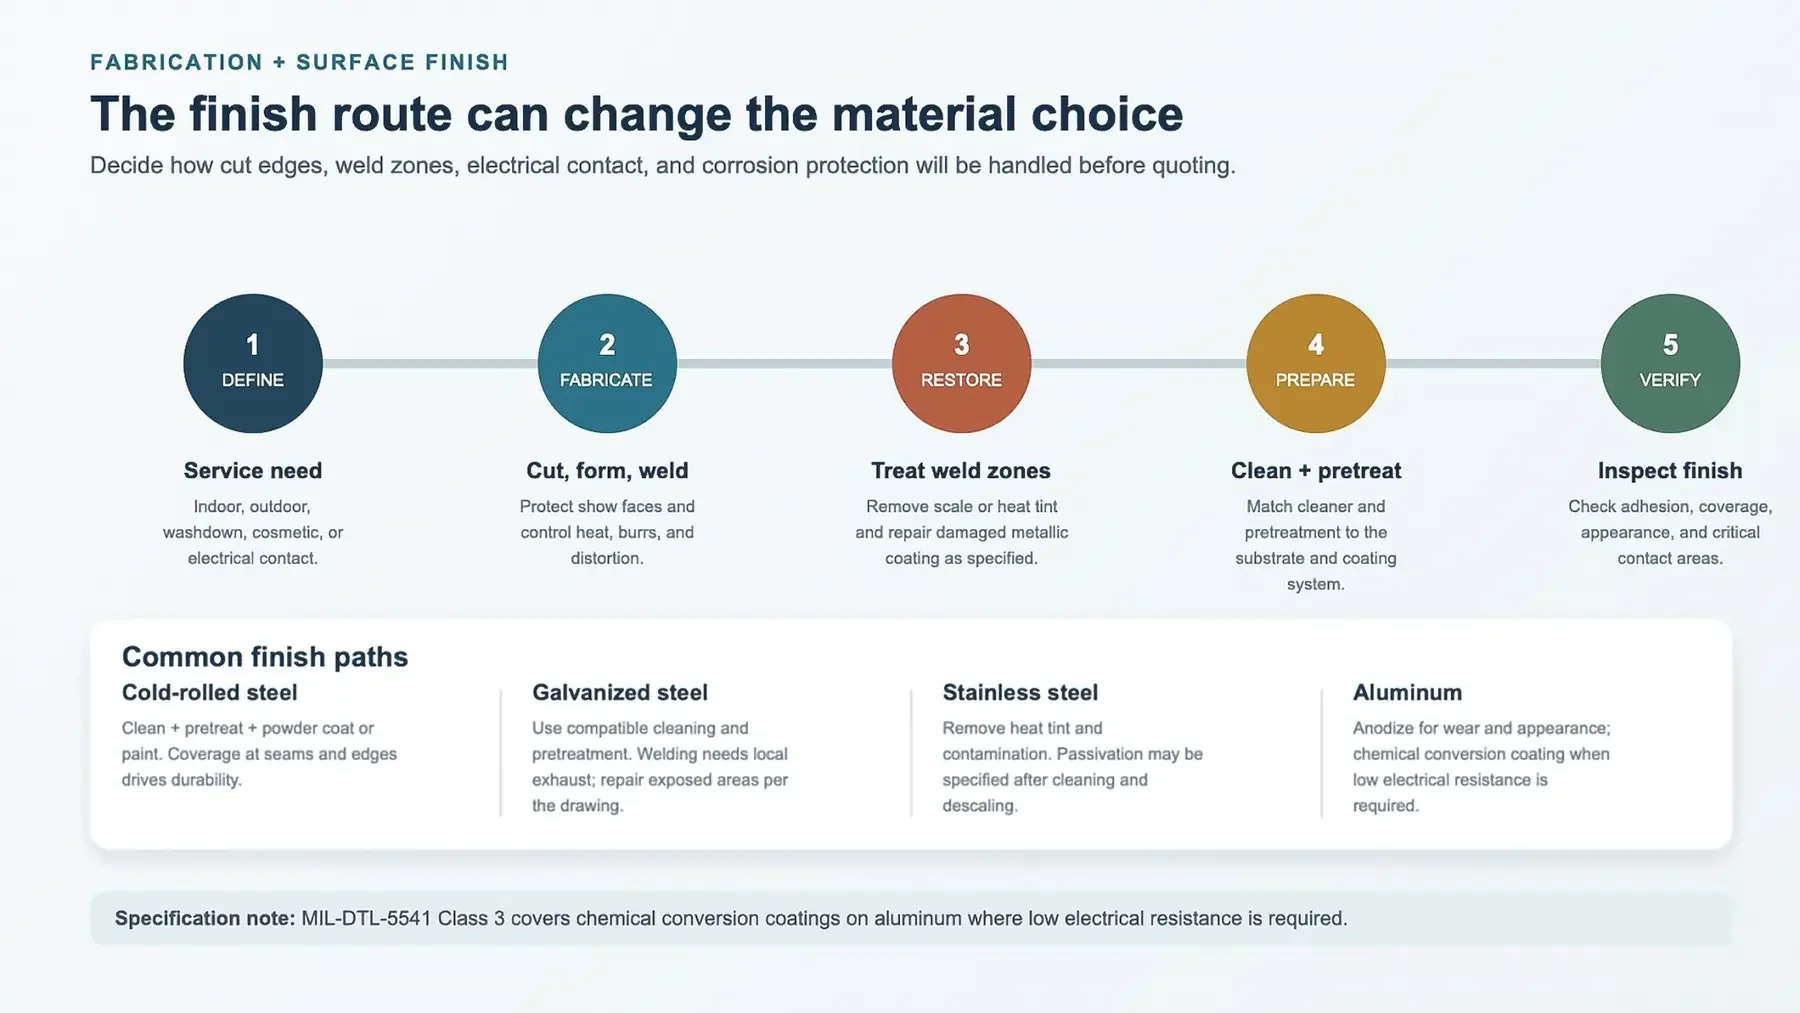
يجب اتخاذ قرارات بشأن التشطيب السطحي قبل البدء في القطع واللحام.
- لحام الفولاذ المطلي:عملية اللحام تنتج أبخرة زنك خطرة، مما يتطلب تهوية محلية كافية. كما أن بخار الزنك يزيد من خطر وجود عيوب في اللحام. يجب تطبيق طبقة طلاء غنية بالزنك على جميع مناطق اللحام بعد التصنيع، وذلك لاستعادة الحماية من التآكل.
- تشطيب الفولاذ المقاوم للصدأ:استخدم مواد كاشطة مخصصة حصريًا للفولاذ المقاوم للصدأ لتجنب تلوث الفولاذ الكربوني. قم بإزالة لون الحرارة الناتج عن اللحام قبل عملية التلميع، وفقًا لمعايير ASTM A380 و ASTM A967.
- تشطيب الألومنيوم:عملية الطلاء بالكهرباء تشكل طبقة أكسيد عازلة كهربائيًا. يرجى تحديد نوع الطلاء الكيميائي إذا كانت الأسطح تتطلب توصيلًا كهربائيًا للأرض أو حماية من التداخل الكهرومغناطيسي.
- المواصفات الأساسية للطلاء بالمسحوق:سمك الفيلم الجاف القياسي: 2-4 ميكرون (50-100 ميكرومتر). يجب تعديل أبعاد التصميم للثقوب ذات الخيوط والفواصل الضيقة، مع الأخذ في الاعتبار تراكم الطلاء.
7. سيناريوهات واقعية لاختيار المواد
السيناريو الأول: صندوق تحكم داخلي منخفض التكلفة
فولاذ مُدَوَّس بقطاعات 16/18 وفقًا لمعيار ASTM A1008، مع طلاء مسحوق معتمد، يوفر أقل تكلفة إجمالية للمواد للاستخدام الداخلي الجاف. في حالة توقع تكثف داخلي، يفضل الترقية إلى صفائح من الفولاذ المجلفن وفقًا لمعيار ASTM A653. عادةً، لا يوفر الفولاذ المقاوم للصدأ أو الألومنيوم أداءً فعالاً من حيث التكلفة إلا في الحالات التي تتطلب غسيلًا مكثفًا بشكل منتظم أو تقليلًا صارمًا للوزن.
السيناريو الثاني: هيكل إلكتروني خفيف الوزن للاستخدام في الهواء الطلق
تجميع المواد: غطاء مصنوع من الفولاذ المقاوم للصدأ بسمك 0.063 بوصة، من نوع 5052-H32، مع نظام تبريد مصنع من الألومنيوم (6061-T6). تطبيق طلاء تحويل كيميائي لتعزيز مقاومة التآكل وضمان التوصيل الكهربائي السليم. عند ملامسة براغي الفولاذ المقاوم للصدأ للألومنيوم في البيئات الخارجية الرطبة، يجب تركيب حشوات عازلة لمنع التآكل الكهروكيميائي.
8. قائمة فحص استلام المواد الواردة
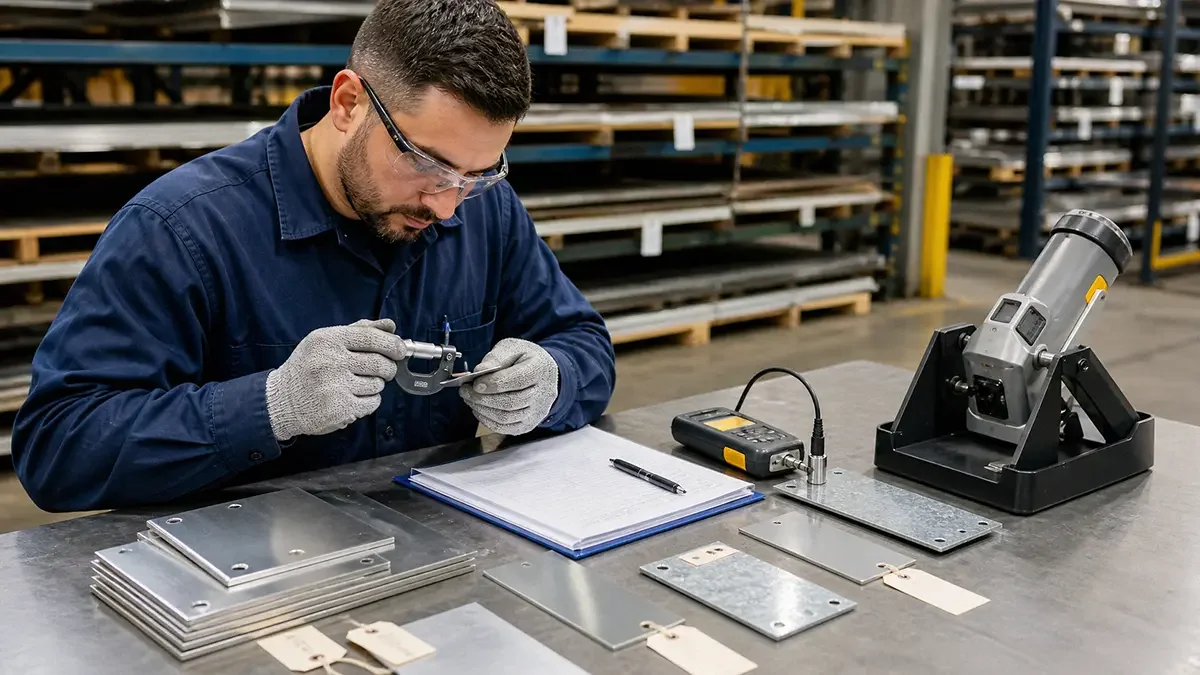
عملية الفحص الواردة تُلبي الفجوة بين سجل المواد وورقة العمل الموجودة على الأرض.
| المتطلب | طريقة الفحص | لماذا هذا مهم؟ |
|---|---|---|
| التركيبة والدرجة | تقرير اختبار المواد (MTR); تحليل الأشعة السينية بالأكسجين (PMI XRF) عند الحاجة. | يمنع استخدام المعادن البديلة ذات الجودة الرديئة، والتي قد تؤدي إلى الصدأ أو التلف. |
| سمك الورقة | قياس عدة نقاط في كل ورقة باستخدام مقياس. | يحدد زوايا انحناء الأجزاء، وملاءمة التجميع، والأبعاد النهائية للأجزاء. |
| وزن الطلاء | جهاز قياس سمك طبقة الجاف / طبقة الزنك | توفر الطلاءات المطلية بالزنك (G60 و G90) مستويات مختلفة من مقاومة التآكل، ولا يمكن استبدالها ببعضها البعض. |
| ظروف درجة الحرارة | مقارنة أوامر الشراء + MTR | يتشكل الألومنيوم من النوع T6 بشكل مختلف تمامًا مقارنةً بالأنواع T4 أو H32. |
| مظهر طبيعي | مقارنة مع عينة مادية معتمدة | إن عدم اتساق حبيبات المادة يؤدي إلى ظهور سطح غير منتظم، ويزيد من خطر التشقق بسبب الانحناء. |
أسئلة وأجوبة: اختيار مواد الصفائح المعدنية
ملخص نهائي
اختيارمواد المعادن المصنوعة من الصفائح المعدنيةإنها ليست مجرد تصنيف بسيط للأسبستات بناءً على "القوة" أو "السعر". تتطلب مواصفات المواد الموثوقة مراعاة البيئة التي ستستخدم فيها، وأداء التشكيل، وخصائص اللحام، والتشطيب السطحي، والتكلفة الإجمالية للإنتاج.
يجب دائمًا توثيق درجة السبائك ودرجة حرارة تصلبها، وسمك عشري، ومواصفات الطلاء، ومتطلبات حبيبات السطح، ومعايير القبول في الرسومات الهندسية. يجب إجراء اختبار على عينات من المواد الجديدة قبل الإنتاج الكامل لتجنب الحاجة إلى إعادة العمل المكلفة.