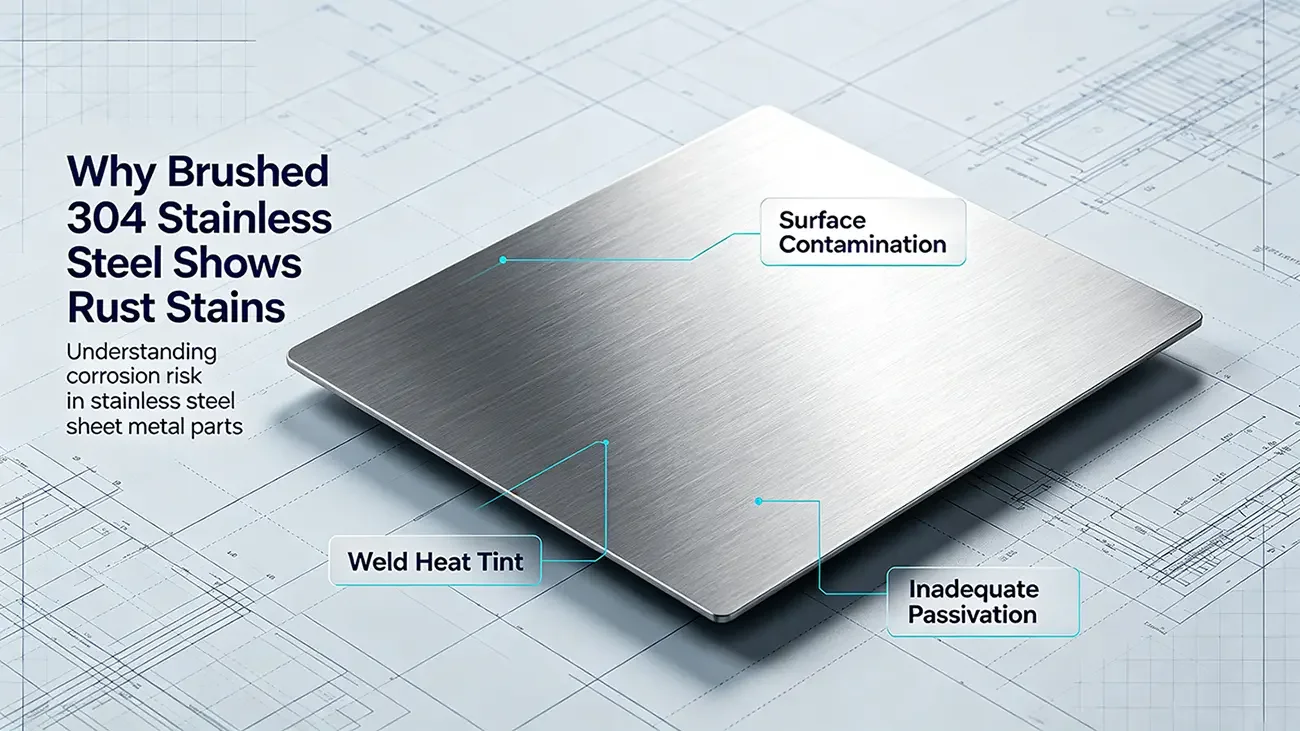
وجود بقع بنية على حاوية جديدة مصنوعة من الفولاذ المقاوم للصدأ لا يعني بالضرورة أن المعدن المستخدم غير صحيح. في بعض الأحيان، قد تكون جودة المعدن هي السبب؛ ولكن، في معظم الحالات، تشير مواقع البقع إلى وجود بقايا كلوريد، أو حديد غير متصل، أو وجود فجوة ضيقة، أو وجود وصلة غير مكتملة.
إليك كيفية فصل المشكلات المتعلقة بالمظهر الناجم عن التشطيب عن التآكل الحقيقي، وكيفية تحديد متطلبات المواد والتشطيب قبل وصول الجزء إلى المصنع.
1. لماذا يمكن أن يظهر الصدأ على الفولاذ المقاوم للصدأ المصنوع من الفولاذ 304، حتى بعد عملية الصنفرة؟
النوع 304 هو فولاذ غير محدود من الأوستنيت من الفولاذ المقاوم للصدأ، ويُشار إليه برمز UNS S30400 في معيار ASTM A240. ويشمل تركيبه المحدد:18.0-20.0% كروم و 8.0-10.5% نيكل"الكروم هو المكون الأساسي في قصة التآكل: على سطح نظيف يتعرض للهواء أو بيئة أخرى تحتوي على الأكسجين، يشكل السبائك طبقة واقية رقيقة جدًا غنية بالكروم."
هذا الفيلم ليس مجرد طبقة سطحية، ولا يسبب ظهور خدش مرئي، ولا يؤدي إلى حدوث عملية تآكل محددة قبل أن يبدأ المعدن في الصدأ. يمكن للسطح المصنوع من الفولاذ المقاوم للصدأ أن يستعيد خصائصه بنفسه. المشكلة العملية تكمن في ما يوجد على أو حول هذا السطح: جزيئات من الكربون والفولاذ، أو بقايا اللحام، أو رواسب كلوريد، أو بقايا الصنفرة، أو أي تجويف يبقى رطباً. يمكن لهذه الظروف أن تمنع السطح من الحفاظ على مقاومة التآكل المتوقعة من هذا النوع.
إذن، هل يمكن أن يصدأ الفولاذ المقاوم للصدأ 304 بعد التلميع؟ نعم. فهو مقاوم للتآكل، ولكنه ليس محصنًا تمامًا ضد التآكل. ومع ذلك، فإن التلميع وحده نادرًا ما يكون تشخيصًا كاملاً.
ما الذي قد يخبرك به هذا البقع؟
يمكن للمظهر أن يوفر أدلة مفيدة، ولكنه لا يكشف عن الآلية بمفرده. بناءً على خبرتنا، فإن تحديد نقطة بداية البقع أكثر فائدة من مناقشة نوع المعدن بناءً على صورة.
|
ملاحظة |
الأسباب المحتملة |
فحص إضافي مفيد |
|
بقع صغيرة بنية اللون بعد التصنيع أو الشحن. |
حديد غير معالج، غبار الصلب، تغليف رطب، أو التعامل مع مواد ملوثة. |
نظف منطقة الاختبار، وفحصها بحثًا عن أي عيوب، واستخدم اختبارًا مجانيًا للحديد إذا لزم الأمر. |
|
وجود بقع بالقرب من منطقة اللحام |
تغير اللون بسبب الحرارة، أو عدم إزالة طبقة التآكل بشكل كامل، أو منطقة التأثر بالحرارة غير نظيفة. |
راجع عملية تنظيف اللحام، وفحص السطح الموجود أسفل المنطقة المتغيرة اللون. |
|
هجوم على وصلة، أو حافة، أو وصلة متداخلة. |
احتفاظ بالرطوبة وتركيز الأملاح في شق. |
إذا كان ذلك ممكنًا، افتح الوصلة، وراجع نظام الصرف، وعزل المواد، وتركيبات المنظفات. |
|
تغير في اللون تحت طبقة الحماية. |
الرطوبة المتراكمة، أو بقايا المواد اللاصقة، أو طبقة تلتصق لفترة طويلة. |
إزالة أي بقايا باستخدام منظف مناسب؛ التأكد من عدم وجود أي علامات تآكل على المعدن الأساسي. |
2. كيف يؤثر التشطيب المصقول على المظهر، وما هي الأمور التي لا يتأثر بها.
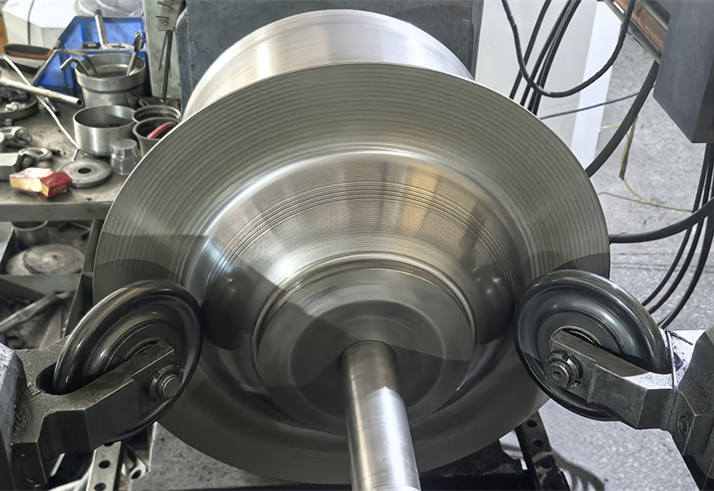
إن التشطيب المصقول هو نوع من التشطيبات الخشنة الموجهة. يصف معيار ASTM A480 أن "الرقم 4" هو سطح ذو نسيج خطي، ويمكن إنتاجه عن طريق الصقل الميكانيكي أو التشكيل. غالبًا ما ترتبط الإرشادات الصناعية بهذا النوع من التشطيبات مع مواد كاشطة بحجم 120-150، في حين قد يستخدم الموردون تسلسلات مختلفة من الأحزمة لتحقيق مظهر مماثل. ولهذا السبب، يمكن أن تختلف ورقتان تحملان نفس العلامة "الرقم 4" في عرض الحبيبات، والقدرة على الانعكاس، واللون، والخشونة.
تذكر منظمة "World Stainless" أن متوسط خشونة التشطيب رقم 4 قد يصل عادةً إلى حوالي0.6 ميكرومتر، ولكن يتم التعامل مع هذه القيمة كمرجع – وليس كحد قبول عالمي. إذا كان التشطيب يؤثر على إمكانية التنظيف، أو الختم، أو المظهر، فضع الحد واتجاه القياس على الرسم بدلاً من الاعتماد على اسم التشطيب وحده.
يضيف التلميع خطوطًا في اتجاه معين، مما يقلل من انعكاس الضوء ويجعل العلامات الطفيفة أسهل في التوحيد. يمكن أن يحتفظ التشطيب الخشن أو غير المتساوي أيضًا بكمية أكبر من بقايا المواد. الخطر الأكبر في التشطيب الذي يتم تطبيقه في ورشة العمل هو التلوث: يمكن لشرائط أو عجلات أو طاولات أو فرش تلامس الفولاذ المقاوم للصدأ أن تنقل الحديد إلى السطح المصنوع من الفولاذ المقاوم للصدأ.
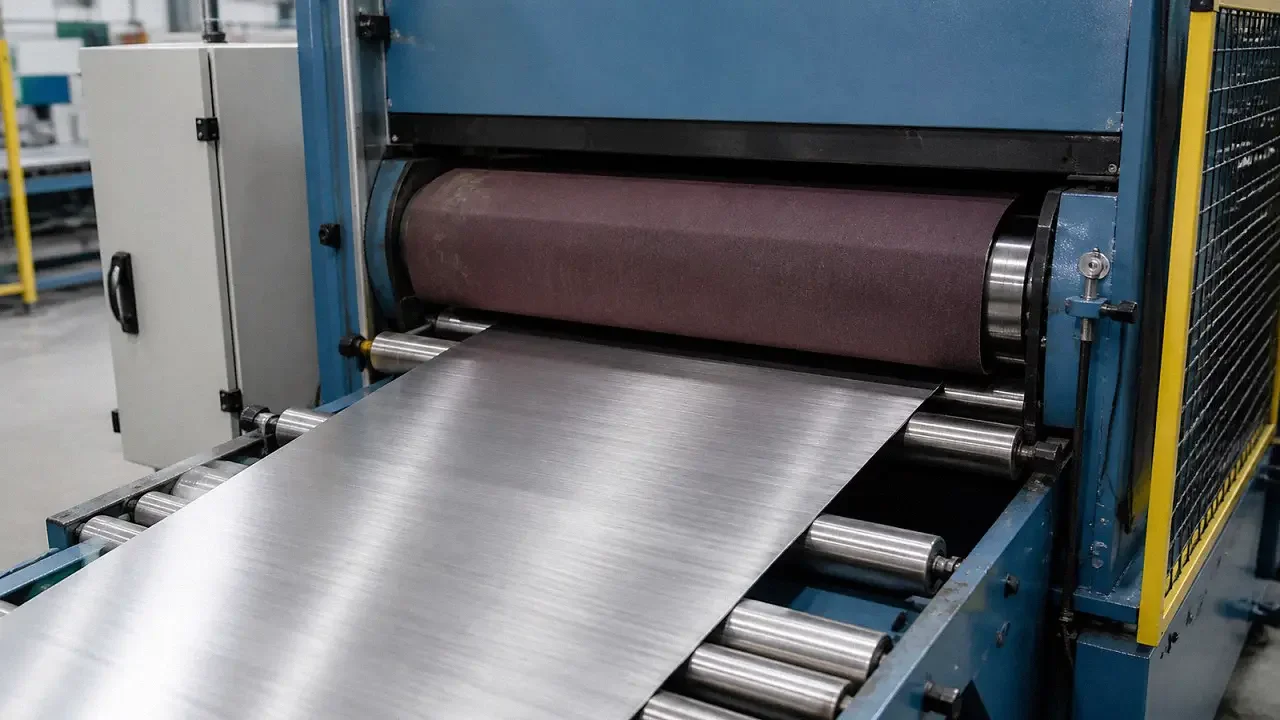
يجب أن يكون اتساق الحبوب متوافقًا مع المواصفات المطلوبة.
في هيكل، قد تبدو الألواح المجاورة، حيث تظهر الألياف في اتجاهات مختلفة، غير متناسقة حتى لو كانت المادة المستخدمة والخشونة متطابقتين. كما يصبح من الصعب دمج الألياف عبر اللحامات والزوايا المشكلة. أحد الأخطاء الشائعة التي نلاحظها هو أمر الشراء الذي يذكر فقط "فولاذ مطلي"، مما يترك الوجه الظاهر، واتجاه الألياف، والجانب المحمي، ودمج اللحامات، مفتوحين للتفسير.
بالنسبة للورق المجهز مسبقًا، يمكن أن يقلل غطاء واقي قابل للإزالة من علامات التعامل أثناء القطع بالليزر وتشكيل الأشكال. ومع ذلك، يجب إزالة الغطاء في نقطة محددة: إذا تمت إزالته مبكرًا، فقد يتسبب في ظهور خدوش، بينما إذا تم تركه أثناء اللحام أو التخزين لفترة طويلة في الخارج، فقد يؤدي إلى مشاكل في الالتصاق والرطوبة. عند اللحام على سطح جمالي، يجب التخطيط لسلسلة الدمج قبل التصنيع؛ يمكن أن يؤدي التعديل المكثف إلى تقريب الحواف، وتخفيف منطقة معينة، وإنشاء منطقة متوهجة تعكس الضوء بشكل مختلف عن الورق الأصلي.
3. الأماكن التي تبدأ فيها الصدأ عادةً في الأجزاء المصنوعة من الصفائح المعدنية.
عندما يظهر الصدأ على قطعة مصنعة من الفولاذ 304، فإننا عادةً ما ننظر إلى البيئة، والشكل الهندسي، وتاريخ التصنيع معًا. هناك أربع نقاط تستحق الاهتمام أولاً.
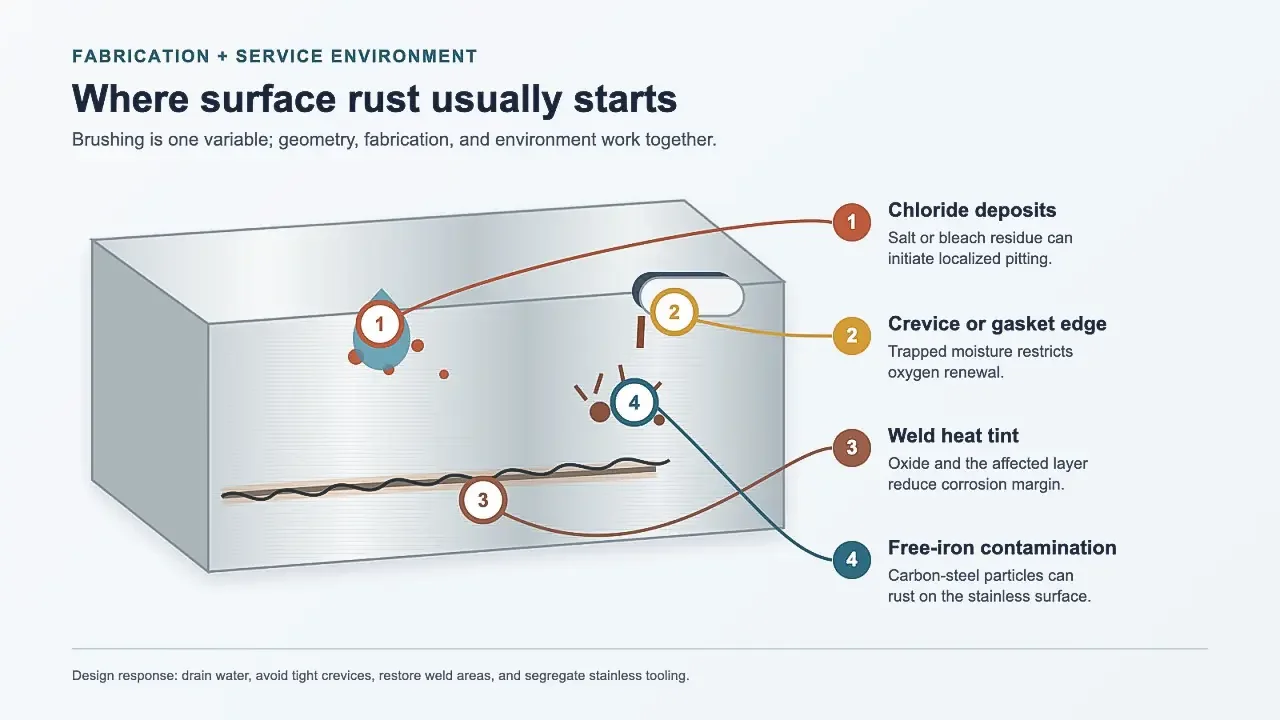
الأملاح وكلوريد الصوديوم والرطوبة المحتجزة
يعمل الفولاذ من النوع 304 بشكل جيد في العديد من التطبيقات الداخلية الجافة وفي البيئات التي تحتوي على مواد كيميائية خفيفة، ولكن يقلل الكلوريدات من قدرته على مقاومة التآكل الناتج عن الحفر والشقوق. يمكن أن تصبح الأملاح الساحلية، وبقايا إزالة الجليد، والماء المالح، والمواد المنظفة التي تحتوي على الكلوريدات أكثر عدوانية مع تبخر الماء. يمكن أن يؤدي وجود حواف أفقية، وحواف الخياطة غير المغلقة، وحواف الحشوات، وأسطح غير مصممة بشكل جيد إلى تركيز هذه المواد.
الماء ليس بالضرورة دليلاً على الفشل. بل، تلعب مجموعة العوامل مثل مستوى الكلوريد، ودرجة الحرارة، والوقت اللازم للتفاعل، وإمكانية وصول الأكسجين، والتشطيب، والشكل، دورًا هامًا. يمكن أن يكون ميل السطح، أو إضافة مسار تصريف، أو إزالة التماس الضيق، بنفس أهمية تغيير التركيبة المعدنية.
لحاملون التدرج الحراري والطبقة الموجودة تحته.
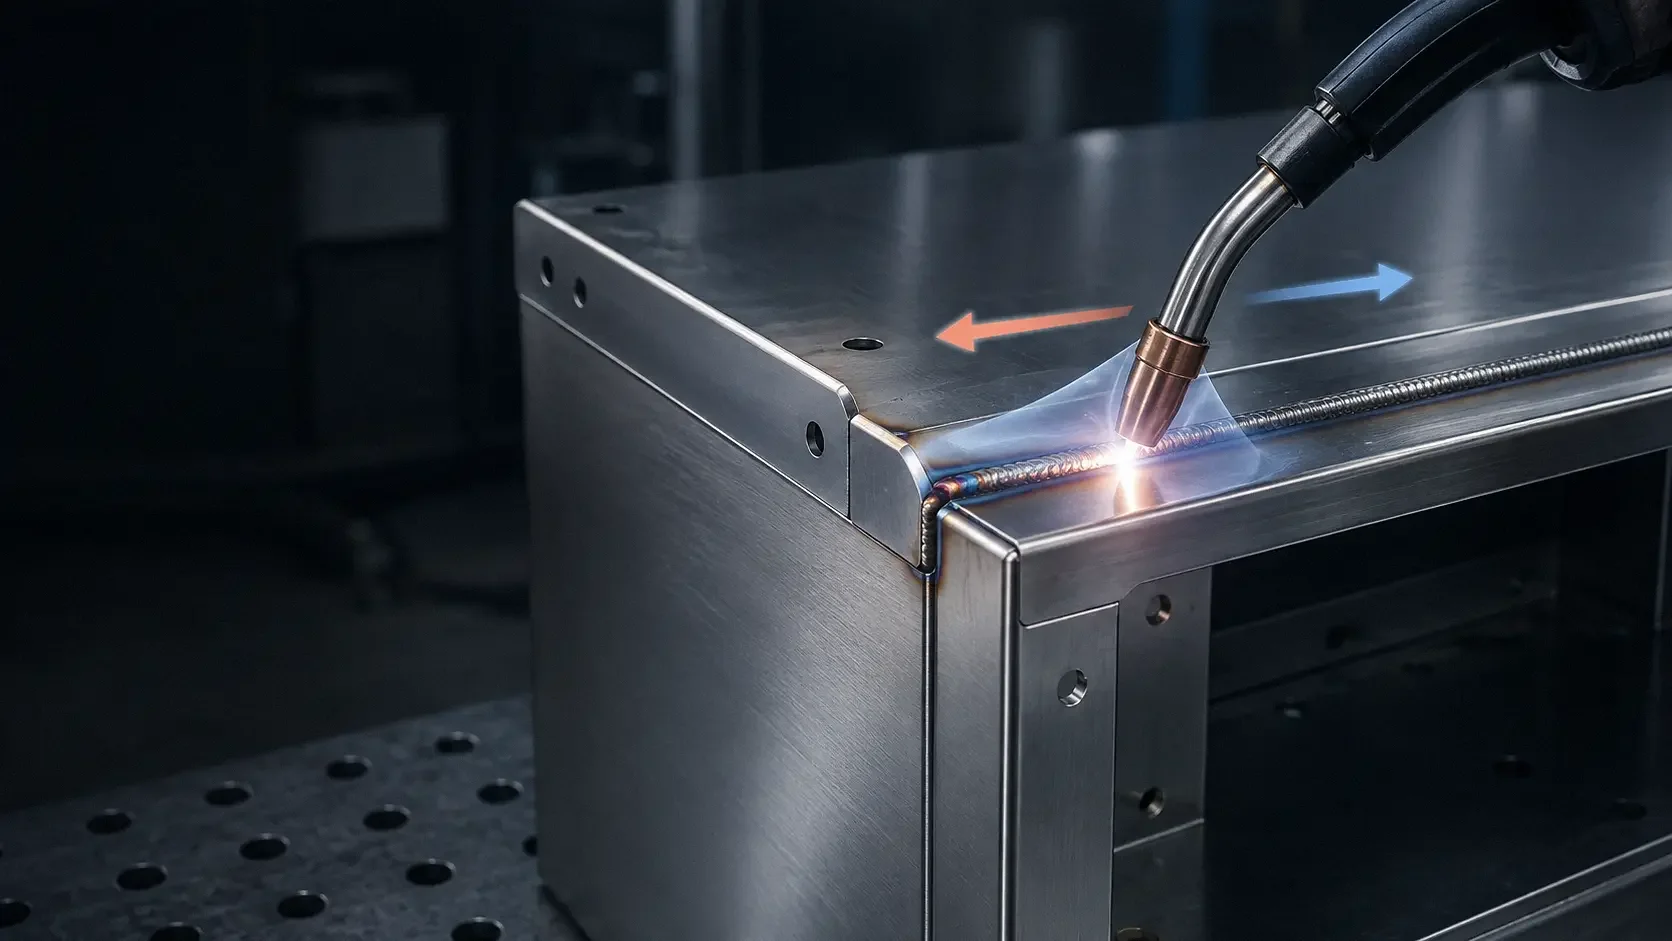
الطبقة المؤكسدة الملونة بجوار اللحام المصنوع من الفولاذ هي أكثر من مجرد مشكلة جمالية. يمكن أن يترك اللحام طبقة من الأكسيد و طبقة من الكروم المنخفضة أسفلها، مما يقلل من مقاومة التآكل المحلية. يمكن إزالة السطح المتأثر عن طريق التمليح المتحكم فيه أو التنظيف الكهروكيميائي. يمكن استخدام الطحن الميكانيكي على اللوحة الجمالية، ولكن يجب أن يكون الطحن مخصصًا للفولاذ، ويجب أن تتطابق السطح النهائي مع النمط المحيط. لا يمكن استخدام التنشيط الكيميائي وحده لإزالة اللون الداكن أو الطبقة المتكونة.
حديد مجاني من المتجر
يمكن أن يتكون الغبار والجسيمات المصنوعة من الفولاذ من مناطق الطحن المشتركة، مثل الدواليب، العربات، الأقواس، الفرش الفولاذية، أو القماش الفولاذي. تتأكسد هذه الجسيمات في بيئة رطبة، وقد تتسبب في ظهور بقع برتقالية على سطح 304 سليم. يمكن تقليل المخاطر بسهولة من خلال استخدام أدوات منفصلة، ومناطق عمل مغطاة، وحبال نظيفة، ومواد تلميع مخصصة للستانلس ستيل، والتحكم في الغبار الناتج عن الطحن في المنطقة المجاورة.
4. كيفية تحديد طبقة طلاء لامعة في الرسم.
يجب أن يكون وصف "الانتهاء" واضحًا ومحددًا، بحيث يبحث المشتري، ومورّد الصفائح، والمصنّع، والمفتش عن نفس النتيجة. عبارة "ستانلس ستيل 304، مصقول" تترك الكثير من المتغيرات مفتوحة.
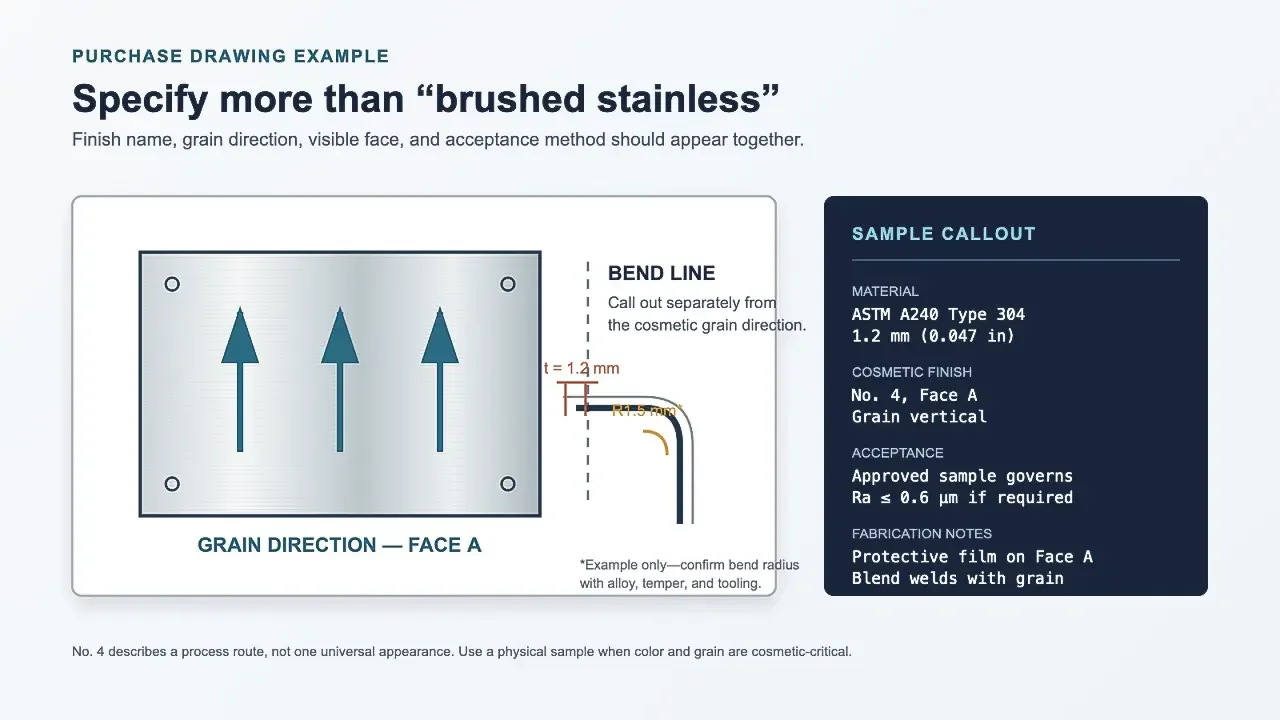
وصفة بسيطة وسهلة التحضير.
|
مثال على ملاحظة الرسم – يجب تعديلها لتتناسب مع الجزء الفعلي. المادة: وفقًا لمعيار ASTM A240، النوع 304/304L، بسماكة 1.2 ملم (0.047 بوصة). اللمسة النهائية: وفقًا لمعيار ASTM A480، الطبقة رقم 4 على الوجه A؛ اتجاه الحبيبات عموديًا. الموافقة: يحدد عينة التشطيب المعتمدة؛ يجب أن يكون معامل التسطيح (Ra) ≤ 0.6 ميكرومتر فقط إذا كان ذلك مطلوبًا وظيفيًا. التصنيع: حماية الوجه "أ"، دمج اللحامات الظاهرة مع النمط المحدد؛ عدم استخدام أدوات من الفولاذ الكربوني. |
يجب أن تحدد الإشارة أيضًا أي الأسطح هي سطحية، وما إذا كان من الممكن أن تظهر حدود اللحام، ومعيار الخدوش المقبول، ومتى يتم إزالة الفيلم الواقي. بالنسبة للعمل الذي يعتمد بشكل كبير على المظهر، فإن عينة مادية موقعة هي أكثر موثوقية من رقم حبيبات، لأن حالة الحزام، والضغط، ومعدل التغذية، ومصدر السبائك، والإضاءة، كلها تؤثر على النتيجة.
بالنسبة إلى الأبواب واللوحات المعدنية، فإن سماكات البداية الشائعة تشمل:0.036، 0.048، و 0.060 (حوالي 0.9، 1.2، و 1.5 ملم)يمكن أن تختلف ملصقات القياس حسب نوع المعدن ومورد المنتج، لذلك فإن تحديد سمك عشري هو المتطلب الشرائي الأكثر وضوحًا. بالنسبة للصفائح من الفولاذ 304 المعالجة، غالبًا ما يكون نصف قطر الانحناء الداخلي حول سمك مادة واحد نقطة بداية عملية، ولكن يمكن أن تبرر درجة الحرارة، والسمك، واتجاه التشكيل، وزاوية الانحناء، والأدوات، ومتطلبات المظهر، نصف قطرًا أكبر. يجب ألا نفترض أن اتجاه حبيبات الصنفرة واتجاه التشكيل في المصنع هما نفس الشيء؛ يرجى تحديد اتجاه الحبيبات والميل بشكل منفصل.
5. التنظيف، المعالجة، والتعامل بعد التصنيع
يُستخدم مصطلح "الحماية السطحية" بشكل عام في المستندات المتعلقة بالشراء. تحدد معيار ASTM A380 الفرق بين تكوين طبقة واقية طبيعية في الفولاذ المقاوم للصدأ، وبين المعالجات الكيميائية المستخدمة لإزالة الحديد الأجنبي أو لتسريع تكوين طبقة واقية نظيفة. يغطي معيار ASTM A967 المعالجات الكيميائية مثل المعالجة بالنترات، والتساحورية، والمعالجة الكهروكيميائية، ويشمل خيارات التحقق المتعددة.
الترتيب مهم. لن تزيل حمام المعالجة الكيميائية الزيوت أو بقايا اللحام أو طبقة سميكة من الصدأ بشكل موثوق. يجب تنظيف الجزء أولاً وإزالة الصدأ بشكل صحيح.
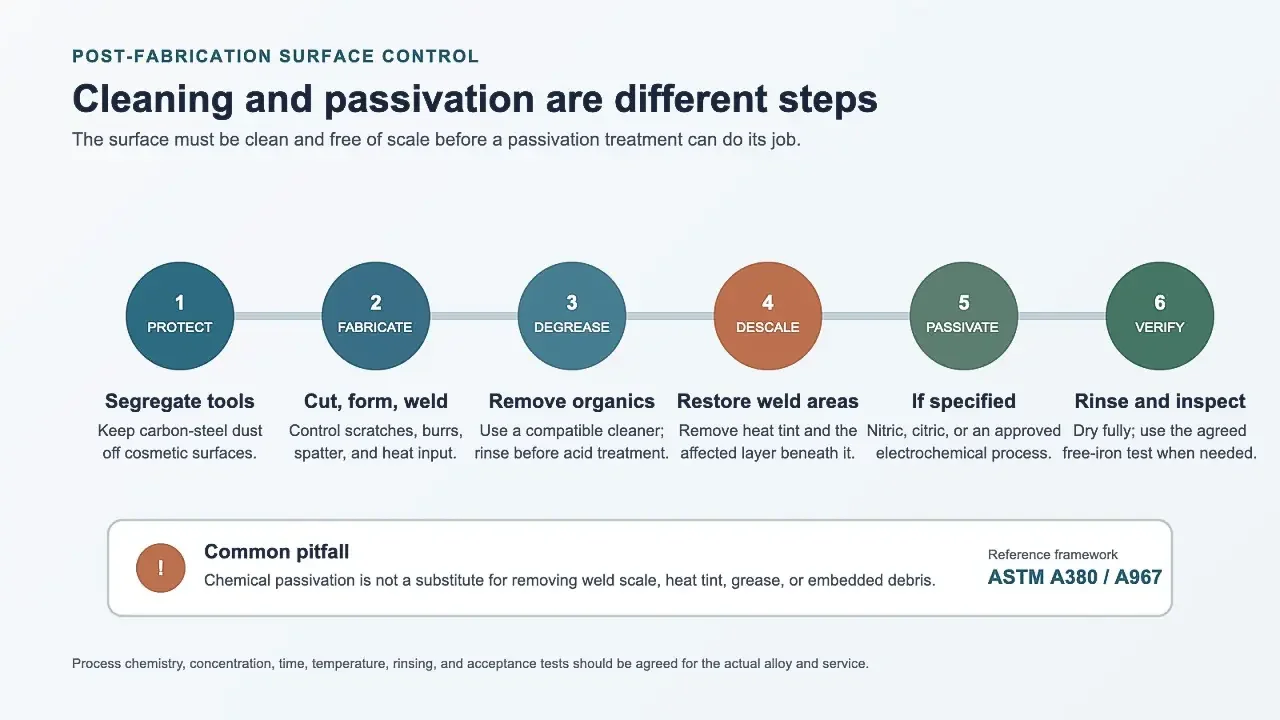
تسلسل عملي بعد التصنيع
- الحماية والفصل.احرص على إبقاء الأسطح المصنوعة من الفولاذ المقاوم للصدأ بعيدًا عن غبار الفولاذ الكربوني، وفرش التنظيف المشتركة، والمواد الكاشطة الملوثة.
- إزالة الزيوت والشحوم.إزالة الزيوت، والمواد اللاصقة، والحبر، والأوساخ المتراكمة في ورشة العمل باستخدام منظف متوافق مع الفولاذ المقاوم للصدأ والتشطيبات الجمالية.
- إزالة القشور وتلطيف اللون.استخدم عملية معينة للتعقيم، أو عملية كيميائية، أو عملية ميكانيكية مُتحكم بها. استعادة التشطيب الموجه حيث يكون المظهر مهمًا.
- قم بتنشيط المادة عند الحاجة.حدد إجراء المعالجة، ومتطلبات ASTM ذات الصلة، وأي قيود جمالية، بدلاً من مجرد كتابة "التنشيط".
- اشطف، وجفف، وتحقق من النتيجة.يجب ألا تترك أي مواد كيميائية متبقية في الحواف أو الميزات الخياطة. اختر اختبارًا للتحقق مناسبًا للتطبيق والمادة المستخدمة.
أحد الأخطاء الشائعة التي نلاحظها هو نسخ متطلبات الاختبار من صناعة أخرى. قد يكون اختبار الرطوبة العالية أو رش الملح مفيدًا لمشروع معين، وغير ضروري لمشروع آخر. يجب أن يربط الرسم أو مواصفات الشراء الاختبار بالخطر الفعلي – مثل الحديد النقي، أو بقايا العملية، أو أداء مقاومة التآكل – وليس مجرد إضافة جميع الاختبارات المتاحة.
تنظيف بعد التركيب
لخدمة الصيانة الروتينية، ابدأ بمادة منظفة خفيفة وماء نظيف، وقم بمسح في اتجاه النسيج، ثم اشطف وجفف. تجنب استخدام الصوف والفرش المصنوعة من الفولاذ الكربوني. حمض الهيدروكلوريك ومبيض الكلور يمثلان مشكلة خاصة للمادة 304. إذا كانت إجراءات المنشأة تتطلب مطهرًا يعتمد على الكلور، فيجب على المالك تحديد الكيمياء، والتركيز، والوقت اللازم للتلامس، والشطف، والتوافق مع المواد؛ "التنظيف بمبيض الكلور" ليس وصفًا كافيًا للمعدات.
6. الاختيار بين الفولاذ 304 و 316 دون المبالغة في تحديد المواصفات.
يضيف النوع 316L حوالي 2.0-3.0% من الموليبدينوم، ويوفر بشكل عام مقاومة أكبر للتآكل الناتج عن الكلوريدات والصدأ في الشقوق مقارنة بالنوع 304. كما أن استخدامه يأتي بتكلفة أعلى، ولا يعوض عن وجود شقوق غير مغلقة، أو بقايا مواد تنظيف، أو تلوث بالصلب الكربوني. يجب أن يعتمد اختيار النوع على الظروف التي سيستخدم فيها.
|
شروط الخدمة |
نقطة بداية معقولة |
ما الذي لا يزال بحاجة إلى اهتمام؟ |
|
مساحة داخلية جافة؛ نظام تنظيف منتظم |
304/304L؛ الرقم 4 على الأوجه الظاهرة، ودرجة 2B عندما لا تكون المظهر مطلوبًا. |
اتجاه الحبوب، حماية أثناء التعامل، والفصل عن الأجزاء المصنوعة من الصلب الكربوني. |
|
غسيل دوري؛ نسبة منخفضة من الكلوريدات؛ الأسطح تتدفق وتجف. |
قد يكون الفولاذ 304/304L مناسبًا بعد مراجعة في مجال الكيمياء والهندسة. |
تنظيف اللحام، جودة الغسيل، الزوايا الضيقة، وتركيز المنظف الفعلي. |
|
هواء ساحلي، ملح إزالة الجليد، ملوحة، أو مبيض يحتوي على الكلور بشكل متكرر. |
عادةً، الفولاذ 316L يوفر هامشًا أكبر من الكلوريد. |
إن التشطيب، والتصريف، والمواد اللاصقة، ومعالجة اللحام، والصيانة، تظل أمورًا مهمة. |
|
خدمة أو مظهر يعتمد على الكلور، ويتميز بالدفء والجمود، أو مظهر خارجي يعتمد بشكل كبير على المظهر. |
تقييم خاص بمستوى الجودة والتآكل حسب التطبيق |
قد يكون قسيمة اختبار أو سجل تاريخ الخدمة أكثر فائدة من قاعدة عامة. |
اقتراحات عملية للتوفيق بين الميزانية
حاوية تحكم داخلية. استخدم الفولاذ المقاوم للصدأ 304 ذي التشطيب بالفرشاة على الباب وأي ألواح مرئية، مع استخدام الفولاذ المقاوم للصدأ 304 بدرجة 2B للأجزاء الداخلية والألواح المخفية. هذا يحافظ على نفس نوع الفولاذ مع تجنب التشطيبات الجمالية التي لا تضيف أي وظيفة. إذا كان هناك خطر تلوث نتيجة اللحام أو التشغيل، فحدد نطاق التنظيف والمعالجة اللازم بدلاً من تطبيق المعالجة الأكثر شمولاً تلقائيًا على جميع الأجزاء.
معدات السواح أو التنظيف السطحي. إذا تجاوزت البناء المصنوع بالكامل من الفولاذ 316L التكلفة المستهدفة، ففكر في استخدام الفولاذ 316L للأجزاء المكشوفة، والمكونات المعرضة للماء، وتفاصيل الصرف، والمثبتات، مع الحفاظ على الأجزاء الداخلية الجافة المصنوعة من الفولاذ 304. هذه الطريقة تعمل فقط عندما يمنع الهيكل فعليًا وصول الرطوبة المحملة بالكلور إلى الأجزاء ذات الجودة الأقل، ويظل قائمة المواد واضحة. عندما تكون حدود التعرض غير واضحة، يمكن أن يكون استخدام مادة واحدة ذات جودة أعلى هو الخيار الأكثر أمانًا.
ما الذي يجب التحقق منه قبل شحن الأجزاء؟
المادةشهادات ومتابعة درجة الحرارة/الرقم التسلسلي تؤكد الدرجة المطلوبة. يمكن أن تساعد تقنية الأشعة السينية وتحليل الانبعاث في الكشف عن خلط المعادن لأن الفولاذ 316 يحتوي على الموليبدين، بينما الفولاذ 304 لا يحتوي عليه، ولكن جهاز الأشعة السينية المحمول لا يقيس الكربون بشكل موثوق. لذلك، لا ينبغي استخدامه بمفرده للتمييز بين الفولاذ 304 والفولاذ 304L. يجب أن تتضمن عملية الفحص النهائي فحصًا بصريًا مُتحكمًا بناءً على عينة معتمدة، بالإضافة إلى قياس اتجاه الحبيبات، والسُمك، والخشونة، حيث يتم تحديد هذه العناصر.
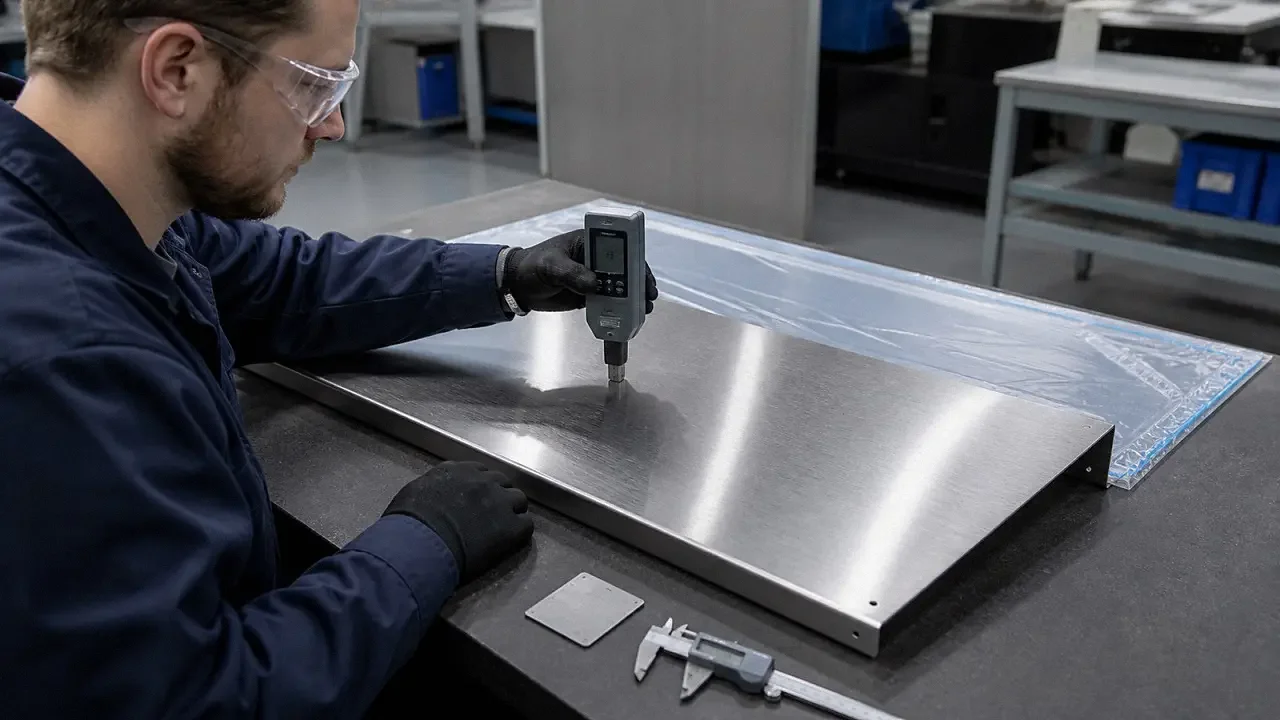
7. السؤال المهم ليس مجرد "هل ستصدأ الفولاذ 304؟"
الفولاذ المقاوم للصدأ 304 ذي التشطيب بالفرشاة هو مادة مناسبة للعديد من هياكل وألواح ومكونات المعدات الداخلية. يعتمد أداء هذه المادة على عوامل متعددة، وليس فقط على العلامة التجارية للسبائك: التعرض للملح، والتصريف، وتصميم الوصلات، وتنظيف اللحام، والتحكم في المواد الخشنة، والتعامل مع المادة، والطريقة التي يتم بها كتابة التشطيبات على الرسم، وكل هذه العوامل تؤثر على النتيجة النهائية.
للمشروع الجديد، ابدأ بالمواد المستخدمة والبيئة المحيطة بها، ثم اختر الدرجة والشكل. بعد ذلك، حدد الوجه المرئي، واتجاه الحبيبات، ومستوى التشطيب، وعلاج اللحام، والحماية، وطريقة القبول. هذا التسلسل يمنح المصمم والمهندس الأساس العملي لاختيار الفولاذ 304، أو إضافة معالجة سطح، أو الانتقال إلى الفولاذ 316L دون اعتبار أي خيار كحل شامل.
|
ملاحظة فنية تعتبر القيم الموضحة في هذا المقال نقاط بداية، وليست بديلاً لتقييم المواد الخاص بالتطبيق. قد تتطلب التعرض للمواد الكيميائية، ودرجة الحرارة، ومتطلبات النظافة، وعمر التصميم، والأنظمة المعمول بها، استخدام درجة أو تشطيب أو خطة تحقق مختلفة. |